Jigs & Fixtures Dijelaskan: Definisi, Jenis, Manfaat, dan Perbedaan Utama
Jigs and fixtures adalah cara ekonomis untuk memproduksi pekerjaan berulang dengan memadukan perangkat pemegang kerja dan pemandu alat khusus.
Definisi Jigs and Fixtures
Jigs and fixtures adalah perangkat yang membantu dalam meningkatkan tingkat bagian identik sambil mengurangi jumlah usaha manusia yang diperlukan untuk memproduksi bagian-bagian ini. Sudah disebutkan bahwa bor tengah adalah alat mesin yang sesuai untuk memproduksi bagian individual dengan berbagai bentuk dan ukuran, namun penggunaannya untuk memproduksi artikel serupa dalam jumlah besar akan tidak efisien.
Definisi jigs and fixtures adalah sebagai berikut :-
Jigs
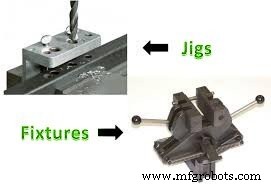
Jig: Sebuah jig adalah perangkat yang memegang dan menempatkan workpiece serta memandu dan mengontrol satu atau lebih alat pemotong. Kerja dipegang dan alat dipandu sedemikian rupa sehingga mereka berada dalam posisi yang benar satu sama lain.
Sebuah jig adalah plat, struktur, atau kotak yang terbuat dari logam atau, dalam beberapa kasus, nonlogam yang memiliki persyaratan untuk memegang komponen dalam posisi identik satu demi satu dan kemudian memandu alat dalam posisi yang benar pada kerja sesuai dengan gambar, spesifikasi, atau tata letak operasi.
Dalam kata lain, ini digunakan untuk memegang alat dan memandu alat pemotong.
Tujuan utama sebuah jig adalah untuk memberikan repeatability, akurasi, dan interchangeability dalam manufaktur produk.
Beberapa hal penting yang perlu diingat tentang Jigs:
Digunakan dalam proses pemesinan unidimensi seperti bor, tap, dan ream, di antaranya.
Sistem ini ringan dan memiliki bentuk kompleks.
Gauge blocks tidak diperlukan, dan biaya jig lebih tinggi.
Jigs tidak dilekatkan pada meja mesin hingga operasi besar diperlukan.
Fixtures
A fixture adalah perangkat yang memegang dan menempatkan workpiece selama inspeksi atau proses manufaktur. Fixture tidak bertindak sebagai pemandu untuk alat. Fixtures dalam konstruksi adalah berbagai perangkat pemegang kerja standar atau dirancang khusus yang dipacu pada meja mesin untuk memegang kerja dalam posisi. Alat disesuaikan secara manual atau dengan gauge ke posisi yang diperlukan pada kerja.
Dalam kata lain, fixtures adalah perangkat pemegang kerja sederhana yang memegang, mendukung, dan menempatkan workpiece dalam posisi yang diinginkan untuk setiap operasi.
Fungsi utama dari fixtures adalah untuk memegang dan menempatkan workpiece selama setiap operasi pemesinan, serta untuk memberikan repeatability, akurasi, dan interchangeability dalam manufaktur produk.
Beberapa poin penting tentang fixtures:
Fixtures digunakan dalam proses pemesinan multi-dimensi seperti milling, grinding, dan turning.
Sistem ini ditemukan berat dalam bobot dan memiliki desain sederhana.
Gauge blocks disediakan untuk penanganan yang mudah, dan harga terjangkau.
Fixtures memiliki alat spesifik yang digunakan di mesin milling, shaper, dan mesin slotting.
Fixtures dilekatkan pada meja mesin.
Perbedaan Antara Jigs and Fixtures
Berikut adalah perbedaan dasar antara jigs and fixtures. 1. Sebuah fixture memegang dan memosisikan kerja tetapi tidak memandu alat, sedangkan jig memegang, menempatkan dan juga memandu alat. 2. Secara umum fixtures lebih berat dalam konstruksi dan dikunci kaku pada meja mesin, sedangkan jigs dibuat lebih ringan untuk penanganan yang lebih cepat, dan clamping dengan meja sering kali tidak diperlukan. 3. Fixtures digunakan untuk memegang kerja dalam operasi milling, grinding, planing, atau turning, sedangkan jigs digunakan untuk memegang kerja dan memandu alat khususnya dalam operasi drilling, reaming atau taping.
Perbedaan Antara Jigs and Fixtures dalam Bentuk Tabel
Jig
Fixture
Memandu alat pemotong.
Tidak memandu alat pemotong.
Seringkali dilekatkan pada meja mesin.
Selalu dilekatkan pada meja mesin.
Jig umumnya lebih ringan dari fixture.
Fixture umumnya lebih berat dari jig.
Jig feet digunakan dalam konstruksinya.
Tidak ada feet yang digunakan dalam konstruksinya.
Bushes digunakan dalam jig untuk memandu alat pemotong.
Bushes tidak digunakan dalam fixtures.
Secara khusus digunakan untuk drilling, reaming & boring.
Secara khusus digunakan untuk milling, turning, grinding operasi.
Jig banyak digunakan pada mesin boring.
Fixture banyak digunakan di mesin milling, grinding.
Jig lebih mahal.
Fixture lebih murah dibandingkan jig.
Desain kompleks.
Desain kurang kompleks.
Elemen Jigs and Fixtures
Elemen utama jigs and fixtures adalah sebagai berikut :-
1. Body :- Sebuah plat, kotak, atau struktur bingkai tempat komponen yang telah diproses ditempatkan. Harus sangat kuat dan kaku.
2. Locating elements :- Elemen-elemen ini melakukan pekerjaan menempatkan workpiece dalam posisi yang tepat dalam hubungan dengan alat pemotong.
3. Clamping elements :- Komponen-komponen ini secara kuat mengamankan workpiece dalam posisi yang diinginkan.
4. Grinding and setting elements :- Elemen-elemen ini dari jigs and fixtures memandu alat pemotong dalam kasus jig dan membantu alat bekerja dengan benar dalam kasus fixture.
5. Positioning elements :- Elemen-elemen ini mencakup berbagai perangkat pemasang yang digunakan untuk mengamankan jig atau fixture pada mesin dalam posisi yang tepat.
6. Indexing elements :- Tidak selalu disediakan. Namun, banyak workpiece mungkin perlu diindex ke posisi berbeda untuk melakukan operasi pemesinan pada permukaan atau lokasi yang berbeda. Dalam kasus seperti ini, elemen-elemen ini harus diintegrasikan ke dalam jig atau fixture.
Komponen
Komponen atau workpiece sebenarnya harus diperoleh dan dipelajari untuk menentukan urutan operasi yang akan dilakukan dan mengevaluasi detail desain lainnya dari jigs and fixtures. Salah satu permukaan kerja diproses untuk bertindak sebagai datum permukaan yang semua pengukuran lain diambil darinya.
Jenis Jigs and Fixtures
Kualitas, jenis, dan kompleksitas jigs and fixtures yang digunakan tergantung pada jenis kerja yang akan diproses dan skala produksi yang diperlukan dijelaskan di bawah ini.
Jenis Jigs
Template jig
Plate jig
Channel jig
Diameter jig
Leaf jig
Rung jig
Box jig
1. Template Jigs
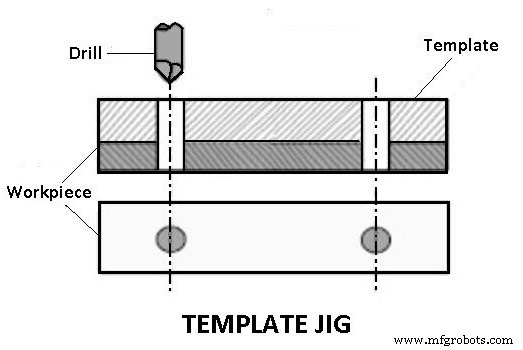
Template jig adalah yang paling sederhana dari semua jenis jigs. Plat, yang memiliki dua lubang, bertindak sebagai template yang dilekatkan pada komponen yang akan diproses. Bor dipandu melalui lubang template, dan lubang yang diperlukan dibor pada workpiece pada posisi relatif yang sama seperti pada template.
2. Plate Jigs
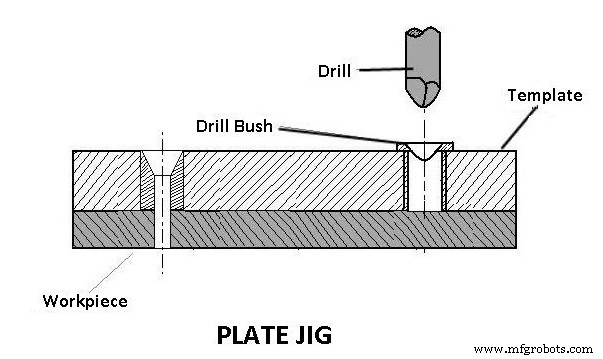
A plate jig adalah template jig yang ditingkatkan yang mengintegrasikan drill bushes pada template. Plate jig digunakan untuk membor lubang pada bagian besar sambil menjaga jarak yang akurat.
3. Channel jig
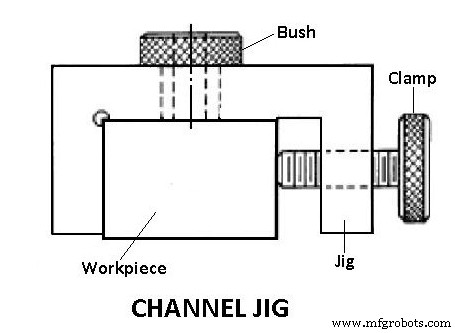
A channel jig adalah jig sederhana dengan cross section seperti channel. Komponen dimasukkan ke dalam channel dan dipacu dengan memutar knurled knob. Drill bush dipandu oleh alat.
4. Diameter Jigs
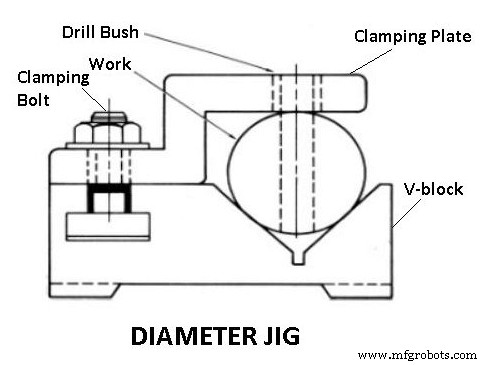
A diameter jig adalah alat untuk membor radial holes pada workpiece silindris atau bolak.
Figure 1 menunjukkan diameter jig. Kerja 1 ditempatkan pada fixed V-block 6 dan dipacu oleh clamping plate 7, yang juga berfungsi sebagai work locator. Alat dipandu melalui drill bush 8, yang diposisikan secara radial terhadap kerja.
5. Leaf Jig
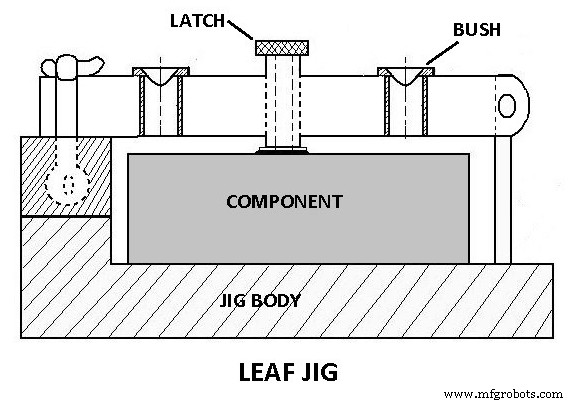
The leaf jig memiliki leaf yang dapat dibuka atau ditutup pada kerja untuk memuat atau membongkar.
Leaf jig ditunjukkan dalam gambar di atas. Ini memiliki leaf atau plate 13 yang disangga pada body di 11, dan leaf dapat dibuka atau ditutup pada kerja untuk tujuan memuat atau memuat. Kerja 1 terletak oleh buttons 10 dan dipegang oleh set screws 12. Drill bush 3 memandu alat.
6. Ring Jig
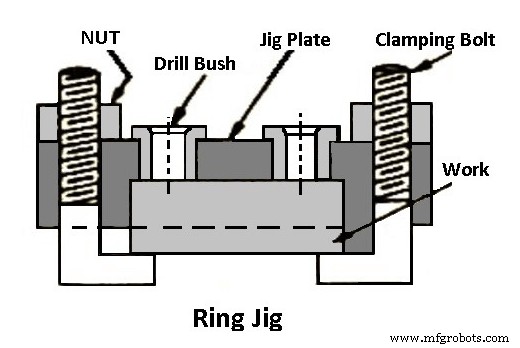
A ring jig digunakan untuk membor lubang pada circular flanged parts. Kerja dipacu secara aman pada drill body, dan lubang dibor dengan memandu alat melalui bushes dari drill.
7. Box Jig
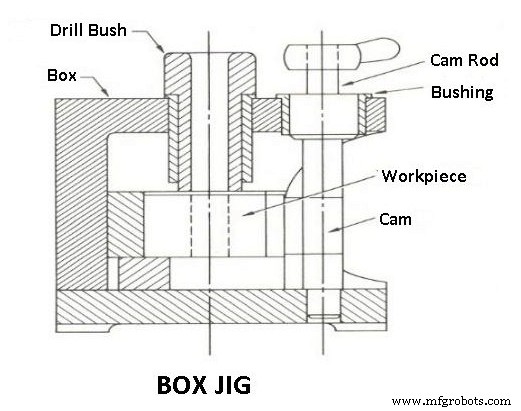
A box jig adalah struktur seperti kotak yang memegang kerja dengan kaku sehingga dapat dibor atau diproses dari sudut berbeda dalam satu pengaturan tergantung pada wajah jig mana yang dihadapkan ke alat.
Jenis Fixtures
Berikut adalah jenis fixtures :-
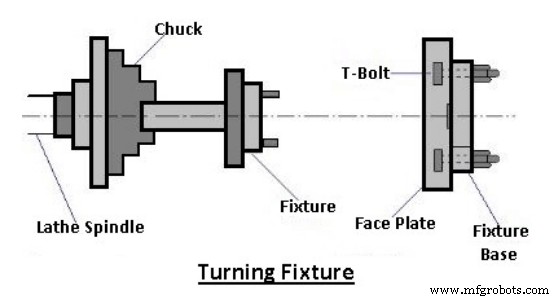
1. Turning Fixtures
Fixtures ini biasanya dipasang pada hidung spindle mesin atau faceplate, dan workpiece dipegang oleh mereka. Ketika diperlukan, fixture mungkin memerlukan counterweight untuk menyeimbangkan fixture yang tidak seimbang.
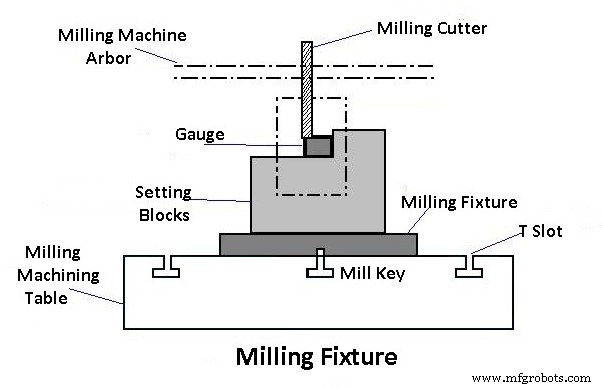
2. Milling Fixtures
Milling fixtures biasanya dipasang pada hidung spindle mesin atau faceplate, dan workpiece dipegang oleh mereka. Meja telah digeser dan diposisikan dengan benar dalam hubungan dengan cutter. Sebelum memulai operasi, workpiece ditempatkan di dasar fixture dan dipacu.
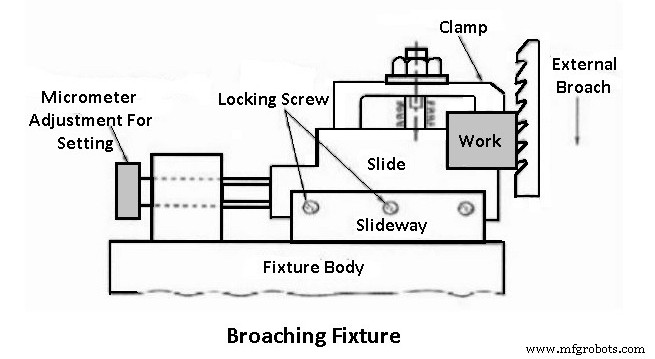
3. Broaching Fixtures
Broaching fixtures digunakan pada berbagai jenis mesin broaching untuk menempatkan, memegang, dan mendukung workpiece selama operasi seperti keyway broaching, hole broaching, dll.
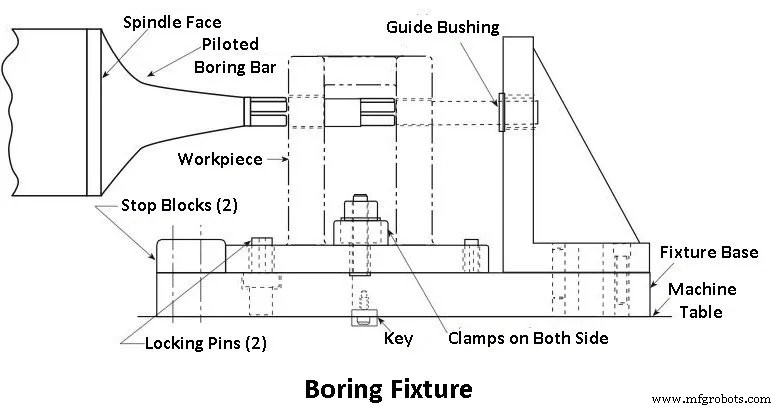
4. Boring Fixtures
Fixture ini mengintegrasikan hampir semua prinsip desain jig dan fixture yang umum; konstruksinya tidak perlu sekuat milling fixtures, karena mereka tidak harus menahan beban pemotongan yang berat seperti milling fixtures, karena mereka tidak harus menahan beban pemotongan yang berat seperti operasi milling.
5. Grinding Fixtures
Fixtures berbagai jenis digunakan dalam mesin grinding untuk menempatkan, memegang, dan mendukung workpiece selama operasi. Fixtures ini bisa perangkat pemegang kerja standar seperti chucks, mandrels, shaped jaw chucks, magnetic chucks, dan sebagainya.
Sebagai contoh, vertical surface grinder dengan rotary table biasanya akan memiliki rotary fixture yang dilekatkan pada meja. Demikian pula, pada surface grinder dengan reciprocating table, plain atau string fixture dapat disediakan. Sebuah drill grinding attachment adalah contoh yang jelas dari fixture standar yang digunakan untuk drilling geometry grinding.
Terlepas dari jenis fixture yang digunakan untuk grinding, harus memiliki persediaan untuk pasokan dan keluar coolant, mounting wheel dressers, dan, jika ini adalah rotating fixture, harus seimbang dengan baik.
Jenis-jenis fixture ini bisa perangkat pemegang kerja standar, seperti mandrels, chucks, chuck dengan shaped jaws, magnetic chucks, dll.
6. Tapping Fixtures
Tapping fixtures didalamkan khusus untuk memosisikan dan mengamankan workpiece yang identik untuk memotong ulir internal pada lubang yang telah dibor. Komponen yang bentuknya aneh dan tidak seimbang akan selalu memerlukan penggunaan fixture seperti ini, terutama jika operasi tapping akan diulang secara massal pada bagian-bagian tersebut.
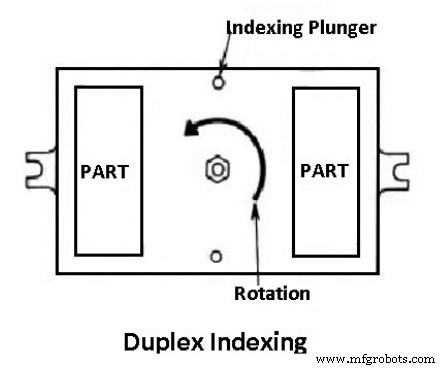
7. Duplex Fixtures
Ini adalah nama yang diberikan pada fixture yang memegang dua komponen serupa pada saat yang sama dan memungkinkan mereka diproses di dua stasiun terpisah pada saat yang sama. Sedangkan satu workpiece diproses di satu stasiun.
Kedua operasi bisa mirip atau berbeda tergantung pada kebutuhan. Ketika pemesinan di kedua stasiun selesai, fixture diindex melalui 180 derajat, memindahkan komponen pertama ke stasiun kedua untuk operasi kedua dan komponen selesai ke stasiun pertama.
Komponen selesai kemudian diunggah di sini, diganti dengan komponen baru, dan operasi pertama dilakukan padanya. Siklus diulang secara tak terbatas, memungkinkan produksi massal komponen dengan kecepatan yang cukup tinggi.
8. Welding Fixtures
Welding fixtures yang dirancang dengan hati-hati untuk memegang dan mendukung berbagai komponen yang akan dipajang pada lokasi yang tepat sambil mencegah deformasi pada struktur yang dipajang.
Untuk ini, locating element harus ditempatkan dengan hati-hati; clamping harus ringan tetapi kuat, dan clamping elements harus ditempatkan jauh dari area pengelasan. Untuk menahan stres pengelasan, fixture harus cukup stabil dan kaku.
9. Assembly Fixtures
Tujuan dari Assembly fixtures adalah untuk memegang berbagai komponen bersama dalam posisi relatif yang tepat selama perakitan. Sebagai contoh, dua atau lebih plate baja dapat dipacu bersama dalam posisi relatif dan dicoret.
Mechanical assembly fixtures adalah yang digunakan untuk memegang komponen saat melakukan operasi mekanis. Sebaliknya, ada jenis fixture lain di mana komponen dipacu untuk digabungkan, seperti welding fixtures, yang juga assembly fixtures, tetapi hanya untuk joining panas.
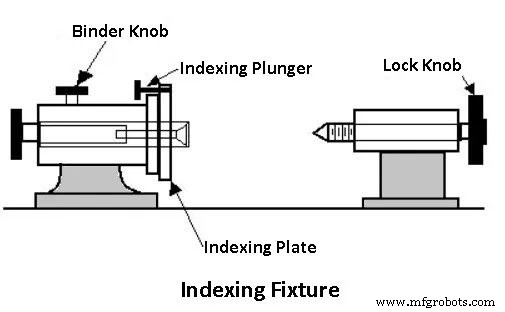
10. Indexing Fixtures
Beberapa komponen harus diproses pada berbagai permukaan sehingga permukaan atau bentuk yang diproses terdistribusi merata. Elemen-elemen tersebut harus diindex sebanyak jumlah permukaan yang akan diproses. Perangkat pemegang (jigs atau fixtures) yang digunakan didesain untuk menampung mekanisme indexing. Sebuah indexing fixture adalah fixture yang berisi perangkat tersebut.
Prinsip Jigs and Fixtures
Desain yang sukses dari jig atau fixture tergantung pada analisis beberapa faktor yang harus dipelajari dengan cermat sebelum pekerjaan sebenarnya dilakukan. Berikut adalah faktor-faktor penting yang harus dipertimbangkan dalam mendesain jig atau fixture :
1. Studi komponen. 2. Studi tipe dan kapasitas mesin. 3. Studi locating elements. 4. Studi tata letak pemuatan dan pembongkaran. 5. Studi tata letak clamping. 6. Studi power devices untuk mengoperasikan clamping elements. 7. Studi clearances yang diperlukan antara jig dan komponen. 8. Studi indexing devices. 9. Studi tool guiding dan cutter setting elements. 10. Studi fool-proofing arrangement. 11. Studi ejecting devices. 12. Studi swarf removal arrangement. 13. Studi rigidity dan vibration program. 14. Studi table fixing arrangement. 15. Studi safety devices. 16. Studi metode pembuatan jig base, body atau frame.
Keuntungan Jigs and Fixtures
Berikut adalah keuntungan menggunakan jigs and fixtures dalam produksi massal. 1. Menghilangkan marking out, measuring, dan metode setting lainnya sebelum pemesinan. 2. Meningkatkan akurasi pemesinan, karena workpiece secara otomatis terletak dan alat dipandu tanpa melakukan penyesuaian manual. 3. Memungkinkan produksi bagian identik yang interchangeable. Ini memudahkan operasi perakitan. 4. Meningkatkan kapasitas produksi dengan memungkinkan sejumlah workpiece diproses dalam satu setup, dan dalam beberapa kasus sejumlah alat dapat dibuat untuk beroperasi secara bersamaan. Waktu penanganan sangat berkurang karena heat setting dan locating kerja. Kecepatan, feed, dan kedalaman potong untuk pemesinan dapat ditingkatkan karena clamping rigidity tinggi dari jigs and fixtures. 5. Mengurangi pekerjaan operator dan kelelahan yang mengikutinya karena operasi penanganan diminimalkan dan disederhanakan. 6. Memungkinkan operator semi-kualifikasi untuk melakukan operasi karena operasi setting alat dan kerja dimkanisasi. Ini menghemat biaya tenaga kerja. 7. Mengurangi pengeluaran pada quality control produk jadi. 8. Mengurangi biaya pemesinan secara keseluruhan dengan sepenuhnya atau sebagian mengotomatisasi proses.
Kerugian Jigs and Fixtures
Mungkin akan menurun seiring waktu.
Lainnya adalah biaya setup awal yang tinggi (dan waktu).
Dan bisa menggunakan banyak bahan serta besar.
Aplikasi Jigs and Fixtures
Untuk produksi massal bagian mobil.
Inspeksi bagian dalam produksi berkelanjutan di industri manufaktur.
Memotong ingot di pabrik baja.
Di industri pendingin, digunakan.
Dalam proses perakitan pompa, digunakan.
Untuk membor flange & membor lubang pada sudut yang diperlukan.
Untuk multi-spindle pemesinan.
Jigs digunakan untuk mass drilling, reaming dan tapping.
Untuk memandu alat untuk memesinan kontur.
Fixtures digunakan untuk milling, mass turning, dan operasi grinding.
Bahan yang Digunakan untuk Jigs and Fixtures
Berikut bahan yang digunakan untuk membuat Jigs and Fixtures:
Hardened steel
Grey cast iron
Plastic
Carbide
Epoxy resins
Stainless steel
Bronze
Low melt alloy steel
Jadi kita telah membahas semua hal yang terkait dengan jigs and fixtures termasuk elemen, jenis, keuntungan, kerugian, dan bahan yang digunakan untuk jigs and fixtures.
Jika Anda menyukai artikel ini, silakan bagikan dengan teman-teman dan berikan masukan di kolom komentar.