Jig & Fixture Dijelaskan: Jenis, Bagian, Manfaat, dan Aplikasi
Dalam posting ini, Anda akan mempelajari apa itu jig dan fixture dan bagaimana mereka digunakan? dan Definisi, Bagian & berbagai jenis jig dan fixture dengan prinsip kerja mereka. Dan juga Anda dapat mengunduh file PDF dari posting ini.
Jig dan Fixture
Jig dan fixture adalah perangkat yang membantu meningkatkan tingkat bagian identik dan mengurangi upaya manusia yang diperlukan untuk memproduksi bagian-bagian ini, sudah ditekankan sebelumnya bahwa bubut center adalah alat mesin yang cocok untuk memproduksi bagian individual dengan bentuk dan ukuran yang berbeda, tapi untuk memproduksi artikel yang serupa dalam jumlah besar penggunaannya tidak akan ekonomis.
Sebaliknya, capstan dan turret lathe dapat dengan mudah diadaptasi untuk pekerjaan repetitif karena multi-cooling arrangement dan penggunaan transverse stop ini meningkatkan tingkat produksi.
Namun, tidak semua jenis objek dapat diproses pada capstan atau turret lathe dan mungkin melibatkan penggunaan mesin bor, frais, planning dan grinding, dll. Jika objek seperti itu akan diproduksi dalam bentuk dan ukuran yang identik pada skala massal, perangkat yang sesuai harus digunakan untuk tujuan memegang dan lokasi sehingga pekerjaan repetitif dapat dilakukan. Perangkat ini adalah jig dan fixture.
Apa itu Jig?
Jig dapat didefinisikan sebagai perangkat yang memegang dan memposisikan workpiece serta memandu dan mengontrol satu atau lebih alat potong. Penanganan kerja dan pemandu alat sedemikian rupa sehingga mereka terletak dalam posisi yang benar relatif satu sama lain.
Dalam konstruksi, jig terdiri dari plate, struktur, atau box yang terbuat dari logam atau dalam beberapa kasus logam non-rosak yang memiliki provision untuk menangani komponen dalam posisi identik satu per satu, dan kemudian memandu alat dalam posisi yang benar pada pekerjaan sesuai dengan gambar, spesifikasi, atau tata letak operasi.
Apa itu Fixture?
Fixture adalah perangkat yang memegang dan memposisikan workpiece selama inspeksi atau untuk operasi manufaktur. Fixture tidak memandu alat.
Dalam konstruksi, fixture terdiri dari perangkat memegang kerja standar atau khusus yang di-klem pada meja mesin untuk memegang pekerjaan pada posisi. Alat diatur pada posisi yang diperlukan pada pekerjaan dengan menggunakan gauge atau dengan penyesuaian manual.
Baca juga: 7 Jenis Chuck Mesin Bubut.
Elemen utama jig dan fixture
Elemen utama jig dan fixture adalah:
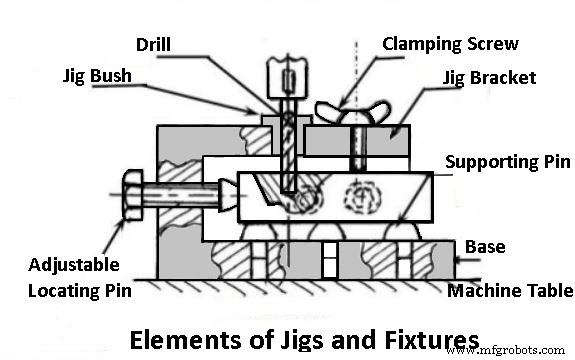
Body: Ini adalah struktur plate, box atau frame tempat komponen yang akan diproses ditempatkan. Ini harus cukup kokoh dan rigid.
Elemen lokasi: Elemen ini memposisikan workpiece dalam posisi yang tepat relatif terhadap alat potong.
Elemen klem: Elemen ini mengamankan workpiece secara kuat pada posisi yang ditempatkan.
Elemen grinding dan setting: Elemen ini memandu alat potong dalam kasus jig dan membantu dalam aksi alat yang tepat dalam kasus fixture.
Elemen positioning: Elemen ini mencakup berbagai jenis perangkat pemasangan, yang digunakan untuk mengamankan jig atau fixture ke mesin pada posisi yang tepat.
Elemen indexing: Mereka tidak selalu disediakan. Tapi, banyak workpiece mungkin harus di-index ke posisi yang berbeda untuk melakukan operasi pemesinan pada permukaan atau lokasi yang berbeda. Dalam kasus ini, elemen ini akan harus diintegrasikan ke dalam jig atau fixture.
Baca juga: Capstan dan Turret Lathes
Jenis Jig dan Fixture:
Jenis Jig
Berikut adalah tujuh jenis berbeda jig.
- Template jig
- Plate jig
- channel jig
- Diameter jig
- Leaf jig
- Ring jig
- Box jig
Template Jig
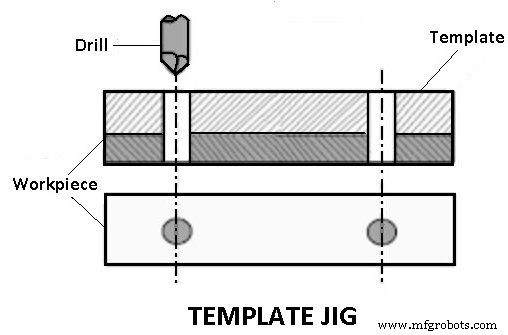
Template jig adalah yang paling sederhana dari semua jenis. Plate 2 yang memiliki lubang pada posisi yang diinginkan berfungsi sebagai yang dipasang pada komponen 1 yang akan di-bor. Drill 21 dijalankan melalui lubang template 2 dan lubang yang diperlukan dibor pada workpiece pada posisi relatif yang sama satu sama lain seperti pada template. Template jig ditunjukkan dalam gambar.
Plate Jig
- A fixture holds and positions the work but does not guide the tool. Whereas a jig holds, locates and as well as guides the tool.
- The fixtures are heavier in construction and are bolted rigidly on the machine table. Whereas the jigs are made lighter for quicker handling, and clamping with the table is often unnecessary.
- The fixtures are employed for handling work in milling, grinding, planing, or turning operations. Whereas the jigs are used for holding work and guiding the tool particularly in drilling, reaming or tapping operations.
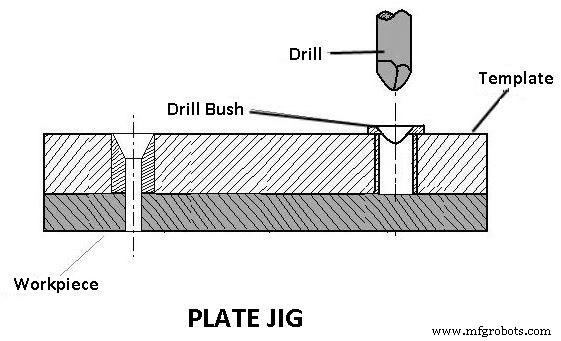
A plate jig adalah perbaikan dari template jig dengan mengintegrasikan drill bushes pada template. Plate jig digunakan untuk membor lubang pada bagian besar dengan menjaga spasi yang akurat satu sama lain. A plate jig ditunjukkan dalam gambar di atas.
Channel Jig
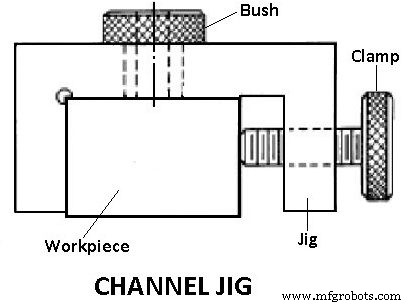
Channel jig diilustrasikan dalam gambar. Ini adalah jenis jig sederhana yang memiliki cross-section seperti saluran. Komponen 1 dipasang dalam channel 4 dan ditempatkan dan diklem dengan memutar knurled knob 5. Alat dijalankan melalui drill bush 3.
Diameter Jig
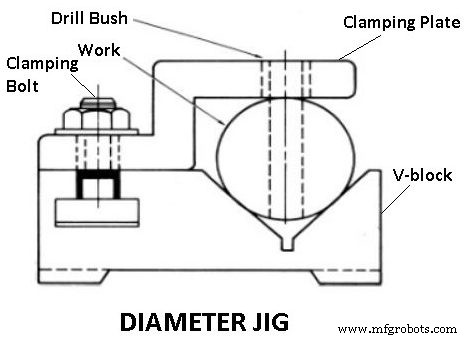
Diameter jig ditunjukkan dalam gambar. Ini digunakan untuk membor lubang radial pada workpiece silinder atau bola. Work 1 ditempatkan pada fixed V-block 6 dan kemudian diklem oleh clamping plate 7 yang juga memposisikan work. Alat dijalankan melalui drill bush 8 yang diatur secara radial dengan work.
Leaf Jig
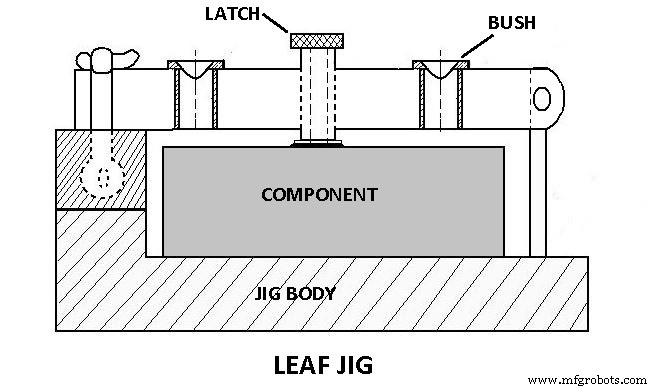
Leaf jig diilustrasikan dalam gambar di atas. Ini memiliki leaf atau plate 13 yang dihubungkan pada body di 11 dan leaf dapat dibuka atau ditutup pada work untuk tujuan memuat atau memuat. Work 1 ditempatkan oleh buttons 10 dan diklem oleh set screws 12. Drill bush 3 memandu alat.
Ring Jig
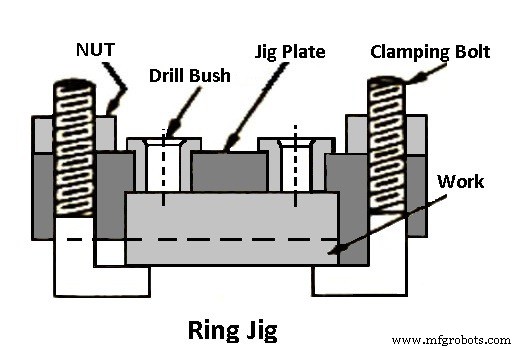
Ring jig ditunjukkan dalam gambar di atas. Ini digunakan untuk membor lubang pada bagian flang lingkaran. Work diklem secara aman pada drill body dan lubang dibor dengan memandu alat melalui drill bushes.
Box Jig
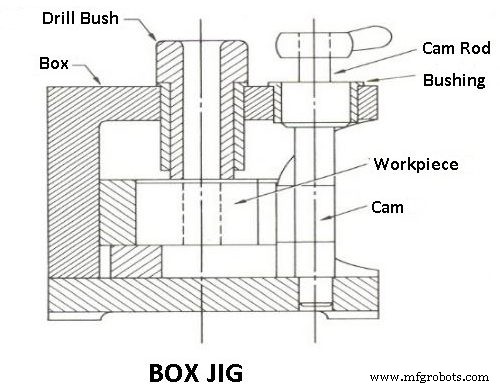
Box jig diilustrasikan dalam gambar di atas. Ini adalah konstruksi seperti box di mana komponen ditempatkan oleh buttons 18. Work 1 diklem dengan memutar cam handle 19 yang juga memposisikannya. Drill bush 3 memandu alat. Box jig umumnya digunakan untuk membor sejumlah lubang pada komponen dari sudut yang berbeda.
Jenis Fixture
Berikut adalah 10 jenis fixture yang berbeda:
- Turning fixtures.
- Milling fixtures.
- Broaching fixtures.
- Grinding fixtures.
- Boring fixtures.
- Indexing fixtures.
- Tapping fixtures.
- Duplex fixtures.
- Welding fixtures.
- Assembly fixtures.
Fixtures biasanya diberi nama sesuai jenis operasi pemesinan untuk yang mereka dirancang dan digunakan.
Turning fixtures
Ini cukup mudah untuk memegang workpieces teratur pada bubut dalam perangkat memegang kerja standar seperti chucks dan collects, antara centre dan pada mandrels atau faceplates. Tapi komponen dengan bentuk yang tidak teratur menawarkan banyak kesulitan dalam memegang mereka dengan benar.
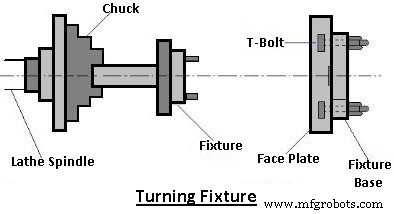
Pekerjaan dengan bentuk aneh sederhana dapat dipasang dalam chuck juga, katakan dengan penyesuaian yang tepat dari jaws dalam four-jaw chuck atau dengan menggunakan soft jaws yang dibentuk. Namun, workpiece dengan bentuk yang rumit harus diposisikan dengan bantuan turning fixtures. Fixture ini biasanya dipasang pada hidung spindle mesin atau pada faceplate dan workpiece dipegangnya.
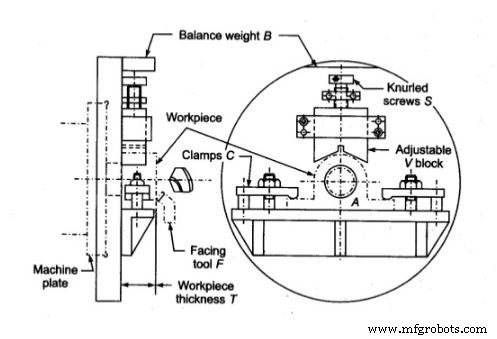
whenever diperlukan, fixture mungkin harus disediakan dengan counterweight atau menyeimbangkan fixture yang tidak seimbang. Fixture ini harus dirancang dengan hati-hati, untuk cukup rigid, dengan overhang minimum harus memegang workpiece dengan sangat kuat, tidak boleh membawa proyeksi berbahaya untuk operator mesin atau alat atau keduanya dan harus dapat memberikan dukungan yang tepat pada bagian tipis dan lemah dari workpiece selama operasi.
Milling fixtures
Fixture ini digunakan pada milling untuk melakukan berbagai operasi milling pada workpiece. Fixture ditempatkan dengan baik pada meja mesin dan diamankan pada posisi dengan bolt dan nut.
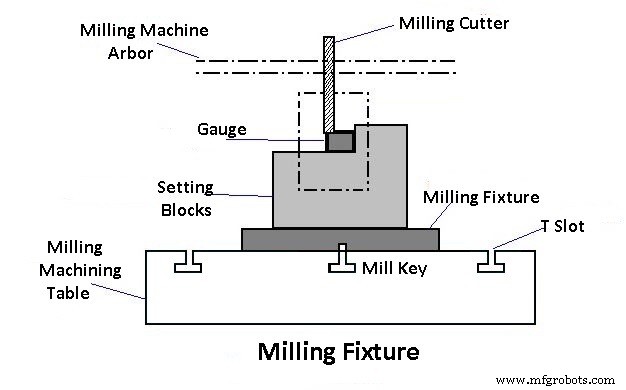
Meja dipindahkan dan diatur pada posisi yang tepat, relatif terhadap cutter. Workpiece ditempatkan pada base fixture dan diklem sebelum memulai operasi.
Karena gaya pemotongan yang terlibat cukup tinggi, dan juga tidak teratur, clamping elements. Penempatan yang tepat dari fixture pada meja mesin biasanya dicapai dengan bantuan dua tenong yang disediakan di bawah base fixture. Tenong ini masuk ke T-slot dari meja untuk memberikan lokasi yang diperlukan. Base fixture kemudian dapat diamankan ke meja dengan T-bolts dan nut.
Broaching Fixtures
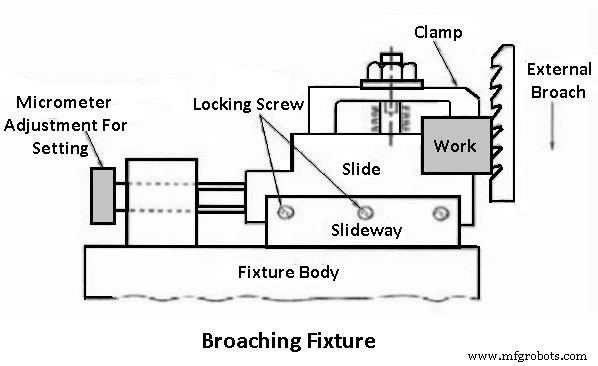
Fixture ini digunakan pada berbagai jenis mesin broaching untuk memposisikan, memegang, dan mendukung workpiece selama operasi, seperti operasi broaching keyway, hole broaching, dll. Penggunaan clamping plate sebagai fixture untuk internal pull-type hole broaching.
Grinding Fixture
Beberapa bentuk fixture berbeda digunakan dalam mesin grinding untuk memposisikan, memegang, dan mendukung workpiece selama operasi. Fixture ini dapat berupa perangkat memegang kerja standar, seperti chucks, mandrels, chuck dengan shaped jaws, magnetic chucks, dll.
Contohnya; vertical surface grinder dengan rotary table biasanya akan memiliki rotary fixture yang diamankan pada meja. Serupa, plain atau string fixture dapat disediakan pada surface grinder dengan reciprocating table. A drill grinding attachment adalah contoh yang mencolok dari fixture standar yang digunakan untuk grinding drill geometry.
Tidak peduli jenis fixture yang dirancang untuk operasi grinding, itu harus memiliki provision untuk supply dan exit coolant, mounting of wheel dressers dan harus proper balanced, jika itu adalah rotating fixture.
Boring Fixture
Operasi dapat dilakukan dalam salah satu dua cara berikut:
- Dengan menjaga boring bar (tool) tetap diam dan memfeed workpiece yang berputar ke bar.
- Dengan menjaga workpiece tetap diam dan memfeed boring bar yang berputar ke dalam work.
Oleh karena itu, boring fixture dibuat dalam dua desain umum.
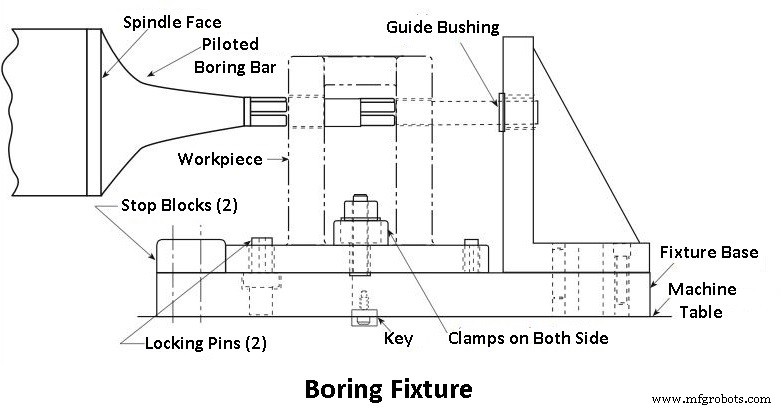
Salah satu ini mengincorporate prinsip drilling jig, dan dalam ini, boring bar (tool) dijalankan melalui pilot bush. Fixture seperti ini juga sering disebut sebagai boring jigs. Desain lainnya memfasilitasi penanganan workpiece pada posisi yang tepat, relatif terhadap boring bar.
Meskipun fixture ini mengincorporate almost all common principles of jig dan fixture design, konstruksinya tidak perlu sekuat milling fixtures, karena mereka tidak pernah harus menanggung beban pemotongan yang berat seperti yang terlibat dalam milling fixtures, karena mereka tidak pernah harus menanggung beban pemotongan yang berat seperti yang terlibat dalam milling operations.
Indexing Fixture
Beberapa komponen memerlukan pemesinan pada permukaan yang berbeda sehingga permukaan atau bentuk yang diproses mereka terdistribusi secara merata.
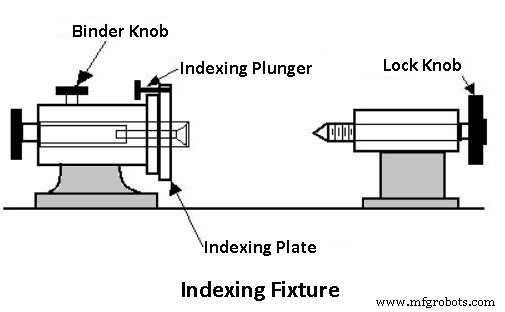
Komponen seperti itu harus di-index sama banyaknya dengan jumlah permukaan yang akan diproses. Secara jelas, perangkat memegang (jigs atau fixture) yang digunakan dibuat untuk membawa mekanisme indexing yang sesuai. Fixture yang membawa perangkat seperti itu dikenal sebagai indexing fixture.
Tapping Fixture
Tapping fixture dirancang secara khusus untuk memposisikan dan mengamankan workpiece yang identik untuk memotong thread internal di lubang yang telah di-bor pada mereka. Komponen dengan bentuk aneh dan tidak seimbang akan selalu memerlukan penggunaan fixture seperti ini, terutama ketika operasi tapping akan dilakukan berulang kali pada skala massal pada komponen tersebut.
Duplex Fixtures
Itu adalah nama yang diberikan pada fixture yang memegang dua komponen serupa secara bersamaan dan memfasilitasi pemesinan simultan dari komponen ini di dua stasiun terpisah. Sementara satu workpiece diproses di satu stasiun.
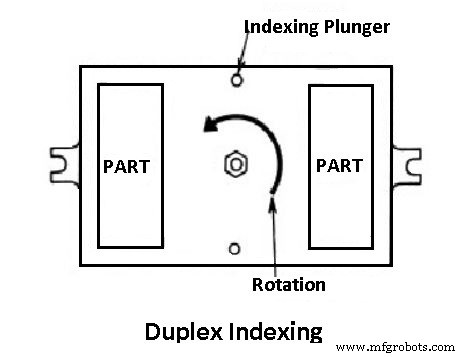
Kedua operasi sesuai kebutuhan dapat serupa atau berbeda. Setelah pemesinan di kedua stasiun selesai, fixture di-index melalui 180 derajat sehingga komponen pertama dipindahkan ke stasiun kedua untuk operasi kedua dan komponen selesai ke stasiun pertama.
Komponen selesai kemudian di-upload di sini, digantikan oleh komponen baru dan operasi pertama dilakukan padanya. Siklus berulang terus menerus, yang memungkinkan mass production dari komponen dengan kecepatan yang cukup tinggi.
Welding Fixtures
Welding fixtures dirancang dengan hati-hati untuk memegang dan mendukung berbagai komponen yang akan di-last pada lokasi yang tepat dan mencegah distorsi dalam struktur yang di-last. Untuk ini, elemen lokasi perlu hati-hati, clamping harus ringan tetapi kuat, placement of clamping elements harus jauh dari area las. Fixture harus cukup stabil dan rigid untuk menahan stres las.
Dalam banyak kasus, praktik yang disarankan dan umum adalah untuk pertama-tama tack weld struktur dengan menahannya dalam welding jig dan kemudian mentransfernya ke holding fixture untuk full welding. Ini membantu dalam mengurangi kemungkinan distorsi secara signifikan dan fixture tunduk pada stres yang lebih rendah.
Assembly Fixture
Fungsi fixture ini adalah untuk memegang berbagai komponen bersama dalam posisi relatif yang tepat pada waktu memrakit mereka. Contohnya, dua atau lebih plate baja dapat dipasang bersama dalam posisi relatif dan di-rivet.
Fixture ini, yang digunakan untuk memegang komponen untuk melakukan operasi mekanik, dikenal sebagai mechanical assembly fixtures. Sebaliknya, ada jenis fixture lainnya yang komponen dipasang untuk di-gabungkan, seperti welding fixtures juga assembly fixtures, tapi untuk hot joining.
Perbedaan Antara Jigs dan Fixtures
Berikut adalah perbedaan dasar antara fixture dan jig:
- A fixture holds and positions the work but does not guide the tool, whereas a jig holds, locates and as well as guide the tool.
- The fixtures are heavier in construction and are bolted rigidly on the machine table, whereas the jigs are made lighter for quicker handling and clamping with the table is often unnecessary.
- The fixtures are employed for holding work in milling, grinding, planing or turning operations, whereas the jigs are used for holding the work and guiding the tool, particularly in drilling reaming or tapping operations.
Keuntungan menggunakan jigs dan fixtures dalam pekerjaan produksi massal.
Berikut adalah keuntungan jigs dan fixtures dalam pekerjaan produksi massal.
- Eliminates the making out, measuring, dan other setting methods sebelum machining.
- It increases the machining accuracy because the workpiece is automatically located and the tool is guided without making any manual adjustment.
- It enables the production of identical parts which are interchangeable. This facilitates the assembly operation.
- It increases the production capacity by enabling a number of workpieces to be machined in the single set up, and in some cases, a number of tools may be made to operate simultaneously. The handling time is also greatly reduced due to the quick setting and locating of the work. The speed, feed dan depth of cut for machining can be increased due to high clamping rigidity of jigs and fixtures.
- It reduces the operator’s labour dan consequent fatigue as the handling operations are minimised dan simplified.
- It enables a semi-skilled operator to perform the operations as the setting operation of the tool dan the work is mechanised. This saves labour costs.
- It reduces the expenditure on the quality control of the finish products.
- It reduces the overall cost of machining by fully or partly automating the processes.
Keuntungan Jigs dan Fixtures
Keuntungan jigs dan fixtures adalah:
- Increases the machining accuracy because the workpiece is automatically located and the tool is guided without making any manual adjustment.
- It increases the production capacity by enabling a number of workpieces to be machined in the single set up dan in some cases, a number of tools may be made to operate simultaneously.
- The handling time is also greatly reduced due to the quick setting and locating of the work.
- The speed, feed dan depth of cut for machining can be increased due to high clamping rigidity of jigs and fixtures.
- Enables the production of identical parts which are interchangeable. This facilitates the assembly operation.
- It eliminates the marking out, measuring dan other setting methods before machining.
- These devices reduce the operator’s labour dan consequent fatigue handling operations, are minimized dan simplified.
- It reaches the semi-skilled operator to perform the operation as the setting operations of the tool dan the work are mechanized. This saves labour cost.
- It reduces the expenditure on the quality control of the finished products.
- Reduces the overall cost of machining by fully or partly automizing the processes.
Aplikasi Jigs dan Fixtures
Aplikasi jig adalah:
Aplikasi fixture adalah:
- Milling
- Grinding
- Planing
- Turning
- Shaping
Kesimpulan
Jadi sekarang, kami harap kami telah membersihkan semua keraguan Anda tentang Jigs dan Fixtures. Jika Anda masih memiliki keraguan tentang “Jigs dan Fixtures” Anda dapat menghubungi kami atau bertanya di komentar.
Kami juga memiliki komunitas Facebook untuk kalian. Jika ingin, Anda dapat bergabung dengan komunitas kami, di sini adalah tautan ke grup Facebook kami.
Itu saja terima kasih telah membaca. Jika Anda suka artikel kami silakan bagikan dengan teman-teman Anda. Jika Anda memiliki pertanyaan tentang topik apa pun Anda dapat bertanya di bagian komentar.
Langganan newsletter kami untuk mendapatkan pemberitahuan saat kami mengunggah postingan baru.



