Buka Hasil Manufaktur Aditif Superior dengan Fitur Generative Design Baru Fusion 360
Baca artikel ini dalam: Deutsch (Jerman)

Sebagai bagian dari pembaruan Desember 2020 Fusion 360, kami menghadirkan hadiah tersembunyi tepat waktu untuk liburan: metode baru untuk menghasilkan hasil manufaktur aditif. Secara internal, kami menyebut proyek ini Additive 2.0, dan itu adalah bagian dari pratinjau Experimental Generative Solvers and Features kami. Metode baru ini seharusnya membantu meningkatkan kualitas bentuk dan cetakabilitas hasil dibandingkan dengan apa yang sebelumnya Anda lihat di desain generatif. Ini adalah hadiah yang saya tahu banyak dari kami telah menunggu dengan sabar, dan tim saya dan saya ingin “membuka” segala yang kami sampaikan.
Menggunakan Algoritma Additive 2.0 Baru
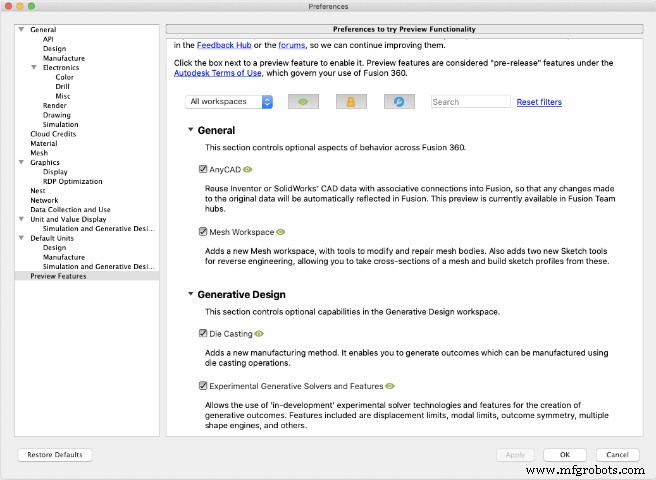
Pertama, Anda harus mengaktifkan pratinjau Experimental Generative Solvers and Features dari User Preferences Anda.
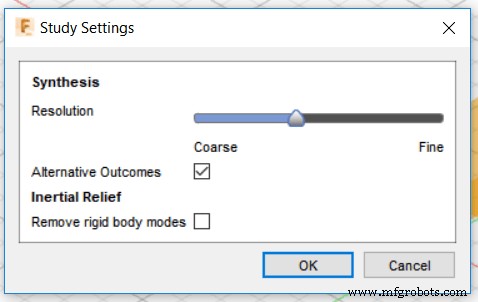
Dengan pratinjau diaktifkan, Anda akan perlu mengaktifkan Alternative Outcomes di Study Settings. Dari sana, siapkan studi Anda seperti biasa. Aktifkan batasan manufaktur aditif di dialog Manufacturing Constraints, pilih orientasi cetak yang diinginkan, dan biarkan solver kami mengurus sisanya.
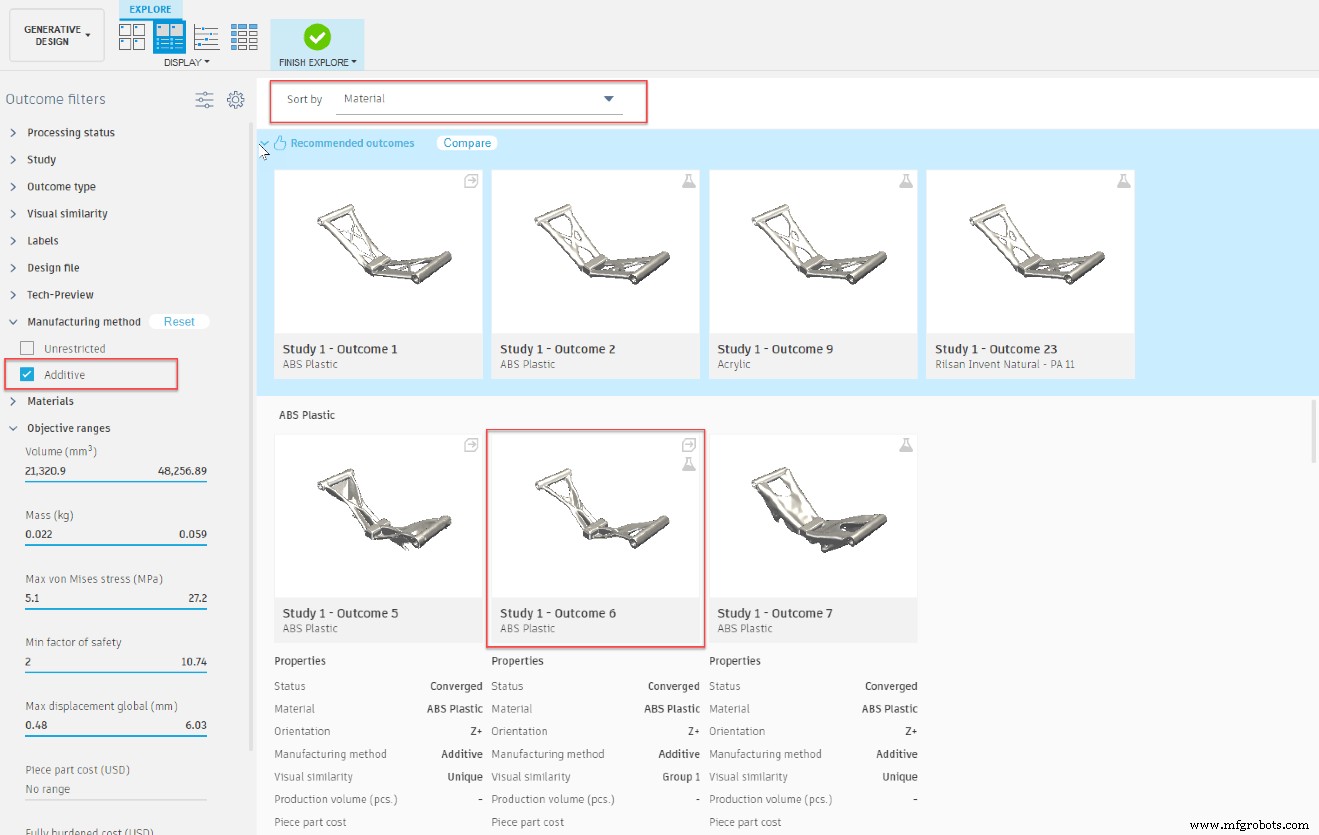
Saat di Explore, untuk setiap set hasil aditif (di mana set sama dengan bahan dan arah yang diberikan), Additive 2.0 akan menghasilkan hasil kedua dalam setiap set. Quick tip: cara termudah untuk melihat ini adalah dengan beralih ke tampilan properti, isolasi hingga metode manufaktur aditif, dan atur dropdown Sort By ke Material.
Mengapa Additive 2.0 Lebih Baik?
Pendekatan awal kami untuk menghasilkan hasil aditif banyak yang harus diinginkan dalam kualitas bentuk dalam banyak skenario (banyak dari Anda memberitahu kami itu, dan kami mendengarkan!). Umum untuk melihat hasil dengan tangga yang mencolok dan artefak lain saat kami mencoba memenuhi persyaratan overhang dan sepenuhnya self-supporting. Dengan pendekatan baru kami, solver kami melakukan pekerjaan yang jauh lebih baik dalam memenuhi persyaratan ketebalan minimum, menyeimbangkan massa desain, dan meminimalkan bahan pendukung. Pendekatan baru ini tidak akan menyandarkan kualitas bentuk untuk menjadi sepenuhnya self-supporting.
Mari kita lihat beberapa contoh yang menunjukkan bagaimana perbaikan ini mempengaruhi hasil yang kami buat.
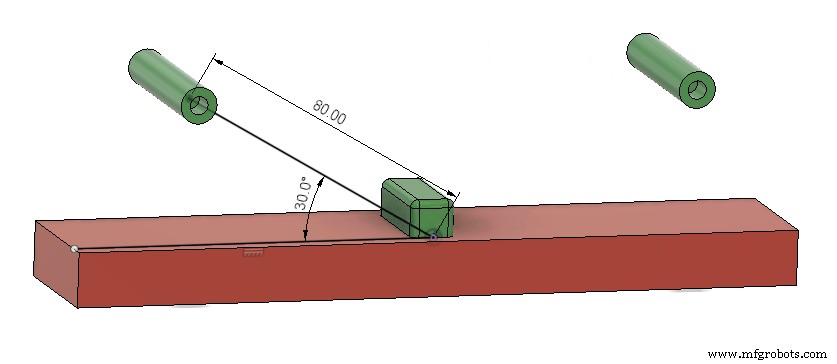
Contoh pertama kami adalah setup generatif sederhana yang ditunjukkan di bawah (beban dan batasan disembunyikan). Kami bermaksud untuk memproduksi bagian ini dalam orientasi yang ditunjukkan dalam Gambar 1 (di bawah), mengganti obstacle merah dengan build plate.
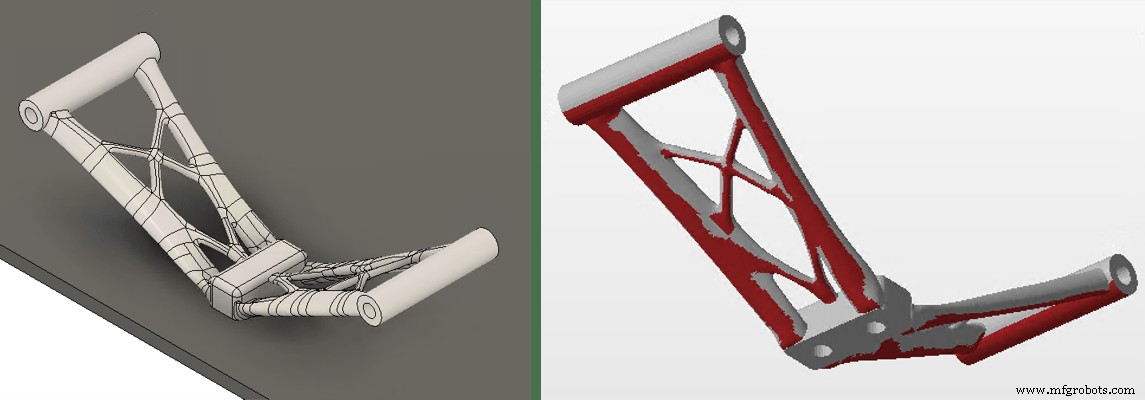
Setup ini menghasilkan hasil tanpa batasan, seperti yang terlihat dalam Gambar 2 (di bawah), yang sulit diproduksi untuk berbagai alasan. Pertama, area besar di bawah geometri bagian memerlukan struktur pendukung (wilayah yang disorot merah di setengah kedua gambar). Selain itu, fitur tipis di dekat pusat bagian rapuh dan dapat pecah selama penghapusan pendukung. Meskipun desain ini dapat diproduksi secara aditif, ini jauh dari optimal.
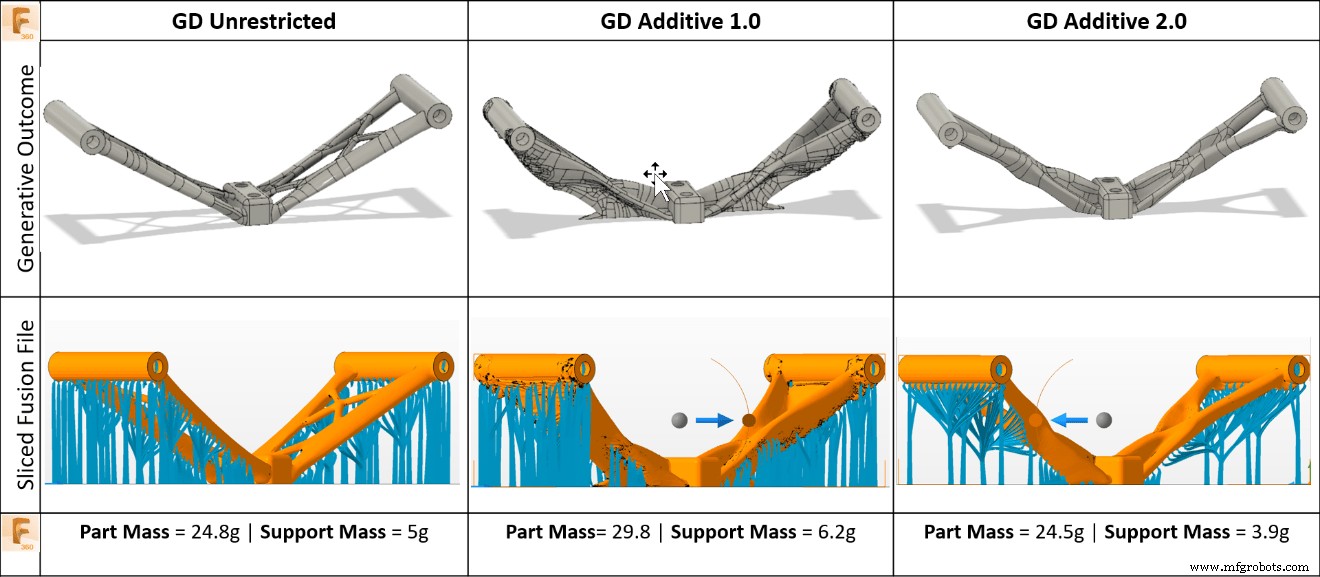
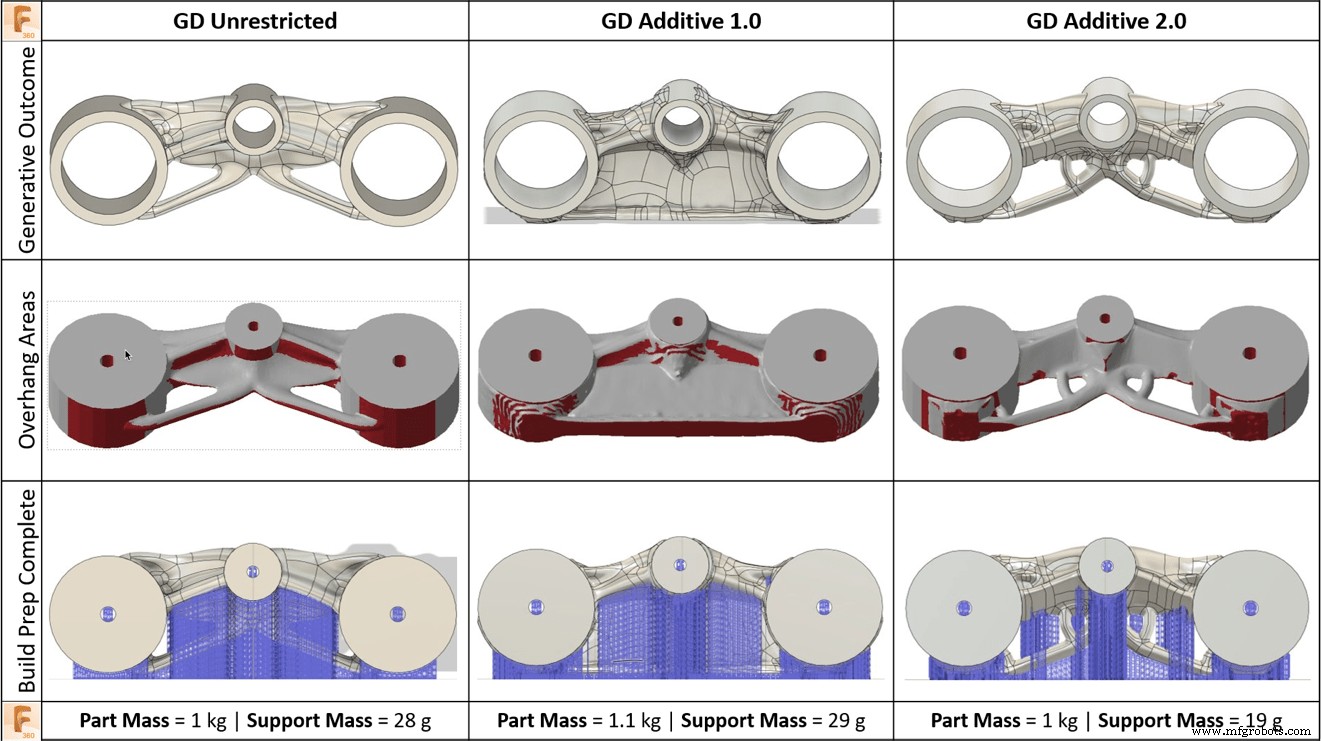
Saat kami mulai melihat Additive 2.0 berdampingan dengan batasan aditif yang ada (Additive 1.0), perbedaan menjadi jelas, seperti yang ditunjukkan dalam Gambar 3 (di bawah). Dalam kedua kasus, kami mengonfigurasi batasan aditif dengan sudut overhang 45 derajat dan ketebalan minimum 3mm.
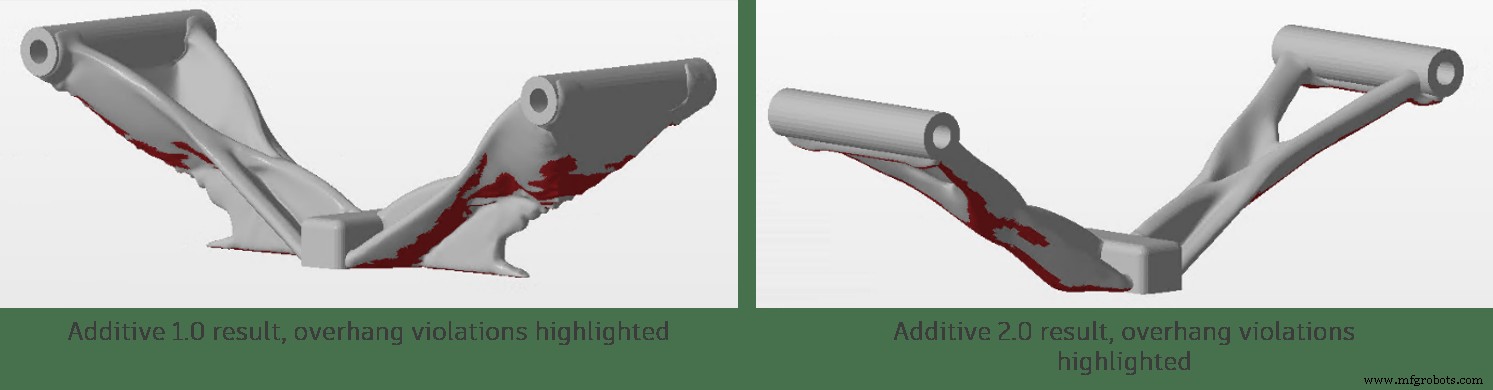
Dalam kedua kasus, jumlah bahan pendukung yang diperlukan berkurang tetapi tidak dihilangkan. Namun, hasil Additive 1.0, yang membangun bahan dari build plate untuk mendukung seluruh struktur, lebih berat 50% daripada hasil tanpa batasan. Ini menunjukkan artefak tangga yang merupakan gangguan umum dengan solusi manufaktur aditif asli. Additive 2.0 juga secara signifikan mengurangi jumlah bahan pendukung yang diperlukan tetapi melakukannya dengan perubahan geometri yang lebih halus dan hanya meningkatkan massa sebesar 11% untuk model ini. Keduanya desain aditif memenuhi ukuran fitur minimum 3mm, tetapi Additive 2.0 mempertahankan struktur yang jauh lebih dekat dengan yang tidak terbatas, menggabungkan balok lattice yang terlalu tipis menjadi struktur organik yang lebih tebal. Hasil Additive 2.0 baru juga menghilangkan sebagian besar kualitas permukaan buruk dalam hasil asli.
Secara teori, batasan Additive 2.0 baru akan mengurangi area yang didukung dan menghilangkan balok tipis dengan peningkatan massa bagian yang minimal. Namun, apakah desain ini sebenarnya lebih dapat diproduksi? Mari kita melalui proses persiapan cetak dan lihat.
Memvalidasi Proses Cetak
Contoh FFF
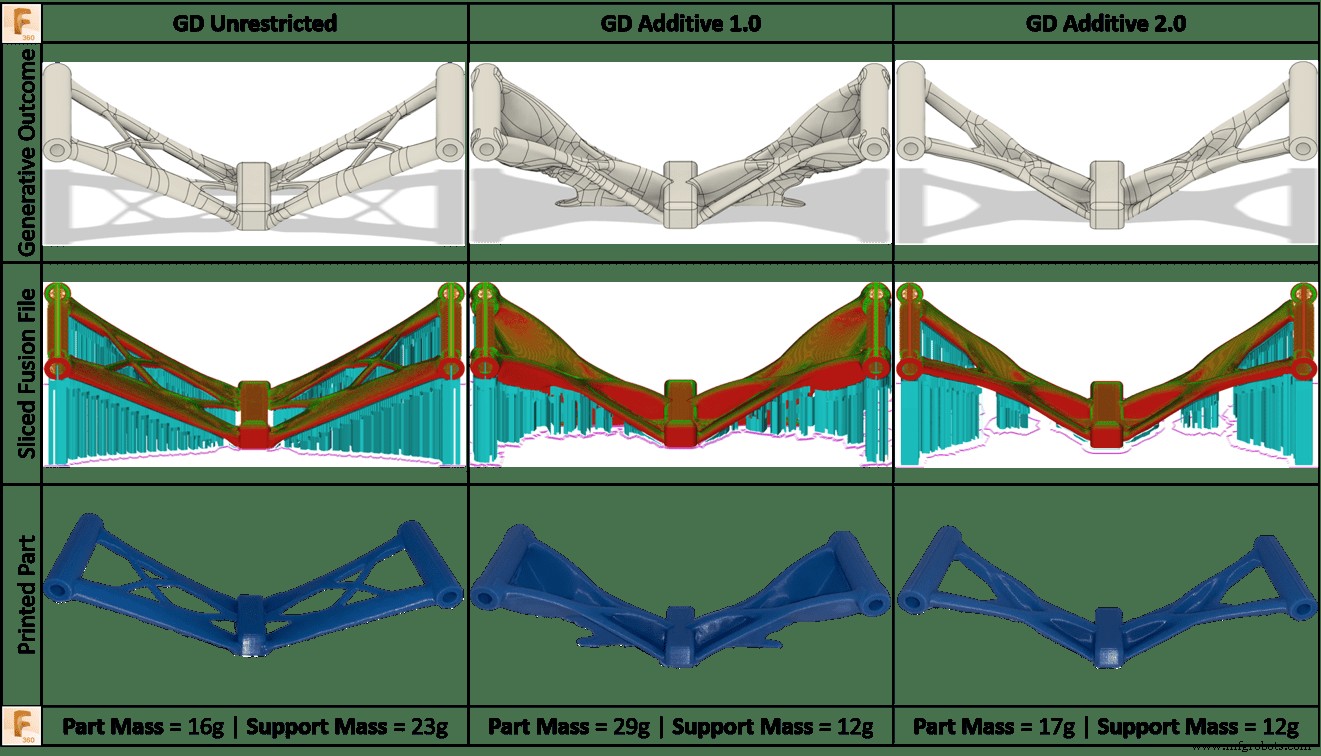
Gambar 4 (di bawah) membandingkan hasil untuk Additive 1.0 dan Additive 2.0 bersama dengan hasil tanpa batasan asli. Setiap hasil ini melalui alur kerja FFF generik menggunakan workspace aditif Fusion 360. Model di-slice dan di-post-process menggunakan Fusion 360 sebelum dicetak pada mesin FFF desktop. Setiap bagian di-post-process menggunakan pengaturan cetak yang sama, mesin, dan filament PLA yang sama. Hasil yang ditunjukkan dalam Gambar 3 jelas mengidentifikasi perbaikan antara Additive 2.0 dan 1.0, dengan pengurangan massa bagian sebesar 41,3%. Manfaat Additive 2.0 dibandingkan dengan penggunaan batasan tanpa batasan juga disoroti, dengan pengurangan bahan pendukung yang diperlukan sebesar 47,8%.
Contoh SLA
Gambar 5 (di bawah) membandingkan hasil untuk Additive 1.0 dan Additive 2.0 bersama dengan hasil tanpa batasan asli yang disiapkan untuk dicetak dalam proses SLA. Setiap hasil ini melalui alur kerja SLA generik menggunakan Netfabb. Mirip dengan hasil di atas, Gambar 5 jelas mengidentifikasi perbaikan dari Additive 1.0 ke 2.0. Massa bagian dan bahan pendukung yang diperlukan juga dalam proses ini.
Contoh SLM
Mari kita lihat contoh lain, yang lebih nyata. Contoh Masalah Motorcycle Triple Clamp dalam materi pelatihan desain generatif memandu Anda dalam merancang komponen struktural yang menghubungkan tabung fork ke steering stem pada sepeda motor. Untuk contoh ini, kami ingin memproduksi secara aditif komponen ini dari aluminium menggunakan selective laser melting (SLM).
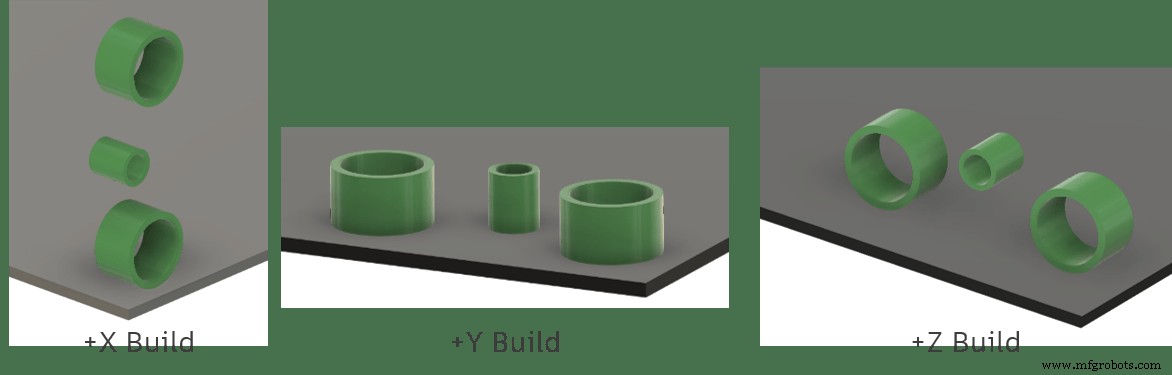
Sebelum menjalankan studi generatif, kami memilih arah build untuk komponen. Tinggi build adalah driver biaya utama, jadi kami menghindari arah +X. Kami tahu dari pengalaman bahwa kami akan perlu mengisi sebagian besar lubang besar dengan bahan selama cetak dan kemudian memesin setelahnya untuk mendapatkan toleransi yang dibutuhkan. Setelah lubang diisi, orientasi +Y akan memiliki perubahan cepat dalam area penampang di sisi atas bagian, yang menyebabkan pendinginan cepat dari permukaan besar dan dapat menyebabkan masalah build. Akibatnya, kami menolak orientasi +Y dan menetapkan arah build +Z.
Kami memilih ukuran fitur minimum 0,25 in (6,35 mm) untuk memastikan bahwa balok yang dihasilkan cukup besar untuk menahan gaya dari penghapusan pendukung. Sudut overhang diatur ke 45°, sesuai dengan parameter proses SLM. Hasil Additive 2.0 ditunjukkan dalam gambar di bawah.
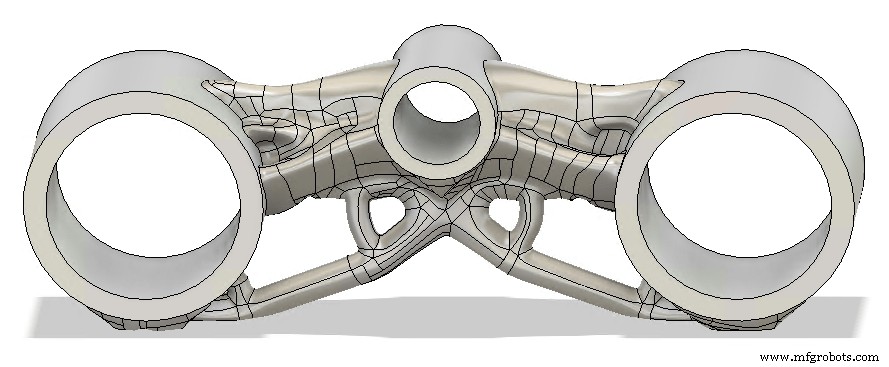
Biasanya, kami mungkin akan melakukan penyesuaian desain pada bentuk organik pada titik ini dan memvalidasi kinerja desain. Untuk hari ini, kami akan melewati langkah-langkah tersebut dan langsung pergi ke workspace manufaktur untuk menyiapkannya untuk dicetak.
Kami akan menggunakan Renishaw AM250 untuk memproduksi desain, yang membutuhkan ekstensi Additive Build Fusion. Pertama, kami perlu mengisi lubang besar dengan bahan sehingga kami dapat memesinya ke toleransi nantinya. Kami akan melakukan ini di workspace Manufacture dengan membuat Manufacturing Model di mana kami Press/Pull lubang untuk menjadi diameter yang lebih kecil.
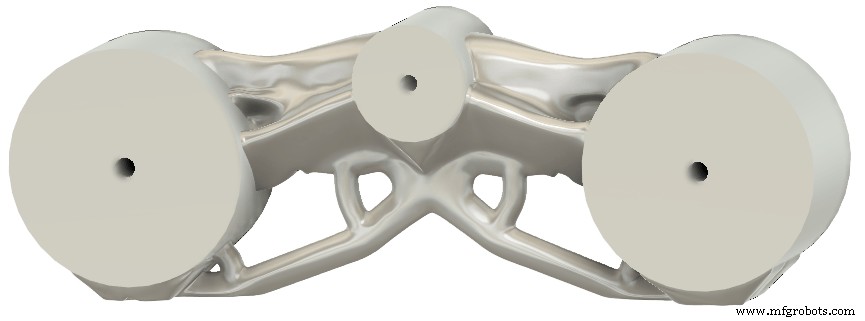
Sekarang kami akan membuat setup baru, memilih mesin Renishaw dan geometri yang telah dimodifikasi kami. Setelah sedikit kerja dengan perintah Move, bagian kami ditempatkan di platform build.
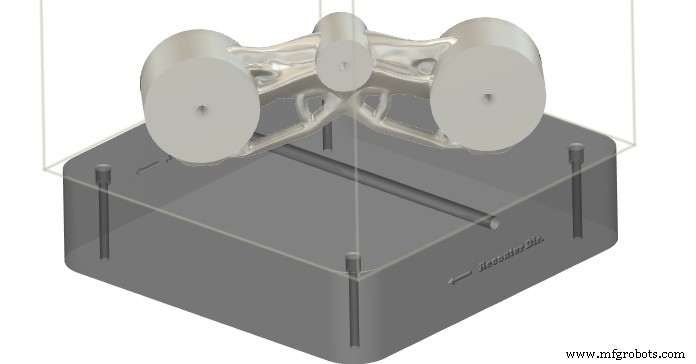
Sekarang kami akan menggunakan perintah Volume Support untuk menghasilkan bahan pendukung.
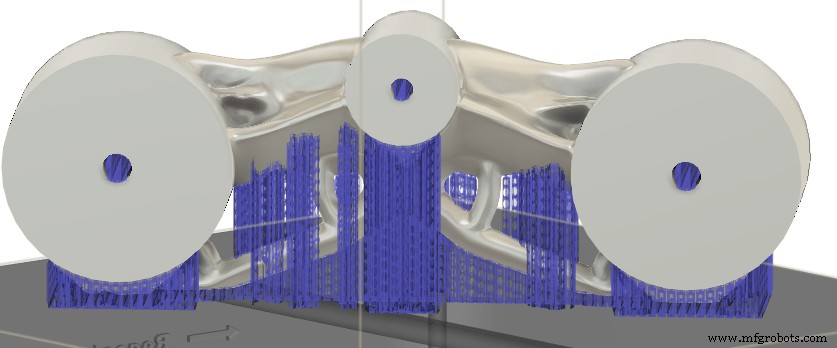
Pada titik ini, kami siap untuk mensimulasikan cetak, kemudian menghasilkan g-code dan mengirimnya ke mesin.
Gambar 7 (di bawah) membandingkan desain Additive 2.0 dengan solusi tanpa batasan dan manufaktur aditif yang ada, dan kami melihat tren yang sama seperti contoh sebelumnya. Hasil Additive 1.0 lebih berat, memerlukan begitu banyak pendukung seperti bagian tanpa batasan, dan menderita masalah kualitas permukaan. Additive 2.0 meningkatkan kualitas bentuk, mengurangi bahan pendukung yang diperlukan, dan membawa massa bagian kembali hampir sama dengan hasil tanpa batasan.
Coba Additive 2.0 Sendiri
Kami harap Anda sama bersemangat tentang perbaikan manufaktur aditif ini seperti kami untuk menghadirkannya ke produk. Sementara gambar dalam blog ini menceritakan cerita yang bagus, kami ingin memberikan model yang kami gunakan untuk menunjukkan perbaikan, sehingga Anda dapat melihatnya sendiri. Model-model ini siap dijalankan, buka dan generate studi yang tersedia.
Additive 2.0 V Shaped Tension Bar Setup
Additive 2.0 Motorcycle Triple Clamp Setup
Jika Anda memiliki pertanyaan atau komentar tentang batasan manufaktur aditif baru kami, silakan hubungi kami di generativedesignhelp@autodesk.com. Juga, saya ingin memberikan terima kasih besar kepada tim ahli yang luar biasa yang telah mengembangkan dan memvalidasi solusi ini dan kepada Ben Weiss, Adam Day, Matt Oosthuizen, dan Divy Kishor Tiwary untuk membantu saya menulis posting blog ini. Saya mengucapkan selamat hari liburan dan selamat tahun baru!