Pengelasan Logam Tipis: Teknik, Manfaat & Tips Ahli
Setelah memotong potongan logam ke ukuran yang diinginkan, perlu untuk menyatukan mereka untuk sesuai dengan bentuk dan spesifikasi yang diinginkan. Oleh karena itu, pengelasan logam lembar adalah aspek penting dari pembuatan logam.
Ada berbagai teknik pengelasan logam lembar, tetapi apakah Anda tahu yang mana yang terbaik untuk aplikasi industri Anda?
Artikel ini memberikan pandangan mendetail tentang berbagai metode yang digunakan dalam pengelasan logam lembar, termasuk keuntungan dan aplikasinya. Ini juga memberikan tips penting untuk dicatat saat mengelasi lembar logam tipis untuk mendapatkan hasil terbaik.
6 Metode Pengelasan Logam Tipis
Sekarang, mari kita lihat secara komprehensif beberapa metode untuk menyatukan lembar logam.
1. Pengelasan MIG
Pengelasan Gas Inert Logam (MIG), juga dikenal sebagai Gas Metal Arc Welding. Ini melibatkan pemberian elektroda kawat padat berkelanjutan ke dalam pohl pengelasan dengan tongkat pengelasan. Kawat yang meleleh dalam kolam menyebabkan penggabungan potongan logam. Gas pelindung di tongkat pengelasan mencegah kontaminasi atmosfer pada pohl pengelasan.
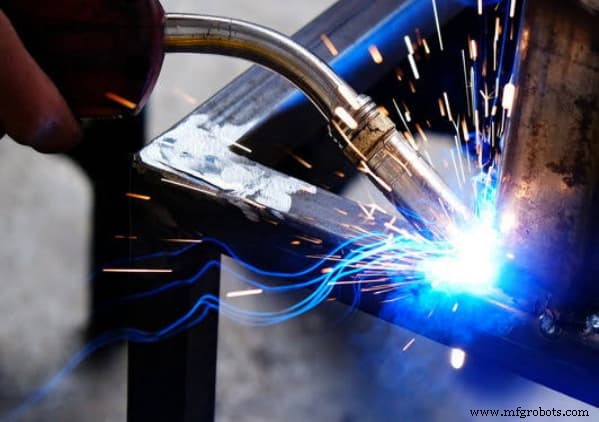
Pengelasan MIG menghasilkan pengelasan berkualitas tinggi, dan cocok untuk sebagian besar logam lembar, seperti aluminium, baja, dan baja karat.
Metode pengelasan ini adalah teknik utama di industri otomotif dan perbaikan rumah. Selain itu, ini adalah teknik hemat biaya, karena tidak memerlukan mesin yang canggih.
Pengelasan TIG
Gas Inert Tungsten (TIG) adalah pengelasan busur yang melibatkan penggunaan elektroda tungsten non-konsumtif di bawah DC atau AC untuk menghasilkan pengelasannya. Seperti pengelasan MIG, ini menggunakan gas pelindung inerte – argon atau helium untuk mencegah kontaminan atmosfer dan oksidasi elektroda dan kolam.
Pengelasan TIG cocok untuk pengelasan logam non-ferrous seperti aluminium, titanium, tembaga, nikel, magnesium, kromium, dll. Ini adalah teknik yang berharga untuk industri penerbangan dan penerbangan angkasa. Selain itu, ini ideal untuk memproduksi kerangka untuk sepeda motor, pintu, dan pengumpan.
Metode pengelasan ini memberikan pengelasan kontrol yang lebih baik yang mengarah pada pengelasan yang rapi dan kuat. Namun, ini mungkin memakan waktu dan memerlukan keahlian dari sisi pengelas.
[Baca lebih lanjut: Panduan Memilih Antara Pengelasan MIG dan TIG]
Pengelasan Stick
Pengelasan stick disebut sebagai pengelasan busur logam terlindung. Ini adalah proses pengelasan busur manual yang menggunakan batang dilapisi flux sebagai elektroda. Arus listrik dari sumber daya pengelasan membentuk busur antara potongan logam yang digabungkan dan elektroda. Ini cocok untuk logam keras seperti besi dan baja.
Proses ini tidak menggunakan gas pelindung apapun. Saat panas dihasilkan, ini menghancurkan lapisan flux yang melapisi elektroda, membentuk sisa yang melindungi kolam pengelasan dari kontaminasi.
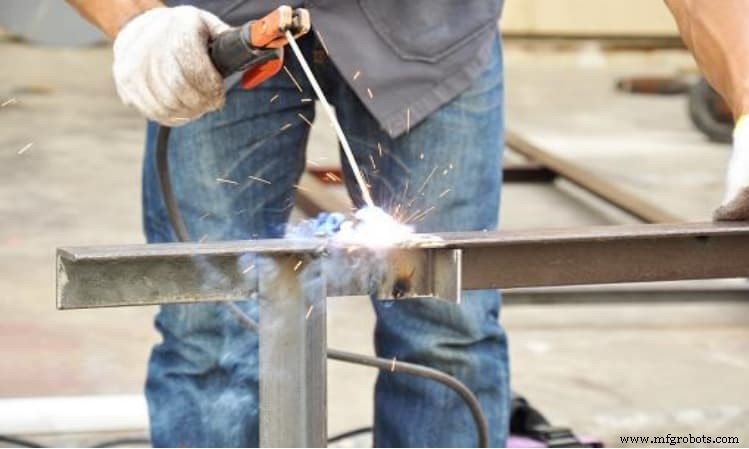
Teknik pengelasan ini mungkin yang paling nyaman, karena peralatan ringkas dan portabel – mudah dibawa kemana-mana. Ini adalah teknik yang umum di industri konstruksi, pembuatan kapal, dan pembuatan baja.
Pengelasan Busur Plasma
Pengelasan busur plasma mirip dengan pengelasan TIG karena menggunakan elektroda tungsten. Namun, ini menggunakan busur kecil dan memungkinkan penempatan elektroda pada tubuh tongkat pengelasan. Gas yang ditekan membentuk plasma panas, yang melelehkan logam bersama-sama untuk membuat pengelasan yang kuat.
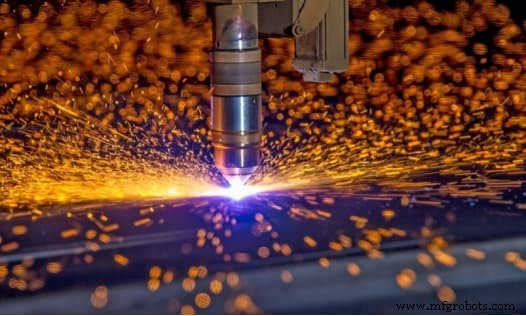
Teknik pengelasan ini memerlukan daya rendah dan bekerja dengan kecepatan tinggi. Selain itu, ini menghasilkan pengelasan yang presisi sehingga banyak diterima di industri penerbangan dan laut.
Seperti pengelasan TIG, pengelasan busur plasma tidak memerlukan bahan isian. Selain itu, ini menghasilkan pengelasan berkualitas tinggi dengan kurang perlu finishing.
Pengelasan Sinar Elektron dan Laser
Seperti namanya, pengelasan laser dan sinar elektron menggunakan laser dan sinar elektron sebagai sumber panas untuk meleleh dan menyatukan potongan logam. Tidak seperti sebagian besar metode lainnya, teknik pengelasan ini memerlukan mesin canggih atau robot otomatis.
Ini adalah teknik pengelasan presisi tinggi, yang membuatnya cocok untuk operasi dengan detail rumit. Sinar laser dapat memfokuskan pada zat yang paling kecil untuk pengelasan presisi ekstrim.
Selain itu, ini cocok untuk pengelasan logam keras seperti baja karbon, titanium, baja karat dan aluminium. Teknik ini juga cocok untuk termoplastik. Metode ini menghasilkan produk dengan daya tarik estetika yang hebat, mengurangi kebutuhan produksi pasca.
Pengelasan Gas
Pengelasan gas adalah salah satu bentuk tradisional pengelasan dengan panas. Ini melibatkan penggunaan panas yang dihasilkan dari pembakaran bahan bakar (bensin), oksigen, atau asetilena oksigen untuk menyatukan potongan logam. Pembakaran bahan bakar ini menghasilkan nyala api yang sangat panas yang melelehkan permukaan logam saat digabungkan.
Teknik ini tetap salah satu metode pengelasan yang paling banyak digunakan di industri. Ini memiliki cakupan aplikasi yang luas, cocok untuk logam ferrous dan non-ferrous. Selain itu, ini efektif dan efisien untuk pengelasan pipa dan tabung, perbaikan sistem ventilasi dan pendingin udara, dll.
Tidak seperti banyak teknik pengelasan lainnya, ini tidak memerlukan listrik. Selain itu, ini portabel, sangat ekonomis, dan tidak memerlukan layanan ahli.
Apakah Anda tidak yakin apakah Anda menyatukan bagian logam lembar Anda menggunakan teknik pengelasan atau pemasangan baut? Jika demikian, kami memiliki panduan tentang cara memilih antara pengelasan dan pemasangan baut.
Pertimbangkan Permukaan Saat Memilih Metode Pengelasan Logam Tipis
Di bawah ini adalah permukaan yang dapat Anda temukan saat mengelasi lembar logam dan metode terbaik untuk dipadukan dengan mereka.
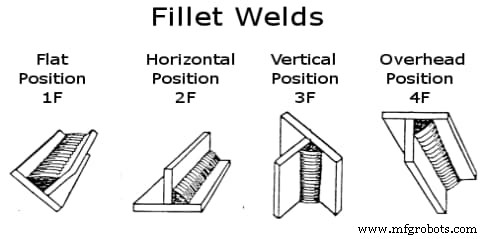
Permukaan Datar
Pengelasan permukaan datar disebut pengelasan datar. Pengelas mendekati permukaan ini dari sisi atas persatuan, memungkinkan gravitasi membantu alur leleh.
Untuk mendapatkan pengelasan yang baik pada permukaan datar, pengelas perlu memosisikan sudut ujung pada 45 derajat terhadap permukaan logam, dengan hati-hati mengarahkan nyala api ke titik persatuan.
Metode pengelasan MIG dan TIG paling cocok untuk permukaan datar. Pemberian kawat dan aliran gas berjalan dengan baik dalam pengaturan datar.
Permukaan Horizontal
Dalam konfigurasi horizontal, lembar logam tampak horizontal terhadap pengelas. Namun, ini dapat ada dalam dua bentuk.
- Pengelasan Fillet: Pengelasan dilakukan di ujung atas permukaan horizontal terhadap permukaan vertikal. Area persatuan tampak seperti pertemuan dua potongan logam yang tegak lurus satu sama lain dalam bentuk ‘L’.
- Pengelasan Groove: Permukaan pengelasan terletak pada bidang vertikal. Kedua potongan logam yang akan digabungkan berada pada bidang yang sama.
Pengelasan stick paling cocok untuk bekerja pada permukaan horizontal di mana sulit untuk mendapatkan keseimbangan sempurna antara pengelasan TIG dan MIG.
Permukaan Vertikal
Posisi vertikal shaft pengelasan pada dasarnya adalah permukaan tegak yang menghadap pengelas. Logam leleh cenderung mengalir ke bawah dan menumpuk saat pengelasan. Oleh karena itu, pengelas perlu mengontrol alur logam. Ini melibatkan mengarahkan tongkat pengelasan pada sudut 45 derajat terhadap plat dan memegang elektroda di antara nyala api dan kolam pengelasan.
Metode terbaik untuk permukaan vertikal adalah pengelasan stick. Seringkali, pengelas hanya mencoba menyesuaikan sumbu pengelasan untuk tampak datar atau horizontal untuk kenyamanan yang lebih baik.
Permukaan Atas
Pengelasan bahan pada permukaan atas adalah yang paling menantang. Seperti namanya, ini melibatkan pengelasan pekerjaan yang ditempatkan di atas kepala Anda. Logam leleh cenderung tumpah saat Anda mencoba untuk mengelasi.
Untuk mengurangi kesulitan pengelasan atas, minimalkan kolam pengelasan. Selain itu, pastikan untuk menggunakan cukup bahan isian untuk mendapatkan pengelasan yang baik.
Pengelasan stick adalah metode yang paling sesuai untuk konfigurasi ini. Pengelasan permukaan atas relatif tidak umum di fasilitas pembuatan logam lembar kustom.
8 Tips untuk Mengelasi Logam Tipis
Saat mengelasi lembar logam, tujuannya adalah untuk memastikan bagian yang dielasi mempertahankan properti mekanis yang cukup untuk aplikasi. Di bawah ini adalah tips yang perlu diingat saat Anda melakukan pengelasan.
1. Pilih Logam Isian
Penting untuk menggunakan logam isian yang sesuai yang sesuai dengan fitur mekanis fabrikasi Anda. Logam isian harus lebih tipis dari lembar logam. Misalnya, saat mengelasi logam tipis 1 mm, isian 0,6 mm adalah pilihan terbaik.
Semakin tipis kawat, semakin sedikit panas yang diperlukan untuk melehkannya. Oleh karena itu, risiko pemborosan panas berlebih lebih kecil dan peluang yang lebih besar untuk mendapatkan hasil terbaik dari pengelasan Anda.
Selain itu, membuat pilihan logam isian yang tepat akan mengurangi risiko karat, retakan, dan cacat lainnya yang mungkin terjadi.
2. Gunakan Teknik Pengelasan Lompat
Teknik pengelasan lompat melibatkan penggunaan serangkaian pengelasan jahitan atau pendek pada titik-titik kritis untuk memegang lembar logam tipis di tempatnya. Setelah membiarkannya mendingin selama beberapa menit, pengelas dapat melanjutkan pengelasan tempat-tempat yang sebelumnya dilewati.
Pengelasan lompat membantu menghindari deformasi dan benturan logam, yang sering disebabkan oleh distribusi panas yang tidak merata.
Selain itu, saat mengelasi, hindari mengayunkan tongkat pengelasan; ini juga dapat menyebabkan panas berlebih. Sebaliknya, gerakkan tongkat dengan cepat di sepanjang lurus.
3. Gunakan Teknik Pengelasan Tack
Pengelasan tack adalah teknik lain yang luar biasa untuk mengurangi risiko pemborosan panas berlebih dan pembakaran melalui.
Tack adalah pengelasan kecil dan sementara yang digunakan untuk memegang bagian logam bersama-sama sampai pengelasan akhir. Untuk menghindari pembuatan lubang, rapatkan potongan logam dengan spasi 1 mm di antara mereka. Kemudian, buat pengelasan tack kecil hingga persatuan sepenuhnya tertutup.
4. Gunakan Diameter Kawat Kecil
Saat mengelasi dengan elektroda kawat padat, seperti dalam pengelasan MIG, pastikan untuk menggunakan kawat dengan diameter terkecil yang tersedia. Kawat kecil memberikan pengelasan kontrol yang lebih baik dan peluang yang lebih tinggi untuk memperbaiki kesalahan karena mereka menghasilkan sedikit endapan.
Selain itu, semakin kecil kawat, semakin sedikit panas yang diperlukan untuk melelehkannya. Oleh karena itu, ada masalah yang lebih sedikit dengan panas berlebih.
Umumnya, saat bekerja dengan lembar logam ringan, 0,023 atau 0,024 inci disarankan. Namun, kawat 0,030 inci mungkin ideal saat mengelasi garage 18 atau logam yang lebih tebal.
5. Gunakan Elektroda Kecil
Pastikan untuk menggunakan tongkat yang lebih tipis dari logam Anda. Gunakan elektroda lebih kecil dari ⅛ inci. Elektroda yang lebih kecil akan berjalan dengan baik pada panas dan arus lebih rendah, sehingga mengurangi pembakaran melalui dan memungkinkan Anda menggerinda elektroda Anda ke area kecil untuk menjalankan busur yang ketat.
6. Klem Bar Penyangga
Klem bar penyangga ke logam kerja memungkinkan dissipasi panas yang lebih cepat daripada hanya menunggu mendingin. Bar penyangga menarik panas dari logam, sehingga mengurangi risiko benturan atau pembakaran melalui.
Bar logam biasanya terbuat dari bahan tembaga atau aluminium karena mereka membuang panas dengan baik karena konduktivitas panas tinggi. Pastikan bar penyangga tightly klem ke workpiece untuk transfer panas yang memadai.
7. Gunakan Gas Pelindung Berbasis Argon Tinggi
Saat mengelasi, gunakan gas pelindung dengan persentase argon yang tinggi. Contohnya adalah kombinasi tipikal argon dan karbon dioksida dalam rasio 75 hingga 25, masing-masing.
Gas pelindung dengan konten argon tinggi disukai karena argon menghasilkan lebih sedikit panas. Saat melakukan pengelasan TIG atau MIG aluminium, Anda mungkin perlu menggunakan argon murni sebagai gas pelindung.
8. Desain Persatuan dan Penyesuaian
Pengelasan lembar logam tipis mungkin sulit. Ini memerlukan penyesuaian yang erat dan kuat, karena hampir tidak ada ruang untuk kesalahan. Pastikan bahwa spasi di antara dua logam yang digabungkan minimal untuk mencegah pembakaran melalui karena lubang dapat menyerap panas.
Sebagai pedoman umum, pengelas harus mengukur dua kali dan memotong sekali. Dalam beberapa kasus, Anda mungkin perlu meredesain persatuan untuk memiliki resistensi panas yang lebih tinggi.
Persatuan Butt
Persatuan butt merujuk pada dua potongan logam yang ditempatkan berdampingan untuk pengelasan.
Permukaan faying adalah area yang meleleh selama pengelasan. Penting untuk melakukan persiapan tepi pada permukaan untuk meningkatkan kekuatan pengelasan. Pengelas mungkin perlu membengkokkan salah satu sisi untuk memungkinkan mereka pas dengan baik satu sama lain untuk pengelasan yang kuat.
Pengelasan butt relatif mudah disiapkan dan menahan stres lebih baik dari jenis persatuan pengelasan lainnya. Itulah sebabnya ini adalah persatuan pengelasan paling umum dalam pembuatan struktur. Namun, ada jenis persatuan pengelasan lainnya.
Persatuan Lap
Persatuan lap adalah modifikasi tipikal dari persatuan butt. Mereka adalah persatuan utama untuk mengelasi lembar logam dengan ketebalan yang bervariasi.
Dalam persatuan lap, dua potongan logam digabungkan dalam tumpukan – satu ditempatkan di atas yang lain. Kelemahan utama dari persatuan lap adalah bahwa pertemuan dua logam rentan terhadap karat.
Persatuan T
Seperti yang namanya tunjukkan, persatuan T terjadi di mana dua potongan logam bersimpang tegak lurus, membentuk sudut siku dalam bentuk ‘T’. Mereka dianggap sebagai bentuk pengelasan fillet.
Saat menggunakan persatuan ini, pastikan penetrasi yang memadai ke dalam atap pengelasan. Anda mungkin juga perlu menambahkan penahan untuk mengurangi pembatasan persatuan yang sering dialami di titik koneksi. Persatuan T umum dalam struktur dengan sistem pipa dan tabung.
Persatuan Sudut
Persatuan sudut cukup mirip dengan persatuan T karena keduanya membentuk sudut tegak lurus. Namun, logam yang digabungkan ada dalam orientasi yang berbeda. Dalam persatuan sudut, logam bertemu di sudut, membuat satu sudut siku dalam bentuk ‘L’. Persatuan sudut adalah bagian standar pembuatan, terutama kerangka dan kotak.
Persatuan Tepi
Dalam persatuan tepi, lembar logam ditempatkan berdampingan dan dielasi di tepi yang sama. Ini terjadi pada workpiece dengan tepi flanging. Pengelas mungkin perlu membengkokkan tepi salah satu potongan logam pada sudut yang sesuai untuk memungkinkan mereka pas dengan baik satu sama lain untuk menghasilkan pengelasan yang kuat.
RapidDirect: Mitra Pengelasan Logam Tipis Kustom Anda
Apakah Anda membutuhkan operasi pengelasan yang unggul untuk pembuatan logam lembar kustom? Atau Anda tidak tahu cara mengelasi lembar logam untuk kebutuhan manufaktur Anda? RapidDirect adalah yang Anda butuhkan. Kami menawarkan beberapa layanan terbaik di industri yang berkisar dari pengelasan hingga potong laser dan teknologi terkait lainnya.
RapidDirect menyediakan layanan logam lembar yang luar biasa dan profesional. Kami hanya memerlukan Anda untuk mengunggah file desain Anda. Anda mendapatkan laporan analisis DfM gratis pada manufaktur bagian logam lembar Anda. Yang lebih baik? Kami menjamin kualitas tinggi dengan harga kompetitif dan waktu produksi cepat.
FAQs
Pengelasan Mana yang Cocok untuk Logam Tipis?Pengelasan TIG adalah yang paling sesuai untuk mengelasi lembar logam tipis. Proses pengelasan TIG sangat presisi, tidak menyimpang dari tempat yang harus difokuskan untuk pengelasan. Akibatnya, Anda memiliki finishing yang halus dan halus pada bagian yang dielasi.
Dapatkah Saya Menggunakan AC atau DC untuk MIG Weld Aluminium?Kedua arus bolak-balik dan arus langsung MIG welding cocok untuk aluminium. Namun, pengelasan arus langsung, yang merupakan bentuk tipikal dari MIG welding, jauh lebih cepat karena tidak memerlukan mesin dengan spesifikasi AC dan DC.
Apa Lembar Logam Terpis yang Bisa Di-elasi?Pengelasan logam sangat tipis memerlukan ahli yang dapat mengontrol panas yang diterapkan pada logam secara optimal. Dengan kontrol panas yang baik, mungkin untuk mengelasi lembar logam dengan ketebalan rendah hingga 0,8 mm dengan MIG welding. Selain itu, TIG memungkinkan Anda untuk mengelasi rendah hingga 0,6 mm ketebalan atau bahkan lebih rendah.



