Menguasai Pembentukan Lemaran Logam: Teknik Esensial & Tips Desain untuk Profesional
Pada akhir abad ke-15, Leonardo Da Vinci melukis mesin rolling sederhana yang menunjukkan kemungkinan pembentukan lemaran logam. Namun, baru pada tahun 1590 sketsa ini menjadi kenyataan ketika pekerja logam mulai menggunakan dua silinder berat untuk menekan logam, mengubah ketebalan dan bentuknya.
Sejak sketsa fantastis Da Vinci, proses pembentukan lemaran logam telah maju; kini kita memiliki beberapa teknologi pembentukan lemaran logam dengan kemampuan yang berbeda saat ini. Namun, satu hal yang telah tetap konstan selama bertahun-tahun: keberhasilan proyek pembentukan lemaran logam Anda dimulai dari pemahaman Anda tentang metode pembentukan yang berbeda dan kesesuaiannya untuk berbagai skenario desain.
Di sini, kami membahas apa yang harus Anda ketahui tentang proses pembentukan lemaran logam. Jika Anda ingin menyelesaikan proyek pembentukan lemaran logam Anda dengan benar sejak kali pertama, artikel ini untuk Anda!
Proses Pembentukan Lemaran Logam
Proses pembentukan lemaran logam melibatkan penerapan gaya pada bagian lemaran logam untuk mengubah geometrinya. Gaya ini menyebabkan stres pada lemaran logam di luar kekuatan lelehnya, menyebabkan materi secara fisik bereformasi tanpa pecah atau gagal.
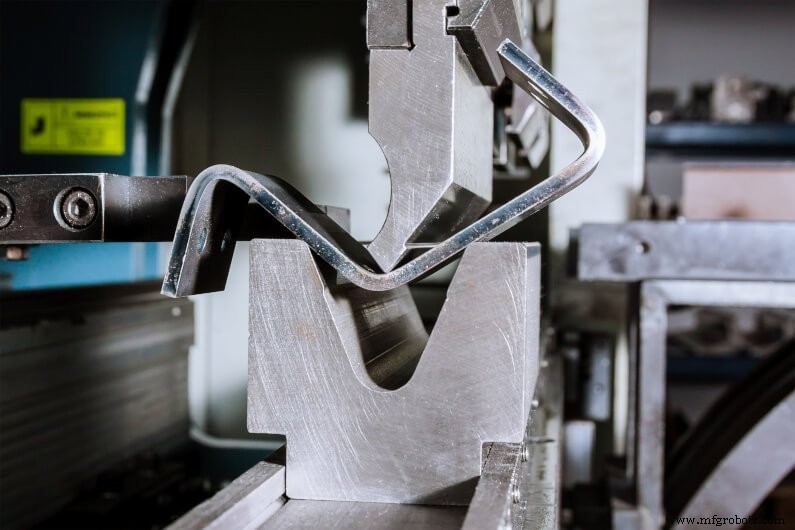
Press brake adalah alat yang umum digunakan untuk membengkokkan lemaran logam. Ia bekerja dengan menurunkan punci pada lemaran logam yang ditempatkan pada cetakan, menciptakan geometri yang diinginkan.

(Animasi proses pembentukan lemaran logam. Domain publik via Wikimedia Commons)
Meski proses ini cukup sederhana, ada lebih banyak pada pembentukan lemaran logam dari yang terlihat. Misalnya, ada beberapa metode pembentukan lemaran logam, semuanya mirip dalam fungsi tetapi berbeda dalam operasi. Oleh karena itu, mengetahui metode ideal untuk dipilih adalah langkah pertama yang perlu Anda ambil untuk sukses dengan proyek pembentukan lemaran logam Anda.
6 Metode Pembentukan Lemaran Logam
Metode #1 V-bending
V-bending adalah metode pembentukan lemaran logam yang paling umum. Seperti namanya, metode v-bending menggunakan cetakan v dan punci untuk membengkokkan logam pada sudut yang diinginkan. Punci v memaksa benda kerja lemaran logam ke dalam “gerongga v” pada cetakan, membentuk lemaran logam dengan sudut bengkok yang berbeda. Misalnya, Anda dapat mencapai sudut bengkok akut, tumpul, atau 90°, tergantung pada sudut punci dan cetakan v.
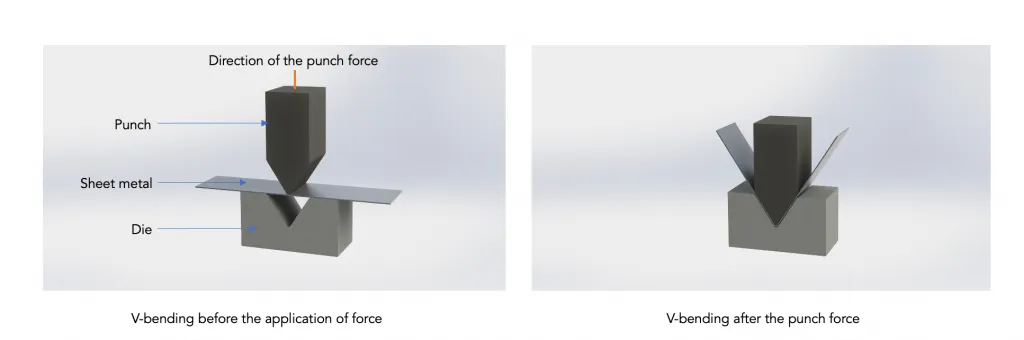
Gambar 1: Metode v-bending
Metode #2 Air Bending
Air bending cukup mirip dengan metode V-bending: ia mengandalkan punci dan cetakan v untuk membengkokkan lemaran logam. Namun, berbeda dengan proses v-bending konvensional, punci dalam metode air bending tidak memaksa lemaran ke dasar gerongga. Sebaliknya, ia meninggalkan ruang (atau udara) di bawah lemaran, memungkinkan kontrol sudut bengkok yang lebih besar daripada v-bending konvensional.
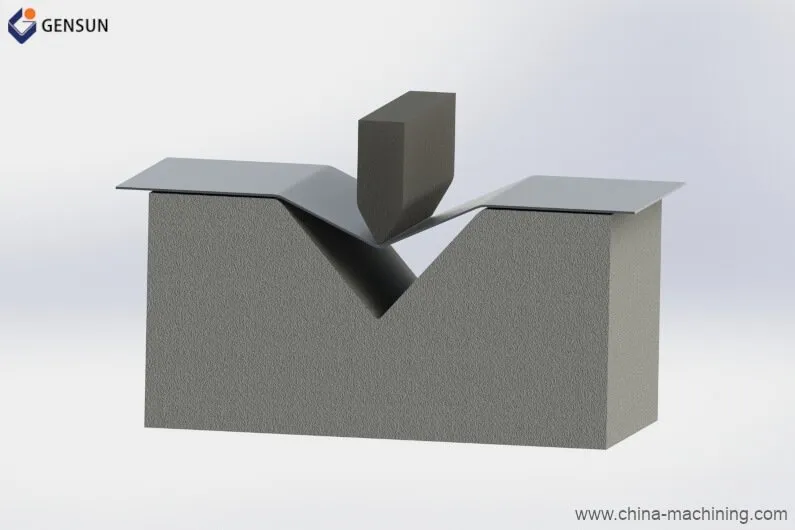
Gambar 2: Metode air bending
Misalnya, katakanlah Anda memiliki cetakan dan punci 90°. Dengan metode air bending, Anda dapat mencapai sudut bengkok di mana saja antara 90° dan 180°. Metode ini juga memastikan hasil yang lebih akurat karena mengalami springback yang lebih sedikit — yang menggambarkan pemulihan parsial dari bagian lemaran logam yang dibengkokkan ke geometrinya sebelum gaya bengkok diterapkan. Springback tidak diinginkan karena menyebabkan bengkok yang tidak akurat.
Metode #3 Bottoming
Bottoming (atau bottom bending) adalah jenis v-bending yang juga mengatasi tantangan springback. Ini melibatkan deformasi lemaran logam di daerah bengkok dengan menerapkan gaya tambahan melalui ujung punci setelah penyelesaian bengkokan.
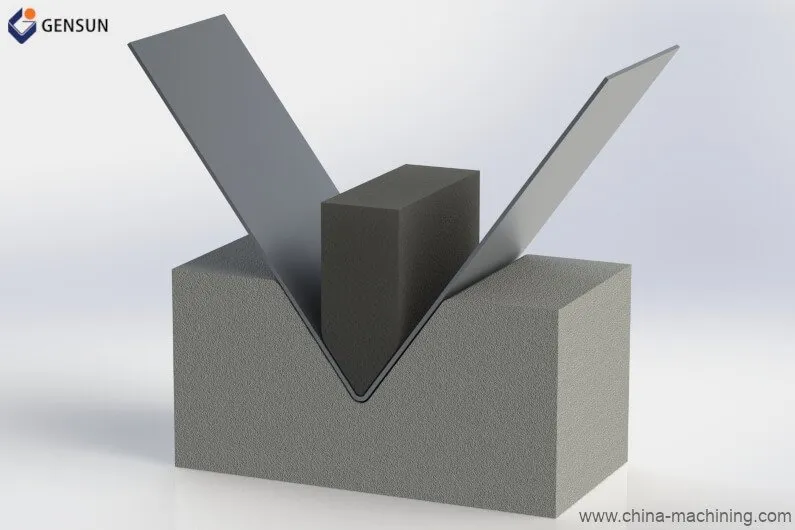
Gambar 3: Bottom bending
Seperti metode air bending, bottoming menawarkan kontrol sudut bengkok yang presisi. Namun, ia memerlukan press tonnage yang lebih tinggi daripada bottom bending.
Metode #4 Wipe Bending
Dalam metode wipe bending, lemaran logam ditekan terhadap wipe die oleh tekanan pad. Punci kemudian mendorong tepi lemaran yang meluas di luar die dan tekanan pad, menyebabkan ia membengkok di ujung die.
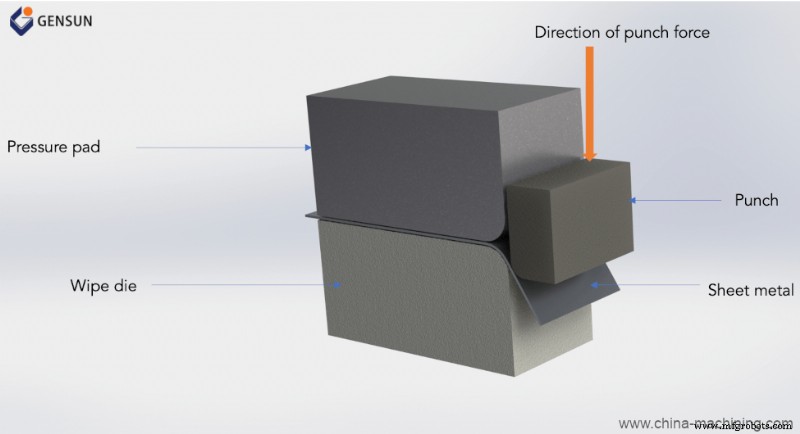
Gambar 4: Wipe bending
Metode ini menawarkan keuntungan mekanis yang baik — yang berarti memungkinkan Anda untuk menerapkan gaya lebih sedikit untuk membuat bengkok yang diinginkan (dan sudut bengkok). Namun, mungkin tidak ideal untuk menciptakan sudut bengkok tumpul karena Anda akan membutuhkan peralatan yang lebih kompleks yang mampu memberikan gaya horizontal.
Metode #5 Roll Bending
Metode roll bending memungkinkan Anda untuk membengkokkan lemaran logam menjadi gulungan, tabung, kerucut, atau bentuk lengkung. Proses pembentukan lemaran logam unik ini menggunakan serangkaian roller yang memasok (dan membengkokkan) stok logam ke lengkungan yang diinginkan.
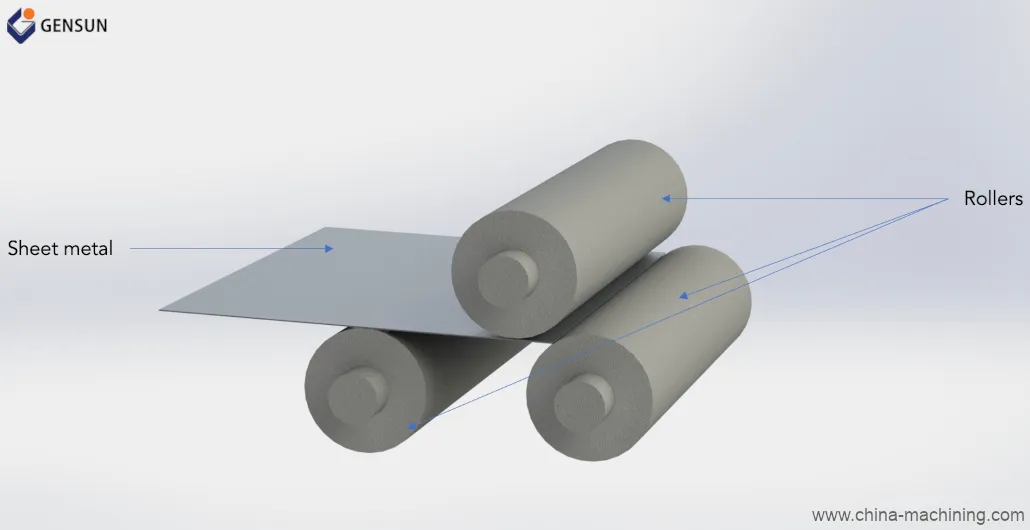
Gambar 5: Roll bending
Roll bending dapat membentuk lemaran logam ke dalam berbagai profil penampang lintang, yang terdiri dari beberapa lengkungan bengkok. Ini sangat berguna untuk menciptakan bagian lemaran logam yang sangat panjang dengan ketebalan antara 0,004 inci dan 0,125 inci dan lebar hingga 20 inci. Misalnya, Anda dapat membuat bagian seperti panel, jejak, dan rak (biasanya digunakan di bangunan untuk penerangan, atap, dan aplikasi HVAC) menggunakan mesin roll bending.
Metode #6 Rotary Draw Bending
Dalam rotary draw bending, lemaran logam diklematkan pada die berputar dan ditarik di sekitar die untuk membentuk geometri yang radiusnya cocok dengan sudut bengkok yang diinginkan. Metode ini sering menggunakan mandrel pendukung internal untuk mencegah kerutan pada dinding lemaran logam yang dibengkokkan.
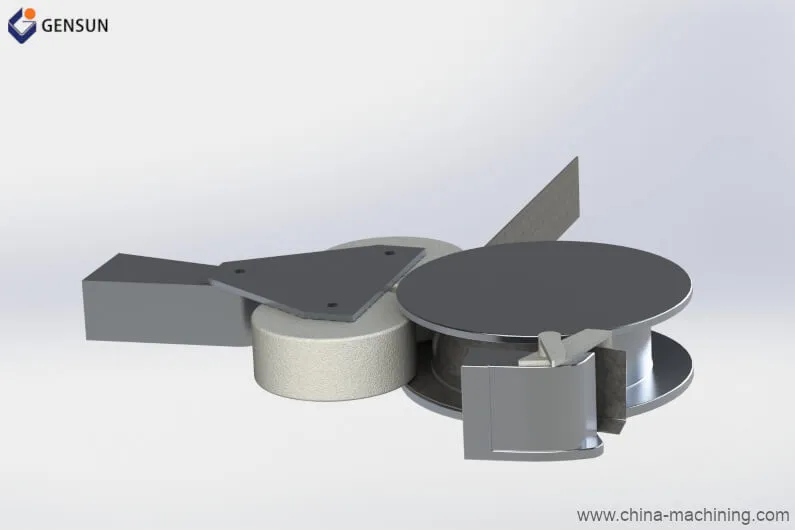
Gambar 6: Rotary draw bending
Metode rotary draw bending menawarkan beberapa keuntungan dibandingkan jenis pembentukan lemaran logam lainnya. Misalnya, ia tidak menggores permukaan logam, berbeda dengan proses wipe bending dan v-bending. Selain itu, ia dapat membengkokkan bahan menjadi sudut tajam dengan sudut bengkok tumpul.
Tulisan Terkait: 5 Hal yang Perlu Diketahui Desainer Produk tentang Prototyping Lemaran Logam
5 Tips untuk Membengkokkan Lemaran Logam
Tips berikut akan membantu Anda menciptakan bagian lemaran logam yang akurat dan andal.
- Pastikan bengkok terletak di daerah di mana cukup bahan tersedia.
- Gunakan satu radius bengkok untuk semua bengkok untuk menghilangkan kebutuhan akan perkakas tambahan.
- Pastikan radius bengkok dalam sama dengan (atau lebih besar dari) ketebalan lemaran.
- Bengkokkan bahan keras tegak lurus terhadap arah rolling untuk mencegah retak.
- Hindari merancang fitur seperti lubang dan slot terlalu dekat dengan bengkok karena dapat merusak fitur tersebut. Sebagai pedoman, Anda harus menjaga semua fitur jauh dari bengkok pada jarak paling tidak tiga kali ketebalan lemaran.
- Bekerja dengan bengkel mesin yang memiliki track record dalam menyediakan layanan pembentukan lemaran logam berkualitas tinggi.
Gensun Precision Machining adalah penyedia layanan pembentukan lemaran logam terkemuka di Asia. Kami menawarkan layanan bengkokan berkualitas tinggi untuk perusahaan yang melayani berbagai industri. Selain itu, layanan bengkokan lemaran logam kami melengkapi kemampuan manufaktur lainnya kami (seperti 3D printing dan pemesinan CNC), menyediakan solusi manufaktur yang menyeluruh bagi Anda.
Pelajari lebih lanjut tentang layanan bengkokan kami.



