Menguasai Pengliupan Tabung Stainless Steel: Teknik Terbukti & Tips Utama
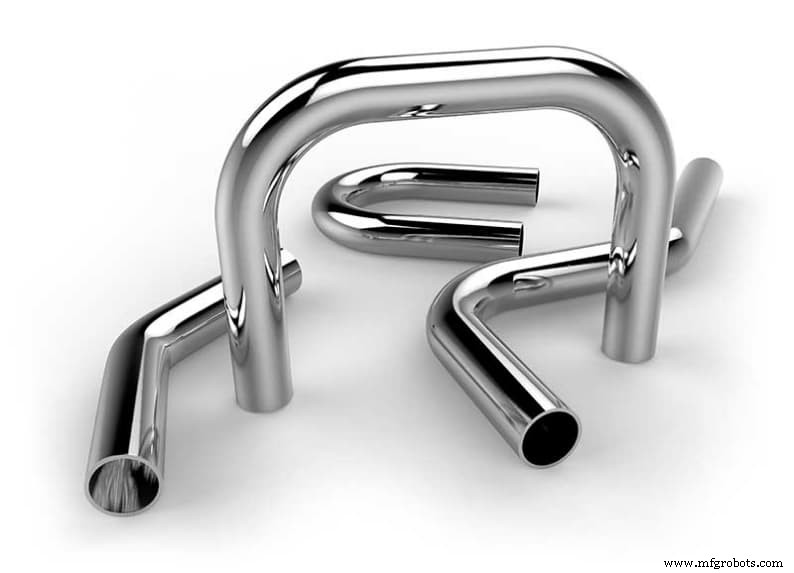
Stainless steel adalah salah satu bahan paling populer di industri manufaktur. Ini membuat pengliupan tabung stainless steel merupakan proses pembentukan standar untuk pembuatan bagian logam untuk berbagai aplikasi. Insinyur dan desainer menganggapnya sebagai operasi utama sebagai bagian dari sistem tabung dan pipa.
Namun, pemahaman yang tepat tentang cara melipat tabung steel diperlukan. Beberapa bahan stainless steel kelas tinggi kini sudah mainstream, yang menambah tantangan pemrosesannya. Oleh karena itu, penting untuk mengetahui cara melakukan proses pengliupan.
Dalam artikel ini, kami akan membahas metode paling efektif untuk melipat tabung steel. Kami juga akan memandu Anda untuk mendapatkan hasil terbaik dari proses tersebut.
Dasar-dasar dan Tantangan Pengliupan Tabung Stainless Steel
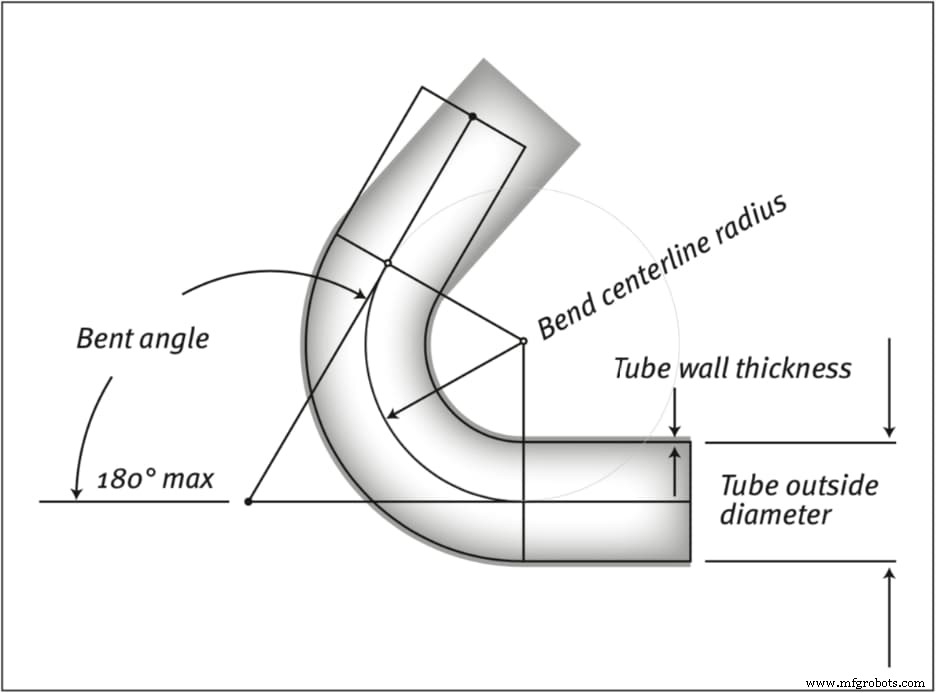
Menggunakan steel untuk prototipe custom bisa sulit. Ini adalah bahan keras. Namun, ini adalah bahan yang lentur dan dapat dibentuk. Ia mudah dibentuk dengan berbagai proses machining menjadi berbagai bentuk. Pengliupan tabung stainless steel adalah proses yang membantu membentuk tabung menjadi beberapa konfigurasi yang bernilai.
Meskipun memungkinkan untuk melipat stainless steel ke berbagai bentuk, prosesnya mungkin memerlukan tekanan langsung yang besar untuk alat khusus. Ketika kita membicara tentang pengliupan bahan stainless steel kelas tinggi, perhatian beralih ke kesulitan pengliupan yang meningkat. Kesulitan tersebut seringkali tergantung pada ketebalan tabung.
Tabung dengan dinding tebal biasanya memerlukan gaya yang lebih besar untuk dilipat. Selain itu, ukuran dan bentuk tabung tertentu mungkin memerlukan peralatan pengliupan khusus. Kemungkinan terjadinya spring back juga menantang secara signifikan dalam pengliupan tabung stainless steel.
Cara Melipat Tabung Stainless Steel
Sangat sulit untuk menghadapi tabung stainless steel. Namun, beberapa teknik dapat membantu menyederhanakan prosesnya. Bagian ini akan membahas cara melipat tabung stainless steel menggunakan metode paling efektif.
Mandrel Tube Bending
Pengliupan tabung logam mandrel sering dilakukan pada mesin pengliupan tabung rotary draw. Mandrel adalah alat yang diletakkan di dalam tabung untuk memastikan bentuknya tetap utuh saat dilipat. Mandrel mungkin datang dengan bola steel tambahan untuk memastikan mereka tetap di dalam bagian lengkung lipat selama proses pengliupan.
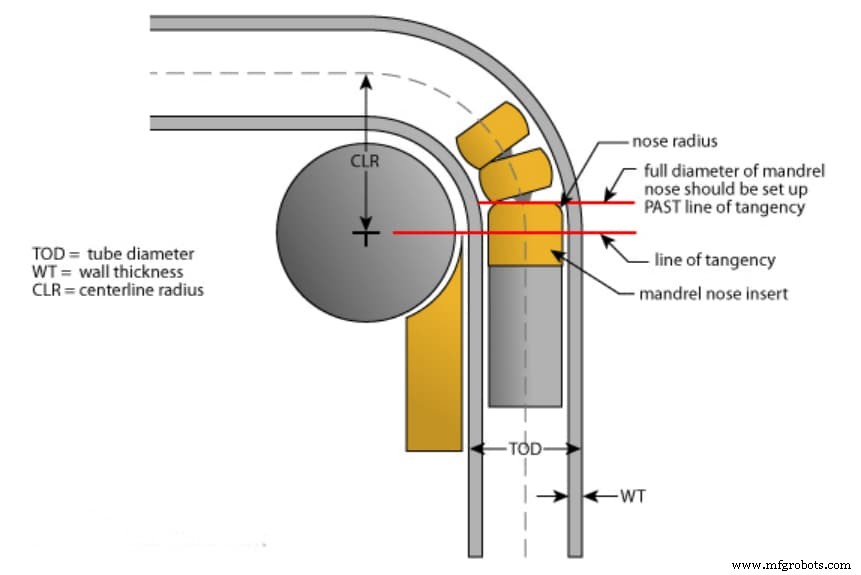
Pengaturan untuk pengliupan tabung mandrel meliputi:
- Pressure die – die ini memegang tangen (atau bagian lurus) tabung.
- Clamp die – memutar tabung steel di sekitar die lipat.
- Mandrel – mendukung interior tabung di sekitar lipat dan mungkin datang dengan beberapa bola artikulasi.
- Wiper die – bersentuhan dengan tabung tepat sebelum titik tangen radius dalam, menggosok workpiece untuk mencegah kerutan di radius dalam.
Pengliupan tabung mandrel mendominasi lanskap pengliupan tabung stainless steel, terutama aplikasi dengan radius ketat. Ketika Anda memikirkan cara melipat tabung stainless steel ke radius, Anda harus memilih pengliupan mandrel. Ini karena metode ini memberikan kontrol maksimum atas ovality dan penipisan dinding.
Menggunakan mandrel di diameter dalam (ID) membantu mendukung aliran bahan selama pengliupan. Demikian pula, pressure die mendukung diameter luar (OD). Elemen-elemen ini bekerja bersama untuk mengontrol OD dan ID tabung selama proses pengliupan. Pengliupan tabung mandrel membantu mencegah masalah pengliupan yang paling umum, terutama spring back. Ia juga mencegah kerutan, rata, dan lipatan.
Three-Roll Bending
Roll bending atau pengliukan sudut adalah proses yang efektif untuk workpiece yang lebih besar. Ini umumnya melibatkan tiga roll yang diletakkan dalam posisi seperti piramida dengan orientasi milling vertikal atau horizontal, tergantung pada ukuran bagian. Roll bergerak sehingga dapat menghasilkan radius besar, biasanya radius tertentu.
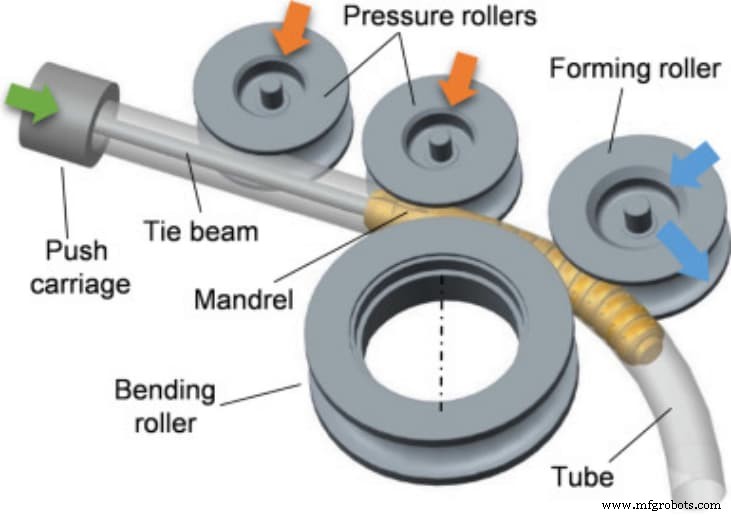
Mesin menentukan roll mana yang bergerak ke sisi mana. Lokasi roll tengah menentukan radius tabung atau pipa. Roll atas mungkin bergerak naik dan turun pada beberapa mesin untuk memberikan sudut yang diinginkan. Pada mesin lain, dua roll bawah bergerak sementara roll atas tetap diam.
Produsen menggunakan roll bending untuk menghasilkan spiral. Operator dapat menghasilkan coil berkelanjutan dengan mengangkat tabung setelah satu revolusi. Dalam hal ini, workpiece harus memiliki radius besar dan pitch satu diameter. Namun, jika coil pitch lebih besar, akan diperlukan roll tambahan. Roll ini membantu memandu tabung keluar selama pembentukan coil.
Draw Bending
Metode ini mirip dengan proses pengliupan tabung mandrel, hanya tanpa mandrel. Ini meningkatkan presisi bagian tabung untuk mencapai campuran kompleks tanpa deformitas. Dalam metode ini, mesin didukung dengan tang.
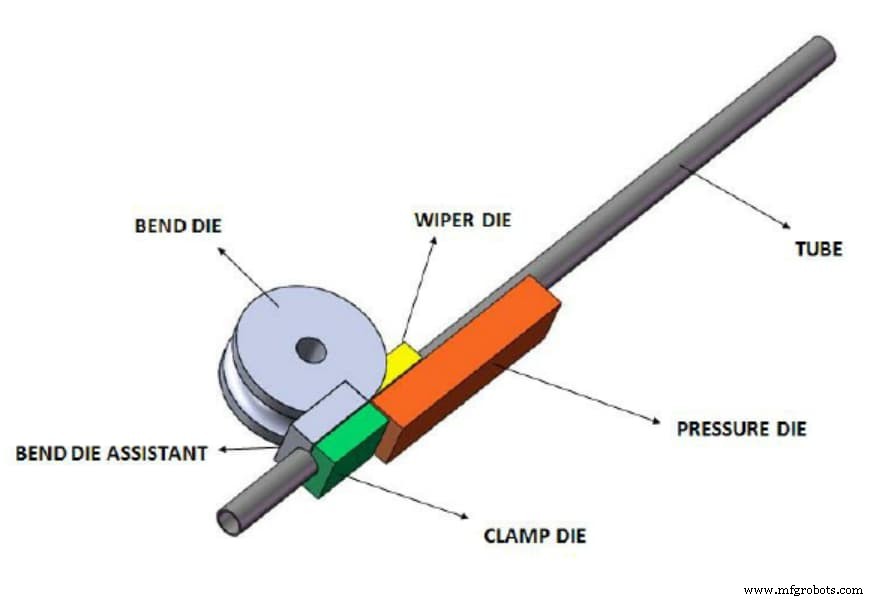
Tang memungkinkan penarikan tabung menuju bentuk yang memiliki radius yang sama dengan pipa. Dengan prinsip ini, draw bending membantu mendapatkan lipat tajam pada tabung sambil mempertahankan akurasi dan konsistensi tingkat tinggi.
Produsen sering menggunakan metode rotary draw bending pada bagian tabung yang digunakan pada rangka struktural dan mesin. Contoh umum adalah roll cage, guidon sepeda, pagar, dll.
Compression Bending
Metode efisien lain untuk melipat tabung stainless steel adalah compression bending. Metode ini melipat bahan di sekitar die lipat yang diam menggunakan die kompresi. Sistem melibatkan pemijatan awal tabung di belakang titik tangen belakang. Setelah ini, die kompresi membantu "memperketat" workpiece terhadap die lipat.
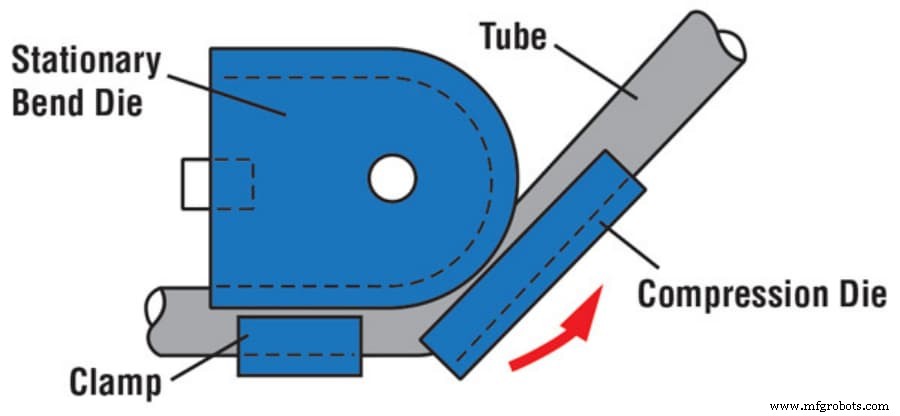
Compression tube bending paling baik untuk workpiece simetris. Ini adalah tabung dengan lipat identik di kedua sisi. Pengliupan tabung ini terjadi dalam satu pengaturan pada mesin dengan dua kepala pengliupan. Jadi, Anda mungkin ingin memilih metode ini ketika keberundangan lipat bukan pertimbangan yang paling krusial.
Compression bending ideal untuk kecepatan dan ekonomi saat bertujuan untuk menghasilkan output lebih tinggi dengan biaya lebih rendah. Namun, kami tidak merekomendasikan metode ini untuk tabung dengan radius centerline (CLR) kurang dari dua kali diameter lipat. Artinya, Anda akan membutuhkan setidaknya centerline 2 inci untuk lipat tabung 1 inci untuk mendapatkan kualitas lipat yang diinginkan.
Khawatir tentang teknik pengliupan lain pada lem logam lainnya? Baca: How to Bend Sheet Metal. Apakah Anda perlu memproduksi tabung stainless steel yang dilipat, RapidDirect milik Anda. Cukup unggah file desain Anda.
Pertimbangan untuk Pengliupan Tabung Stainless Steel
Saat memikirkan cara melipat tabung steel, Anda harus mempertimbangkan beberapa pertimbangan struktural dan faktor. Yang paling penting meliputi:
Bend Radius
Pengliupan tabung steel sering memerlukan Anda untuk mencapai radius ketat. Dalam sebagian besar kasus, penipisan dinding luar lipat sering menghasilkan lipat yang terdistorsi. Menggunakan mandrel untuk dukungan dapat membantu mencegah ini. Ini berarti pengliupan tabung mandrel adalah metode yang paling andal dalam kasus ini.
Kadang, mencapai radius ketat mungkin menyebabkan steel melewati batas elastisnya. Ini sering menyebabkan deformasi seperti kerutan dan bungkusan. Three-roll bending atau rotary draw bending adalah metode yang disarankan dalam situasi tersebut.
Selain itu, radius lipat yang lebih ketat sering memerlukan Anda untuk menerapkan gaya dengan lebih hati-hati. Lipat 180 derajat mungkin dapat dilakukan tergantung pada diameter dalam dan ketebalan tabung. Namun, bentuk "U" yang lebih luas mungkin diperlukan untuk mempertahankan integritas struktural dan bentuk interior.
Yield Strength
Pertimbangan esensial lain untuk pengliupan tabung stainless steel adalah yield strength. Ini adalah salah satu karakteristik bahan steel yang mungkin memberikan kemungkinan terbentuknya spring back. Bahan dengan yield strength yang lebih tinggi akan memiliki rasio regangan elastis ke plastis yang lebih besar. Bahan tersebut juga akan menunjukkan spring back yang lebih banyak dibandingkan dengan yang memiliki yield strength lebih rendah.
Oleh karena itu, penting untuk menentukan yield strength bahan steel Anda sebelum melipat. Setiap lipat memberikan sejumlah regangan yang wajar. Oleh karena itu, yield strength harus dipertimbangkan terhadap sejumlah regangan spesifik yang diharapkan.
Material Thickness
Variasi ketebalan bahan adalah tantangan besar ketika datang ke pengliupan tabung stainless steel. Ini memainkan dampak yang signifikan saat pembuat coba mencapai toleransi pengliupan tertentu. Gauge berbagai stainless steel sering dibicarakan dengan sebutan rata-rata. Namun, ketebalan bahan aktual jatuh dalam rentang tertentu dalam kenyataan.
Oleh karena itu, variasi kecil dalam ketebalan dapat secara signifikan mempengaruhi sudut lipat dengan beberapa derajat. Ini sering mempengaruhi hasil, terutama ketika Anda membutuhkan toleransi ketat. Penting untuk mengetahui bahwa beberapa bahan mungkin memerlukan daya pengliupan lebih banyak dari yang lain selama fabrikasi tabung custom. Grade stainless steel yang lebih tebal akan memerlukan gaya yang lebih besar daripada yang lebih tipis.
Regangan yang terlibat dalam melipat bahan yang lebih tepat di sekitar radius tertentu lebih tinggi daripada bahan yang lebih tipis di sekitar radius yang sama. Semakin tebal dindingnya, semakin tekanan yang dapat ditahan tabung. Demikian pula, tabung dengan dinding yang lebih tipis lebih rentan terhadap keruntuhan selama pengliupan.
Oleh karena itu, disarankan untuk menetapkan daya pengliupan dengan benar untuk mencegah ketidakkonsistenan dan deformasi bahan. Anda harus memilih proses yang tepat dan menetapkan mesin dengan baik.
Welded Tubing vs. Seamless Tubing
Kedua seamless dan welded tubing dapat dilipat. Namun, seamless tubing sering melipat lebih baik jika radius yang diinginkan ketat. Di sisi lain, dinding yang lebih tipis dari welded tubing membuatnya berguna untuk aplikasi diameter lebih besar. Lem pada pipa welded dapat mengganggu konsistensi lipat. Ini karena titik konsentrasi stres yang terbentuk pada tabung.
Konsentrasi stres memberikan welded tubing 20% tekanan kerja lebih sedikit daripada seamless tubing. Kami juga tidak boleh melupakan kemungkinan pembentukan lem yang tidak tepat, yang menyebabkan tabung tidak bulat sempurna. Ini mencegah pengliupan yang tepat dari welded tubing.
Stainless Steel Tubing Bend Radius Chart
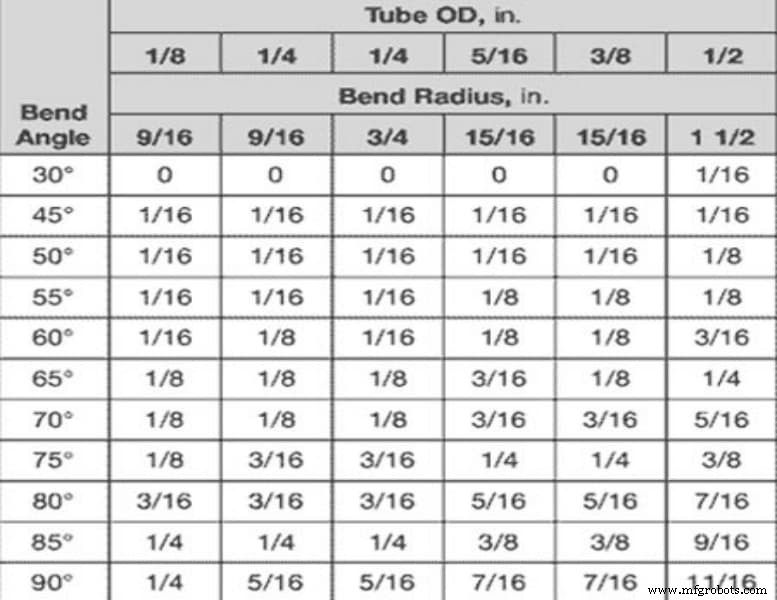
Radius lipat tabung adalah radius yang diukur ke centerline tabung. Tooling radius lipat sering berbeda, tergantung pada tabung penglipat. Namun, yang paling umum biasanya selaras dengan beberapa pedoman umum.
Standard Draw Bend Radius is 2 x D
Ini berarti tabung dengan OD 20mm akan memerlukan radius lipat 40mm. Radius lipat yang lebih ketat seperti ½ x D mungkin. Namun, biasanya lebih mahal untuk mendapatkan apa pun di bawah 2 x D.
Minimum Roll Bending Radius is 7 x D
Properti bahan dan ketebalan dinding mempengaruhi radius roll bending minimum. Oleh karena itu, berpegang pada pedoman 7 x D secara teknis aman. Juga disarankan untuk mengizinkan toleransi yang luas dalam radius lipat.
Applications of Stainless Steel Tubing
Stainless steel tubing adalah bahan serbaguna yang digunakan di beberapa industri karena kemudahan perakitan. Ia juga dapat menahan kondisi ekstrim seperti suhu dan tekanan tinggi. Ini adalah salah satu properti stainless steel yang membuatnya berguna di industri tertentu.
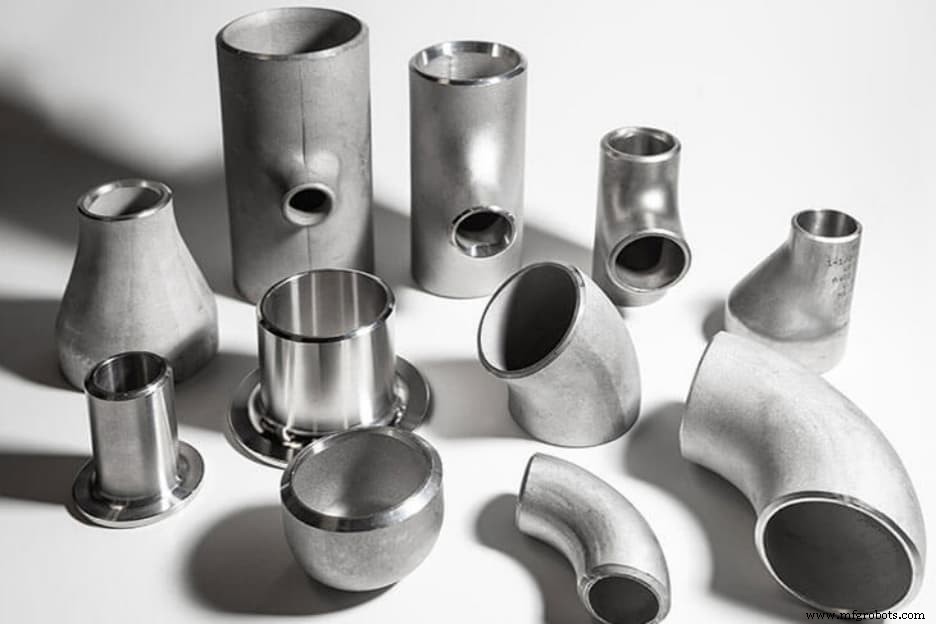
Misalnya, CNC machining untuk industri otomotif menggunakan stainless steel tubing untuk pembuatan demper berkualitas tinggi. Ini karena mereka dapat menahan tekanan ekstrim yang melewati mereka. Ia juga digunakan dalam peralatan medis, bingkai panel surya, peralatan industri, dan kabel listrik. Kemampuan untuk membentuk tabung steel ke berbagai bentuk dan ketebalan membuatnya semakin berguna.
Anda akan menemukan produk tabung stainless steel untuk beberapa aplikasi rumah tangga, termasuk peralatan rumah tangga, pemanas, air, dan sistem plomberi. Hampir tidak ada industri yang tidak menggunakan bahan serbaguna ini, mulai dari penerbangan, otomotif, teknologi, listrik, konstruksi, dan industri makanan & minuman.
Inovator terus menemukan penggunaan baru untuk tabung stainless steel setiap hari sambil mengintegrasikannya ke dalam setiap aspek kehidupan.
So, Is Steel Tube Bending Right for Your Application?
Seperti yang disebutkan, tabung steel berguna di berbagai industri untuk aplikasi yang berbeda. Juga, ketersediaan mesin canggih dan metode modern membuat pengliupan tabung lebih presisi. Oleh karena itu, memilih bahan, proses, dan tooling yang tepat akan memberi Anda peluang besar untuk mencapai lipat yang sempurna untuk aplikasi Anda.
Jika Anda bersedia mempelajari cara hemat biaya lebih banyak dan mendapatkan panduan pengliupan tabung steel yang tepat, layanan CNC machining RapidDirect adalah untuk Anda! Kami juga menyediakan layanan fabrikasi tabung custom dan manufaktur yang tidak akan Anda temukan di tempat lain. Tim ahli kami menawarkan layanan prototipasi cepat dengan harga kompetitif.
Itu belum semua. Tim ahli kami memberikan saran profesional tentang desain Anda. Kemudian kami membantu Anda memproduksi tabung steel berkualitas tinggi dan diinginkan. Kami menawarkan jaminan kualitas yang dapat Anda percayai selalu. Unggah file CAD Anda hari ini dan dapatkan kuotasi instan.
FAQs
How hard is it to bend stainless steel tubes?
Steel tube bending can be very difficult due to the hardness of the material. However, choosing the right fabricator with proper knowledge of processes and tooling can help make the process more seamless.
Is mandrel tube bending better than roll bending?
The method you choose depends on your bending requirements. Mandrel bending is preferred for bending operations with tighter radii to prevent flattening, wrinkles, and kinks. On the other hand, roll bending is ideal for thinner tubes with a large bend radius.
What are the applications of stainless steel tubing?
Many industries use stainless steel tubes for various applications. They are used in home appliances, automotive and aerospace parts, electronic devices, plumbing systems, medical devices, and many more.



