Mengatasi Tantangan Pemesinan Stainless Steel: Solusi & Praktik Terbaik
Munculnya produk baru yang terus-menerus menuntut persyaratan yang lebih tinggi untuk material bagian. Terkadang material yang dibutuhkan harus memenuhi persyaratan khusus kekerasan tinggi, daya tahan aus tinggi, ketahanan tinggi, dll., sehingga menghasilkan sejumlah bahan yang sulit diproses, dan teknologi pemesinan dituntut persyaratan yang lebih tinggi. Dibandingkan carbon structural steel berkualitas tinggi, bahan stainless steel mencakup elemen pelingkungan Cr, Ni, Nb, Mo dan lainnya. Peningkatan elemen pelingkungan ini tidak hanya meningkatkan daya tahan korosi baja, tetapi juga memiliki dampak tertentu pada performa pemesinan stainless steel.
Artikel ini mengambil stainless steel dan bahan sulit diproses lainnya sebagai objek, menggabungkan masalah aktual yang dihadapi dalam pemrosesan, menganalisis kesulitan pemrosesan stainless steel, dan menawarkan solusi praktis dan efektif.
Artikel ini menggabungkan masalah aktual yang dihadapi dalam pemesinan, menganalisis kesulitan pemesinan stainless steel, dan menawarkan solusi praktis dan efektif.
Analisis Kesulitan Pemotongan Stainless Steel
Dalam pemesinan aktual, pemotongan stainless steel sering diiringi dengan terjadinya pecah pisau dan menempel. Karena deformasi plastis yang besar dari stainless steel selama pemotongan, chip yang dihasilkan tidak mudah pecah dan mudah melekat, sehingga menghasilkan work hardening yang serius selama proses pemotongan. Setiap pass akan menghasilkan lapisan yang diperkeras untuk pemotongan berikutnya. Setelah tumpukan berlapis-lapis, stainless steel berada dalam proses pemotongan. Seiring bertambahnya kekerasan dalam medium, gaya pemotongan yang diperlukan juga meningkat.
Pembuatan lapisan work hardening dan peningkatan gaya pemotongan akan secara tak terhindarkan mengakibatkan peningkatan gesekan antara alat dan benda kerja, dan suhu pemotongan juga akan meningkat.
Selain itu, konduktivitas termal stainless steel kecil, kondisi pendinginan buruk, dan sejumlah besar panas pemotongan terkonsentrasi antara alat dan benda kerja, yang menyebabkan permukaan yang diproses memburuk dan sangat mempengaruhi kualitas permukaan yang diproses. Selain itu, peningkatan suhu pemotongan akan mempercepat aus alat, menyebabkan retakan bulan sabit pada muka rake alat, dan celah pada tepi pemotongan, yang akan mempengaruhi kualitas permukaan benda kerja, mengurangi efisiensi kerja, dan meningkatkan biaya produksi.
Cara Meningkatkan Kualitas Pemesinan Stainless Steel
Dari di atas dapat dilihat bahwa pemesinan stainless steel lebih sulit, dan mudah menghasilkan “lapisan diperkeras” selama pemotongan, yang mudah memecah alat, chip yang dihasilkan tidak mudah pecah, sehingga menyebabkan menempel pada alat, yang akan mempercepat aus alat. Untuk karakteristik pemotongan stainless steel ini, digabungkan dengan produksi aktual, kami mulai dari tiga aspek bahan alat, parameter pemotongan dan metode pendingin untuk menemukan cara meningkatkan kualitas pemesinan stainless steel.
3.1 Pemilihan Bahan Alat
Memilih alat yang tepat adalah dasar untuk memproduksi bagian berkualitas tinggi. Alat terlalu buruk, tidak ada bagian yang memenuhi syarat yang dapat diproses; jika alat yang baik dipilih, meskipun dapat memenuhi persyaratan kualitas permukaan bagian, mudah menyebabkan pemborosan dan meningkatkan biaya produksi. Digabungkan dengan karakteristik kondisi pendinginan yang buruk, lapisan work hardening, dan mudah menempel pada alat selama pemotongan stainless steel, bahan alat yang dipilih harus memenuhi karakteristik daya tahan panas yang baik, daya tahan aus tinggi, dan afinitas rendah dengan stainless steel.
3.1.1 High Speed Steel
High-speed steel adalah baja alat alloy tinggi dengan ditambahkan elemen W, Mo, Cr, V, Go dan lainnya. Ia memiliki performa pemrosesan yang baik, kekuatan dan ketahanan yang baik, dan ketahanan getaran dan kejutan yang kuat. Dalam kasus panas yang dihasilkan oleh pemotongan kecepatan tinggi (sekitar 500 °C), ia masih dapat mempertahankan kekerasan tinggi (HRC masih di atas 60). High-speed steel memiliki red hardness yang baik dan cocok untuk membuat pemoles, pemoles dan alat pemoles lainnya, yang dapat memenuhi persyaratan pemotongan stainless steel. Lingkungan pemotongan seperti lapisan diperkeras dan kondisi pendinginan yang buruk.
W18Cr4V adalah high-speed steel alat paling tipis. Sehirnya lahir pada tahun 1906, telah banyak diproduksi menjadi berbagai alat untuk memenuhi kebutuhan pemotongan. Namun dengan peningkatan berkelanjutan properti mekanis dari berbagai bahan yang diproses, alat W18Cr4V tidak lagi dapat memenuhi persyaratan pemrosesan bahan yang sulit diproses. Cobalt high-speed steel berkinerja tinggi harus lahir dari waktu ke waktu. Dibandingkan dengan high-speed steel biasa, cobalt high-speed steel memiliki daya tahan aus, red hardness dan keandalan penggunaan yang lebih baik. Ia cocok untuk pemrosesan laju penghapusan tinggi dan pemotongan terganggu. Grade yang umum digunakan seperti W12Cr4V5Co5.
3.1.2 Baja Alloy Karbida Simen
Karbida simen adalah produk metalurgi bubuk yang terbuat dari bubuk mikron karbida logam tahan panas keras (WC, TiC) sebagai komponen utama, kobalt, nikel, dan molibdenum sebagai pengikat, dan disinter dalam vacuum furnace atau hydrogen reduction furnace. Karbida simen memiliki kekuatan dan ketahanan yang baik, daya tahan panas, daya tahan aus, daya tahan korosi, kekerasan tinggi, dll.-serangkaian properti unggul. Ia juga tetap pada dasarnya tidak berubah pada suhu 500°C, dan masih memiliki kekerasan tinggi pada 1000°C, yang cocok untuk pemotongan bahan sulit diproses seperti stainless steel dan baja tahan panas. Karbida simen umum terutama dibagi menjadi tiga kategori: tipe YG (kobalt tungsten karbida simen), tipe YT (tungsten titanium cobalt type), tipe YW (tungsten titanium tantalum (niobium) type), komposisi ketiga alloy ini berbeda, Penggunaannya juga sangat berbeda. Di antaranya, YG hardened uranium memiliki ketahanan dan konduktivitas termal yang baik. Sudut rake yang lebih besar dapat dipilih, yang cocok untuk pemotongan stainless steel.
3.2 Pemilihan parameter geometri untuk alat pemotong stainless steel
1) Sudut rake yo:
Digabungkan dengan karakteristik kekuatan tinggi stainless steel, ketahanan yang baik, dan chip yang tidak mudah dipotong selama pemotongan, sudut rake yang lebih besar harus dipilih pada dasar memastikan pisau memiliki kekuatan yang cukup, yang dapat mengurangi deformasi plastis objek pemrosesan juga dapat mengurangi suhu pemotongan dan gaya pemotongan, sambil mengurangi produksi lapisan diperkeras.
2) Sudut relief ao:
Peningkatan sudut relief akan mengurangi gesekan antara permukaan yang diproses dan permukaan flank, tetapi kapasitas pendinginan dan kekuatan tepi pemotongan juga akan berkurang. Ukuran sudut relief tergantung pada ketebalan pemotongan. Saat ketebalan pemotongan besar, sudut relief yang lebih kecil harus dipilih.
- Sudut defleksi utama kr, sudut defleksi sekunder k’r:
Penurunan sudut defleksi utama kr dapat meningkatkan panjang kerja tepi pemotongan, yang menguntungkan pendinginan, tetapi akan meningkatkan gaya radial selama pemotongan, yang mudah menyebabkan getaran. Nilai kr sering diambil 50° ~ 90°. Jika kekakuan mesin borbor tidak cukup, dapat ditingkatkan secara sesuai. Sudut defleksi sekunder sering diambil k’r=9°~15.
4) Inclinasi blade λs:
Untuk meningkatkan kekuatan ujung alat, sudut kemiringan blade biasanya diambil sebagai λs=7°~_ -3°.
3.3 Pemilihan cutting fluid dan metode pendinginan
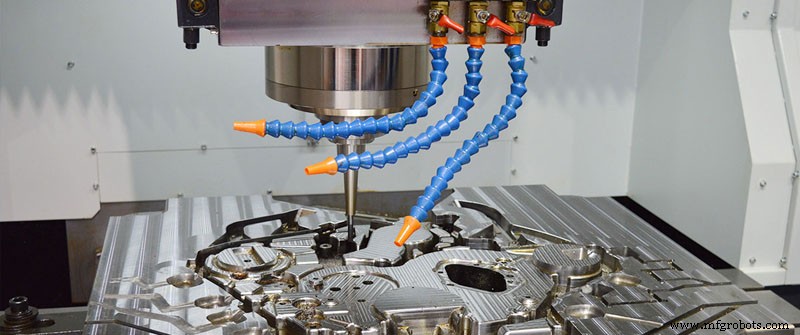
Kepraktisan stainless steel buruk, dan ada persyaratan yang lebih tinggi untuk performa pendinginan, pelumasan, penetrasi dan pembersihan cutting fluid. Ada beberapa jenis cutting fluid yang umum digunakan:
1) Emulsion:
metode pendinginan yang lebih umum, dengan properti pendinginan, pembersihan dan pelumasan yang baik, dan sering digunakan untuk stainless steel rough cars.
2) Vulcanized oil:
sulfida titik leleh tinggi dapat terbentuk pada permukaan logam selama pemotongan, dan tidak mudah dihancurkan pada suhu tinggi, memiliki efek pelumasan yang baik, dan memiliki efek pendinginan tertentu,-umumnya digunakan untuk bor, reaming dan tapping .
3) Mineral oil such as engine oil and spindle oil:
memiliki performa pelumasan yang baik, tetapi pendinginan dan permeabilitas buruk, dan cocok untuk external precision turning.
Selama proses pemotongan, nozzle cutting fluid harus diarahkan ke area pemotongan, atau lebih baik menggunakan high-pressure cooling, spray cooling dan metode pendinginan lainnya.
Secara ringkas, meskipun stainless steel memiliki kepraktisan buruk, work hardening yang serius, gaya pemotongan besar, konduktivitas termal rendah, mudah melekat, mudah aus alat dan kekurangan lainnya, asalkan Anda menemukan metode pemrosesan yang sesuai, gunakan alat yang sesuai, metode pemotongan dan jumlah pemotongan, memilih coolant yang tepat, berpikirlah giat dalam pekerjaan, masalah bahan sulit diproses seperti stainless steel teratasi.



