Solusi Efektif untuk Tantangan Pengendalian Susulan Aluminium dalam Pemesinan
Legium aluminium dianggap mudah dimesin oleh para pemesin dibandingkan logam seperti superlogam, namun memiliki satu kelemahan besar: masalah pengendalian susulan yang berpotensi mahal pada operasi pemutaran menggunakan peralatan daya rendah.
Legium aluminium mendapatkan skor sekitar 400 pada tabel keplesetan American Iron and Steel Institute, tingkat yang diatasi oleh setiap logam kecuali kuningan dan magnesium. Untuk perbandingan, baja dingin ditarik B1112 bernilai 100, stainless 316 bernilai 45, dan beberapa superlogam berbasis nikel memiliki nilai dalam angka belasan rendah.
Aluminium performa sangat baik, sehingga banyak penerbit tabel keplesetan bahkan tidak menyertakannya. Pengilangan material dengan logam ini seringkali hanya terbatas pada daya poros yang tersedia dan seberapa erat bagian direnggut. Umur alat jarang menjadi perhatian.
Baca selengkapnya: Cara Mengoptimalkan Pemesinan Aluminium. Benar, legium aluminium dengan silikon tinggi bersifat abrasif, dan beberapa legium yang lebih lunak untuk profil extrusi cukup lengket, namun alat pemotong kristal poli (PCD), lapisan karbon mirip berlian (DLC), dan cairan pemotong berair yang dicampur dengan baik dapat mengatasinya dengan mudah.
“Jika Anda memiliki bubut 60 hp dengan ayunan 36 inci dan 200 inci antar tiang, ambil hampir setiap insert yang tersedia dan mulai mengolah,” ujar Keith Brake, spesialis pemutaran untuk wilayah barat/tengah AS di Sandvik Coromant Inc. di Mebane, North Carolina.
“Dorong cukup keras dan Anda biasanya dapat menghasilkan susulan yang baik,” tambahnya.
Setidaknya dengan pengaturan ideal tersebut.
Realitasnya, however, jarang terdapat mesin seperti itu yang masih beroperasi saat ini, “jadi bengkel perlu menemukan solusi alat pemotong untuk mesin daya rendah mereka yang mengeluarkan material secara bersih, dapat diprediksi, dan menghasilkan workpiece berkualitas tinggi,” kata Brake.
Mengambil Risiko ‘Antrean Berantakan’
Solusi sementara menjadi sangat penting akhir-akhir ini seiring semakin banyak bengkel yang mengadopsi otomatisasi, di mana pengendalian susulan yang konsisten sangat krusial. Kunci adalah menemukan geometri insert yang cocok dengan mesin dan pengaturan Anda, kata Brake.
Tanpa itu, operator bubut harus menghadapi gumpalan susulan panjang dan serabut yang membungkus segalanya. Penggunaan insert yang salah, feed dan kecepatan yang tidak tepat, atau kedalaman potongan yang terlalu besar atau terlalu kecil untuk chip breaker insert (asumsi memilikinya) dapat membuat operator mencari tombol darurat saat isi wadah susulan tersedot dan membelilingi chuck yang berputar, menciptakan antrean berantakan yang menghentikan produksi dan sangat mungkin membuang workpiece mahal.
Meskipun hasil dari pengendalian susulan yang kurang memadai tidak selalu dramatis, mereka mengurangi produktivitas dengan memperlambat dan bahkan mengganggu alur kerja. Dalam skenario terburuk, mereka dapat berbahaya.
Untungnya, Sandvik Coromant dan lainnya dapat menawarkan solusi.
Pemutaran Aluminium CNC
“Saat memutar aluminium, pilihan pertama biasanya adalah insert yang digosok, tidak dilapisi, dengan geometri positif dan garis tepi tajam untuk membantu mengontrol susulan dan melawan pembentukan tipisan,” kata Brake. “Namun, jika satu insert dan satu geometri melakukan semuanya dengan sempurna, kita tidak perlu membuat begitu banyak alat pemotong yang berbeda, itulah mengapa kami memiliki grade dilapisi dan tidak dilapisi untuk aluminium bersama dengan berbagai bentuk dan gaya chip breaker. Kami juga melihat beberapa keberhasilan dengan garis Prime Turning kami, asalkan Anda menerapkan parameter pemutaran yang benar.”
Banyak grade dan geometri “up sharp” tersedia untuk meningkatkan pengendalian susulan yang buruk, kata Todd Rucker, manajer rekayasa pusat teknis untuk Divisi Alat Terindeks di Kyocera Precision Tools Inc. di Hendersonville, North Carolina, sebuah perusahaan yang juga memiliki portofolio pemutaran aluminium yang mengagumkan.
Satu hal, namun, mungkin mengejutkan setiap pemesin yang pernah kesulitan dengan pengendalian susulan pada pemotongan finishing.
“Kami baru saja menambahkan apa yang kami sebut AP ke garis insert positif kami,” katanya. “Ini dirancang untuk kedalaman potongan yang sangat ringan di mana hampir tidak mungkin untuk mendapatkan pengendalian susulan yang baik. AP memiliki chip breaker cetakan dengan lubang kecil sangat dekat dengan tepi pemotong—lubang-lubang ini sebenarnya tidak memecah susulan, melainkan melipatnya menjadi spiral yang rapi yang jatuh dari area pemotongan.”
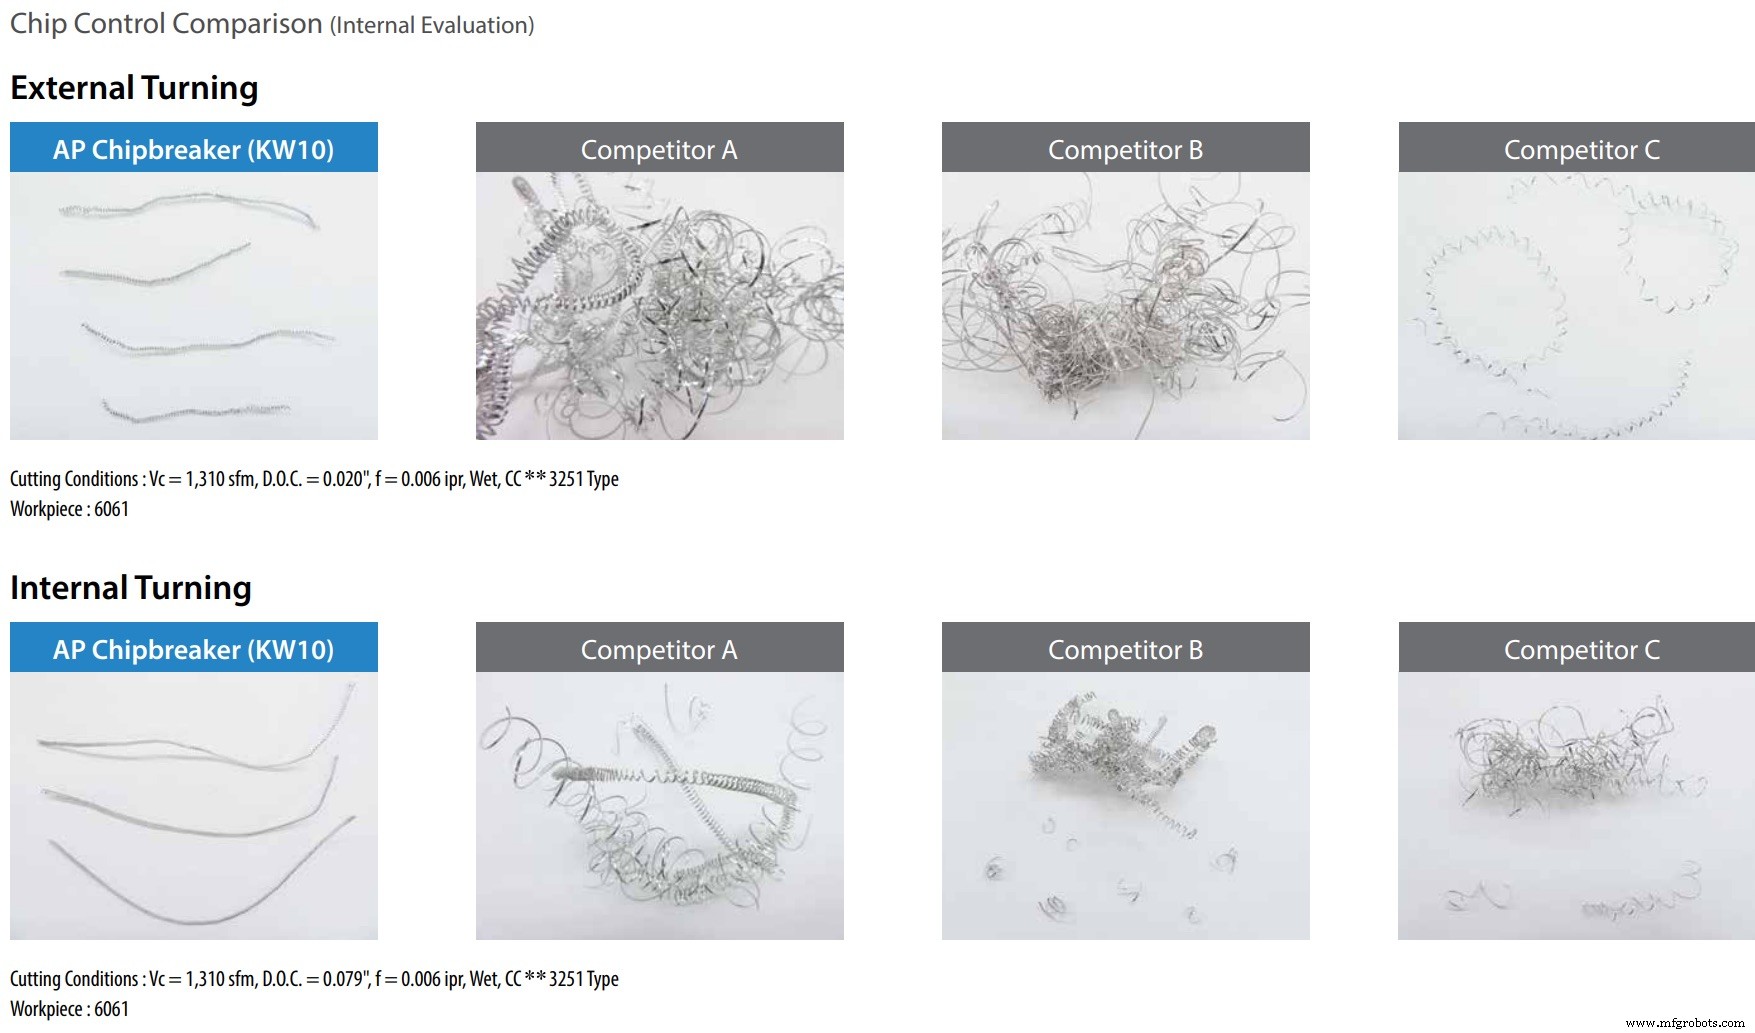
Gambar dengan izin Kyocera Precision Tools
Menetapkan Parameter yang Tepat
Kedua pakar merekomendasikan apa yang disebutkan Brake sebelumnya: menggunakan parameter yang benar.
“Kecepatan dan feed masih sangat penting saat memutar aluminium,” kata Rucker. “Jika Anda berjalan terlalu cepat, material menjadi panas dan lebih lentur, sehingga lebih sulit untuk memecah susulan. Jalankan terlalu lambat dan Anda akan mendapatkan pembentukan tipisan, yang mengganggu aksi pemotongan yang efisien. Itulah mengapa bengkel harus selalu memilih insert yang dirancang untuk kedalaman potongan yang diinginkan, dan kemudian mengikuti rekomendasi produsen untuk insert tersebut.”
Rekomendasi lain tidak terkait dengan merek atau jenis alat yang dipasang di menara: pendingin tekanan tinggi, atau HPC.
Produsen alat pemotong ini dan lainnya telah mengembangkan pemegang alat dengan saluran internal yang mengarahkan cairan pemotong secara presisi ke zona kerja; ketika diterapkan pada kisaran 1000 psi (70 bar), susulan aluminium yang serabut tidak punya kesempatan.
“HPC sendirinya memperpanjang umur alat, mengurangi pembentukan tipisan dan meningkatkan keandalan, apa pun yang Anda potong,” kata Brake. “Dan ketika digunakan dengan geometri insert dan pemegang alat yang dirancang khusus untuk HPC, ini membawa operasi pemutaran ke tingkat produktivitas tertinggi yang mungkin.”



