Menguasai Pemotongan Lubang Dalam: Solusi Terpercaya dengan End Mill OSG EXOCARB® WXS®
OSG EXOCARB® WXS® End Mill Series Provide Reliable Alternative for Deep Cavity Machining
Magnus Hoyer, OSG Germany
Sejumlah tantangan, seperti penguapan irisan yang buruk, getaran, chatter, ketidakstabilan alat, dan umur alat yang buruk, seringkali terkait dengan pemrosesan lubang dalam. Dalam aplikasi dalam, dinding samping workpiece menjadi penghalang untuk penguapan irisan yang tepat. Penguapan irisan akan semakin buruk semakin dalam cutter melangkah ke dalam bagian. Selain itu, pemegang alat dan adapter mungkin tabrakan dengan workpiece karena lingkungan kontur tinggi dan jaring sempit. Dengan alat potong standar, tepi pemotongan sepenuhnya terlibat dengan workpiece, menghasilkan gaya pemotongan lateral yang dapat memicu getaran, chatter, dan oleh karena itu kegagalan alat. Electrical discharge machining (EDM) sering digunakan sebagai alternatif untuk pemrosesan lubang dalam, tetapi sangat memakan waktu dan mahal.
Meissner AG, produsen Jerman dari prototipe, alat produksi, dan cetakan, mengalami tantangan tersebut saat bekerja dengan produksi alat inti jaket air yang memerlukan pemrosesan pocket sempit, jaring sempit, dan kontur tinggi. Sebagai produsen yang selalu sinkron dengan peralatan dan teknologi produksi terbaru, Meissner telah menemukan bahwa bahkan dengan penggunaan pemesinan 5 sumbu, kinerja optimal tidak dapat dicapai untuk jenis pekerjaan ini.
Didirikan pada tahun 1922 dan berkantor pusat di Biedenkopf-Wallau, Jerman, Meissner menawarkan jasa termasuk pengembangan, desain, dan manufaktur prototipe dan alat produksi serta cetakan untuk klien di seluruh dunia. Alat produksi mungkin termasuk alat untuk cetakan blok mesin, silinder kepala, bagian velg mobil dari berbagai material, blow mold untuk tangki bahan bakar dan pipa pengisi, dan lebih banyak lagi.
Meissner memiliki total 340 karyawan, dari mana sekitar 50 adalah insinyur. Meissner menekankan pada keunggulan produk, keandalan, dan inovasi berkelanjutan. Meissner menggunakan peralatan dan teknologi modern dengan hampir semua sistem CAD industri otomotif dan manajemen data berbasis CAD untuk memungkinkan komunikasi yang efektif dan efisien dengan kliennya.
Meissner adalah salah satu perusahaan pertama di Jerman untuk memperkenalkan pemesinan 5 sumbu. Pengurangan waktu siklus dan peningkatan presisi adalah dua keuntungan utama dari pusat pemesinan CNC 5 sumbu. Namun, insinyur produk di Meissner telah menemukan lebih dan lebih sering bahwa, untuk beberapa komponen, tidak selalu masuk akal untuk bergantung pada pemesinan 5 sumbu.
Menurut Christoph Schwarz, Group Leader of Mechanical Production di Meissner, ketidakmampuan untuk memaksimalkan potensi sepenuhnya dari pusat pemesinan 5 sumbu sangat terlihat dalam pemrosesan alat inti jaket air.
"Dengan alat ini, kita memiliki area sempit, pocket sempit, jaring sempit, dan kontur tinggi," kata Schwarz. "Batas ditempatkan pada gerakan mengayun mesin, yang mengurangi kecepatan dan feed."
Menurut Schwarz, gerakan putaran juga menempatkan lebih banyak tekanan pada alat. Jadi, tergantung pada geometri workpiece, pusat pemesinan 5 sumbu mungkin tidak selalu masuk akal. Meissner juga telah memproses workpiece lubang dalam dengan EDM, tetapi memakan waktu dan mahal.
"Dengan alat yang tepat, perbandingan kami telah menunjukkan bahwa untuk beberapa workpiece, kita jauh lebih cepat dengan pusat pemesinan 3 sumbu," kata Schwarz.
Lubang dalam dan sempit biasanya membutuhkan alat yang sangat panjang dan tipis. Defleksi alat adalah masalah umum selama pemrosesan. Untuk alasan ini, Meissner telah mencari alternatif, karena mereka tidak ingin memotong dengan sudut dalam 5 sumbu atau memilih EDM.
Dengan end mill toroidal dan ball 2-flute dari OSG, sebuah solusi tampaknya telah ditemukan, khususnya untuk roughing dan finishing kontur alat inti untuk jaket air. Ide menggunakan end mill toroidal dan ball OSG bersama dengan pusat pemesinan 3 sumbu muncul di awal tahun dari proyek lain. End mill toroidal dan ball dari seri WXS® OSG telah dipilih untuk banyak alasan, Schwarz menjelaskan.
"Pertama, itu adalah pengalaman positif. OSG selalu menunjukkan keinginan sebagai tanggapan atas pertanyaan, waktu pengiriman singkat dan saran yang kompeten," kata Schwarz. "Yang lebih penting lagi, ini adalah hasil yang diperoleh dari alat potong ini."
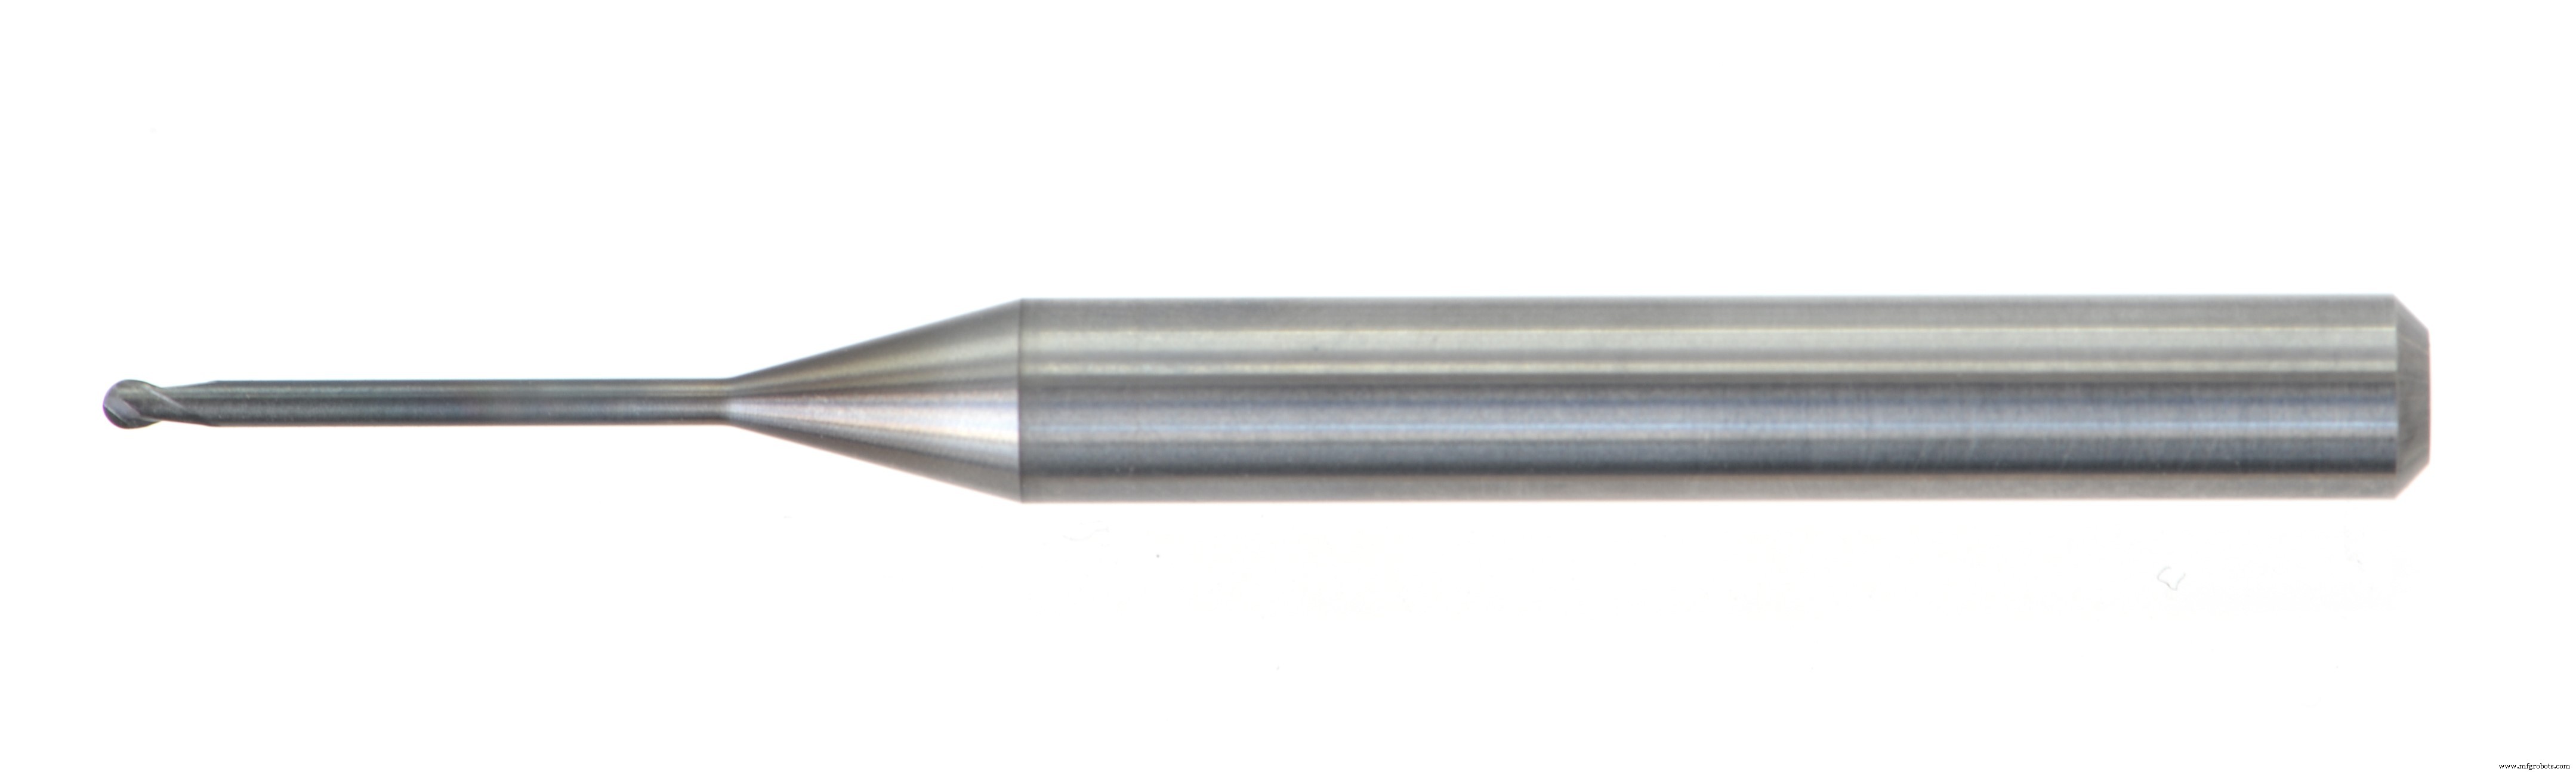
Sementara pemotong milling dalam seri WXS® dan WXS-C berasal dari kantor pusat OSG di Jepang, alat dari seri EPL diproduksi di fasilitas OSG Germany di Göppingen. Seri end mill WXS® dirancang dengan lapisan super keras dengan nanoteknologi untuk resistensi panas tinggi. Ini dirancang untuk bekerja dengan baik dalam material di atas 50 HRC. Lapisan WXL® asli OSG memiliki suhu oksidasi 1.300°C untuk memungkinkan kecepatan sumbu lebih tinggi dan umur alat yang lebih lama, bahkan dalam pemesinan kecepatan tinggi atau kering. Geometri alat uniknya memungkinkan milling berkualitas tinggi dan presisi tinggi bahkan dalam kondisi pemesinan yang sulit. Selain end mill WXS®, WXS-CRE adalah end mill karbida berkinerja tinggi 5-flute dengan radius super dan dirancang untuk menampung material hingga 65 HRC. Terakhir dan tidak kurang penting, EPL adalah seri end mill ball nose 2-flute, berkinerja tinggi, leher panjang yang dirancang untuk bekerja dengan baik dalam material 45 HRC dan hingga 60 HRC.
Uji coba pemesinan dilakukan pada alat inti jaket air dengan lubang dalam menggunakan milling 3 sumbu. Alat dari berbagai produsen diuji dalam kondisi yang sama. Menurut Matthias Bassler, Divisional Manager Production di Meissner, keputusan jatuh kepada OSG.
"Kami tidak mencari setiap detik, tetapi waktu juga merupakan faktor penting bagi kami," kata Bassler.
"Kami memiliki operasi finishing yang sangat banyak dan sangat memakan waktu. Kualitas, umur alat, dan keandalan proses adalah sangat penting. Setiap rework yang mungkin diperlukan – untuk alasan apa pun – akan memiliki efek yang besar pada biaya. Uji kami telah menunjukkan bahwa, dengan material ini, kami harus menjalankan langkah tambahan saat menggunakan alat dari produsen lain. Dengan OSG, di sisi lain, semuanya berjalan dengan baik," kata Bassler.
Selain produktivitas, Meissner juga memiliki persyaratan yang ketat untuk akurasi dimensi dan finishing permukaan. Alat inti difinisikan dengan aliansi pemesinan optimal 0,3 mm. Setelah finishing, toleransi pada semua level harus berada dalam rentang toleransi yang ditentukan 0,03 mm. Hasil seperti ini tentu akan memerlukan pemrograman yang sesuai.
"Untuk melakukan pekerjaan dengan benar, perlu untuk menentukan urutan alat terlebih dahulu," kata Christoph Rothenpieler, CAM programmer di Meissner.
"Alat untuk roughing dan pre-finishing harus dipilih sedemikian rupa sehingga defleksi yang mungkin terjadi lebih sedikit selama finishing. Ini adalah satu-satunya cara untuk menyiapkan kontur yang optimal," Rothenpieler menambahkan.
Syarat untuk mencapai presisi seperti ini sangat tergantung pada pusat pemesinan dan alat potong. Dalam hal ini, pusat pemesinan Hermle memberikan hasil terbaik. Delapan puluh persen pekerjaan finishing dilakukan pada mesin-mesin ini. Dalam hal alat potong, Uli Blöcher, Sales Manager OSG, tahu apa yang benar-benar penting.
"Perbedaan antara alat ditentukan terutama oleh pilihan karbida, geometri tepi pemotongan, kekakuan taper, dan yang terpenting, oleh substrat atau bagaimana alat bekerja di tepi pemotongan," kata Blöcher.
Seri EXOCARB® WXS® OSG menawarkan geometri alat potong unik yang dirancang untuk memungkinkan waktu siklus yang lebih cepat dengan aplikasi dalam. Teknologi gash spiral dari geometri pemotongan membantu meminimalkan getaran dan chatter, sehingga memungkinkan kontur milling yang stabil.
Lihat video pendek ini untuk melihat perbandingan pembangkitan panas antara end mill EXOCARB® WXS® OSG dan end mill kompetitor di baja alat D2:
Pencarian Meissner untuk solusi pemrosesan alternatif telah memungkinkan mereka untuk memulihkan sejumlah pusat pemesinan 3 sumbu sambil membiarkan pusat pemesinan 5 sumbu mereka dalam produksi penuh dengan pekerjaan lain.
Dengan alat yang tepat, sebuah 3 sumbu dapat mengalahkan pusat pemesinan 5 sumbu untuk memaksimalkan keuntungan. Alat OSG menunjukkan bahwa memotong yang dalam dan sempit pada 3 sumbu mungkin dengan chatter, waktu siklus, dan waktu penyiapan yang minimal, sambil pada saat yang sama, meningkatkan tingkat penghapusan material dan umur alat. Kadang-kadang mengkaji metode yang telah dirintis mungkin adalah langkah pertama menuju kemajuan.
Sebelumnya Ditampilkan di SHAPE IT Magazine.



