Menguasai Kompensasi Pemotong: G41 vs G42 untuk Pemesinan CNC yang Tepat
Pemesinan CNC adalah bisnis besar. Diperkirakan bahwa pada tahun 2020, pemesinan CNC adalah industri senilai $81.95 miliar dan diharapkan mencapai $128.4 miliar pada tahun 2028.
Pertumbuhan ini didorong oleh permintaan yang lebih besar untuk bagian presisi, akibat peningkatan teknologi, dan kustomisasi. Tidak menyebutkan persyaratan keberlanjutan dan standar yang ketat dari industri seperti penerbangan luar angkasa, medis, dan militer.
Konvergensi teknologi dan permintaan pelanggan untuk toleransi yang lebih tinggi berarti produsen presisi harus memanfaatkan setiap alat yang tersedia untuk memenuhi harapan. Dari memilih karakteristik kekuatan bahan yang tepat, mesin yang tepat, hingga kualitas alat yang tepat, perusahaan berada di tekanan untuk mencapai presisi yang lebih besar pada semua bagian.
Dan satu metode tersebut adalah penggunaan cutter compensation.
Apa Itu Cutter Compensation?
Cutter compensation (cutter comp), atau Cutter Diameter Compensation (CDC), memungkinkan penyesuaian jalur terprogram pada mesin CNC untuk memberikan presisi yang lebih besar dan mengkompensasi karakteristik mesin, alat, atau bahan.
Dengan menggeser centerline dari shaft alat ke tepi pemotong, program dapat menggunakan geometri untuk menentukan arah offset daripada titik pusat alat pada shaft.
Satu keuntungan dari proses ini adalah program yang sama dapat digunakan untuk alat dengan diameter yang berbeda. Ini juga memiliki keuntungan untuk mengizinkan kompensasi untuk masalah seperti ukuran alat, aus alat, dan dapat mengkompensasi defleksi alat. Ini membuat cutter compensation penting untuk kualitas, presisi, dan keberagaman.
Cutter compensation juga bertindak sebagai perlindungan tambahan untuk presisi. Banyak program CAD akan secara otomatis menghitung toolpaths untuk bagian kompleks. Sementara ini dilakukan secara akurat dengan software CAD, ini tidak memungkinkan operator untuk menggunakan alat yang berbeda untuk menghemat waktu dalam pergantian alat. Ini juga mungkin tidak mengizinkan kompensasi untuk aus alat untuk memastikan bagian dipotong secara akurat, bahkan dengan alat yang sedikit aus.
Cutter compensation menggunakan cutter comp G code untuk menentukan offset aktual yang akan dilakukan. Ini mungkin cutter diameter compensation atau cutter radius compensation, tergantung pada pemotongan dan ukuran alat. Centerline selalu diatur berdasarkan radius alat - yang lebih sedikit, dan potongan akan undercut.
Namun dalam geometri atau kontur bagian yang kompleks, bentuk alat dan pemrograman mungkin tidak memotong dengan presisi yang diperlukan. Inilah di mana cutter compensation masuk. Jika pemotongan sama dengan atau kurang dari radius alat, radius alat digunakan sebagai offset. Jika ukuran alat dan pemotongan yang diperlukan lebih besar dari radius, diameter offset alat dapat menggunakan center line untuk menentukan jalur terbaik.
Kapan Anda Harus Menggunakan Cutter Compensation?
Mesin CNC menjalankan G code untuk menentukan tool path untuk pekerjaan bagian. Namun seringkali, penyesuaian kecil perlu dilakukan untuk memperhitungkan defleksi atau aus alat. Cutter compensation memungkinkan penyesuaian kecil tanpa mengganti alat atau menulis ulang G code.
Dengan secara manual menambahkan diameter alat ke kontrol mesin, posisi alat dapat dikalkulasi ulang. Seringkali tidak perlu mengganti alat atau mengatur ulangnya di carriage.
Bagian dengan kontur yang luas atau geometri kompleks seringkali menjadi kandidat untuk cutter comp. Contoh dapat ditemukan dalam pembahasan tooltip. Karena koordinat center tooltip seringkali menentukan setting coordinates, program mungkin tidak mencerminkan koordinat aktual dari cutting edge. Jika dimensi bagian mempengaruhi pemotongan di ujung, cutter compensation dapat digunakan.
Cara Menggunakan Cutter Compensation
Cutter compensation dapat digunakan oleh mesin CNC yang diprogram secara manual secara efektif, dan ini adalah cara yang bagus untuk mencapai akurasi bagian tanpa pergantian alat berlebihan dan penyesuaian lainnya. Namun, mesin CNC yang otomatis juga menggunakan cutter comp untuk presisi. Dengan menggunakan G codes, cutter compensation dapat mengurangi waktu produksi, memperbaiki kesalahan, dan memerlukan lebih sedikit pemesinan manual.
Mesin CNC akan membaca instruksi G code untuk menentukan di mana memosisikan cutting tool relatif terhadap bagian dan berdasarkan diameter alat dari mana ia mendapatkan radius. Dengan cara ini, operator dapat memasukkan diameter alat daripada secara manual menghitung cutter radius compensation dari offset table, mengurangi kesalahan manusia dan menghemat waktu.
Berikut adalah beberapa adjustment codes:
- Kode G41 akan mengizinkan kompensasi kiri di kiri tool path.
- Kode G42 akan mengaktifkan kompensasi kanan di kanan tool path.
- Jika G codes memiliki D number code yang mengikutinya setelah G code, offset akan menggunakan diameter. D number memberitahu mesin alat mana yang akan digunakan, dan CNC machine control menghitung offset menggunakan diameter alat.
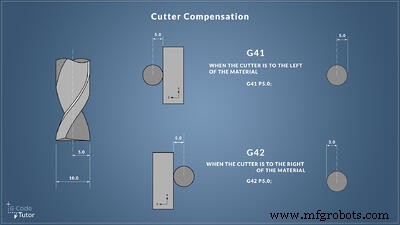 Source
Jika tidak ada kode, pemrograman akan menggunakan radius alat. Perbedaan ini memungkinkan penggunaan alat yang lebih besar untuk pemotongan yang diperlukan karena cutter radius compensation, dan oleh karena itu offset, dapat ditentukan secara matematis oleh mesin CNC.
Climb Milling
Kompensasi alat yang diperlukan mungkin bergantung pada apakah mesin menggunakan climb milling atau traditional milling. Dalam climb milling, pemotongan berjalan ke arah yang sama dengan stock feed, dan tooltip mengenai workpiece di atas pemotongan. Metode ini memerlukan lebih sedikit recutting karena chips jatuh di belakang pemotong. Ini juga lebih efisien dalam konsumsi daya, dan alat bertahan hingga 50% lebih lama.
Climb milling sering digunakan dalam mesin CNC otomatis. Sementara backlash selalu menjadi pertimbangan, potongan dapat dikerjakan dengan lebih mudah. Proses ini menghasilkan finishing permukaan yang lebih baik dan memerlukan lebih sedikit kompensasi.
Conventional Milling
Sebagian besar mesin milling CNC modern menggunakan climb milling. Namun conventional milling mungkin diperlukan jika workpiece memerlukan work hardening karena metode ini menghasilkan panas. Ini juga menyebabkan lebih banyak aus alat, dan pemotong menangkap sebagian besar cut chips dan merecutnya saat pekerjaan dilakukan.
Mesin CNC manual yang menggunakan conventional milling dapat diprogram dengan cutter compensation menggunakan offset table untuk mengatasi banyak masalah. Operator memilih nilai dari tool table dan memasukkannya. Ini membantu mengurangi aspek manual dari pergantian alat atau repassing berkelanjutan untuk menyelesaikan bagian sesuai spesifikasi.
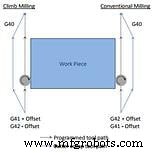 Source: MachMotion
Berbagai Metode Penggunaan Cutter Comp
Jenis dan tujuan cutter compensation tergantung pada arah aksi yang diperlukan. Sebagian besar mesin CNC akan mengizinkan kompensasi pada dua sumbu, sumbu X/Y atau X/Z.
Radius cutting tool harus tegak lurus terhadap area pemotongan. Cutter compensation juga dapat digunakan untuk memperhitungkan perbedaan antara tool path yang diprogram dan tool path aktual relatif terhadap diameter alat. Dalam hal ini, kompensasi akan mengikuti tool path yang sama.
Misalnya, misalkan alat yang digunakan adalah cutter yang telah diulung kembali dengan diameter 0.10mm yang dihapus selama pelunguran. Dalam hal itu, kompensasi akan melacak kembali tool path menggunakan radius aktual dan offset positif untuk mengkompensasi dan menghapus 0.10 mm tambahan.
Cutter compensation juga digunakan untuk memperhitungkan alat dengan diameter yang lebih besar. Mesin CNC akan membaca diameter alat aktual dan menyesuaikan dengan nilai negatif untuk memungkinkan alat diameter lebih besar membuat pemotongan yang sama menggunakan diameter offset.
Otomatisasi dan Pemantauan Membuat Cutter Compensation Lebih Mudah
Cutter compensation digunakan oleh mesin CNC-driven yang terotomatis dan mesin yang diprogram manual sama sekali. Namun, pertimbangkan faktor yang terlibat. Mesin harus diprogram dengan kode G41 atau G42 untuk melakukan gerakan ramp-on dan ramp-off yang diperlukan dalam kompensasi. Secara bergantian, perintah G40 "Off" harus mengikutinya sehingga kompensasi tidak terjadi di tempat yang tidak diperlukan.
Sementara cutter compensation adalah alat yang kuat untuk memastikan bagian presisi, ini masih rentan terhadap kesalahan manusia saat dilakukan secara manual. Misalnya, operator mungkin memprogram kompensasi menggunakan P codes untuk memberi tahu radius alat secara manual.
Namun ini memerlukan pengetahuan tentang radius alat, pengetahuan bahwa alat dalam kondisi prima, dan pemahaman tentang persyaratan pemrograman. Dengan menggunakan kode G41 atau G42, mesin CNC dapat diprogram untuk secara otomatis menerapkan cutter compensation berdasarkan pengukuran variabel. Ini menghemat waktu dan tenaga kerja serta mengurangi kesempatan kesalahan manusia dalam perhitungan manual menggunakan tool table. Dengan mengotomatisasi cutter compensation, mesin dapat menyelesaikan pekerjaan dengan lebih presisi.
Memanfaatkan Alat Anda Secara Maksimal
Memanfaatkan solusi pemantauan alat dapat membantu produsen presisi lebih memahami dan mengeksploitasi umur pakai penuh alat mereka, mencegah downtime dari kegagalan katastropik dan pergantian alat berlebihan, dan secara signifikan mengurangi bagian scrap karena alat yang aus.
BC Machining, produsen bagian logam terbuatan, memproduksi begitu banyak scrap hingga mereka terpaksa menjalankan mesin mereka pada kapasitas 200% hanya untuk mencapai target produksi mereka. Tanpa wawasan tentang kapan alat aus atau akan pecah, BC Machining mengakumulasi biaya signifikan dari produksi scrap dan penggantian alat yang rusak.
Untuk mencegah produksi scrap dan memaksimalkan umur alat, mereka bekerjasama dengan MachineMetrics. Baca studi kasus kami untuk mempelajari bagaimana BC Machining hampir membersihkan scrap dari aus alat, secara signifikan mengurangi waktu pergantian mereka, dan menghemat $72k per mesin per tahun.
Baca studi kasus lengkap.