Tingkatkan Akurasi dan Efisiensi Penggilingan CNC: 4 Strategi Terbukti
Biasanya, pemesinan beberapa workpiece dapat sangat mendesak, sementara CNC machining adalah proses yang memakan waktu dan mahal, jadi bagaimana meningkatkan efisiensi pemesinan tanpa mempengaruhi akurasi pemesinan? JTR telah merangkum beberapa poin pengetahuan untuk semua orang.
Dalam kondisi kekakuan memungkinkan, rough machining menggunakan kedalaman potong yang lebih besar untuk mengurangi jumlah pass dan meningkatkan produktivitas workpiece; fine machining umumnya menggunakan kedalaman potong yang lebih kecil untuk mendapatkan kualitas permukaan yang lebih tinggi.
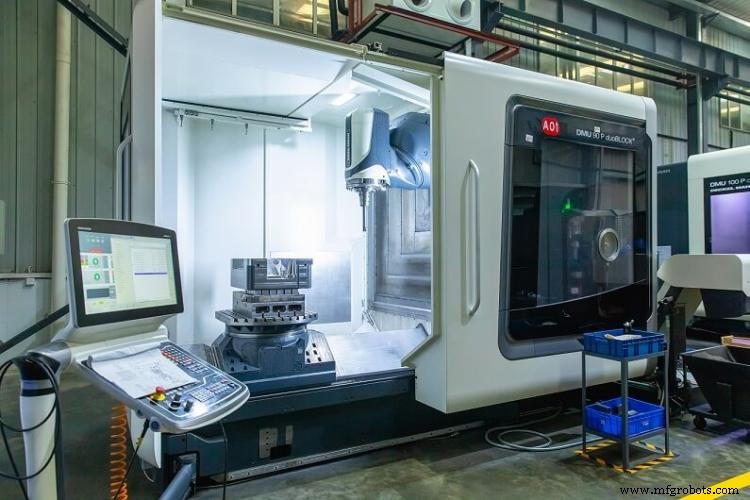
Memengaruhi akurasi akhir pemrosesan dan efisiensi pemrosesan workpiece, selain karena mesin CNC itu sendiri, juga harus didasarkan pada pengaturan jalur pemrosesan yang wajar, pemilihan dan pemasangan alat potong yang benar, pemilihan jumlah pemotongan yang wajar, keterampilan pemrograman, dan kontrol cepat akurasi dimensi. Pertimbangan menyeluruh aspek-aspek tersebut.
Programming Skills – a Directer Part Determines Accuracy
Pemrograman kontrol numerik adalah pekerjaan paling dasar dalam pemrosesan kontrol numerik.
Kelebihan dan kekurangan pemrograman pemrosesan workpiece secara langsung memengaruhi akurasi akhir pemrosesan dan efisiensi pemrosesan mesin. Ini dapat dimulai dari beberapa aspek seperti penggunaan cerdas program bawaan, mengurangi kesalahan kumulatif sistem CNC, dan penggunaan fleksibel program utama dan subroutine.
- Penggunaan fleksibel prosedur utama dan subroutine
Dalam pemrosesan cetakan kompleks, umumnya digunakan satu cetakan dan beberapa bagian untuk pemrosesan. Jika ada beberapa bagian dengan bentuk yang sama pada cetakan, hubungan antara program utama dan subroutine harus digunakan secara fleksibel, dan subroutine harus dipanggil berulang kali dalam program utama hingga pemrosesan selesai. Ini tidak hanya dapat memastikan konsistensi dimensi pemrosesan tetapi juga meningkatkan efisiensi pemrosesannya.
- Mengurangi kesalahan kumulatif sistem CNC
Biasanya, metode incremental digunakan untuk memprogram workpiece, dan pemrosesan didasarkan pada titik sebelumnya. Dengan cara ini, eksekusi berkelanjutan beberapa bagian program akan secara pasti menghasilkan sejumlah kesalahan kumulatif. Oleh karena itu, cobalah menggunakan metode absolute untuk pemrograman saat memprogram, sehingga setiap bagian program didasarkan pada workpiece. Titik origin adalah referensi sehingga kesalahan kumulatif sistem CNC dapat dikurangi dan akurasi pemesinan dapat dijamin.
Akurasi pemesinan terutama digunakan untuk tingkat produksi produk. Akurasi pemesinan dan kesalahan pemesinan adalah keduanya istilah yang digunakan untuk mengevaluasi parameter geometris permukaan yang diproses. Namun, parameter aktual yang diperoleh oleh setiap metode pemesinan tidak akan seakurat mungkin. Dari perspektif fungsi bagian, asalkan kesalahan pemesinan berada dalam batas toleransi yang diperlukan oleh gambar bagian, maka dianggap akurasi pemesinan terjamin.
Akurasi pemesinan merujuk pada parameter geometris aktual (ukuran, bentuk, dan posisi) bagian setelah pemrosesan. Selisihnya disebut kesalahan pemesinan. Besarnya kesalahan pemesinan mencerminkan tingkat akurasi pemesinan. Semakin besar kesalahan, semakin rendah akurasi pemesinan, dan semakin kecil kesalahan, semakin tinggi akurasi pemesinan.
Berikut ini secara singkat memperkenalkan metode untuk meningkatkan akurasi pemesinan workpiece:
- Menyesuaikan Proses Sistem
①Metode trial cutting disesuaikan dengan trial cutting-mengukur ukuran-menyesuaikan jumlah pemotongan alat-potongan-coba potong lagi, dan seterusnya sampai mencapai ukuran yang diperlukan. Metode ini memiliki efisiensi produksi rendah dan terutama digunakan untuk produksi single-piece dan small-batch.
②Metode penyesuaian mendapatkan ukuran yang diperlukan dengan menyesuaikan posisi relatif mesin, fixture, workpiece, dan alat sebelumnya. Metode ini memiliki produktivitas tinggi dan terutama digunakan untuk mass production.
–Harus meningkatkan akurasi rotasi bearing
①Pilih bearing roll presisi tinggi
②Menggunakan multi-oil wedge dynamic pressure bearing presisi tinggi
③Menggunakan hydrostatic bearings presisi tinggi
–Meningkatkan akurasi aksesori yang terkait dengan bearing
①Meningkatkan akurasi pemesinan lubang dukungan kotak dan jurnal spindle
②Meningkatkan akurasi pemesinan permukaan mating dengan bearing
③Mengukur dan menyesuaikan range radial runout bagian yang sesuai untuk mengkompensasi atau meniadakan kesalahan
–Pre-tightening bearing roll yang sesuai
①Dapat menghilangkan celah
②Meningkatkan kekakuan bearing
③Equalization of rolling element error
-Membuat akurasi rotasi spindle tidak tercermin pada workpiece
- Mengurangi kesalahan transmisi rantai transmisi
(1) Jumlah elemen transmisi sedikit, rantai transmisi pendek, dan akurasi transmisi tinggi
(2) Penggunaan transmisi reduced speed adalah prinsip penting untuk memastikan akurasi transmisi, dan semakin dekat pasangan transmisi ke akhir, semakin kecil rasio transmisi yang harus digunakan
(3) Akurasi elemen akhir harus lebih tinggi dari bagian transmisi lainnya
(1) Alat harus diasah ulang sebelum aus ukuran alat mencapai tahap aus tajam
(2) Gunakan cutting oil khusus untuk pelumas yang cukup
(3) Material alat harus memenuhi persyaratan proses
- Mengurangi deformasi gaya sistem pemrosesan
(1) Tingkatkan kekakuan sistem, terutama kekakuan titik lemah dalam sistem pemrosesan
(2) Kurangi beban dan perubahan beban
- Mengurangi deformasi termal sistem pemrosesan
(1) Kurangi pembangkit panas sumber panas dan isolasi sumber panas
(2) Equilibrium temperature field
(3) Adopt reasonable machine tool component structure and assembly benchmark
(4) Accelerate the heat transfer balance
(5) Control the ambient temperature
- Mengurangi residual stress
(1) Tingkatkan proses heat treatment untuk mengeliminasi internal stress;
(2) Secara wajib atur proses teknologis.
Di atas adalah metode untuk mengurangi kesalahan pemesinan workpiece, dan pengaturan wajar proses dapat secara efektif meningkatkan akurasi workpiece.
Pengaturan Wajar Jalur Pemrosesan
Pengaturan wajar jalur pemrosesan dan urutan pemrosesan adalah dasar penting untuk mengoptimalkan pemrograman pemrosesan workpiece. Ini dapat dipertimbangan dari aspek trajectori pemrosesan dan metode feed.
Ketika workpiece di-CNC milled, perlu memilih metode feed yang sesuai dengan persyaratan proses workpiece untuk memastikan akurasi pemotongan dan efisiensi pemrosesan workpiece. Saat memilas kontur luar workpiece datar, rute masuk dan keluar alat harus diatur. Cobalah masuk dan keluar di sepanjang garis perpanjangan kontur kurva untuk menghindari tanda pisau di persimpangan. Pada saat yang sama, down milling atau up milling harus dipilih sesuai kondisi workpiece dalam CNC milling processing.
Pemilihan dan Pemasangan Benar Alat
Baik itu CNC machining atau machining biasa, alat secara langsung bertindak pada workpiece, jadi akurasi pemesinan dan kualitas permukaan workpiece adalah faktor terpenting saat dipilih dan dipasang. Terutama workpiece diproses di CNC machining center, dan alat disimpan di tool magazine sebelumnya, dan setelah pemrosesan dimulai, tidak dapat diganti sekehendak. Oleh karena itulah prinsip umum pemilihan alat adalah pemasangan dan penyesuaian yang nyaman, kekakuan yang baik, daya tahan tinggi, dan presisi tinggi.
Pemilihan Wajar Jumlah Pemotongan
Penetapan jumlah pemotongan adalah konten penting dari proses CNC machining. Besarnya adalah parameter penting dari gerakan utama dan gerakan feed mesin. Ini memiliki pengaruh penting terhadap akurasi pemesinan, efisiensi pemesinan, dan aus alat workpiece. Pemilihan jumlah pemotongan mencakup kecepatan pemotongan, jumlah pemotongan balik, dan jumlah feed. Prinsip dasar pemilihan adalah: jika kekakuan memungkinkan, gunakan kedalaman potong yang lebih besar untuk roughing untuk mengurangi jumlah pass dan meningkatkan produktivitas workpiece; untuk finishing, umumnya digunakan kedalaman potong yang lebih kecil untuk mendapatkan kualitas permukaan yang lebih tinggi.



