14 Strategi Desain Terbukti untuk Mengurangi Biaya Pemesinan CNC
Dalam pemesinan numerical control komputer (CNC), apakah Anda ingin membuat satu prototipe atau melanjutkan ke produksi skala besar, prioritas utama seringkali adalah mengurangi biaya manufaktur. Untungnya, keputusan desain dapat membantu menjaga harga tetap terjangkau. Dengan cukup mengikuti aturan desain untuk kemudahan pemesinan, Anda dapat memproduksi bagian yang terjangkau yang tetap memenuhi persyaratan desain fungsional.
Artikel ini memberikan tips ekstensif untuk membantu mengoptimalkan desain Anda. Kami memulai dengan memeriksa apa yang menyebabkan biaya naik dalam pemesinan CNC. Kemudian kami menyajikan pedoman komprehensif, menawarkan tips desain terbaru untuk mengurangi biaya proyek Anda.
Berapa biaya pemesinan CNC?
Penawaran untuk bagian yang dipesan CNC ditentukan oleh faktor-faktor berikut:
-
Waktu pemesinan: Semakin lama waktu pemesinan suatu bagian, semakin mahal harganya. Waktu pemesinan sering menjadi pengemudi biaya utama dalam CNC, terutama untuk produksi skala besar di mana kesalahan desain sederhana dapat merugikan ekonomi skala.
-
Biaya awal: Terkait dengan persiapan file desain supported by komputer (CAD) dan perencanaan proses, biaya awal signifikan untuk volume kecil. Untungnya, biaya ini juga tetap. Jika desain dan finishing permukaan sesuai untuk penskalaan biaya, Anda dapat menurunkan harga satuan dengan menerapkan prinsip ekonomi skala prinsip.
-
Biaya manufaktur lainnya: Untuk mendefinisi toleransi ketat atau merancang bagian dengan fitur yang sulit dipesan CNC (contohnya dinding sangat tipis), Anda mungkin memerlukan tooling khusus, kontrol kualitas yang lebih ketat, dan lebih banyak langkah pemrosesan dengan kecepatan pemesinan yang lebih rendah. Hal ini juga mempengaruhi waktu dan biaya manufaktur total.
-
Biaya material: Harga material mentah dan kemudahan material tersebut dipesan sangat mempengaruhi biaya keseluruhan dalam CNC. Mengoptimalkan desain Anda sambil mempertimbangkan material dengan hati-hati dapat mengurangi biaya.
Dengan memahami apa yang mendorong biaya pemesinan CNC, kita dapat mengoptimalkan desain untuk menurunkan anggaran.
Bagaimana mengurangi biaya pemesinan CNC
1. Tambahkan radius pada tepi vertikal internal
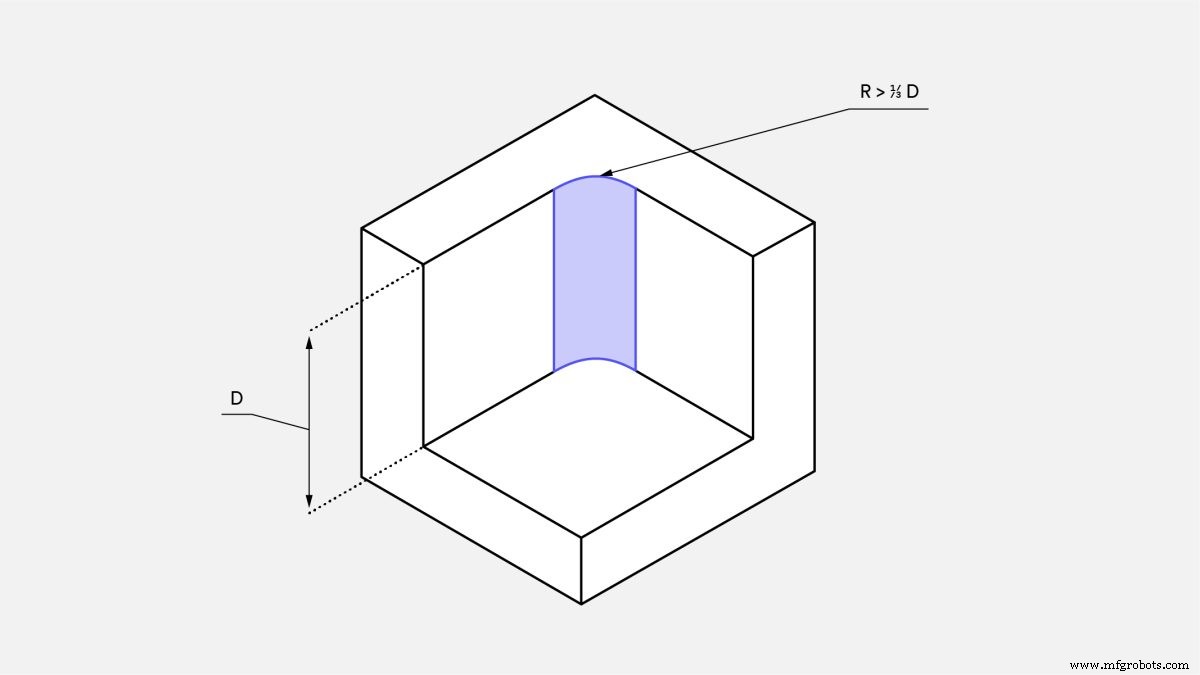
Semua alat pemesinan CNC memiliki bentuk silindris dan membuat radius saat memotong tepi kantong. Radius sudut dapat dikurangi dengan menggunakan alat dengan diameter lebih kecil. Ini memerlukan beberapa pass pada kecepatan lebih rendah karena alat yang lebih kecil tidak dapat menghapus material secepat alat yang lebih besar dalam satu pass saja. Ini meningkatkan waktu pemesinan dan biaya.
Untuk meminimalkan biaya:
-
Tambahkan radius setidaknya satu bagian tiga dari kedalaman rongga—semakin besar, semakin baik.
-
Gunakan radius yang sama untuk semua tepi internal untuk menghilangkan kebutuhan akan penggantian alat.
-
Di lantai rongga, gunakan radius yang lebih kecil (.5 atau 1mm) atau tanpa radius sama sekali.
Baik untuk diketahui: Secara ideal, radius sudut seharusnya sedikit lebih besar dari radius alat yang digunakan untuk memesin rongga. Ini mengurangi beban pada alat dan dengan demikian biaya manufaktur. Misalnya, jika desain Anda memiliki rongga dengan kedalaman 12mm, tambahkan radius 5mm (atau lebih besar) di sudut. Ini memungkinkan alat dengan diameter 8mm untuk memotong dengan kecepatan lebih cepat.
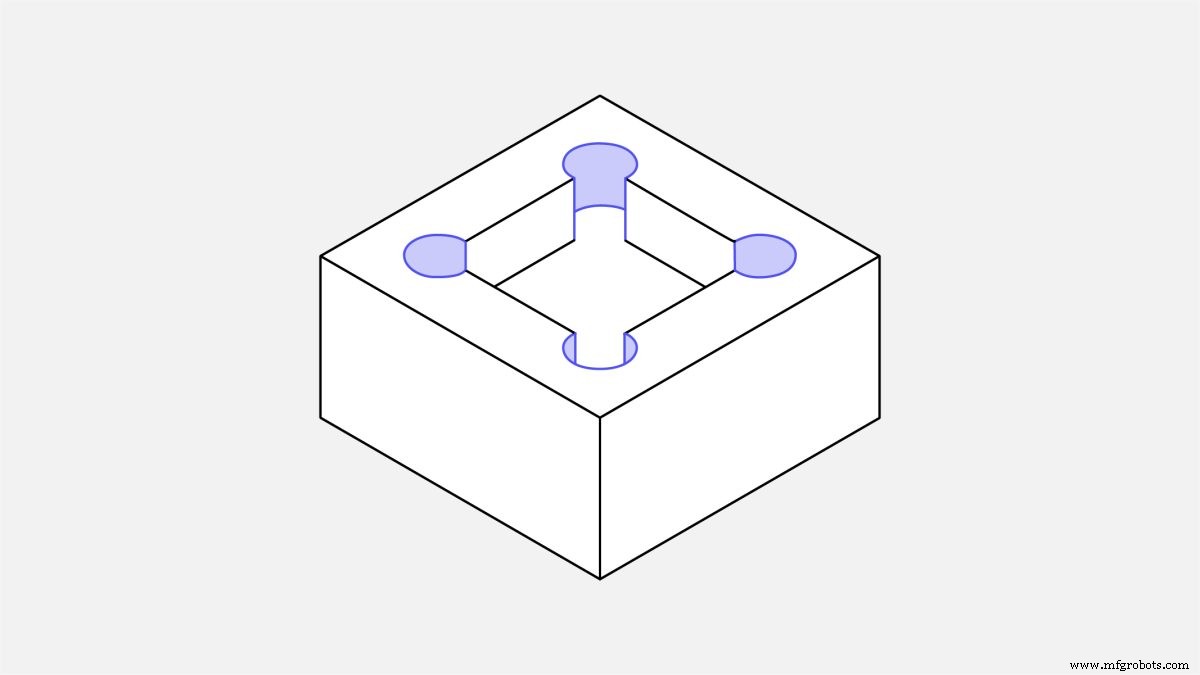
Tips profesional: Jika Anda memerlukan tepi internal dengan sudut tajam (contohnya saat bagian dengan bentuk persegi panjang perlu muat di dalam rongga), alih-alih mengurangi radius tepi internal, gunakan bentuk dengan undercut seperti yang ditunjukkan pada gambar di bawah ini.
2. Batasi kedalaman rongga
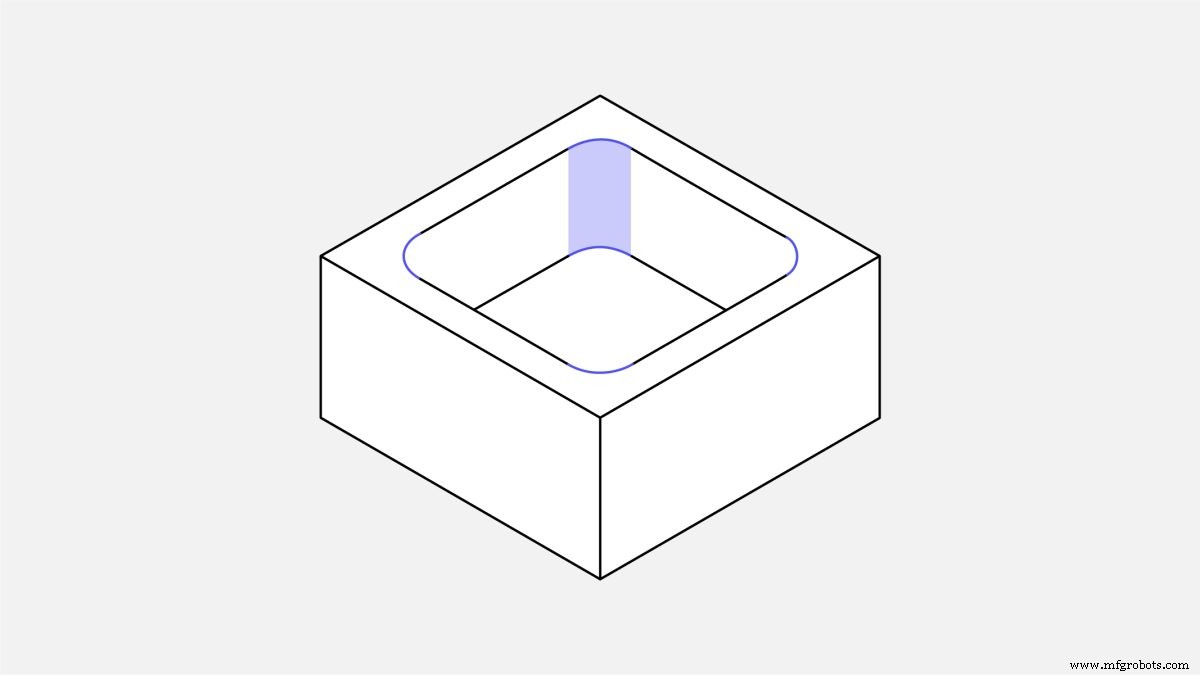
Pemesinan rongga dalam mempengaruhi biaya bagian CNC secara dramatis karena banyak material yang harus dihapus. Ini memakan waktu dan membuang sia-sia.
Alat CNC memiliki panjang potong yang terbatas. Biasanya bekerja paling baik saat memotong rongga dengan kedalaman hingga dua hingga tiga kali diameter. Misalnya, alat pemotong dengan diameter 12mm dapat dengan aman memotong rongga hingga kedalaman 25mm. Memotong rongga yang lebih dalam (hingga empat kali diameter alat atau lebih) memungkinkan, tetapi ini meningkatkan biaya karena diperlukan tooling khusus atau sistem CNC multi-axis.
Untuk meminimalkan biaya:
-
Batasi kedalaman semua rongga hingga empat kali panjangnya—yaitu, dimensi terbesar pada bidang XY.
-
Sesuaikan radius sudut internal sesuai kebutuhan. Gunakan saran dalam tips nomor 1 jika diperlukan.
3. Tingkatkan ketebalan dinding tipis
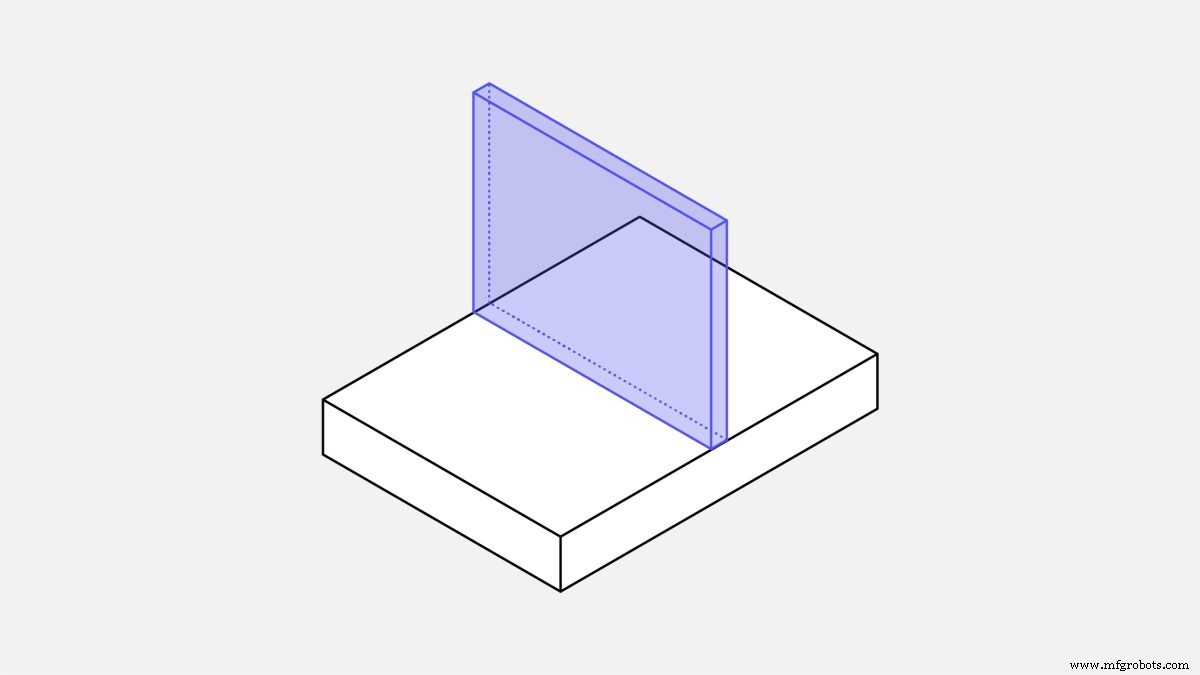
Kecuali berat menjadi kekhawatiran utama, buat bagian padat tebal karena lebih stabil dan lebih murah untuk dipesan. Untuk menghindari deformasi atau keretakan saat memesin dinding tipis, gunakan beberapa pass dengan kedalaman potong rendah. Fitur tipis juga sangat rawan getaran, sehingga memesinya dengan akurat adalah tantangan dan meningkatkan waktu pemesinan secara signifikan.
Untuk meminimalkan biaya:
-
Untuk bagian logam , buat dinding lebih tebal dari 0.8mm—semakin tebal, semakin baik.
-
Untuk bagian plastik , pertahankan ketebalan dinding minimum di atas 1.5mm.
Baik untuk diketahui: Ketebalan dinding minimum yang dapat dicapai untuk logam adalah 0.5mm. Untuk plastik, adalah 1mm. Penilai kemudahan pemesinan fitur seperti ini case by case.
Penting: Dinding tipis sering menjadi masalah saat menempatkan lubang (dan gurdi) sangat dekat dengan tepi bagian. Pertimbangkan hal ini saat merancang untuk pemesinan CNC.
4. Batasi panjang gurdi
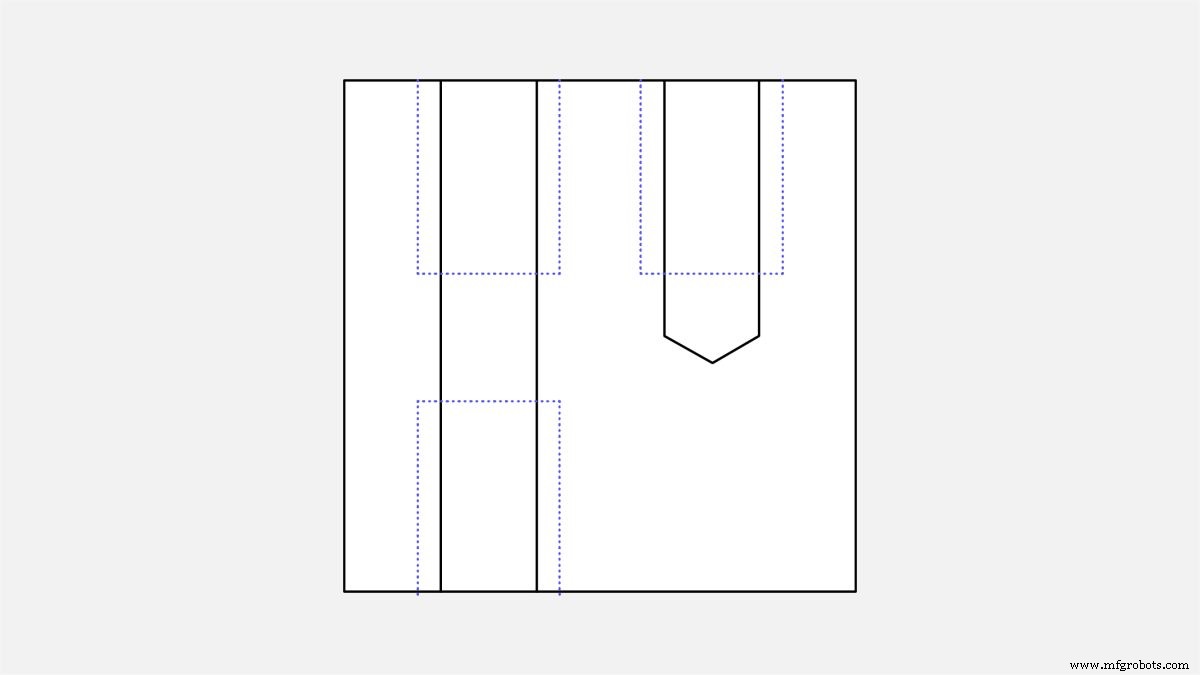
Menyertakan gurdi yang lebih panjang dari yang diperlukan dapat meningkatkan biaya bagian CNC karena tooling khusus mungkin diperlukan. Gurdi yang lebih panjang dari 1.5 kali diameter lubang tidak meningkatkan kekuatan koneksi.
Untuk meminimalkan biaya:
-
Rancang gurdi dengan panjang maksimal hingga tiga kali diameter lubang.
-
Untuk gurdi di lubang butuh, tambahkan setidaknya separuh diameter panjang yang tidak digurdi di dasar lubang.
5. Gunakan ukuran lubang standar
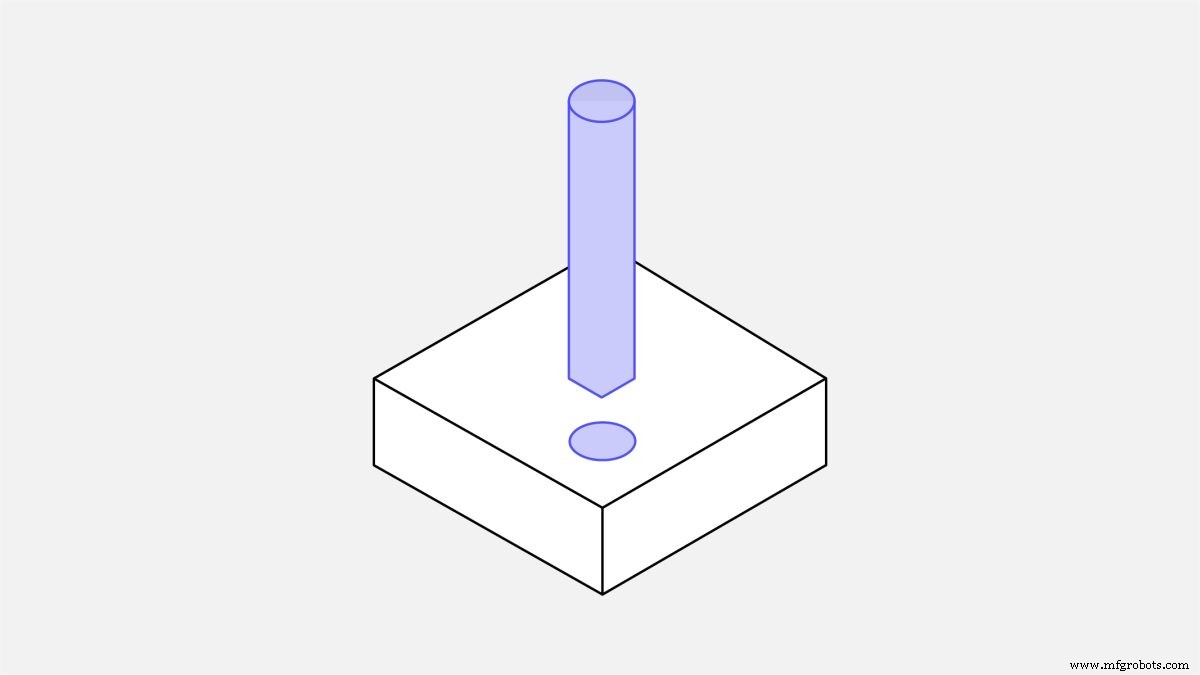
Lubang dapat dipesan CNC dengan cepat dan sangat akurat menggunakan bor standar. Untuk ukuran non-standar, diperlukan langkah pemesinan tambahan, yang meningkatkan biaya.
Saat memungkinkan, gunakan lubang melalui alih-alih lubang butuh karena lebih mudah dipesan.
Batasi kedalaman lubang hingga empat kali diameter. Lubang yang lebih dalam (hingga 10 kali diameter) dapat diproduksi, tetapi cenderung meningkatkan biaya karena memerlukan lebih banyak waktu untuk memesin.
Untuk meminimalkan biaya:
-
Rancang lubang dengan diameter yang merupakan kelipatan 0.1mm untuk diameter hingga 10mm. Untuk di atas 10mm, gunakan kelipatan 0.5mm.
-
Saat merancang dalam inci, gunakan pecahan inci konvensional atau lihat tabel ukuran bor pecahan inci.
6. Tentukan toleransi hanya saat diperlukan
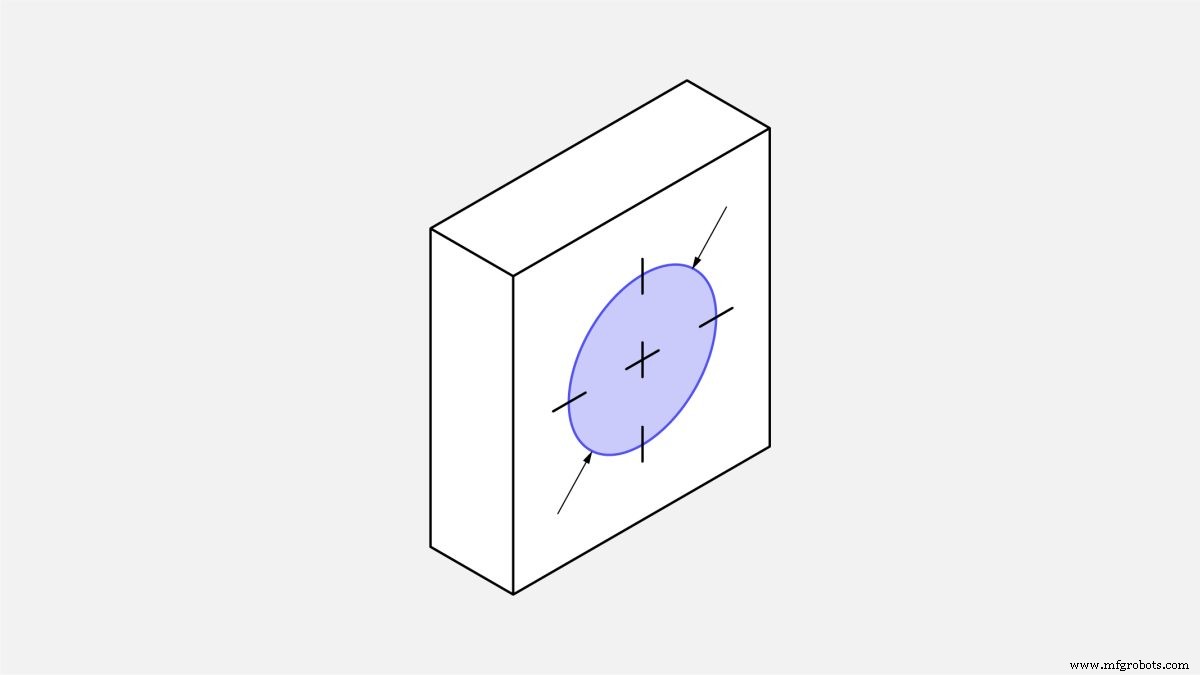
Menentukan toleransi ketat meningkatkan biaya pemesinan fitur, jadi hanya dilakukan saat sangat diperlukan. Jika toleransi spesifik tidak ditentukan pada gambar teknis, bagian dipesan menggunakan toleransi standar (± 0.125mm atau lebih baik). Ini cukup untuk sebagian besar fitur non-kritis.
Untuk meminimalkan biaya:
Tips profesional: Gunakan Geometric Dimensioning and Tolerancing (GD&T) dalam gambar teknis untuk mengurangi biaya pemesinan CNC . GD&T mencakup fitur seperti keperataan, lurusnya, lingkaran, dan posisi sebenarnya. Ini sering mendefinisi toleransi yang lebih longgar, meskipun memerlukan pengetahuan desain lanjutan untuk diterapkan secara efektif.
7. Minimalkan jumlah pengaturan mesin
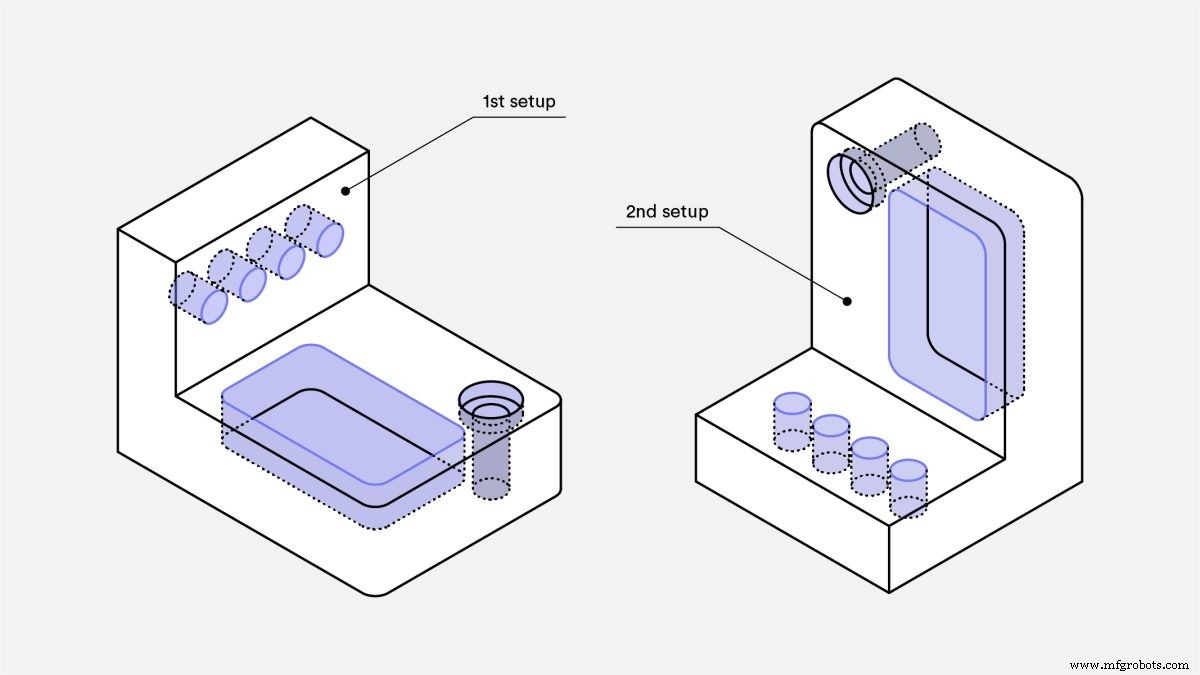
Rancang bagian yang dapat dipesan dengan sejumlah pengaturan mesin sebanyak mungkin sedikit. Secara ideal, gunakan hanya satu pengaturan. Misalnya, bagian yang memiliki lubang butuh di kedua sisi harus dipesan dalam dua pengaturan karena perlu diputar untuk mengakses kedua sisi.
Memutar atau mengulang posisi bagian meningkatkan biaya manufaktur, karena biasanya harus dilakukan secara manual. Selain itu, geometri yang rumit mungkin memerlukan fixture kustom, yang meningkatkan biaya. Geometri yang sangat rumit mungkin memerlukan sistem CNC multi-axis, juga meningkatkan biaya.
Pertimbangkan untuk memisahkan bagian menjadi beberapa geometri yang dapat dipesan CNC dalam satu pengaturan dan dapat di-bolt atau di-las bersama-sama nanti. Ini juga berlaku untuk bagian dengan kantong yang sangat dalam.
Untuk meminimalkan biaya:
-
Rancang bagian dengan geometri 2.5D sederhana yang dapat diproduksi dalam satu pengaturan mesin CNC.
-
Jika ini tidak memungkinkan, pisahkan bagian menjadi beberapa geometri yang dapat dirakit nanti.
8. Hindari fitur kecil dengan rasio aspek tinggi
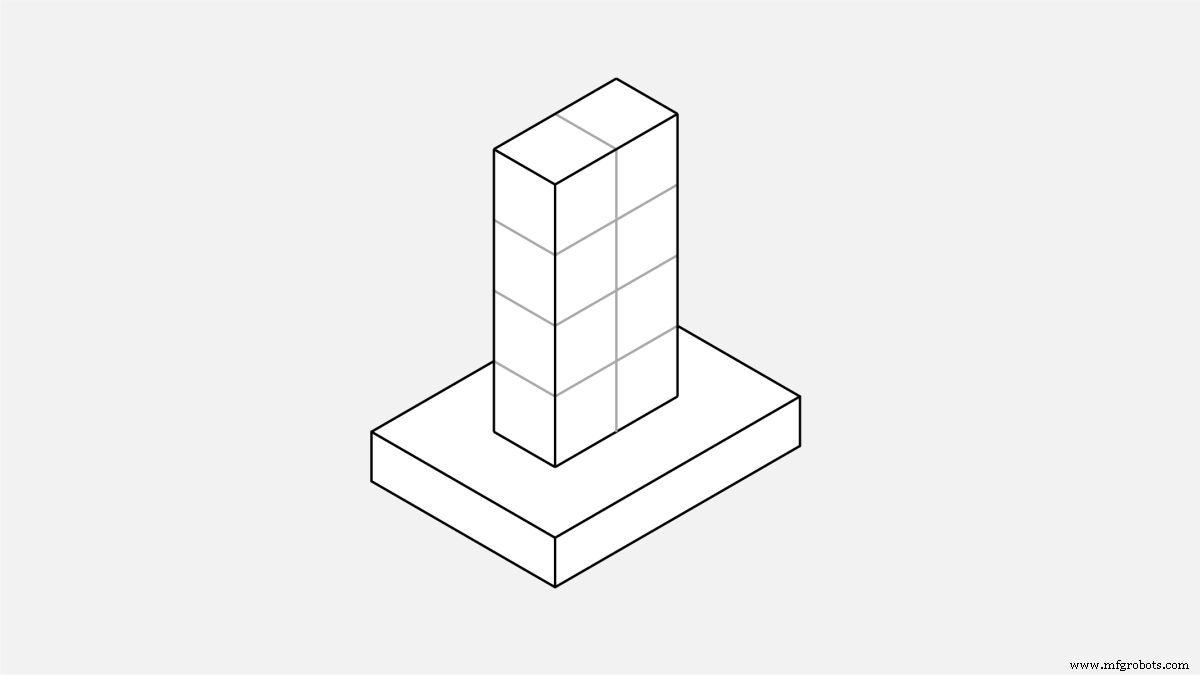
Fitur kecil dengan rasio aspek lebar-tinggi tinggi rawan getaran dan dengan demikian sulit dipesan dengan akurat.
Untuk meminimalkan biaya:
9. Hapus semua teks dan huruf
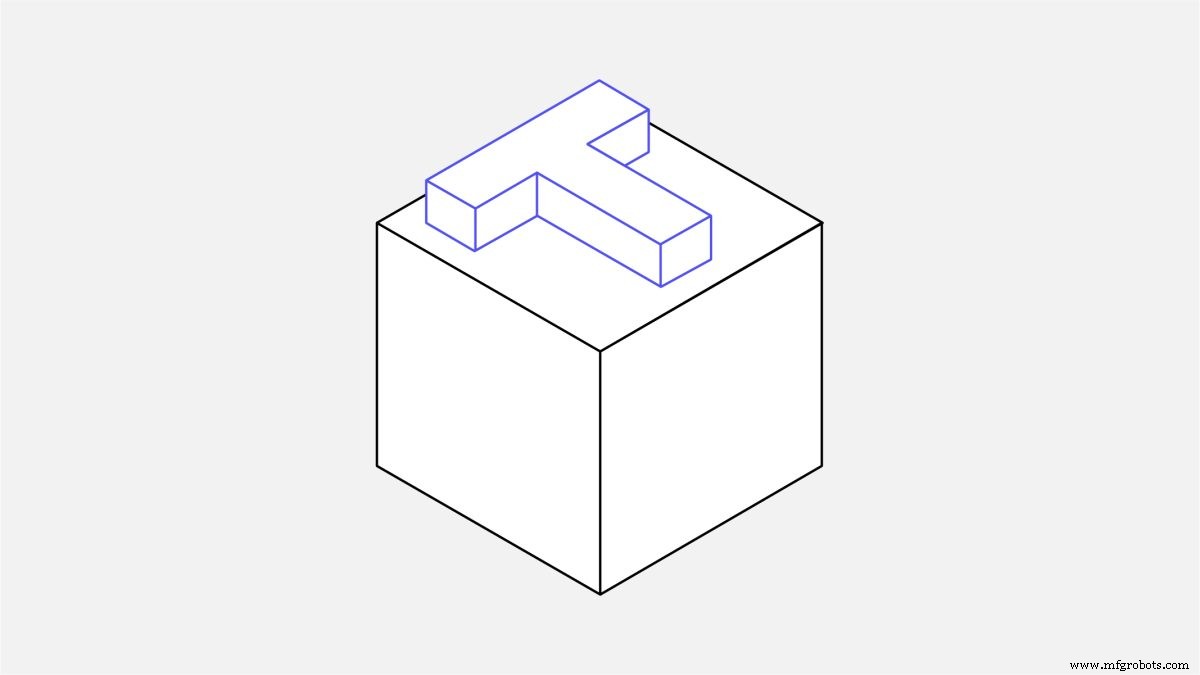
Menambahkan teks pada permukaan bagian yang dipesan CNC dapat secara signifikan meningkatkan biaya karena memerlukan langkah pemesinan tambahan, yang memakan lebih banyak waktu. Metode finishing permukaan, seperti silk screening atau cat, adalah cara yang lebih hemat biaya untuk menambahkan teks pada permukaan bagian yang dipesan CNC .
Untuk meminimalkan biaya:
-
Hapus semua teks dan huruf dari bagian yang dipesan CNC Anda.
-
Jika teks diperlukan, pilih huruf terukir alih-alih tercorong.
-
Gunakan font sans serif ukuran minimum 20 (contohnya Arial atau Verdana).
10. Pertimbangkan kemudahan pemesinan material
Kemudahan pemesinan merujuk pada seberapa mudah suatu material dapat dipotong. Semakin tinggi kemudahan pemesinan, semakin cepat material dapat dipesan CNC, sehingga menurunkan biaya. Kemudahan pemesinan tergantung pada sifat fisik setiap material. Biasanya, semakin lunak dan lunak sebuah logam alloy, semakin mudah untuk dipesan.
C360 brass adalah alloy dengan kemudahan pemesinan tertinggi, memungkinkan pemesinan berkecepatan tinggi. Aluminium alloy (contohnya 6061 dan 7075) juga dapat dipesan dengan sangat mudah, meskipun memerlukan kecepatan sedikit lebih rendah.
Stainless steel memiliki kemudahan pemesinan 10 kali lebih rendah daripada aluminium dan akan membutuhkan setidaknya dua kali lebih lama untuk dipesan. Berbagai grade steel memiliki kemudahan pemesinan yang berbeda. Misalnya, stainless steel 304 memiliki indeks kemudahan pemesinan 45 persen, sedangkan stainless steel 303 (alloy dengan komposisi kimia yang sangat mirip) memiliki indeks 78 persen, membuatnya lebih mudah untuk dipesan.
Kemudahan pemesinan plastik terutama bergantung pada sifat termal dan kekakuan mereka karena rawan meleleh dan membengkok selama pemesinan.
POM (Derlin) adalah plastik termudah untuk dipesan, sementara ABS berada di tempat kedua. PEEK dan nylon 6 adalah plastik teknik umum yang lebih sulit untuk dipesan.
Untuk meminimalkan biaya:
11. Pertimbangkan harga material mentah
Harga material mentah adalah faktor lain yang dapat sangat mempengaruhi biaya bagian yang dipesan CNC.
Tabel di bawah ini meringkas harga logam alloy dan material plastik yang biasanya digunakan dalam CNC untuk lem dengan dimensi 6'' x 6'' x 1'' (atau sekitar 150 x 150 x 25mm).
| Material | Harga |
| Aluminium 6061 | $25 |
| Aluminium 7075 | $80 |
| Stainless steel 304 | $90 |
| Stainless steel 303 | $150 |
| C360 brass | $148 |
| ABS | $17 |
| Nylon 6 | $30 |
| POM (Derlin) | $27 |
| PEEK | $300 |
Sumber: McMaster
Aluminium 6061 jauh lebih hemat biaya untuk membuat prototipe logam karena harganya rendah dan kemudahan pemesinan yang sangat baik.
Logam yang menawarkan kemudahan pemesinan yang lebih baik, seperti stainless steel 303 dan C360 brass , lebih mahal dan dengan demikian lebih cocok untuk produksi volume besar. Dalam hal ini, ekonomi skala menjadi relevan karena biaya material yang lebih tinggi ditimbal oleh waktu pemesinan yang jauh lebih pendek.
Saat datang ke plastik, ABS, nylon, dan POM (Derlin) memiliki harga yang sekitar sama dengan aluminium 6061. Mereka lebih sulit untuk dipesan meskipun, jadi harapkan biaya lebih tinggi. PEEK adalah material yang sangat mahal dan hanya digunakan saat sangat diperlukan.
Untuk meminimalkan biaya:
12. Hindari beberapa finishing permukaan
Finishing permukaan meningkatkan penampilan bagian yang dipesan CNC dan resistensi mereka terhadap lingkungan yang keras, tetapi juga meningkatkan biaya. Meminta beberapa finishing permukaan pada bagian yang sama meningkatkan biaya lebih lanjut karena memerlukan langkah tambahan (misalnya, masking permukaan). Artikel yang meringkas manfaat setiap finishing permukaan untuk bagian CNC dapat ditemukan di sini .
Untuk meminimalkan biaya:
13. Pertimbangkan ukuran blank
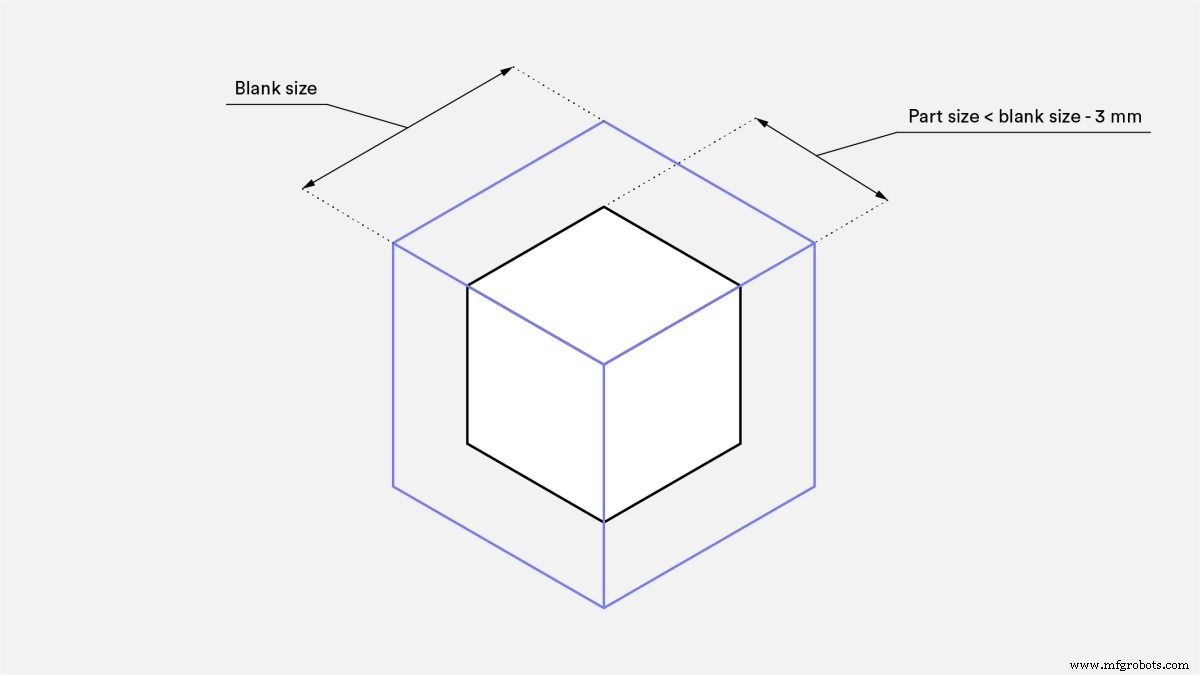
Ukuran blank—yaitu, material stok—dapat mempengaruhi biaya keseluruhan. Sebuah aturan praktis, blank harus minimal 3mm lebih besar dari bagian akhir. Untuk memastikan akurasi, beberapa material harus dihapus dari semua tepi bagian.
Sebagai contoh bagaimana ukuran blank mempengaruhi penetapan harga dalam CNC, pertimbangkan merancang bagian dengan envelop 30 x 30 x 30mm. Dimensi ini akan memerlukan blank yang lebih besar, yang dalam hal ini biasanya dipotong dari lem dengan tebal 35mm. Jika bagian memiliki envelop 27 x 27 x 27mm, maka lem 30mm dapat digunakan, menghemat banyak material.
Untuk meminimalkan biaya:
14. Manfaatkan ekonomi skala
Dalam pemesinan CNC, kuantitas sangat mempengaruhi harga satuan. Ini karena biaya awal relatif tinggi dan, saat kuantitas kecil, mereka mewakili persentase besar dari biaya. Dengan kuantitas besar, biaya per unit akan menurun.
Pada grafik di bawah ini, kami memplot harga satuan rata-rata 12 bagian yang dipesan dalam stainless steel 304.
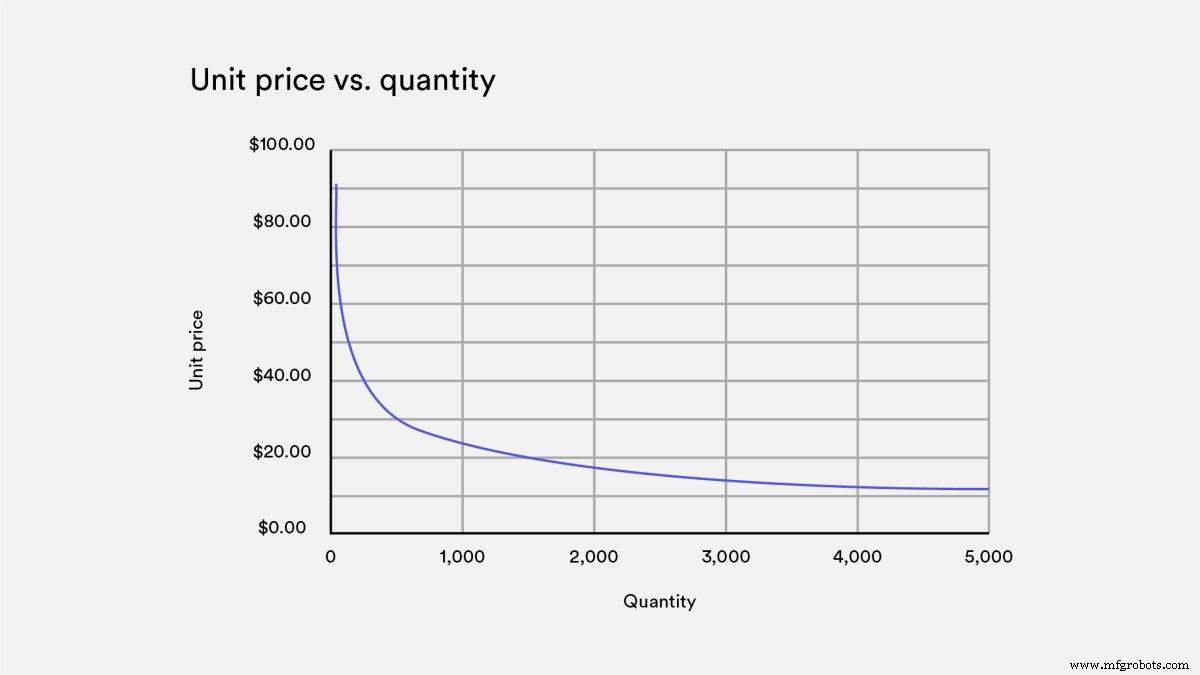
Penurunan harga satuan hampir eksponensial, berarti bahkan meningkatkan volume dari satu hingga lima dapat memotong harga satuan menjadi separuh. Selain itu, memesan volume yang sangat tinggi (> 1.000 bagian) mengurangi harga satuan lima hingga 10 kali.
Untuk meminimalkan biaya:
Praktik terbaik untuk menurunkan biaya CNC
Simpulan, jaga pemesinan CNC Anda tetap sederhana.
Kompleksitas memiliki harga tinggi dalam CNC. Geometri yang memerlukan tooling atau fixture khusus, beberapa pengaturan mesin, atau material khusus lebih mahal.
Jadi untuk menjaga biaya tetap rendah, sebelum Anda mengajukan pesanan untuk penawaran, tanyakan pertanyaan berikut:
-
Apakah bagian saya dioptimalkan menggunakan pedoman desain untuk kemudahan pemesinan?
-
Apakah semua fitur dalam model saya sangat diperlukan? Atau apakah saya dapat menghapus atau menyederhanakan sambil mempertahankan fungsionalitas penuh bagian?
-
Apakah desain saya dapat dipisahkan menjadi beberapa bagian yang lebih mudah untuk dipesan CNC dan dirakit nanti?
-
Apakah ada cara untuk memodifikasi desain saya untuk menghilangkan kebutuhan akan beberapa pengaturan mesin atau tooling khusus?
-
Apakah ada material yang lebih murah atau lebih mudah untuk dipesan yang dapat memenuhi persyaratan desain saya?
Kini & masa depan pemesinan CNC
Kemampuan pemesinan CNC terus berkembang. Misalnya, perkembangan terbaru dalam tooling CNC memungkinkan sistem CNC modern untuk menggurdi lubang sepanjang panjangnya, dan lubang dengan diameter apa pun dapat dipesan CNC, tanpa efek signifikan pada harga, dengan menggunakan alat CNC plunged dan interpolasi profil (yaitu lintasan alat helikal).
Dalam artikel ini, kami berfokus pada tips desain untuk manufacturability umum yang memiliki aplikasi universal, tidak peduli sistem CNC yang digunakan. Interpretasikan tips ini sebagai praktik baik umum yang dapat membantu Anda merancang bagian dengan lebih efisien.
Unduh checklist CNC untuk mengurangi biaya
Jika Anda merasa artikel ini berguna dan ingin mengambilnya secara offline, Anda dapat mengunduh checklist pemesinan CNC penting untuk pengurangan biaya kami .



