Penguasaan Pemesinan Bor CNC: Mengatasi Tantangan, Tips & Teknik untuk Bor Presisi
Operasi boring tidak hanya dapat diselesaikan pada mesin bubut CNC turning tetapi juga dengan mesin milling. Kami dapat membuat lubang berbagai ukuran dengan alat boring untuk turning dan membuat diameter yang sangat akurat. Hari ini, kami ingin membahas kesulitan, tantangan, tips, dan metode proses boring.
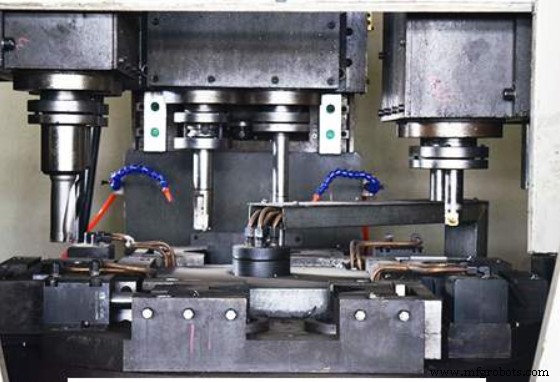
Apa itu Proses Boring
Boring adalah teknologi pemesinan untuk memproses lebih lanjut lubang yang sudah ada di benda kerja yang diforge, dicetak atau telah dibor, boring dapat memperbesar lubang, meningkatkan diameter, meningkatkan akurasi dimensi, mengurangi keasaran permukaan dan memperbaiki deviasi sumbu lubang asli. Akurasi dan presisi boring tinggi, akurasi boring presisi dapat mencapai IT8~IT7 dan diameter dapat dikontrol dalam 0.01mm, keasaran permukaan proses boring umumnya antara Ra 1.6 ~ 0.8 μ M.
Kesulitan Melakukan Operasi Boring – Kesalahan, Tantangan & Masalah dalam Boring
Ada masalah umum yang mungkin dihadapi operator dalam layanan pemesinan CNC seperti turning, milling, boring, perhatikan untuk mengamati dan memecahkan masalah tepat waktu, produk berkualitas tinggi juga dapat diperoleh.
1) Aus alat
Dalam proses boring CNC, pemotongan berkelanjutan mudah menyebabkan aus dan kerusakan alat, yang lebih lanjut mengakibatkan akurasi dimensi lubang boring berkurang, dan meningkatkan keasaran permukaan. Selain itu, kalibrasi unit feed halus abnormal, menyebabkan kesalahan penyesuaian dan deviasi diameter pemesinan bahkan kegagalan kualitas produk.
2) Kesalahan pemesinan
Kesalahan pemesinan proses boring muncul dalam perubahan dimensi, bentuk dan posisi dan kualitas permukaan. Masalah yang mungkin menyebabkan kesalahan pemesinan adalah sebagai berikut:
– Rasio panjang-diameter batang alat terlalu besar atau overhang terlalu panjang;
– – Material pisau tidak cocok dengan material benda kerja;
– – Parameter boring tidak tepat;
– – Pengalokasian allowance penyesuaian tidak wajar;
– – Offset posisi lubang awal menyebabkan perubahan periodik allowance;
– – Material benda kerja memiliki kekakuan tinggi atau plasticitas rendah
3) Kualitas permukaan
Permukaan yang diproses dari bagian boring menunjukkan garis pemotongan seperti sisik ikan atau seperti benang
4) Kesalahan penyesuaian
Operasi tidak tepat dalam menyesuaikan distribusi allowance feed mudah menyebabkan akurasi rendah.
5) Kesalahan pengukuran
Penggunaan alat ukur yang tidak tepat dan metode pengukuran yang salah adalah ancaman kualitas umum dalam proses boring CNC.
Tips dan Metode Pemesinan Boring
1) Alat boring
Setelah bar boring dipasang, periksa apakah bidang atas tepi alat utama dari alat boring berada pada bidang horizontal yang sama dengan arah feed kepala alat boring, untuk memastikan tepi pemotong berada pada sudut pemotongan pemesinan normal.
2) Trial boring
Alat boring harus menyisakan allowance 0.3-0.5mm, saat memperbesar bore, sesuaikan allowance boring kasar ≤0.5mm, untuk memastikan pemesinan finishing boring selanjutnya dapat memenuhi persyaratan allowance.
3) Tips dan hati-hati untuk boring
– – Periksa apakah pemegang benda kerja, penempatan dan pemasangan benda kerja stabil dan andal sebelum pemesinan.
– – Periksa apakah akurasi penempatan ulang spindle dan akurasi seimbang dinamis memenuhi persyaratan manufaktur CNC
– – Ukur diameter lubang awal dengan kaliper dan hitung allowance pemesinan yang disisakan.
– – Periksa nilai overhang gravitasi dinamis bar boring selama proses trial boring, dan ubah parameter pemotongan secara wajar untuk mengurangi dampak getaran pemotongan sentrifugal.
– – Menurut boring kasar, boring semi-finish dan boring finishing, alokasikan allowance boring secara wajar, disarankan: boring kasar – 0.5mm, semi-finish dan boring finishing – 0.15mm.
– – Tambahkan langkah boring halus untuk bahan sulit diproses dan boring presisi tinggi, allowance boring tidak lebih rendah dari 0.05mm.
– – Dalam tool setting bar boring, perhatikan untuk menghindari tabrakan antara bagian kerja (pisau dan basis) alat dan blok, mencegah kerusakan alat atau mempengaruhi akurasi pemesinan karena garis panduan mengubah nilai penyesuaian alat boring.
– – Proses pemesinan boring harus tetap dingin, tingkatkan pelumasan untuk mengurangi gaya pemotongan jika perlu.
– – Hapus chip dengan tepat dan mencegah chip terlibat dalam pemotongan kedua.
– – Periksa aus alat secara teratur dan ganti pemotong yang rusak segera, untuk memastikan kualitas dan akurasi pemesinan lubang boring, ukur lubang yang diproses dengan hati-hati.



