Kompatibilitas Material dalam Pengecoran Injeksi Multi-Material: Wawasan Utama dan Praktik Terbaik
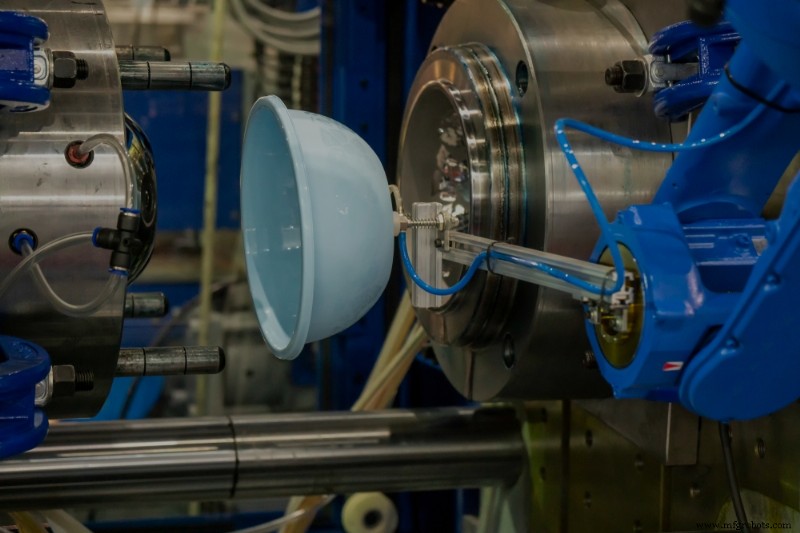
Pengecoran injeksi multi-material adalah istilah luas yang merujuk pada setiap proses pengecoran injeksi di mana dua atau lebih material berbeda dipersatukan untuk membentuk satu bagian plastik. Jenis terumum dari pengecoran injeksi multi-material adalah overmolding dan pengecoran injeksi dua shot.
Overmolding adalah proses yang membentuk produk terpadu dari dua atau lebih termoplastik berbeda. Selama proses ini, seorang insinyur membentuk substrat dari material overmolding yang rigid dan kemudian menempatkan substrat dalam ruang overmolding di cetakan terpisah. Kemudian, material overmolding cair disuntik ke dalam, ke atas, atau di sekitar substrat. Saat termoplastik pendingin, material menjadi terikat secara kimiawi atau mekanis — yang memberikan produk akhir tingkat kekuatan dan daya tahan yang tinggi. Meskipun ini meningkatkan biaya overhead cetakan, hal ini dapat menghemat biaya besar di kemudian hari dengan menghilangkan kebutuhan akan proses perakitan, sehingga mengurangi biaya tenaga kerja dan sumber daya.
Anda dapat mencapai banyak properti yang sama menggunakan pengecoran injeksi dua shot, juga dikenal sebagai pengecoran injeksi double-shot. Perbedaan antara overmolding dan pengecoran dua shot adalah bahwa yang pertama dilakukan menggunakan dua cetakan sementara yang terakhir dilakukan menggunakan satu cetakan. Selama pengecoran injeksi dua shot, material pertama disuntik ke dalam cetakan untuk membuat substrat, yang kemudian dipindahkan ke ruang lain dalam cetakan oleh end-of-arm tool setelah menyeger dan pendingin. Setelah itu, cetakan terbuka dan sisi dengan substrat berputar 180° untuk bertemu dengan ruang cetakan lain. Setelah substrat berada di tempat, nozel pengecoran injeksi menyuntikkan material kedua ke dalam rongga, mengikatnya dengan substrat.
Dari perspektif overhead, pengecoran injeksi dua shot lebih mahal untuk dirancang dan dibangun, tetapi lebih cepat dan lebih cocok untuk produksi volume tinggi daripada overmolding. Overmolding memerlukan tenaga kerja manual karena seseorang harus secara fisik memindahkan bagian pertama dari cetakan dan menempatkannya dalam cetakan kedua, yang hanya ekonomis untuk ukuran produksi yang lebih kecil.
Karena material yang terlibat dalam overmolding dan pengecoran injeksi dua shot harus diikat bersama, plastik harus kompatibel satu sama lain. Kompatibilitas material, yang berakar pada kompatibilitas kimiawi, adalah ukuran seberapa stabil sebuah material saat bersentuhan dengan material lain. Jika dua material bersentuhan satu sama lain dan menyebabkan reaksi kimia, mereka tidak kompatibel dan tidak dapat digunakan bersama dalam pengecoran injeksi multi-material.
Untuk material yang tidak kompatibel secara kimiawi, biasanya direkomendasikan fitur penyandungan positif atau ikatan mekanis. Ini menggabungkan dua material bersama tanpa ikatan kimiawi.
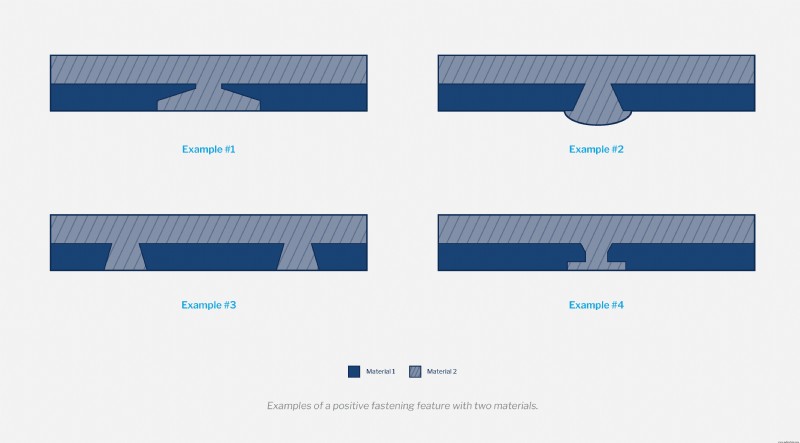
Ini adalah apa yang perlu Anda ketahui tentang memilih material termoet pengecoran injeksi berdasarkan kompatibilitas material, dan bernegosiasi faktor lain seperti gesekan, aus, dan adhesi:
Pertimbangan Utama dalam Pemilihan Material Cetak Injeksi
Saat berkaitan dengan pengecoran injeksi multi-material, mencampur secara tidak sengaja dua material yang tidak kompatibel dapat berakibat fatal. Dalam skenario terbaik, Anda mungkin mencium bau menyengat yang menyebar di lantai ruang produksi. Dalam skenario terburuk, tabung mesin pengecoran injeksi Anda mungkin meledak menjadi pecahan. Untuk menghindari hasil negatif, insinyur dan tim produk harus memilih resin dengan hati-hati dan memastikan tidak ada kontraindikasi.
Anda dapat menggunakan tabel kompatibilitas material overmolding seperti ini untuk memeriksa apakah dua material calon Anda kontraindikasi. Sebagai aturan umum, material pengecoran injeksi umum berikut sebaiknya tidak pernah digunakan bersama:
- Asetal dengan PVC atau CPVC
- Ionomer dengan asetal, PVC, atau CPVC
- TPV dengan asetal, PVC, atau CPVC
Anda dapat mengunduh tabel lengkap kompatibilitas kimiawi material overmolding untuk memeriksa apakah material yang Anda inginkan kompatibel secara kimiawi atau apakah mereka lebih cocok untuk fitur penyandungan positif.
Jika Anda menggunakan tabung dan penggerak mesin yang sama untuk memproses dua resin — bahkan resin yang seharusnya tidak bereaksi satu sama lain — pastikan untuk membongkar dan membersihkan semua mesin secara menyeluruh sebelum Anda melanjutkan pemrosesan. Bahkan jejak terkecil dari material termoet pengecoran injeksi dapat menyebabkan reaksi.
Bagaimana Gesekan, Adhesi, dan Aus Mempengaruhi Pengecoran Injeksi Multi-Material
Tribologi adalah studi tentang gesekan dan aus yang terjadi antara dua permukaan yang bergerak satu sama lain, terutama terkait klip snap-fit atau bagian yang saling mengunci. Untuk mengurangi gesekan dan meningkatkan kinerja bagian akhir, Anda harus mempertimbangkan kinerja tribologis material calon Anda selain kompatibilitas mereka. Misalnya, polimer tahan aus seperti HDPE atau material halus seperti asetal akan menjadi kandidat yang baik untuk klip snap-fit karena material ini cukup halus untuk menghindari jeratan pada permukaan yang lebih kasar dan sangat tahan aus.
Untuk mengurangi aus lebih lanjut, insinyur sebaiknya mempertimbangkan penggunaan sisip logam daripada plastik selama proses pengecoran injeksi dua shot. Kompatibilitas material menjadi kurang menjadi perhatian dengan sisip logam — Anda hanya perlu memastikan bahwa ikatan mekanis kuat akan terbentuk ketika plastik disuntik di atas dan di sekitar sisip, yang memerlukan desain fitur penyandungan positif. Perunggu dan kuningan adalah pilihan yang terjangkau, tetapi mereka rawan aus seiring waktu. Untuk mengantisipasi gesekan dan aus, luangkan waktu untuk memahami tribologi dan pikirkan seberapa baik material calon Anda akan bertahan seiring waktu.
Meski overmolding dan pengecoran injeksi dua shot secara kimiawi atau mekanis mengikat dua material bersama, Anda masih dapat mengalami masalah dengan adhesi, khususnya dengan TPE. TPE adalah material pengecoran injeksi umum tetapi dalam beberapa kasus tidak menempel dengan baik pada substrat, yang dapat menyebabkan pelupasan, keriting, rusak, atau delaminasi lapisan material. Jika desain Anda memerlukan penggunaan TPE, Anda dapat meningkatkan adhesi dengan memastikan lapisan plastik cair overlay tidak terlalu tipis. Jika overlay lebih tipis dari 1/16 inci, material mungkin pendingin terlalu cepat untuk menempel pada substrat dengan baik. Masalah serupa akan terjadi jika rasio panjang-ke-ketebalan tidak proporsional.
Anda juga dapat meningkatkan adhesi, terlepas dari elastomer yang digunakan, dengan mencoba tips ini:
- Rancang transisi tiba-tiba antara substrat dan overlay untuk menghindari penipisan
- Gunakan shutoff untuk membuat batas keras untuk material cair dan menghilangkan keriting atau titik retak potensial
- Pastikan ventilasi yang memadai dalam cetakan untuk mencegah udara terperangkap di rongga selama overmolding
- Jaga sisip dan substrat tetap bersih, yang membantu mereka membentuk ikatan yang lebih baik
- Preramai sisip untuk meningkatkan kekuatan adhesi
Kuasai Pemilihan Material Cetak Injeksi dengan Fast Radius
Pengecoran injeksi multi-material adalah proses manufaktur yang excellent untuk membangun bagian awet yang tidak akan terpisah seiring waktu. Namun, Anda tidak dapat menggunakan dua termoplastik saja untuk proses pengecoran injeksi dua shot. Kompatibilitas material pengecoran dua shot dan faktor seperti adhesi, gesekan, dan aus menambahkan lapisan kompleksitas tambahan pada pemilihan material. Mitra manufaktur berpengalaman seperti Fast Radius dapat membuka rahasia seluruh proses, menyederhanakan pemilihan material, mengoptimalkan desain bagian, dan mempercepat produksi.
Jika Anda memiliki pertanyaan lebih lanjut tentang kompatibilitas material untuk overmolding atau pengecoran injeksi dua shot, hubungi desainer di Fast Radius hari ini. Tim desain kami memiliki tahun pengalaman membantu tim produk memilih material yang tepat untuk proyek mereka berikutnya. Mari kita ciptakan sesuatu yang luar biasa bersama.
Untuk mempelajari lebih lanjut tentang layanan pengecoran injeksi atau menjelajahi panduan pemilihan material lainnya, lihat lebih banyak artikel di pusat sumber daya Fast Radius.
Siap membuat bagian Anda dengan Fast Radius?
Mulai penawaran Anda



