Unit 4: Pemutaran – Menguasai Operasi Mesin Bubut
OBJECTIVE
Setelah menyelesaikan unit ini, Anda seharusnya dapat:
• Menguraikan rough dan finishing turning.
• Menguraikan turning shoulder.
• Menguraikan facing cut.
• Menjelaskan cara mengatur center/spot drill.
• Menjelaskan cara mengatur boring.
• Menjelaskan cara mengatur knurling.
• Mengatur workpiece dengan benar untuk parting/grooving.
• Menentukan perhitungan taper.
• Mengatur workpiece dengan benar di 4-jaw chuck.
Workpiece umumnya diproses pada mesin bubut untuk dua alasan: untuk memotong ke ukuran dan untuk menghasilkan diameter yang benar. Kerja yang harus dipotong ke ukuran dan memiliki diameter yang sama sepanjang panjang workpiece melibatkan operasi parallel turning. Banyak faktor menentukan jumlah bahan yang dapat dihapus pada mesin bubut. Diameter harus dipotong ke ukuran dalam dua pemotongan: pemotongan kasar dan pemotongan halus.
Untuk memiliki diameter yang sama di setiap ujung workpiece, palang mesin bubut harus dalam garis lurus.
Untuk menetapkan kedalaman potong yang akurat
Prosedur:
1. Set compound rest pada 30 derajat.
2. Pasang roughing atau finishing tool. Gunakan turning tool kanan jika feeding saddle di arah headstock.
3. Pindahkan tool post ke sisi kiri compound rest dan set tool bit pada ketinggian center yang benar.
4. Set mesin bubut ke kecepatan dan upan yang benar untuk diameter dan jenis bahan yang dipotong.
5. Nyalakan mesin bubut dan ambil pemotongan ringan sekitar .005 inci dan .250 inci panjang di ujung kanan workpiece.
6. Hentikan mesin bubut, tapi jangan pindahkan crossfeed screw handle.
7. Pindahkan alat potong ke ujung workpiece (ke sisi kanan) dengan memutar carriage hand wheel.
8. Ukur pekerjaan dan hitung jumlah bahan yang akan dihapus.
9. Putar graduated collar setengah jumlah bahan yang akan dihapus. Misalnya, jika .060 inci akan dihapus, graduated collar harus diputar .030 inci, karena pemotongan diambil dari lingkaran workpiece.
10. Ingat, untuk setiap ribuan kedalaman potong, diameter stock berkurang dua ribuan.
Rough Turning
Operasi rough turning digunakan untuk menghapus sebanyak mungkin logam dalam waktu terpendek. Akurasi dan finishing permukaan tidak penting dalam operasi ini. Oleh karena itu, max depth of .030 inch dan .020 hingga .030 inch feed direkomendasikan. Workpiece umumnya rough turned hingga sekitar .030 inch dari ukuran selesai dalam beberapa pemotongan sebanyak mungkin.
Prosedur:
1. Set mesin bubut ke kecepatan dan upan yang benar untuk jenis dan ukuran bahan yang dipotong.
2. Sesuaikan quick change gear box untuk .010 hingga .030 inch feed, tergantung pada kedalaman potong dan kondisi mesin.
3. Contoh: .010
4. Pindahkan tool holder ke sisi kiri compound rest dan set tool bit pada ketinggian center yang benar.
5. Encangkan tool post dengan aman untuk mencegah toolholder bergerak selama operasi pemesinan.
6. Ambil pemotongan percobaan ringan di ujung kanan workpiece untuk sekitar .250 inci panjang.
7. Ukur workpiece dan sesuaikan tool bit untuk kedalaman potong yang tepat.
8. Potong sepanjang untuk sekitar .250 inci, hentikan mesin bubut dan periksa diameter untuk ukuran. Diameter harus sekitar .030 inch di atas sisi selesai.
9. Re-sesuaikan kedalaman potong, jika perlu.
Finish Turning
Finish turning pada mesin bubut, yang mengikuti rough turning , menghasilkan finishing permukaan yang halus, dan memotong workpiece ke ukuran yang akurat. Faktor seperti kondisi alat potong, kekakuan mesin dan workpiece dan kecepatan dan upan mesin bubut, dapat mempengaruhi jenis finishing permukaan yang dihasilkan.
Prosedur:
1. Periksa apakah tepi pemotong tool bit bebas dari kericuhan, pembakaran, dll. Praktik baik untuk mempersiapkan tepi pemotong sebelum Anda mengambil pemotongan finishing.
2. Set mesin bubut ke kecepatan dan upan yang direkomendasikan. Upannya tergantung pada finishing permukaan yang diperlukan.
3. Ambil pemotongan percobaan ringan sekitar .250 inci panjang di ujung kanan pekerjaan untuk menghasilkan diameter yang benar, setel alat potong ke diameter dan set graduated collar ke diameter yang benar.
4. Hentikan mesin bubut, ukur diameter.
5. Set kedalaman potong untuk setengah jumlah bahan yang akan dihapus.
6. Potong sepanjang untuk .250 inci, hentikan mesin bubut dan periksa diameter.
7. Re-sesuaikan kedalaman potong, jika perlu dan finish turn diameter. Untuk menghasilkan diameter yang sebenar mungkin, finish turn workpiece ke ukuran yang diperlukan. Jika perlu menyelesaikan diameter dengan pemotongan atau pengkilapan, jangan pernah menambahkan lebih dari .002 hingga .003 inci untuk operasi ini.
Turning to a Shoulder
Saat memutar lebih dari satu diameter pada workpiece. Perubahan diameter atau langkah, dikenal sebagai shoulder.
Tiga jenis shoulder yang umum:
1. Square
2. Filleted corner
3. Angular of Tapered
Prosedur:
1. Dengan workpiece yang dipasang di mesin bubut, buat tanda posisi shoulder dari ujung selesai workpiece. Dalam kasus filleted shoulders, semua panjang yang cukup untuk memungkinkan radius yang tepat dibentuk pada shoulder yang selesai.
2. Tempatkan titik tool bit pada tanda ini dan potong ranuran kecil di sekitar lingkaran untuk menandai panjangnya.
3. Dengan turning tool bit, rough dan finish turn workpiece sekitar .063 inci dari panjang yang diperlukan.
4. Siapkan end facing tool. Oleskan diameter kecil workpiece dengan kapur, dan bawa alat potong sampai hanya menghapus tanda kapur.
5. Catat pembacaan pada graduated collar dari cross feed handle.
6. Face square shoulder, memotong ke garis menggunakan hand feed.
7. Untuk pemotongan berikutnya, kembalikan cross feed handle ke pengaturan graduated collar yang sama.
Jika filleted corner diperlukan, tool bit yang memiliki radius yang sama digunakan untuk menyelesaikan shoulder. Angular atau chamfered edges dapat diperoleh dengan mengatur tepi pemotong tool bit ke sudut chamfer yang diinginkan dan memakannya terhadap shoulder, atau dengan mengatur compound rest ke sudut yang diinginkan.
Facing
Workpiece yang akan diproses umumnya dipotong sedikit lebih panjang dari yang diperlukan, dan di-face ke panjang yang benar. Facing adalah operasi memesin ujung workpiece persegi dengan sumbunya. Untuk menghasilkan permukaan datar dan persegi saat facing, mesin bubut mungkin benar.
Tujuan facing adalah:
• Untuk menyediakan permukaan datar yang benar, persegi dengan sumbu workpiece.
• Untuk menyediakan permukaan yang akurat dari mana untuk mengambil pengukuran.
• Untuk memotong workpiece ke panjang yang diperlukan.
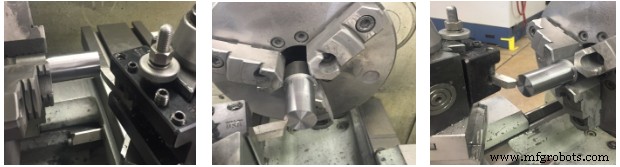
Figure 1. Facing Operation
Prosedur:
1. Pindahkan tool post ke sisi kiri compound rest, dan set facing tool bit tangan kanan pada ketinggian titik pusat mesin bubut. Compound rest dapat diatur pada 30 derajat untuk end facing yang akurat.
2. Pasang workpiece di chuck untuk face. Gunakan line center di tail stuck atau penggaris lurus jika diperlukan untuk benar.
3. Masukkan facing tool.
4. Posisikan alat sedikit terpencil dari bagian.
5. Set facing tool bit menunjuk ke kiri pada sudut 15-20 derajat. Titik tool bit harus paling dekat dengan workpiece dan ruang harus ditinggalkan di samping.
6. Set mesin bubut ke kecepatan dan upan yang benar untuk diameter dan jenis bahan yang dipotong.
7. Sebelum menyala mesin, putar palang dengan tangan untuk memastikan bagian tidak mengganggu rotasi palang.
8. Nyalakan mesin bubut dan bawa tool bit sedekat mungkin ke pusat mesin bubut.
9. Pindahkan carriage ke kiri, menggunakan handwheel, sampai pemotongan kecil dimulai.
10. Upan alat potong ke arah pusat dengan memutar cross feed handle. Jika power feed cross feed digunakan untuk feeding alat potong, carriage harus dikunci dalam posisi.
11. Ulangi prosedur 6,7 dan 8 sampai workpiece dipotong ke panjang yang benar. 12. Akan ada tepi tajam pada workpiece setelah facing, yang harus dipecah dengan file.
To spot a workpiece
Spotting Tool bit digunakan untuk membuat lubang v-shaped dangkal di tengah workpiece. Memberikan panduan untuk bor untuk mengikuti. Lubang dapat ditandai dengan cepat dan cukup akurat dengan menggunakan center drill. Spotting tool bit harus digunakan untuk akurasi ekstrem.
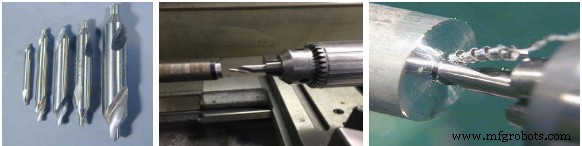
Figure 2: Center/Spot Tool
Prosedur:
1. Pasang workpiece dengan benar di chuck.
2. Pasang bor chuck di tailstock.
3. Pastikan tang bor chuck dijamin dengan benar di tailstock.
4. Pindahkan dan kunci tailstock ke posisi yang diinginkan.
5. Sebelum menyala mesin, putar palang dengan tangan untuk memastikan bagian tidak mengganggu rotasi palang.
6. Set mesin bubut ke kecepatan yang tepat untuk jenis bahan yang akan di-spot atau center drill.
7. Mulai lubang menggunakan center drill. 8. Spot lubang dengan spotting atau center drill tool bit.
Drilling
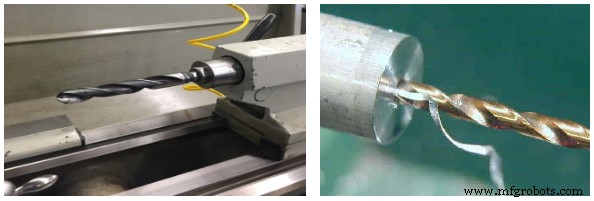
Figure 3. Drill
Prosedur:
1. Pasang bor chuck di tailstock.
2. Pasang workpiece dengan benar di chuck.
3. Periksa tool stock center dan pastikan selaras.
4. Pastikan tang bor chuck dijamin dengan benar di tailstock.
5. Pindahkan dan kunci tailstock ke posisi yang diinginkan.
6. Sebelum menyala mesin, putar palang dengan tangan untuk memastikan bagian tidak mengganggu rotasi palang.
7. Mulai lubang menggunakan spotting atau center drill tool bite.
8. Saat menggunakan center drill, selalu gunakan cairan potong bersama dengan itu.
9. Center drill tidak memotong dengan mudah seperti bor karena memiliki flutes dangkal untuk kekakuan tambahan.
10. Bor melalui seluruh taper untuk membuat corong yang memandu bit ke dalam.
11. Pasang bor di palang tailstock, di bor chuck atau di bor holder.
12. Set mesin bubut ke kecepatan yang tepat untuk jenis bahan yang akan di-bor.
13. Nyalakan mesin bubut dan bor sampai kedalaman yang diinginkan sesuai gambar blueprint, menerapkan cairan potong.
14. Untuk mengukur kedalaman lubang, gunakan gradasi pada palang tailstock, atau gunakan steel rule untuk mengukur kedalaman.
15. Gunakan operasi peck drill untuk menghapus chip dan mengukur kedalaman lubang.
16. Saat bor, keluarkan paling banyak satu atau dua diameter bor bahan sebelum mencabut, membersihkan chip, dan menerapkan kembali cairan potong.
17. Jika bor berderit terhadap stock, tambahkan lebih banyak cairan potong.
18. Untuk mencabut bor chuck dari tailstock, tariknya sekitar setengah putaran lebih dari yang mudah dilakukan.
19. Gunakan pin untuk menekan bor chuck keluar dari collet.
Boring
Boring adalah operasi untuk memperbesar dan menyelesaikan lubang dengan akurat. Truing lubang dengan menghapus bahan dari permukaan internal dengan single point tool bit cutter. Lubang diameter khusus, yang tidak ada bor yang tersedia, dapat dihasilkan oleh boring.
Boring menggunakan single point cutting tool untuk memperbesar lubang. Operasi ini menyediakan lubang yang lebih akurat dan konsentrik, berbeda dengan bor.
Karena cutter mengembung dari mesin dari boring bar, alat tidak didukung dengan baik, yang dapat menghasilkan chatter. Semakin dalam operasi boring, semakin buruk chatter. Untuk memperbaiki ini:
1. Kurangi kecepatan palang.
2. Tingkatkan upan.
3. Terapkan lebih banyak cairan potong.
4. Singkirkan overhang boring bar.
5. Pres radius lebih kecil pada nose alat.
Prosedur:
1. Pasang workpiece di chuck.
2. Face, spot dan bor lubang pada workpiece.
3. Periksa apakah boring bar memiliki cukup clearance.
- Jika lubang terlalu kecil untuk boring bar, chip akan macet saat pemesinan dan memindahkan bar dari pusat.
4. Pastikan titik boring tool adalah satu-satunya bagian cutter yang menyentuh permukaan internal workpiece.
5. Jika sudut tidak memberikan end relief yang cukup, ganti cutter dengan yang memiliki sudut yang lebih tajam.
6. Posisikan boring bar sehingga titik cutter diposisikan dengan garis pusat stock.
7. Alat yang tidak selaras dengan pusat workpiece akan menyelup di permukaan stock, meskipun ada end relief angle yang cukup.
8. Pilih boring bar yang semaksimal mungkin dan biarkan membentang di luar holder hanya cukup untuk membersihkan kedalaman lubang yang akan di-bore.
9. Pasang holder dan boring tool bar dengan cutter tool di sisi kiri tool post dan memutar workpiece.
10. Set boring tool bit ke center.
- Catatan: Tergantung pada kekakuan setup, boring tool bit cenderung membungkar ke bawah saat tekanan diterapkan pada tepi pemotong. Dengan menyetel boring tool bit sedikit di atas center, kompensasi telah dibuat untuk bungkaran ke bawah dan tool bit sebenarnya akan diposisikan pada tepat center workpiece selama operasi pemesinan.
11. Set mesin bubut ke kecepatan potong dan upan yang tepat. a. Catatan: Untuk upan pilih upan sedang.
12. Aplikasikan lube ke lubang sebelum menyala mesin.
13. Nyalakan mesin dan pindahkan alat ke dalam lubang yang sudah di-bor.
14. Nyalakan mesin bubut dan perlahan bawa boring tool sampai menyentuh diameter dalam lubang.
15. Ambil pemotongan ringan (sekitar .003 in.) dan sekitar -375 panjang.
16. Hentikan mesin bubut dan ukur diameter lubang, gunakan telescopic gauge atau inside micrometer.
17. Setelah mengukur lubang, tentukan jumlah bahan yang akan dihapus dari lubang. Biarkan sekitar .020 in untuk pemotongan finishing.
18. Nyalakan mesin bubut dan ambil pemotongan kasar.
19. Upan boring bar ke dalam workpiece, menghapus sekitar .020 pada setiap lewat.
20. Bawa boring bar keluar setelah kedalaman yang diinginkan tercapai.
21. Ulangi langkah 19 dan 20 sampai diameter lubang dalam yang diinginkan tercapai.
22. Setelah pemotongan kasar selesai, hentikan mesin bubut dan keluarkan boring tool bit dari lubang tanpa memindahkan cross feed handle.
23. Set kedalaman pemotongan finishing dan bore lubang ke ukuran. Untuk finishing permukaan yang baik, upan halus direkomendasikan.
24. Pada lewat terakhir, berhenti pada kedalaman yang diinginkan dan bawa cutter kembali ke pusat stock. Ini akan memesin belakang lubang.
25. Bawa boring bar keluar dari mesin dan hentikan mesin.
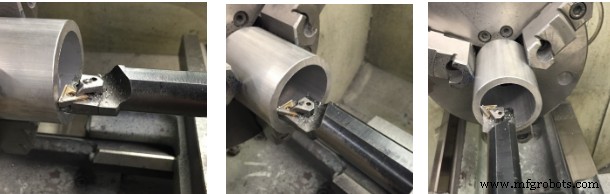
Figure 4. Boring on a lathe
Knurling
1. Knurl adalah tanda yang terangkat pada permukaan workpiece yang dihasilkan oleh dua roller yang diperkeras.
2. Knurl biasanya salah satu dari dua pola: diamond atau straight.
3. Pola knurl yang umum adalah fine, medium, atau coarse.
4. Pola diamond dibentuk oleh right-hand dan left-hand helix yang dipasang di self-centering head.
5. Digunakan untuk meningkatkan penampilan bagian & memberikan permukaan pegangan yang baik untuk palang dan pegangan alat.
6. Pola knurl yang umum adalah fine, medium, atau coarse.
7. Pola straight, dibentuk oleh dua straight rolls, digunakan untuk meningkatkan ukuran bagian untuk press fits dalam aplikasi beban ringan.
8. Tiga jenis dasar knurling toolholders digunakan: knuckle-joint holder, revolving head holder, dan straddle holder.
9. Knurling bekerja paling baik pada workpiece yang dipasang di antara centers.
10. Knurls tidak memotong, tapi memindahkan logam dengan tekanan tinggi.
11. Pelumasan lebih penting dari pendinginan, jadi cutting oil atau lubricating oil sudah memadai.
12. Kecepatan rendah (sekitar sama dengan untuk threading) dan upan sekitar .010 hingga .020 in. digunakan untuk knurling.
13. Knurls harus dipusatkan pada workpiece secara vertikal & knurl toolholder persegi dengan kerja.
14. Knurl harus dimulai dalam logam lunak sekitar setengah kedalaman dan pola diperiksa.
15. Beberapa lewat mungkin diperlukan pada workpiece ramping untuk menyelesaikan knurl karena alat cenderung mendorongnya jauh dari knurl.
16. Knurls harus dibersihkan dengan sikat kawat di antara lewat.
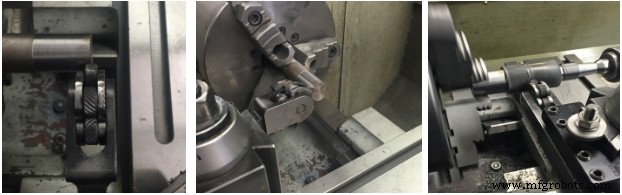
Figure 5. Knurling
Prosedur:
1. Pasang knurling tool di tool holder dan sesuaikan ke garis pusat tepat palang mesin bubut.
2. Posisikan dan amankan knurling tool 90 derajat terhadap permukaan yang di-knurl.
3. Pindahkan carriage mesin bubut dengan tangan dan temukan area pada workpiece yang akan di-knurl.
4. Putar knurling head untuk mengindex ke knurl yang benar.
5. Posisikan knurl di tepi kanan pekerjaan sehingga setengah knurl menyentuh tepi kanan workpiece.
6. Terapkan cutting oil ke kerja.
7. Putar palang sekitar 100 RPM dan gunakan crossfeed handwheel untuk memindahkan knurling tool ke dalam kerja. Ini seharusnya sekitar 0.030 inci, atau sampai knurl melacak dan membentuk pola yang baik.
8. Aktifkan power feed mesin bubut untuk memindahkan carriage ke arah headstock pada feedrate 0.010 hingga 0.020 inci per putaran.
9. Terapkan minyak sesuai kebutuhan dan sikat area yang di-knurl dengan sikat kaku untuk membersihkan chip dari knurl.
10. Saat knurl mencapai akhir area yang di-knurl, balik arah upan carriage dan masukkan knurl ke dalam kerja lagi 0.005 hingga 0.010 inci.
11. Lanjutkan knurling maju mundur sampai sharp diamond berkembang.
Parting and Grooving on a Lathe
Tujuan parting dan grooving:
Ada kalanya Anda mungkin ingin memotong sebuah piece dari ujung workpiece, atau Anda mungkin ingin memotong ranuran pada workpiece.
Grooving, sering disebut recessing, undercutting, atau necking, sering dilakukan di akhir speri untuk memungkinkan perjalanan penuh dari nut sampai ke shoulder atau di tepi shoulder untuk memastikan fitting yang tepat dari bagian yang bersesama. Ada tiga jenis ranuran: square, round, dan u-shaped.
Rounded grooves biasanya digunakan di mana ada tekanan pada bagian, dan di mana sudut persegi akan menyebabkan retakan logam.
Untuk memotong Ranuran
Prosedur:
1. Pilih tool bit dengan ukuran dan bentuk ranuran yang diinginkan.
2. Buat tanda lokasi ranuran.
3. Set mesin bubut ke setengah kecepatan untuk turning.
4. Pasang workpiece di mesin bubut.
5. Set tool bit ke ketinggian center.
6. Upan perlahan tool bit ke dalam workpiece menggunakan cross feed handle.
7. Terapkan banyak cutting oil pada titik alat potong. Untuk memastikan pemotongan tidak akan membeku di dalam ranuran. Jika chatter berkembang, kurangi kecepatan palang.
8. Hentikan mesin bubut dan periksa kedalaman ranuran.
9. Ulangi prosedur 6-7 sampai pekerjaan dipotong ke kedalaman yang benar.
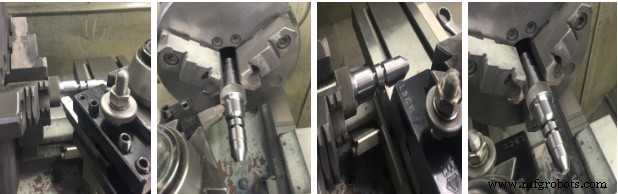
Figure 6. Cutting a Groove
Parting
Cut off tools, sering disebut parting tools, digunakan untuk memotong workpiece. Ada tiga jenis parting tools. Parting tool terdiri dari straight holder, left hand offset dan right hand offset inserted blade adalah yang paling umum digunakan.
Ada dua masalah umum dalam parting, chattering dan hugging in. Chattering terjadi ketika alat tidak dipegang dengan cukup kokoh, setiap kelegaan pada alat, holder, atau bagian mesin bubut itu sendiri membuat memotong sulit, tidak merata, dan seringkali tidak mungkin. Hugging in berarti alat cenderung menyelup ke dalam workpiece cenderung melompat di atas tepi pemotong. Ini biasanya memecahkan tool bit atau merusak workpiece. Hugging in biasanya disebabkan saat parting tool diset terlalu tinggi atau terlalu rendah.
• Parting tools lebih sempit tetapi lebih dalam daripada turning tools. Parting tools digunakan untuk menciptakan ranuran sempit dan memotong bagian stock.
• Tool holder harus cukup membersihkan workpiece saat parting tool dipasang.
• Pastikan parting tool tegak lurus terhadap sumbu rotasi.
• Pastikan ujung alat berada pada ketinggian yang sama dengan pusat stock. Memegang alat di muka bagian mungkin membantu ini.
• Setel ketinggian alat, letakkan di muka bagian, dan kunci alat di tempatnya. Ingat untuk menerapkan cutting fluid, terutama saat membuat pemotongan dalam.
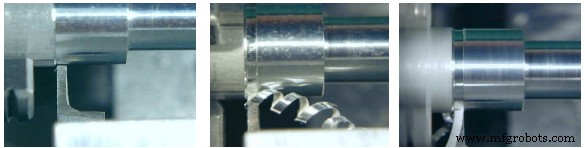
Figure 7. Parting
Prosedur:
1. Pasang workpiece di chuck dengan bagian yang akan dipotong sedekat mungkin dengan chuck.
2. Pasang parting tool di sisi kiri compound rest dengan tepi pemotong di center.
3. Tempatkan holder sedekat mungkin dengan tool post untuk mencegah getaran dan chatter.
4. Sesuaikan tool bit. Tool bit harus membentang dari holder jarak sama dengan sedikit lebih dari setengah diameter workpiece. Sesuaikan putaran per menit (rpm) ke sekitar ⅔ kecepatan untuk turning.
5. Tandai lokasi pemotongan.
6. Pindahkan alat potong ke posisi.
7. Nyalakan mesin bubut dan perlahan masukkan parting tool ke dalam workpiece dengan tangan. Pegang cross feed handle dengan kedua tangan untuk feeding yang stabil dan merata. Terapkan banyak cutting oil.
8. Saat workpiece sekitar ¼ in, praktik baik untuk memindahkan parting tool sedikit ke samping. Gerakan samping ini memotong sedikit lebih lebar untuk mencegah alat macet.
9. Untuk menghindari chatter, jangan berhenti memotong dan terapkan cutting oil secara konsisten selama operasi. Upan perlahan saat bagian hampir dipotong.
10. Terus maju alat sampai mencapai center workpiece. Semakin dekat, workpiece digantung oleh stalk logam tipis.
11. Akhir workpiece yang Anda potong biasanya akan memiliki finishing yang kasar dan sedikit stalk logam yang meluas dari ujung. Lihat figure 19 di bawah.
12. Langkah akhirnya adalah memasang piece ini di chuck dan melakukan facing cut untuk membersihkan ujung. Salah satu masalah dengan langkah ini adalah chuck jaws dapat mencorak workpiece yang selesai. Jika Anda melihat dengan hati-hati figure 20 di bawah Anda sebenarnya dapat melihat jejak chuck jaws. Untuk menghindari ini, Anda dapat membungkus workpiece dengan selembar kertas emory tipis, atau bahan pelindung serupa, sebelum menglemparnya.
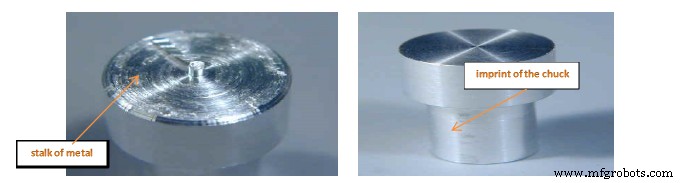
Figure 8. Workpiece Cutoff Figure 9. Finished Workpiece
Alignment of Lathe Centers
Untuk menghasilkan diameter paralel saat memesin kerja di antara centers, penting bahwa kedua pusat mesin bubut harus selaras satu sama lain dan berjalan benar dengan garis pusat mesin bubut. Jika center tidak selaras, kerja yang diproses akan tapered.
Ada tiga metode untuk menyelaraskan pusat mesin bubut:
1. Dengan menyelaraskan garis pusat di belakang tail stock satu sama lain. Ini hanya pemeriksaan visual dan oleh karena itu tidak akurat.
2. Trial cut method, di mana pemotongan kecil diambil dari setiap ujung pekerjaan dan diameter diukur dengan mikrometer.
3. Align Centers using a Dial Indicator.
Method 1. Untuk menyelaraskan center dengan menyesuaikan tailstock.
Prosedur:
1. Lepaskan klem tailstock atau tuas.
2. Lepaskan salah satu baut penyesuaian di sisi kiri atau kanan, tergantung pada arah tail stock harus dipindahkan. Encangkan baut penyesuaian lain sampai garis pada bagian atas tail stock selaras tepat dengan garis pada bagian bawah.
3. Encangkan baut penyesuaian yang dileonggorkan untuk mengunci kedua bagian tailstock di tempatnya.
4. Kunci klem tailstock atau tuas.
Method 2. Untuk menyelaraskan center dengan trial cut method.
Prosedur:
1. Ambil pemotongan ringan sekitar .010 ke diameter yang benar, dari bagian A di ujung tailstock sepanjang .250 inci.
2. Hentikan upan dan catat pembacaan pada graduated collar dari cross feed handle.
3. Pindahkan alat potong dekat ujung headstock.
4. Bawa alat potong dekat pengaturan collar yang sama dengan langkah 1 (Bagian A).
5. Kembalikan alat potong ke pengaturan collar yang sama dengan langkah 1. (Bagian A)
6. Potong panjang .250 di Bagian B dan hentikan mesin bubut.
7. Ukur kedua diameter dengan mikrometer.
8. Jika kedua diameter tidak sama besar, sesuaikan tailstock menuju atau jauh dari alat potong setengah selisih dari dua pembacaan.
9. Ambil pemotongan ringan lagi di Bagian A dan B. Ukur diameter ini dan sesuaikan tailstock, jika diperlukan.
Method 3. Untuk Align Centers using a Dial Indicator.
Prosedur:
1. Bersihkan mesin bubut dan center kerja dan pasang dial indicator.
2. Sesuaikan test bar dengan erat di antara centers dan encangkan klem palang tailstock.
3. Pasang dial indicator di tool post atau carriage mesin bubut. Pastikan plunger indicator sejajar dengan tikungan mesin dan titik kontak diatur di center.
4. Sesuaikan cross slide sehingga indicator mencatat sekitar .025 inci di ujung tailstock.
5. Gerakkan carriage dengan tangan sehingga test indicator mencatat diameter di ujung headstock dan catat pembacaan test indicator.
6. Jika kedua pembacaan test indicator tidak sama. Sesuaikan tailstock dengan baut penyesuaian sampai indicator mencatat pembacaan yang sama di kedua ujung.
Taper Calculations
Untuk menghitung taper per foot (tpf). Perlu mengetahui panjang taper, diameter besar dan kecil.
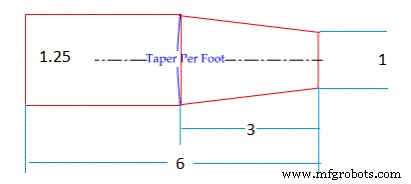
Figure 10. The main part of an inch taper
Formula:
Tpf = ((D-d) / length of taper) x 12
Contoh:
Tpf = ((1.25 – 1) / 3) x 12 = (.25 / 3) x 12 = 1 in.
Tailstock Offset Calculations
Saat menghitung tail stock offset, tpf dan panjang total workpiece harus diketahui.
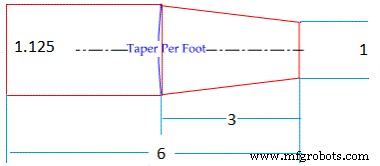
Figure 11. Dimension of a workpiece having a taper
Formula:
Tailstock offset = (tpf x total length of workpiece) / 24
Contoh:
1. Temukan tpf:
tpf = ((1.125 – 1) x 12) / 3 = (.125 x 12) / 3 = .50 in.
2. Temukan Tailstock offset:
Tailstock offset = (.5 x 6) / 24 = 3 / 24 = .125 in.
Dalam beberapa kasus di mana tidak perlu menemukan tpf, rumus sederhana berikut dapat digunakan.
Formula:
Tailstock Offset = (OL / TL) x ((D-d) / 2)
OL = Overall length of workpiece
TL = length of the tapered section
D = large diameter end
d = small diameter end
Contoh:
Tailstock Offset = (6 / 3) x ((1.125-1) / 2) = .125
Taper Turning
Menggunakan compound rest untuk menghasilkan taper pendek atau tajam. Tool bit harus diumpankan secara tangan, menggunakan compound rest feed handle.
Cut a taper producer with Compound rest
Prosedur:
1. Lihat gambar blueprint untuk jumlah taper yang diperlukan dalam derajat.
2. Lepaskan kunci compound rest.
3. Putar compound rest ke sudut yang diinginkan. (Lihat gambar pertama)
4. Encangkan kunci compound rest.
5. Sesuaikan tool bit di center dan feed alat potong, menggunakan compound rest feed screw.
6. Periksa taper untuk ukuran dan pas.
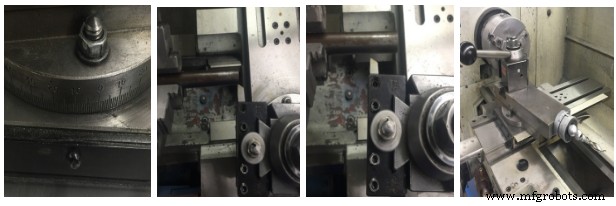
Figure 12. Taper Turning Operation
True workpiece in a 4-jaw chuck
1. Dial atau test indicator harus digunakan setiap kali diameter yang diproses harus selaras dalam ribuan inci.
2. Prosedur:
3. Masukkan workpiece di 4-jaw chuck dan selaraskan secara kasar, menggunakan metode kapur atau surface gauge.
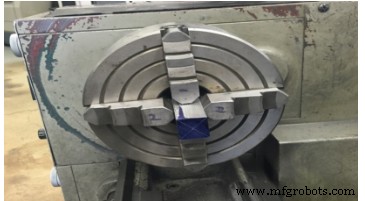
4. Pasang indicator di tool post mesin bubut.
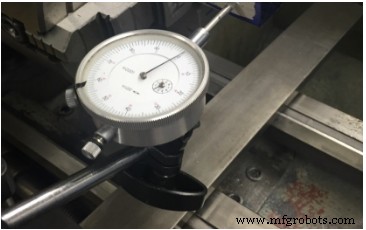
5. Set palang indicator di posisi horizontal dengan titik kontak diatur ke ketinggian center.
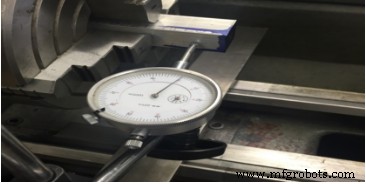
6. Bawa titik indicator terhadap diameter workpiece sehingga mencatat sekitar .020 dan putar palang mesin bubut dengan tangan.
7. Saat memutar mesin bubut, catat pembacaan tertinggi dan terendah pada dial indicator.
8. Longgorkan sedikit rahang chuck pada pembacaan terendah, dan encangkan ragang pada pembacaan tinggi sampai pekerjaan bergerak setengah selisih antara dua pembacaan indicator.
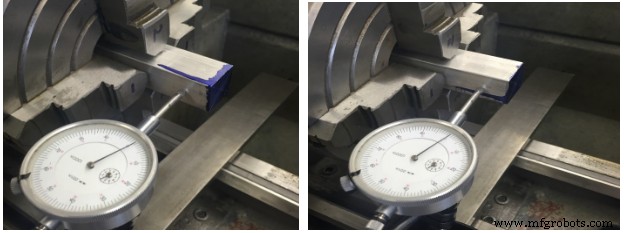
Side 1. Left and Right Side
9. Lanjutkan untuk menyesuaikan hanya dua rahang berlawanan ini sampai indicator mencatat sama di kedua rahang. Abaikan pembacaan indicator pada pekerjaan di antara kedua rahang ini.
10. Sesuaikan set rahang berlawanan lainnya dengan cara yang sama sampai indicator mencatat sama di setiap titik pada lingkaran workpiece.
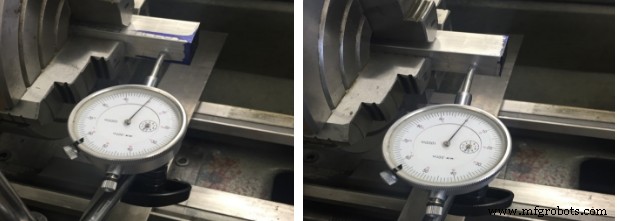
Side 2. Left and Right Side
11. Encangkan semua rahang merata untuk mengamankan workpiece dengan erat.
12. Putar palang mesin bubut dengan tangan dan periksa ulang pembacaan indicator.
UNIT TEST
1. Compound rest diatur pada sudut berapa?
2. Jelaskan perbedaan antara rough dan finish turning.
3. Apakah titik alat harus diatur di atas, atau di atas sumbu palang saat mengambil pemotongan facing?
4. Apa tujuan facing?
5. Mengapa kita spot drill workpiece?
6. Apa tujuan boring?
7. Sebutkan tiga jenis parting tools.
8. Sebutkan tiga metode untuk menyelaraskan pusat mesin bubut.
9. Hitung offset untuk taper jika D=2, d=1, OL=6, dan TL=3. Rumusnya adalah:
Offset = (OL x (D-d)) / (2 x TL)
10. Sebutkan prosedur untuk memotong taper.



