Unit 6: Menguasai Sistem Kontrol CNC Haas
Tujuan
Setelah menyelesaikan unit ini, Anda diharapkan dapat:
- Mengidentifikasi Kontrol Haas.
- Mengidentifikasi Keyboard.
- Menguraikan prosedur Memulai/Rumah Mesin.
- Menguraikan prosedur Door Override.
- Menguraikan prosedur Memuat Alat.
- Menguraikan Tool Length Offset (TLO) untuk setiap alat.
- Memverifikasi part zero offset(XY) menggunakan MDI.
- Menguraikan pengaturan tool offset.
- Memverifikasi Tool Length offset menggunakan MDI.
- Menguraikan prosedur memuat program CNC.
- Menguraikan prosedur menyimpan program CNC.
- Menguraikan cara menjalankan program CNC.
- Menguraikan penggunaan cutter diameter compensation.
- Menguraikan prosedur pematikan program.
Kontrol Haas
Kontrol Haas ditunjukkan dalam Gambar 18 dan 19. Kenali lokasi tombol dan kontrol. Instruksi rinci pada halaman berikut menunjukkan cara mengoperasikan kontrol.
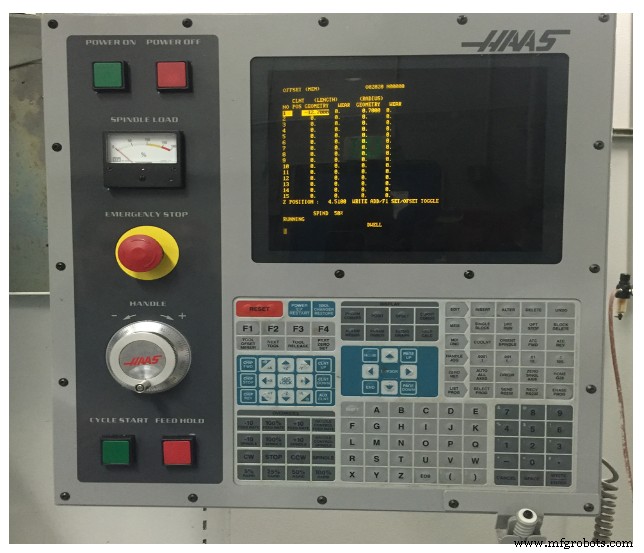
Gambar 1. Kontrol Mesin Frais CNC Haas Keyboard Haas
Keyboard
Tombol keyboard dikelompokkan ke dalam area fungsional ini:
1. Tombol Fungsi
2. Tombol Cursor
3. Tombol Tampilan
4. Tombol Mode
5. Tombol Angka
6. Tombol Huruf
7. Tombol Jog
8. Tombol Overrides
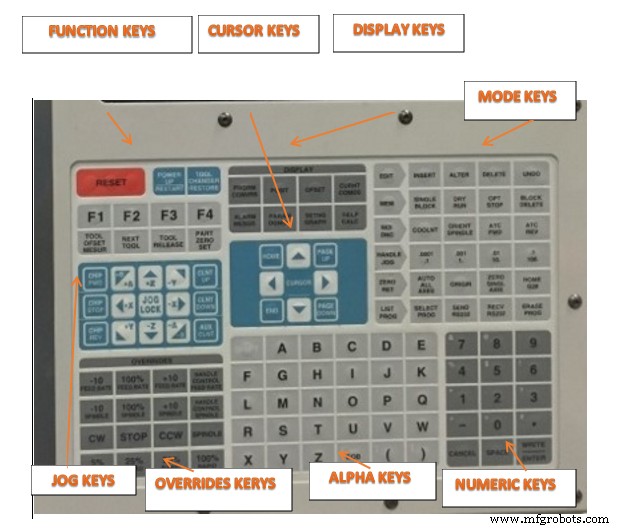
Gambar 2. Tombol/Kunci Keyboard Kontrol CNC Haas
Memulai/Rumah Mesin
Checklist:
1. Area Kerja: Pastikan area kerja Bersih
2. Breaker Utama: Nyalakan
3. Pasokan Udara: Nyalakan Udara ke Tekanan yang Benar (setidaknya 70PSI untuk tool changer dapat beroperasi)
4. DAYA NYALA: Tekan Tombol Hijau
5. Pastikan Emergency Stop tidak terpicu. Jika ya, putar knop merah ke kanan untuk melepaskan.
6. Tunggu sampai pesan 102 SERVOS OFF muncul sebelum melanjutkan.
7. RESET
8. Power On Restart
9. Pastikan pintu tertutup dan area kerja bersih.
10. Izinkan semua sumbu mesin untuk rumah sebelum melanjutkan
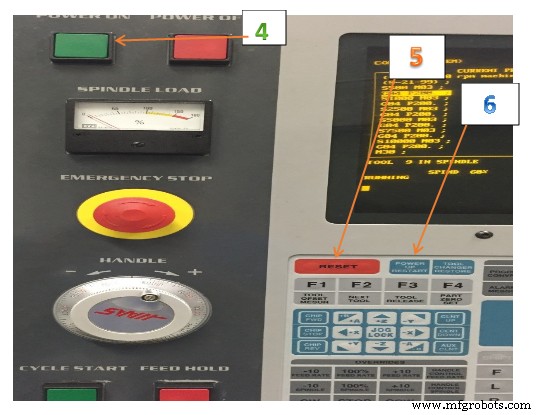
Gambar 3. Memulai/Rumah Mesin
Door Override
1. Mem: Pilih dan Tekan Mem.
2. Grafik Pengaturan: Pilih dan Tekan Grafik Pengaturan
3. Masukkan 51
4. Cursor: Tekan tombol panah bawah dan kemudian tombol panah kanan untuk mematikan
5. Tulis/Masuk: Pilih dan Tekan Tulis/Masuk
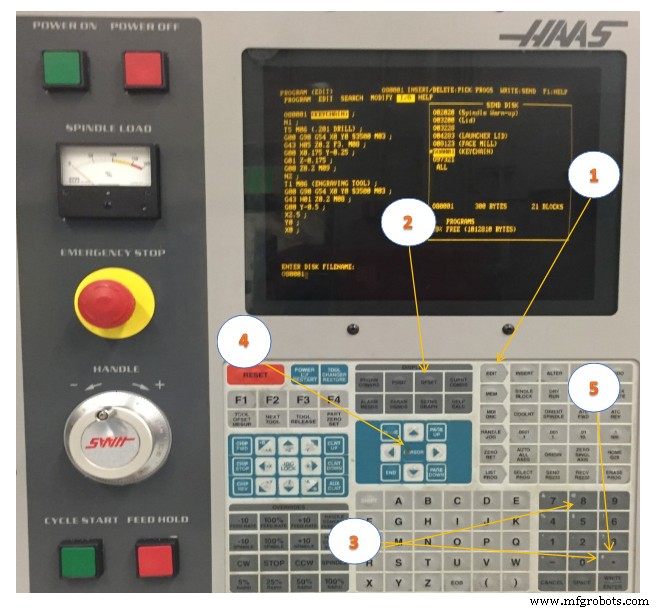
Gambar 4. Door Override
Memuat Alat
Checklist:
1. Tombol MDI/DNC: Tekan tombol MDI/DNC.
2. Nomor Alat:
- Misalnya, untuk memosisikan tool changer ke T1,
- Tekan tombol T dan kemudian tombol 1.
3. ATC FWD: Tekan tombol ATC FWD.
- Tool carousel akan diindeks ke posisi T1.
4. Posisi Alat di Poros
- Jangan memegang oleh flutes pemotong alat!
- Pastikan taper alat bersih.
- Pegang holder alat di bawah V-flange untuk mencegah jepit.
- Dorong alat ke dalam poros.
- Pastikan “dogs” pada poros sejajar dengan slot pada holder alat.
5. Melepaskan Alat: Tekan tombol Melepaskan Alat
- Mesin akan meniup udara melalui poros untuk membersihkan debu.
- Dorong alat ke atas dengan lembut dan kemudian lepaskan tombol Melepaskan Alat.
- Pastikan alat dipegang dengan aman oleh poros sebelum melepaskannya.
6. Ulangi langkah 2-5 sampai semua alat dimuat.
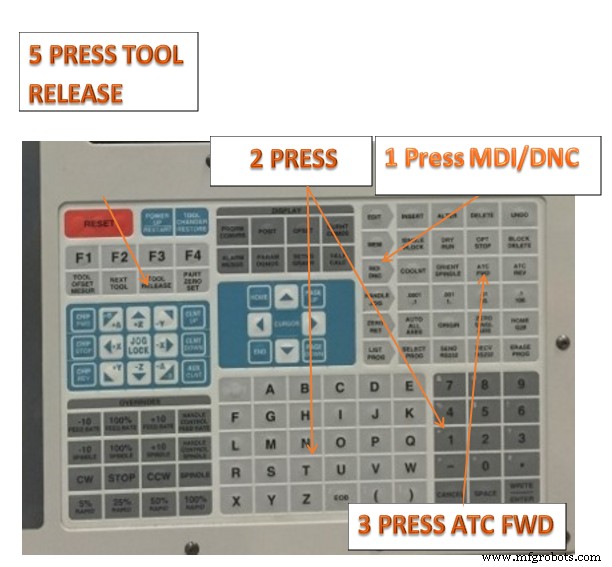
Gambar 5. Memuat Alat
Mengatur Offset
Untuk memesin bagian dengan akurat, frais perlu mengetahui di mana bagian terletak di meja
dan jarak dari ujung alat ke atas bagian (tool offset dari posisi rumah).
Untuk memasukkan offset secara manual:
1. Pilih salah satu halaman offset.
2. Pindahkan cursor ke kolom yang diinginkan.
3. Ketik nilai offset yang ingin Anda gunakan.
4. Tekan (ENTER) atau (F1). Nilai dimasukkan ke dalam kolom.
5. Masukkan nilai positif atau negatif dan tekan (ENTER) untuk menambahkan jumlah yang dimasukkan ke angka dalam kolom yang dipilih; tekan (F1) untuk mengganti angka dalam kolom.
Mode Jog
Mode jog memungkinkan Anda menggerakkan sumbu mesin ke lokasi yang diinginkan. Sebelum Anda dapat menggerakkan sumbu,
mesin harus menetapkan posisi rumahnya. Kontrol melakukan ini saat mesin menyala.
Untuk memasuki mode jog:
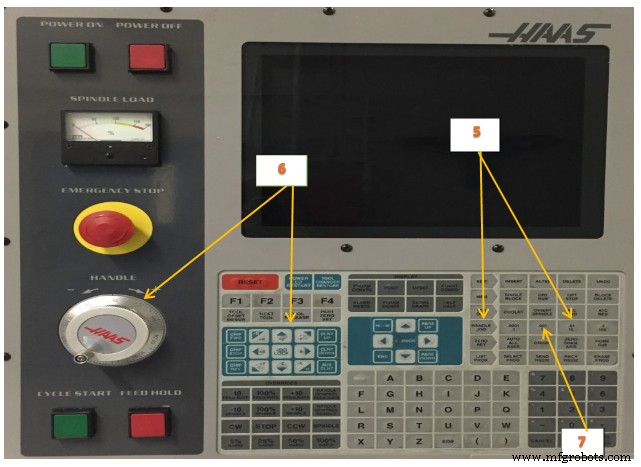
1. Tekan (HANDLE JOG).
2. Tekan sumbu yang diinginkan (+X, -X, +Y,-Y, +Z, -Z).
Ada berbagai kecepatan kenaikan yang dapat digunakan saat dalam mode jog; mereka adalah (.0001), (.001), (.01) dan (.1). Setiap klik pegangan jog memindahkan sumbu jarak yang ditentukan oleh laju jog saat ini. Anda juga dapat menggunakan Remote Jog Handle (RJH) opsional untuk menggerakkan sumbu.4. Tekan dan tahan tombol pegangan jog atau gunakan kontrol pegangan jog untuk memindahkan sumbu.
Mengatur Tool Length Offset (TLO)
Checklist:
1. Mode Handle Jog: Pilih tombol Handle Jog.
- Ini mengatur mesin untuk dikontrol oleh roda tangan.
2. Kenaikan Jog: .01
- Ini mengatur kenaikan jog sehingga setiap klik roda tangan memindahkan alat .01 inci di arah jog.
3. Arah Jog: Tekan tombol Z
- Ini mengatur alat untuk bergerak di Z saat pegangan jog digerakkan.
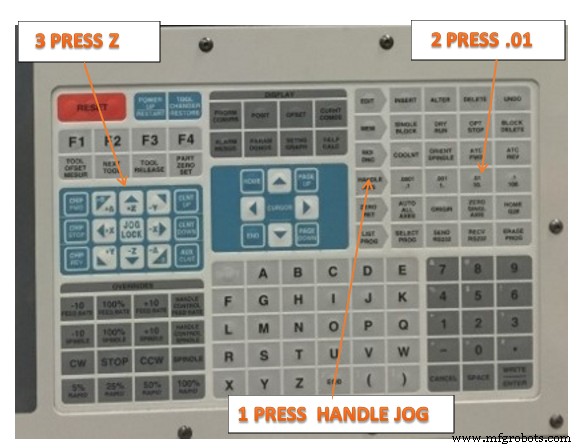
Gambar 6. TLO
4. Offset: Pilih dan Tekan Offset
- Halaman Tool Offset ditampilkan.
5. Tombol Cursor: Ratakan untuk alat aktif
- Gunakan tombol cursor Atas-Bawah (jika diperlukan) untuk memindahkan bar yang disorot pada tampilan grafik ke atas nilai offset untuk alat yang sedang aktif.
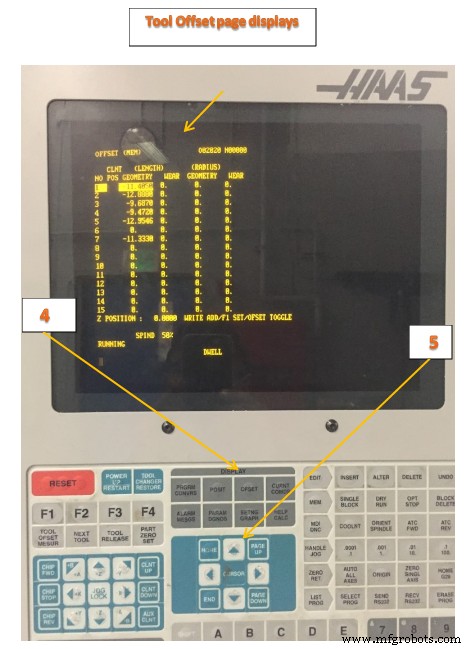
Gambar 7. Offset
6.Gunakan Blok 1-2-3 untuk Mengatur Panjang Alat
- Jog sehingga alat di bawah blok atas.
- Tekan sedikit tekanan blok terhadap alat. Gunakan Jog Wheel untuk mengangkat alat sampai blok hanya meluncur di bawahnya.
- Pindahkan blok dari jalan dan kemudian pindahkan alat kembali ke bawah .01 inci di bawah atas blok.
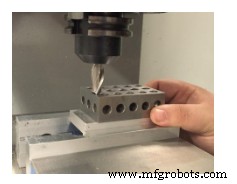
Gambar 8
7. Kenaikan Jog: .001
- Kurangi kenaikan jog dan gunakan pegangan jog untuk mengangkat alat dalam kenaikan .001 sampai meluncur di bawah blok lagi.
8. Pengukuran Offset Alat: Pilih dan Tekan Tool Offset Measure
- Ini menyebabkan kontrol memasukkan posisi saat ini alat ke dalam register offset panjang.
- Pastikan nomor panjang alat diperbarui sebelum melanjutkan.
9. Alat Berikutnya: Pilih dan Tekan Alat Berikutnya
- Ini menyebabkan alat saat ini disimpan dan alat berikutnya dimuat.
- Ulangi langkah 1 sampai 9 sampai semua alat diatur.
Gambar 9. Halaman Tampilan Offset
CATATAN:
Mengatur alat memerlukan penggerakan mesin secara manual dengan tangan di dalam envelop kerja mesin. Gunakan hati-hati yang ekstrim dan patuhi aturan berikut:
- Poros harus mati.
- Jangan pernah menempatkan tangan Anda di antara alat dan benda kerja.
- Pastikan sumbu dan kenaikan jog yang benar diatur sebelum menggerakkan.
- Gerakkan pegangan dengan perlahan dan sengaja. Jaga mata Anda pada tangan dan posisi alat setiap saat.
- Jangan pernah membiarkan orang lain mengoperasikan kontrol saat tangan Anda berada di area kerja.
Cara Mengakses MDI
Mode Manual Data Input (MDI) adalah salah satu mode di mana mesin CNC Anda dapat beroperasi. Ide adalah memasukkan Kode G atau Kode M pada baris yang dieksekusi segera oleh mesin—Anda tidak perlu menulis program G-code lengkap ketika satu atau dua baris cukup. MDI menawarkan banyak kekuatan sambil memerlukan very sedikit pembelajaran. Anda bahkan dapat menggunakan perintah MDI untuk memesin bagian Anda. Dengan MDI, CNC dapat cepat dan kasar sama seperti pemesinan manual.
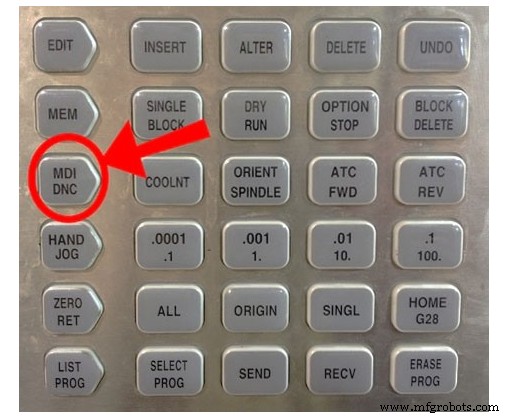
Gambar 10. MDI
Tekan tombol MDI pada panel kontrol CNC Anda untuk pergi ke mode MDI.
Contoh:
Tekan MDI/DNC
Hapus Prog: Pilih dan Tekan (untuk menghapus perintah apa pun)
Masukkan S1200 M03 (Kecepatan Poros 1200 RPM, Nyalakan CW)
Mengatur Part Zero Offset XY(Menggunakan Edge Finder)
Checklist:
1. Tombol MDI/DNC: Pilih dan Tekan MDI/DNC
2. Hapus Prog: Pilih dan Tekan Hapus Prog untuk menghapus perintah apa pun
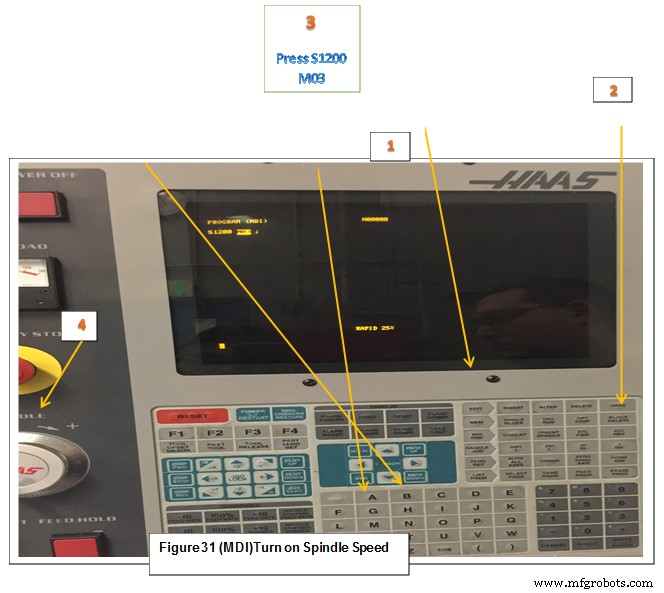
3. Nyalakan Kecepatan Poros: S1200
- Tekan S1200 M03(Masuk): Pilih: Tulis/Masuk
4. Cycle Start: Pilih
- Poros akan berputar CW pada 1200 RPM
Gambar 11. Nyalakan Kecepatan Poros (MDI)
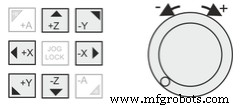
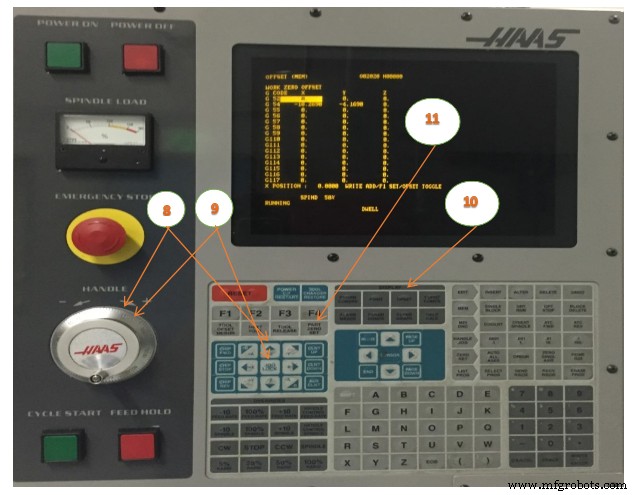
5. Handle Jog: Pilih Handle Jog dan Kenaikan Jog: .01
6. Pegangan Jog: Sebelum Diperlukan
- Pilih arah jog dan gunakan pegangan sesuai kebutuhan untuk menempatkan stylus edge finder di samping tepi kiri bagian.
7. Kenaikan Jog: .001
- Gerakkan edge finder perlahan sampai terpicu di tengah seperti yang ditunjukkan di bawah.
- Ini menempatkan pusat poros tepat .100 dari tepi bagian
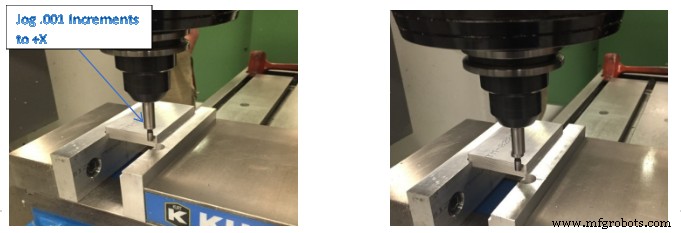
Gambar 12. Sebelum terpicu Gambar 13. Setelah terpicu
8 .Pegangan Jog: Tarik di Z 
• Jog lurus ke atas di Z sampai edge finder di atas bagian dan pegangan jog membaca nol pada dial.
9. Pegangan Jog: Setel arah jog ke +X dan putar pegangan satu putaran penuh searah jarum jam. 
Karena kontrol berada dalam mode kenaikan .001, memutar dial tepat satu putaran penuh menempatkan pusat poros secara langsung di atas tepi kiri bagian.
10. Halaman Offset: Pilih dan Tekan 
• Pilih tombol Offset dan tombol PgUp/PgDn sampai halaman Work Zero Offset muncul. Gunakan tombol Panah untuk menyorot G54 (atau fixture offset mana pun yang akan diatur).
11. Atur Part Zero: Tekan Part Zero Set
• Ini menetapkan nilai X G54 ke posisi poros saat ini.
12. Poros Berhenti: Tekan stop poros
13. Untuk Mengatur sumbu Y ulangi langkah 6-11
Menggunakan MDI untuk memverifikasi part zero offset
1. Tombol MDI/DNC: Pilih dan Tekan MDI/DNC
2. Hapus Prog: Pilih dan Tekan (untuk menghapus perintah apa pun)
3. Masukkan G00 G90 G54 X0 Y0
4. Masukkan: Pilih dan Tekan Masukkan
5. Cycle Start: Pilih dan Tekan Cycle Start
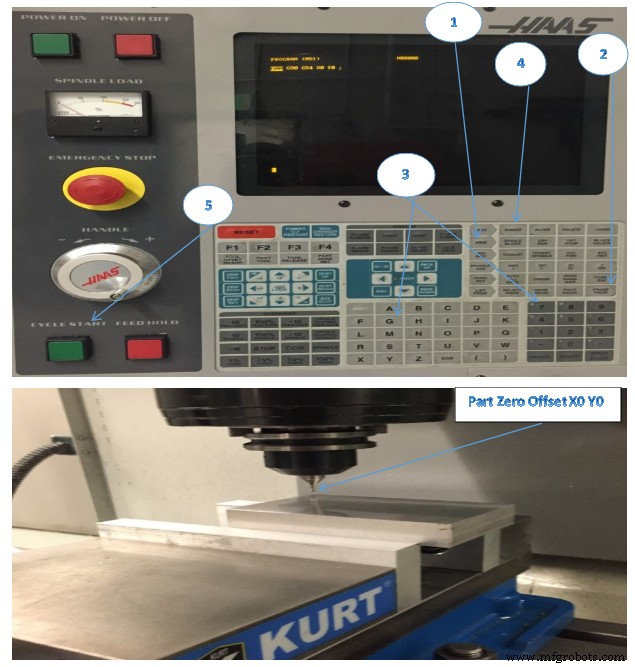
Part Zero Offset X0 Y0 (MDI)
- Untuk menggeser datum KEKANAN relatif terhadap operator mesin, TAMBAHKAN jumlah geser ke nilai offset X. Misalnya, untuk menggeser X+.1, masukkan .1 TULIS/MASUK.
- Untuk menggeser datum LEBIH DEKAT dengan operator mesin, KURANGI jumlah geser dari nilai offset Y. Misalnya, untuk menggeser Y-.1, masukkan -.1 TULIS/MASUK
Mengatur Part Zero Offset XY(Menggunakan Pointer mekanik)
Untuk memesin bagian, mesin perlu mengetahui di mana bagian terletak pada
meja. Anda dapat menggunakan edge finder, probe elektronik, atau banyak alat dan
metode lainnya untuk menetapkan part zero. Untuk mengatur part zero offset dengan pointer mekanik:1. Letakkan bahan (1) di borong dan eratkan.
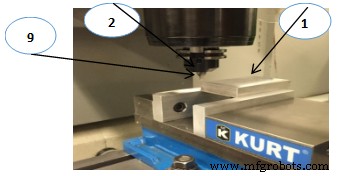
Gambar 14. Mengatur Part Zero XY (Menggunakan Pointer mekanik)
2. Muat alat pointer (2) di poros.
3. Tekan (HANDLE JOG) (E).
4. Tekan (.1/100.) (F) (frais akan bergerak dengan cepat
saat pegangan diputar).
5. Tekan (+Z) (A).
6. Handle jog (J) sumbu Z sekitar 1 inci di atas bagian.
7. Tekan (.001/1.) (G) (frais akan bergerak dengan lambat
saat pegangan diputar).
8. Handle jog (J) sumbu Z sekitar. 0.2 inci di atas bagian.
9. Pilih di antara sumbu X dan Y (I) dan handle jog (J) alat ke sudut kiri atas
bagian (Lihat Gambar 36 di atas (9).
10. Pilih (OFFSET) (C) sampai panel Active Work Offset aktif.
11. Cursor (H) ke kolom X-Axis G54.
12. Tekan [PART ZERO SET] (B) untuk memuat nilai ke kolom X-Axis. Tekanan
kedua [PART ZERO SET] (B) memuat nilai ke kolom Y-Axis.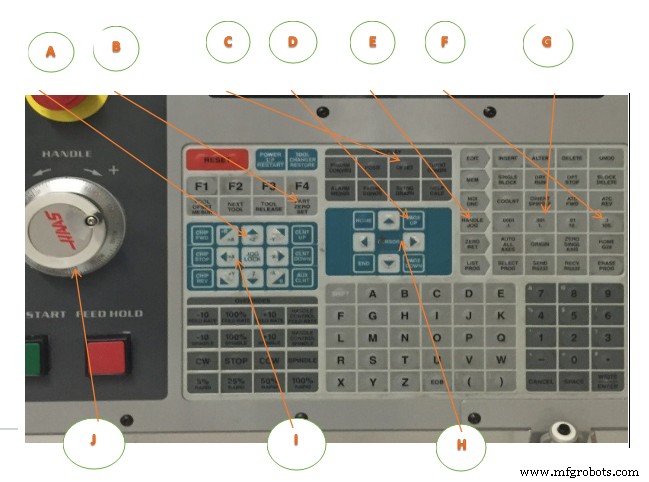
Mengatur Tool Offset
Langkah berikutnya adalah menyentuh alat. Ini mendefinisikan jarak dari ujung alat ke
atas bagian. Nama lain untuk ini adalah Tool Length Offset, yang ditetapkan sebagai H dalambaris kode mesin. Jarak untuk setiap alat dimasukkan ke dalam Tabel Offset Alat.
Mengatur Tool Offset. Dengan sumbu Z pada posisi rumahnya, Tool Length Offset diukur
dari ujung alat (1) ke atas bagian (2). Lihat Gambar 15.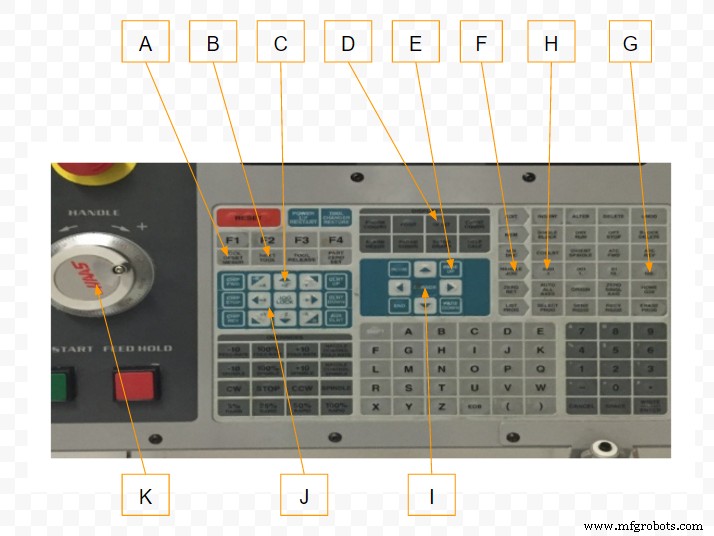
1. Muat alat di poros (1).
2. Tekan (HANDLE JOG) (F).
3. Tekan (.1/100.)(G) (frais bergerak dengan cepat saat pegangan diputar).
4. Pilih di antara sumbu X dan Y (J) dan handle jog (K) alat di dekat pusat bagian.
5. Tekan (+Z) (C).
6. Handle jog (K) sumbu Z sekitar 1 inci di atas bagian.
7. Tekan (.0001/.1) (H) (frais bergerak dengan lambat saat pegangan diputar).
8. Tempatkan selembar kertas di antara alat dan benda kerja. Gerakkan alat dengan hati-hati
ke atas bagian, semakin dekat mungkin, dan masih dapat memindahkan kertas.9. Tekan (OFFSET) (D).
10. Tekan (PAGE UP) (E) sampai Anda menampilkan jendela Program Tool Offsets. Gulir ke alat #1.
11. Cursor (I])ke Geometry untuk posisi #1.
12. Tekan [TOOL OFFSET MEASURE] (A).
Langkah berikutnya menyebabkan poros bergerak dengan cepat di sumbu Z.
13. Tekan (NEXT TOOL) (B).
14. Ulangi proses offset untuk setiap alat.
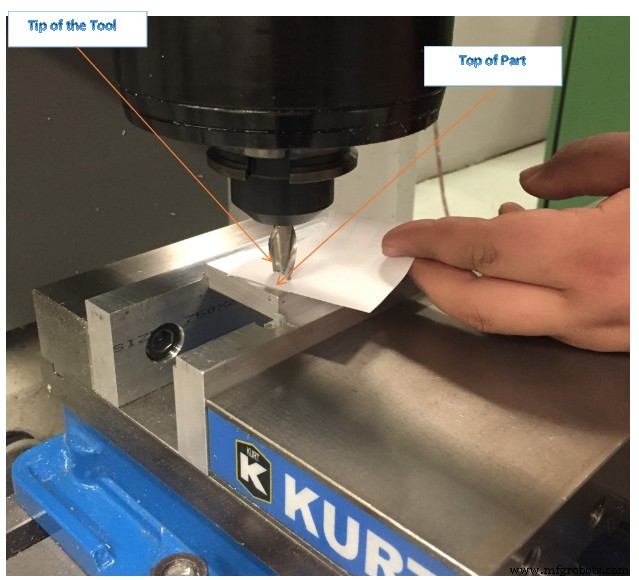
Gambar 15. Mengatur Tool Offset (lembar kertas)
Menggunakan MDI untuk memverifikasi Tool Length offset
1. Tombol MDI/DNC: Pilih dan Tekan MDI/DNC
2. Hapus Prog: Pilih dan Tekan (untuk menghapus perintah apa pun)
3. Masukkan G00 G90 G43 H01 Z2.00
4. Masukkan: Pilih dan Tekan Masukkan
5. Cycle Start: Pilih dan Tekan Cycle Start
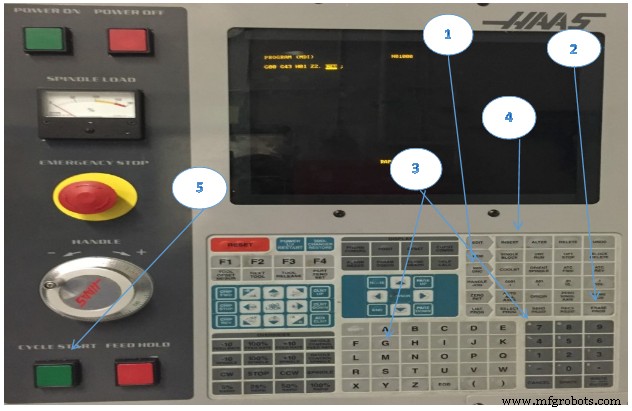
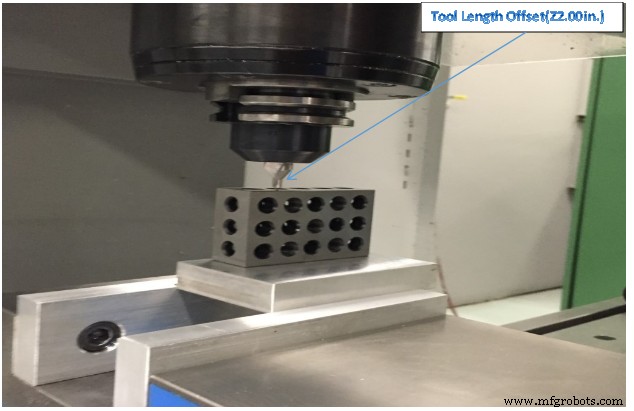
Gambar 16. Tool length Offset (2.00 inci di atas bagian menggunakan blok 1 2 3 untuk verifikasi)
Memuat Program CNC
1. Edit: Pilih dan Tekan Edit
2. F1: Pilih dan Tekan F1
3. Cursor: Tekan tombol panah kiri ke I/O dan kemudian tombol panah bawah untuk memindahkan bar sorotan ke Disk Directory.
4. Tulis/Masuk: Pilih dan Tekan Tulis/Masuk
5. Cursor ( Disk Directory): Tekan tombol panah bawah ke program untuk dimuat.
6. Tulis/Masuk: Pilih dan Tekan Tulis/Masuk
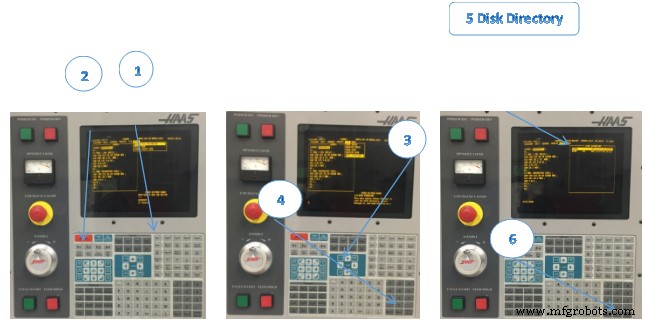
Gambar 17. Memuat Program CNC
Menyimpan Program CNC
1. Edit: Pilih dan Tekan Edit
2. F1: Pilih dan Tekan F1
3. Cursor: Tekan tombol panah kiri ke I/O dan kemudian tombol panah bawah untuk memindahkan bar sorotan ke Send Disk.
4. Tulis/Masuk: Pilih dan Tekan Tulis/Masuk
5. Masukkan Nama File Disk: O80001
6. Tulis/Masuk
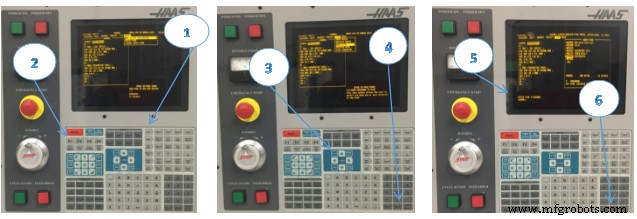 Gambar 18. Menyimpan Program CNC
Menjalankan Program CNC
Ini adalah proses yang disukai untuk menjalankan program baru. Setelah program terbukti, semua laju pakan dapat diatur ke 100% dan mode single block dapat dimatikan.
Operasi Dry Run
Mesin menjalankan semua gerakan tepat seperti yang diprogram. Jangan gunakan benda kerja di mesin saat dry run beroperasi. Fungsi Dry Run digunakan untuk memeriksa program dengan cepat tanpa sebenarnya memotong bagian.
Untuk memilih Dry Run:
1. Sementara dalam mode MEM atau MDI, tekan (DRY RUN).
Saat dalam Dry Run, semua rapids dan feeds dijalankan pada kecepatan yang dipilih dengan tombol kecepatan jog.
2. Dry Run hanya dapat dinyalakan atau dimatikan ketika program selesai atau [RESET]
ditekan. Dry Run membuat semua perintah gerakan X Y Z dan permintaan perubahanalat. Tombol override dapat digunakan untuk menyesuaikan kecepatan poros.
Checklist:
1. Sebelum Memulai
- Pastikan borong atau peralatan aman dan Anda memiliki pengaturan yang aman.
- Tidak boleh ada kemungkinan penahanan pekerjaan gagal untuk berfungsi sebagaimana mestinya.
- Cabut pegangan borong.
- Bersihkan area kerja dari alat atau objek lain.
- Tutup pintu mesin.
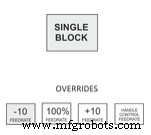
- Nyalakan Mode Single Block.
- Tekan tombol Rapid Feedrate -10 delapan kali untuk mengatur Rapid Feed Rate Override ke 20% dari maksimum.
2. Mulai
- Letakkan satu tangan pada tombol Feed Hold dan siap menekannya jika ada masalah.
- Tekan tombol Cycle Start.
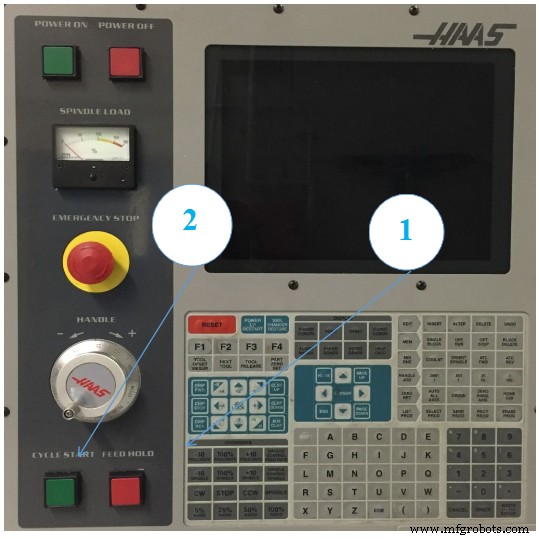
Gambar 19. Menjalankan Program CNC
Kesalahan umum adalah mengatur Fixture atau Tool Length offset dengan salah. Saat menjalankan program untuk pertama kali, atur mesin ke mode Single block. Kurangi kecepatan rapid feed ke 25%, dan lanjutkan dengan hati-hati. Setelah alat mulai memotong, matikan mode single block dan biarkan program berjalan. Jangan meninggalkan mesin tanpa pengawasan, dan pegang satu tangan pada tombol feed hold. Dengarkan, lihat pembentukan sisa boran, dan siap untuk menyesuaikan laju pakan pemotongan sesuai kondisi pemotongan.
Menyesuaikan CDC Offsets
Operasi pemesinan yang menggunakan Cutter Diameter Compensation (CDC: G41/G42) dapat disesuaikan untuk mengakomodasi aus dan defleksi alat. Ukur di seluruh fitur yang selesai pada bagian dan bandingkan dengan nilai yang diinginkan. Kurangi Aktual dari Ukuran Target dan masukkan selisih ke dalam register CDC pada kontrol untuk alat tersebut. Contoh:
(Ukuran Fitur Target: 2.5000 ) – (Ukuran Fitur Aktual: 2.5150) = Nilai Aus: -0.0150
Jalur alat sekarang akan dikompensasi untuk selisih ukuran. Menjalankan operasi yang sama lagi seharusnya menghasilkan fitur dengan ukuran target yang tepat
Kompensasi aus hanya digunakan pada laluan kontur. Tidak digunakan untuk face milling, 3D milling, atau siklus bor. Pilih opsi Kompensasi Aus dalam perangkat lunak CAD/CAM Anda dan, jika diperlukan, setel nilai Tool Diameter Wear seperti yang ditunjukkan di atas. Saat digunakan, nilai aus selalu berupa angka negatif. Selalu setel Tool Diameter Geometry ke nol untuk semua alat karena perangkat lunak CAD/CAM sudah mengakomodasi diameter alat dengan memprogram jalur pusat alat.
Checklist:
1. Halaman Offset: Pilih dan Tekan Offset
2. Sesuaikan Offset Diameter: Pilih dan Masukkan Nilai
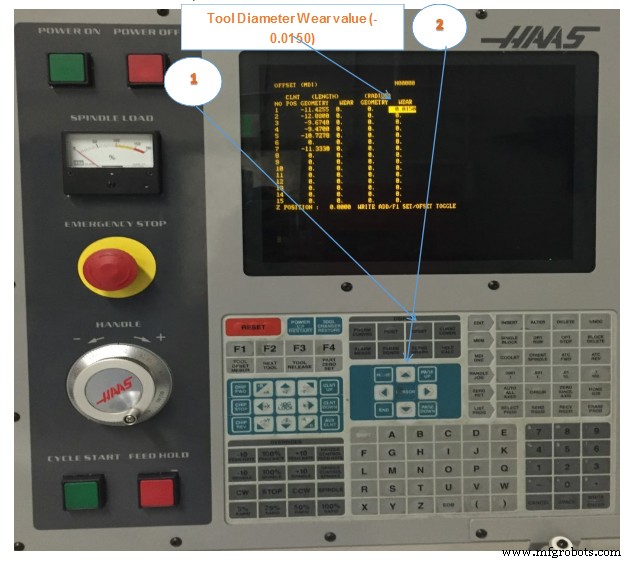
- Pg Up/Dn untuk menyorot alat yang akan disesuaikan.
- Masukkan nilai menggunakan keypad angka.
- Contoh nilai Tool Diameter Wear seperti di atas: -0.0150
- Pilih dan Tekan Writ/Enter
Gambar 20. Menyesuaikan CDC Offsets
Matikan Mesin CNC
Checklist:
1.Cabut alat dari poros:
- Masukkan nomor tool carousel kosong.
- Pilih ATC FWD
2. Jog Mesin ke Area Aman:
• Pilih Jog
3.Tombol Matikan: Tekan POWER OFF
Checklist Setelah Mati Daya:
• Sapu poros dengan kain bersih lembut untuk menghapus pendingin dan mencegah karat.
• Simpan alat.
• Bersihkan area kerja.
• Selalu tinggalkan mesin, alat, dan peralatan dalam kondisi yang sama atau lebih baik dari saat Anda menemukannya.
Penting untuk membersihkan mesin setelah setiap penggunaan untuk mencegah korosi, mempromosikan lingkungan kerja yang aman, dan sebagai sopan santun profesional terhadap orang lain. Izinkan setidaknya 15-30 menit di akhir setiap kelas untuk pembersihan. Paling tidak, simpan semua alat dan perkakas yang tidak digunakan, cuci mesin dengan pendingin, hapus pendingin yang menumpuk di meja, dan jalankan conveyor sisa boran.
UJIAN UNIT
1. Sebutkan delapan area fungsional keyboard HAAS.
2. Jelaskan cara Door override.
3. Jelaskan cara memuat Alat.
4. Jelaskan MDI dan berikan satu contoh.
5. Jelaskan cara mengatur part zero offset.
6. Jelaskan penggunaan MDI untuk memverifikasi part zero offset.
7. Jelaskan cara mengatur Tool Length offset
8. Jelaskan penggunaan MDI untuk memverifikasi Tool Length offset.
9. Jelaskan cara menyimpan program CNC.
10. Jelaskan prosedur pematikan.



