Penggantian Bar Bor Efisien pada Kontrol CNC EPM: Panduan Langkah demi Langkah
Karena beberapa alasan salah satu bar bor pada mesin putar CNC telah rusak total, jadi saya mengganti bar bor yang rusak dengan yang baru, di sini saya akan menceritakan seluruh cerita penggantian alat.
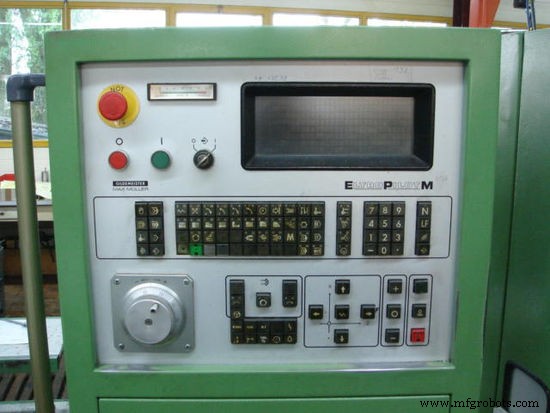
Eltro Pilot M
Saya mengganti bar bor pada salah satu mesin CNC FMS-5 dengan kontrol CNC EPM (Eltro Pilot M) dari Gildemeister.
Prosedur Penggantian Alat
Nomor alat bar bor adalah S10K SDUCL 07 , insert yang digunakan pada bar bor adalah DCMT 070204 . Seperti yang ditunjukkan kode bar bor, diameter bar bor adalah 10mm, dan tepi potong insert yang digunakan pada bar bor ini adalah 7mm dan dengan radius titik potong insert 0.4mm.
Saya hanya mengencangkan bar bor dalam pemegang alat bar bor. Pemegang alat adalah tipe collet, jadi Anda dapat dengan mudah mengganti collet sesuai kebutuhan dan menggunakannya.
Pengaturan Offset Alat
Kemudian saya membawa bar bor yang telah diencangkan ke Mesin Offset Alat atau Mesin Presetting Alat, dan mengukur nilai bar bor untuk sumbu x dan z-axis. Kemudian saya membawa bar bor ke mesin CNC dan mengencangkan bar bor dalam turret mesin CNC.

Memasukkan Data Offset Alat
Turret mesin CNC ini memiliki total 12 stasiun alat, di antara 12 stasiun alat 6 disebut stasiun alat dalam dan yang lainnya 6 disebut stasiun alat luar. Jarak stasiun alat dalam dari titik pusat turret adalah 160mm, dan jarak stasiun alat luar dari titik pusat turret adalah 215mm.
Ketika alat baru dipasang pada mesin CNC ini, dimensi turret di atas diperhitungkan. Saya hanya mengencangkan alat pada salah satu stasiun alat dalam. Sekarang tiba-tiba titik kritis untuk memasukkan nilai yang diukur dalam mesin CNC. Jadi saya membuka program mesin CNC dan memanggil blok nomor program tempat offset alat diberikan (pada kontrol CNC EPM offset alat diberikan dalam program mesin CNC dengan kode G G92 yang disebut Tool File) dan memasukkan nilai bar bor yang baru diukur di sana. G92 mengambil beberapa parameter seperti
- X nilai yang diukur alat pada sumbu x (nilai yang diukur dari mesin offset alat + jarak dari titik pusat turret ke titik pusat stasiun alat)
- Z nilai yang diukur alat pada sumbu z (untuk sumbu z tidak ada pengukuran khusus yang diperlukan, cukup masukkan nilai mesin offset alat)
- I radius hidung insert alat
- K radius hidung insert alat
Menjalankan Mesin dengan Alat Baru
Sekarang tiba-tiba bagian aktual dan kritis, sekarang saya harus mencoba alat baru. Bagian ini kritis karena jika Anda hanya melakukan kesalahan saat mengukur offset alat atau memasukkan nilai yang salah dalam tool file, maka sesuatu yang benar-benar bisa salah.
Mode Dry Run
Jadi setiap kali saya menetapkan alat baru, saya menjalankan mesin dalam mode Dry Run , dalam mode dry run semua feed dikontrol melalui feed override atau handwheel mesin CNC (feed G00 juga termasuk dalam kontrol), Jadi saya dapat dengan mudah meningkatkan atau mengurangi nilai feed sesuai keinginan. Namun masalah dengan EPM adalah tidak ada mode Dry Run, tetapi Feed Override bekerja dengan cara yang sama jadi tidak masalah sama sekali.
Mode Single Block
Sekarang saya hanya mematikan mesin dalam Mode Single Block dan menjalankan blok program satu per satu, memperhatikan apa yang terjadi. Jika nilai yang diukur alat baik dan program CNC tidak ada kesalahan maka semuanya akan berjalan lancar, namun jika sesuatu yang aneh terjadi saya hanya menghentikan mesin dan memeriksa ulang nilai yang diukur alat dan memperbaikinya dan menjalankan ulang program mesin CNC. Jika alat menyelesaikan operasinya dengan sukses saya hanya mematikan mesin CNC dalam mode otomatis. Sekarang mesin CNC siap digunakan.



