Mendesain Jig & Fixture dengan Pemesinan CNC & Cetak 3D
Jig dan fixture sering berfungsi sebagai alat produksi kunci di lantai produksi yang dapat membantu menyederhanakan assembly bagian, menciptakan proses alur kerja yang efisien, meningkatkan kualitas manufaktur secara keseluruhan, membantu mengurangi biaya produksi, dan mengotomatisasi pekerjaan.
Tulisan ini melihat perbedaan antara jig dan fixture. Meskipun jig dan fixture paling sering diproduksi dengan menggunakan pemesinan CNC, tulisan ini juga menjelaskan bagaimana cetak 3D kelas industri (manufaktur additif) dapat menjadi opsi atau alternatif yang baik untuk pemesinan ketika jig dan fixture yang tidak beraturan, rumit, atau kecil diperlukan.
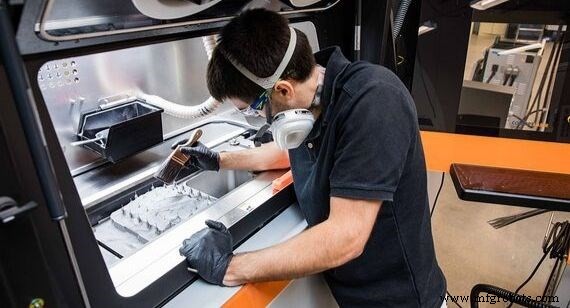
Proses manufaktur additif direct metal laser sintering dapat digunakan untuk membuat jig dan fixture.
Jig Membantu Proses Manual
Produsen dapat menggunakan berbagai jenis jig untuk berbagai tugas di dalam peralatan manufaktur, tetapi, pada dasarnya, jig memegang dan memandu posisi alat untuk melakukan tugas manufaktur. Bush bor adalah contoh yang baik, membantu memandu bor melalui workpiece untuk mempertahankan posisi dan sudut yang akurat. Bush bor dapat menghasilkan pekerjaan berkualitas lebih tinggi dan juga meningkatkan kecepatan manufaktur.
Fixture Membantu Proses Otomatis
Daripada memandu alat manufaktur, fixture memegang workpiece dalam posisi, orientasi, atau lokasi yang aman. Contoh pemesinan umum adalah fixture di mana blok material mentah diklem di dalam mesin CNC. Fixture adalah alat manufaktur kunci yang memungkinkan otomatisasi. Sebuah garis assembly mobil, misalnya, dimungkinkan oleh fixture yang mengamankan dan memindahkan mobil melalui proses pengelasan dan assembly. Selain itu, sering digunakan untuk memegang produk di tempat untuk pemindaian optik dan laser untuk menilai kualitas manufaktur. Memang, Anda akan kesulitan menemukan proses industri otomatis yang tidak melibatkan fixture.
Menggabungkan Jig dan Fixture
Menggunakan jig dan fixture bersama membantu mencapai presisi manufaktur untuk produk agar berfungsi dengan baik. Contoh? Pertimbangkan pintu, lemari, dan rak. Lubang untuk knob, kuncinya, dan engsel pintu memerlukan penempatan dan pemandu yang akurat untuk bor. Hal yang sama berlaku untuk lemari dengan potongan senggol atau lubang rak di sisi lemari. Tanpa jig dan fixture, buku akan tergelincir dari rak, laci akan longgar, pintu tidak akan tertutup dengan baik… nah, Anda paham ideanya.
Seperti yang disebutkan, pemesinan adalah proses manufaktur paling umum untuk membuat jig dan fixture. Untuk pertimbangan dan pedoman desain, Protolabs mampu mempertahankan toleransi ±0,005 in. (0,127 mm).
Akhirnya, tidak semua jig dan fixture perlu terbuat dari logam. Dalam banyak kasus, plastik dapat mengurangi biaya dan memenuhi persyaratan performa Anda.
Opsi Cetak 3D untuk Jig, Fixture
Di luar pemesinan, cetak 3D kelas industri juga dapat menjadi opsi yang layak untuk jig dan fixture, dan, lagi pula, baik dalam logam atau plastik. Ini terutama terjadi ketika geometri terlalu sulit atau mahal untuk dipesan. Kunci adalah memilih teknologi mana yang lebih cocok untuk aplikasi tertentu.
Aturan umum adalah: jika dapat dipesan CNC 3-axis, seharusnya dipesan. Fixture yang dipesan biasanya memiliki finishing permukaan yang lebih baik, material yang lebih kuat, dan akurasi yang lebih tinggi. Juga, untuk produksi volume rendah, biaya dan waktu putar sekitar sama dengan cetak 3D.
Seperti yang disebutkan, cetak 3D masuk ke dalam peran ketika jig dan fixture memiliki bentuk yang tidak beraturan atau kompleks atau lebih kecil dari biasanya. Selain itu, saat memproduksi banyak jig dan fixture, cetak 3D dapat menjadi cara yang baik untuk menjaga biaya tetap rendah.
Salah satu tips desain terbaru kami menggambarkan proses cetak 3D mana yang paling cocok untuk aplikasi jig/fixture tertentu.
Untuk jig dan fixture plastik, stereolithography (SL) adalah opsi populer untuk membangun jig dan fixture kecil yang kompleks, karena finishing permukaan yang luar biasa yang mungkin pada komponen akhir. Selective laser sintering (SLS) digunakan lebih teratur untuk jig dan fixture yang lebih besar, menghasilkan potongan yang tahan lama dan akurat yang lebih kuat daripada yang dibuat dengan SL. SLS juga menawarkan volume pembuatan yang lebih besar tetapi bagian akan memiliki finishing kasar dan kurang detail halus. Multi Jet Fusion juga semakin populer untuk memproduksi jig dan fixture—memproduksi prototipe nylon fungsional dan bagian produksi akhir penggunaan dalam waktu singkat hingga satu hari.
Untuk jig dan fixture logam cetak 3D, direct metal laser sintering (DMLS) dapat menghasilkan item yang sangat tahan lama. Permukaan DMLS, namun, cenderung kasar dan waktu putar lebih lama karena persyaratan pengolahan pasca.
Seperti biasa, dengan tips teknis kami, jangan ragu untuk menghubungi salah satu applications engineer kami di 877-479-3680 atau ADMIN@MFGROBOTS.COM dengan pertanyaan atau untuk mendiskusikan opsi atau mendapatkan saran. Untuk memulai proyek desain berikutnya Anda hari ini, cukup unggah model CAD 3D untuk penawaran interaktif dalam hitungan jam.



