SLA vs. FDM: Membandingkan Teknologi Cetak 3D Terkemuka untuk Kualitas dan Presisi
Manufaktur additif, dan khususnya cetak 3D modern, telah berkembang jauh sejak pengembangan awalnya pada 1983. Bagian cetak 3D hari ini dapat mencapai resolusi dan toleransi tinggi. Dua teknik yang lebih umum adalah stereolithography (SLA) dan fused deposition modeling (FDM). Sementara keduanya muncul pada tahun 1980-an, mereka menggunakan cara yang sangat berbeda untuk membuat bagian, dan sebagai akibatnya, bagian akhir masing-masing memberikan manfaat yang bervariasi.
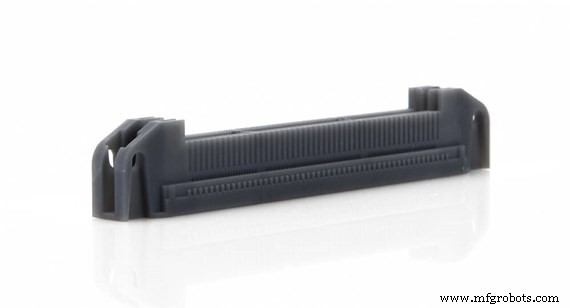
Bagian SLA yang dibuat dengan resin MicroFine Gray™ Protolabs mencapai resolusi mikro presisi.
Bagaimana SLA Bekerja?
SLA menggunakan resin fotopolimer sebagai bahan baku untuk bagiannya. Fotopolimer memerlukan cahaya ultraviolet intens dari laser untuk mengeras, dan itulah ide inti di balik SLA. Pembuatan terjadi pada platform yang tenggelam dalam resin. Laser berada di atas tangki dan, diarahkan oleh cermin presisi, melelehkan resin cair, mengerasnya untuk mencapai bentuk bagian yang diinginkan, satu lapisan pada satu waktu. Struktur pendukung adalah lapisan pertama yang dibuat, memastikan bahwa bagian terpasang dengan aman pada platform dan didukung dengan baik. Dengan setiap laluan, bladeremuka resin memecahkan tegangan permukaan resin di atas bagian. Bagian kemudian dibangun dari bawah ke atas.
Bagaimana FDM Bekerja?
Salah satu bentuk awal cetak 3D, FDM ditemukan oleh salah satu pendiri Stratasys, Scott Crump. Konsepnya sederhana—ini banyak seperti menggunakan pistol lem panas. Filamen termoplastik atau gulungan plastik dipanaskan hingga titik leleh. Plastik cair, panas muncul melalui nozel untuk membuat satu lapisan tipis, tunggal di sepanjang sumbu X dan Y pada platform pembuatan. Lapisan mendingin dan mengeras dengan cepat. Seperti setiap lapisan selesai, platform diturunkan dan plastik leleh tambahan ditambahkan, mempertumbuhkan bagian secara vertikal (di sepanjang sumbu Z).
Properti Material SLA dan FDM
| Proses | Cara Kerja | Kekuatan | Finishing | Material Umum |
| SLA | Fotopolimer dikuringkan laser | 2.500-10.000 (psi)
17,2-68,9 (MPa) | Lapisan tambahan 0,002-0,006 in. (0,051-0,152 mm) biasanya | Fotopolimer seperti termoplastik mirip ABS, PC, dan PP |
| FDM | Extrusi dilelehkan | 5.200-9.800 (psi)
35,9-67,6 (MPa) | Lapisan tambahan 0,005-0,013 in. (0,127-0,330 mm) biasanya | ABS, PC, PC/ABS, PPSU, PEEK, ULTEM |
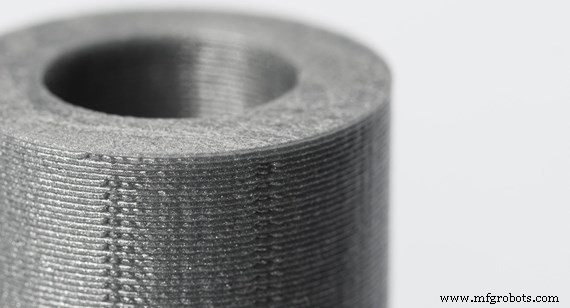
Pada bagian FDM ini, garis lapisan terlihat. Foto: 3Dhubs.com
Kedua teknik ini tidak menciptakan bagian yang sekuat bagian cetak injeksi, misalnya, tetapi cocok untuk prototipe cepat. Lapisan tipis SLA dan ikatan kuat antara lapisan membuat bagian SLA lebih halus, dengan striasi minimal di sepanjang sumbu Z, arah pembuatan.
Pertimbangan SLA
Jika detail dan kehalusan permukaan penting bagi bagian Anda, SLA dengan mudah mengalahkan FDM. Sebagai bagian dari akarnya dalam teknologi laser, bagian SLA dapat menawarkan detail yang sangat halus, sementara harga kompetitif. Selain itu, proses kuring cahaya ultraviolet SLA menghindari masalah FDM yang disebabkan oleh kompresi panas pada lapisan yang sebelumnya digambar. Sama pentingnya, SLA menawarkan banyak opsi finishing tambahan, seperti pewarnaan dan tekstur.
Dengan SLA, ada tiga tingkat resolusi yang dapat dipilih, mulai dari 0,004 in. (0,1016 mm) hingga 0,001 in. (0,0254 mm) untuk ketebalan lapisan. Memilih satu daripada yang lain tidak hanya mempengaruhi kualitas bagian, tetapi juga waktu pembuatan. Ukuran fitur minimum dapat sempit hingga 0,0025 in. (0,0635 mm) pada bidang XY dan 0,008 in. (0,2032 mm) pada sumbu Z.
Salah satu masalah penting dengan bagian SLA adalah sensitivitas mereka terhadap cahaya. Sebagai fotopolimer, mereka dapat rusak karena paparan sinar UV, seperti sinar matahari. Menambahkan lapisan pelindung dapat memperlambat proses ini.
MicroFine™ adalah material eksklusif Protolabs yang tersedia dalam warna abu-abu dan hijau. Material seperti ABS resolusi mikro ini dapat mencetak lapisan yang sangat tipis: hanya 0,001 in. (0,0254 mm). Presisi seperti itu adalah persyaratan untuk membangun bagian dengan banyak detail fitur kecil dan secara teratur digunakan untuk komponen medis kecil yang sangat akurat.
Pertimbangan FDM
FDM menggunakan material kelas teknik (lihat grafik di atas) dan menawarkan berbagai opsi warna. Dengan beberapa printer FDM, bagian dapat berukuran sebesar 427 in. x 153 in. x 172 in. (10.845,8 mm x 3.886,2 mm x 4.368,8 mm). Pada dasarnya tergantung pada ukuran ruang pembuatan. Juga, bagian FDM dihargai sedang, membuatnya ideal untuk hobi, klinik gigi, dan kelas.
Toleransi FDM bergantung pada cara mesin diatur, tetapi dapat sempit hingga +/-0,0035 in. (+/-0,0015 mm). Ketebalan lapisan bervariasi berdasarkan material yang Anda gunakan, dan beberapa printer dapat mencetak sehalus 0,001 in. (0,0254 mm), meskipun ini akan menghasilkan waktu cetak yang lama dan mungkin tidak mungkin dengan bagian yang lebih besar.
Karena suhu mempengaruhi material inti, bagian FDM tunduk pada tepi berkilat yang disebabkan ketika lapisan baru ditumpuk di atas lapisan sebelumnya. Masalah sumbu Z ini juga menyebabkan kelemahan dalam pembuatan. Jadi, kekuatan bagian sepenuhnya tergantung pada arah di mana bagian dibuat.
FDM tidak bekerja baik dengan area datar lebar, dan memiliki kesulitan mencetak sudut tajam, jadi menambahkan fillet pada desain Anda masuk akal. Untuk semua alasan ini, prototipe dengan FDM bekerja baik ketika akurasi dan finishing permukaan tidak kritis.
Meskipun FDM mendapat nilai untuk biaya, SLA cukup kompetitif, terutama untuk prototipe kosmetik dengan desain yang rumit. Ini juga proses utama untuk menciptakan cetakan untuk cetak injeksi dan cetak logam.
Kapan Menggunakan SLA dan FDM
Dengan semua pertimbangan ini, berikut adalah daftar kapan menggunakan metode mana.
Gunakan SLA:
- Untuk prototipe kompleks cepat
- Ketika presisi dan finishing permukaan halus penting
- Ketika resolusi tinggi, detail halus, dan akurasi diperlukan
- Untuk membuat cetakan untuk cetak logam untuk memfasilitasi produksi massal
- Ketika kekuatan dan daya tahan model tidak krusial (model yang terbuat dari resin mungkin rusak jika terpapar matahari dalam waktu lama)
Gunakan FDM:
- Untuk prototipe
- Ketika pilihan warna diperlukan
- Untuk model hemat biaya
- Ketika presisi dan finishing permukaan tidak krusial
- Untuk proyek hobi dan maker
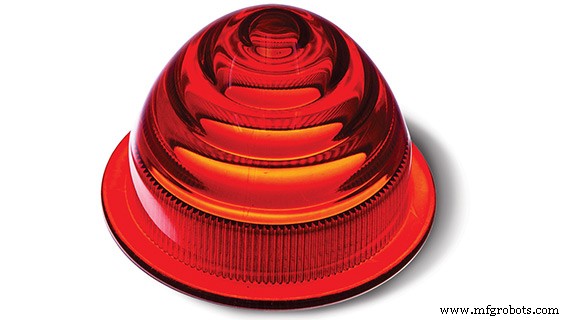
SLA menghasilkan lampu belakang mobil ini yang jernih, merah, dengan finishing halus dan pewarnaan pasca-produksi khusus.
Untuk bantuan lebih lanjut, jangan ragu untuk menghubungi applications engineer Protolabs di 877-479-3680 atau ADMIN@MFGROBOTS.COM. Untuk memulai proyek desain berikutnya Anda hari ini, cukup unggah model CAD 3D untuk penawaran interaktif dalam hitungan jam.



