Pegas: Cara Menyimpan Energi dan Kembali ke Bentuk Asli
Pegas adalah perangkat yang mengubah bentuknya sebagai respons terhadap gaya eksternal, kembali ke bentuk aslinya ketika gaya dihapus. Energi yang dihabiskan untuk merubah bentuk pegas disimpan di dalamnya dan dapat dipulihkan ketika pegas kembali ke bentuk aslinya. Secara umum, jumlah perubahan bentuk berhubungan langsung dengan jumlah gaya yang diberikan. Namun, jika gaya terlalu besar diberikan, pegas akan merubah bentuk secara permanen dan tidak akan pernah kembali ke bentuk aslinya.
Latar Belakang
Ada beberapa jenis pegas. Salah satu yang paling umum terdiri dari kawat yang dililit menjadi bentuk silinder atau kerucut. Pegas ekstensi adalah pegas kerucut yang wayah biasanya bersentuhan satu sama lain; saat gaya diberikan untuk meregangkan pegas, wayah terpisah. Sebaliknya, pegas kompresi adalah pegas kerucut dengan ruang di antara wayah berturut-turut; saat gaya diberikan untuk memendekkan pegas, wayah dorong lebih dekat satu sama lain. Jenis ketiga pegas kerucut, disebut pegas torsi, dirancang sehingga gaya yang diberikan memutar wayah menjadi spiral yang lebih rapat. Contoh umum pegas torsi ada di clipboard dan klip rambut kupu-kupu.
Variasi lain dari pegas kerucut adalah pegas jam, yang dililit menjadi spiral datar daripada silinder atau kerucut. Salah satu ujung pegas berada di pusat spiral, dan yang lain di tepi luar.
Beberapa pegas dibuat tanpa wayah. Contoh paling umum adalah pegas daun, yang berbentuk lengkungan dangkal; biasanya digunakan untuk sistem suspensi mobil. Jenis lain adalah pegas cakram, perangkat seperti pelat yang berbentuk kerucut terpancung. Silinder inti terbuka dari material elastis padat juga dapat bertindak sebagai pegas. Pegas non-wayah umumnya berfungsi sebagai pegas kompresi.
Sejarah
Pegas non-wayah yang sangat sederhana telah digunakan sepanjang sejarah. Bahkan cabang pohon yang lentur dapat digunakan sebagai pegas. Perangkat pegas yang lebih canggih berasal dari Zaman Perunggu, ketika penyepil alis umum dalam beberapa budaya. Pada abad ketiga S.M., insinyur Yunani Ctesibius dari Alexandria mengembangkan proses untuk membuat “perunggu lentur” dengan meningkatkan proporsi timah dalam legam tembaga, mencetak bagian, dan mengerasinya dengan pukulan palu. Dia mencoba menggunakan kombinasi pegas daun untuk mengoperasikan katapult militer, tetapi mereka tidak cukup kuat. Pada abad kedua S.M., Philo dari Byzantium, insinyur katapult lainnya, membuat perangkat serangkaian, tampaknya dengan beberapa kesuksesan. Kunci kadap banyak digunakan di kekaisaran Rom kuno, dan setidaknya satu jenis menggunakan daun logam melengkung untuk menjaga perangkat tertutup hingga daun ditekan dengan kunci.
Perkembangan berikutnya yang signifikan dalam sejarah pegas datang pada Abad Tengah. Gergaji tenaga yang dirancang oleh Villard de Honnecourt sekitar 1250 menggunakan roda air untuk mendorong gergaji ke satu arah, sambil memenggal tiang; saat tiang kembali ke keadaan tidak dibengkokkan, ia menarik gergaji ke arah berlawanan.
Pegas wayah dikembangkan pada awal abad kelima belas. Dengan mengganti sistem bobot yang biasanya mendorong jam dengan mekanisme pegas terlilit, pembuat jam mampu menciptakan perangkat pengukur waktu yang andal dan portabel. 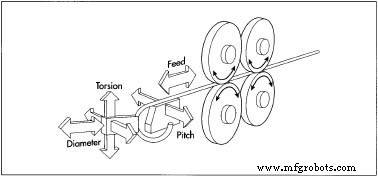 Sebuah diagram yang menggambarkan pengilatan pegas oleh mesin CNC. Kemajuan ini membuat navigasi bintang yang akurat mungkin untuk kapal laut.
Pada abad kedelapan belas, Revolusi Industri mendorong pengembangan teknik produksi massal untuk pembuatan pegas. Pada 1780-an, kunci Inggris Joseph Bramah menggunakan mesin pengilat pegas di pabriknya. Tampaknya adaptasi dari bubut, mesin ini membawa gulungan kawat sebagai pengganti kepala pemotong. Kawat dari gulungan dililit di sekitar batang yang diamankan di bubut. Kecepatan baut pemimpin, yang membawa gulungan sejajar dengan batang yang berputar, dapat disesuaikan untuk mengubah jarak wayah pegas.
Contoh umum penggunaan pegas saat ini bervariasi dari wayah kecil yang mendukung kunci di sentuhan ponsel hingga wayah besar yang mendukung seluruh bangunan dan melindunginya dari getaran gempa bumi.
Bahan Baku
Legam baja adalah material pegas yang paling umum digunakan. Legam paling populer termasuk tinggi karbon (seperti kawat musik yang digunakan untuk tali gitar), rendah karbon yang dipanaskan minyak, chrome silikon, chrome vanadium, dan baja karat.
Logam lain yang kadang digunakan untuk membuat pegas adalah legam beryllium tembaga, fosfor perunggu, dan titanium. Karet atau urethane dapat digunakan untuk pegas silinder non-wayah. Material keramik telah dikembangkan untuk pegas wayah di lingkungan suhu sangat tinggi. Material komposit serat kaca satu arah sedang diuji untuk kemungkinan penggunaan dalam pegas.
Desain
Berbagai persamaan matematis telah dikembangkan untuk menggambarkan properti pegas, berdasarkan faktor seperti komposisi dan ukuran kawat, diameter wayah pegas, jumlah wayah, dan jumlah gaya eksternal yang diharapkan. Persamaan ini telah dikombinasikan ke dalam perangkat lunak komputer untuk menyederhanakan proses desain.
Proses Manufaktur
Deskripsi berikut berfokus pada pembuatan pegas wayah legam baja.
Pengilingan
1 Pengilingan dingin. Kawat hingga diameter 0,75 in (18 mm) dapat dililit pada suhu ruangan menggunakan salah satu dari dua teknik dasar. Salah satunya terdiri dari melilit kawat di sekitar batang yang disebut arbor atau mandrel. Ini dapat dilakukan pada mesin pengilat pegas khusus, bubut, bor listrik tangan dengan mandrel diam di chuck, atau mesin pengilingan yang dioperasikan dengan korbanku. Mekanisme pemandu, seperti baut pemimpin di bubut, harus digunakan untuk menyelaraskan kawat ke pitch yang diinginkan (jarak di antara wayah berturut-turut) saat ia melilit di sekitar mandrel.
Secara alternatif, kawat dapat dililit tanpa mandrel. Ini umumnya dilakukan dengan mesin CNC (komputer navigasi sentral). 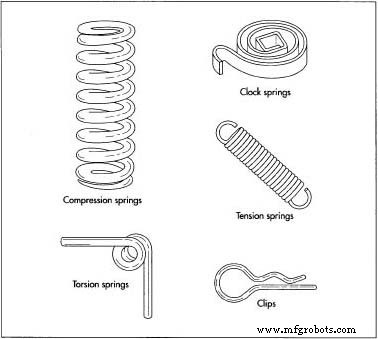 Contoh berbagai jenis pegas. Kawat didorong maju di atas blok pendukung menuju kepala bergerusan yang melengkungkan kawat, memaksa kawat untuk membengkok. Kepala dan blok pendukung dapat dipindahkan satu sama lain dalam hingga lima arah untuk mengontrol diameter dan pitch pegas yang sedang dibentuk.
Untuk pegas ekstensi atau torsi, ujung dibengkok menjadi lingkaran, kait, atau bagian lurus setelah operasi pengilingan selesai.
- 2 Pengilingan panas. Kawat tebal atau batang baja dapat dililit menjadi pegas jika logam dipanaskan untuk membuatnya lentur. Mesin pengilingan industri standar dapat menangani batang baja hingga diameter 3 in (75 mm), dan pegas custom reportedly telah dibuat dari batang tebal hingga 6 in (150 mm). Baja dililit di sekitar mandrel saat panas merah. Kemudian segera diangkat dari mesin pengilingan dan dicelupkan ke minyak untuk mengudinkan dan mengerasinya dengan cepat. Pada tahap ini, baja terlalu rapuh untuk berfungsi sebagai pegas, dan harus kemudian ditemper.
Pengkeras
- 3 Pemanasan. Baik baja telah dililit panas atau dingin, proses telah menciptakan stres dalam material. Untuk melepaskan stres ini dan memungkinkan baja untuk mempertahankan daya tahan khasnya, pegas harus ditemper dengan memanaskannya. Pegas dipanaskan dalam oven, dipanaskan pada suhu yang sesuai untuk waktu yang ditentukan, dan kemudian diizinkan untuk dingin perlahan. Misalnya, pegas terbuat dari kawat musik dipanaskan ke 500°F (260°C) selama satu jam.
Pengakhiran
- 4 Penggerindaan. Jika desain memanggil ujung datar pada pegas, ujung digerinda pada tahap ini dalam proses manufaktur. Pegas dipasang dalam cetakan untuk memastikan orientasi yang benar selama penggerindaan, dan dipegang terhadap roda gerinda berputar hingga tingkat keataran yang diinginkan dicapai. Ketika peralatan yang sangat otomatis digunakan, pegas dipegang dalam selang sementara kedua ujung digerinda bersamaan, pertama dengan roda kasar dan kemudian dengan roda halus. Fluida yang sesuai (air atau bahan berbasis minyak) dapat digunakan untuk mengudinkan pegas, melumasi roda gerinda, dan membawa partikel selama penggerindaan.
- 5 Shot peening. Proses ini memperkuat baja untuk menahan kelemahan logam dan retakan selama umur fleksi berulang. Seluruh permukaan pegas diserang dengan barisan bola baja kecil yang memukulnya halus dan menekan baja yang terletak di bawah permukaan.
- 6 Setting. Untuk tetap memperbaiki panjang dan pitch yang diinginkan dari pegas, ia ditekan sepenuhnya sehingga semua wayah bersentuhan satu sama lain. Beberapa produsen mengulangi proses ini beberapa kali.
7 Coating. Untuk mencegah korosi, seluruh permukaan pegas dilindungi dengan melukinya, mencelupkannya ke karet cair, atau melapisnya dengan logam lain seperti seng atau krom. Satu proses, disebut plating mekanis, melibatkan menggulingkan pegas dalam wadah dengan bubuk logam, air, kimia percepat, dan kaca kecil yang memukul bubuk logam ke permukaan pegas.
Secara alternatif, dalam plating elektrolisis, pegas dicelupkan ke dalam cairan listrik yang akan mengkorosi logam plating tetapi tidak pegas. Muatan listrik negatif diterapkan ke pegas. Juga dicelupkan dalam cairan adalah pasokan logam plating, dan diberikan muatan listrik positif. Saat logam plating larut dalam cairan, ia melepaskan molekul yang terbebani positif yang tertarik ke pegas yang terbebani negatif, di mana mereka terikat secara kimia. Plating elektrolisis membuat pegas baja karbon rapuh, sehingga segera setelah plating (kurang dari empat jam) mereka harus dipanggang pada 325-375°F (160-190°C) selama empat jam untuk mengatasi kerapuhan.
- 8 Pengemasan. Jumlah pegas yang diinginkan dapat secara sederhana dikemas dalam kotak atau kantong plastik. Namun, bentuk kemasan lain telah dikembangkan untuk meminimalkan kerusakan atau pengikatan pegas. Misalnya, mereka dapat dikemas secara individu, diurai pada kawat atau batang, tertutup dalam tabung, atau ditempelkan pada kertas lengket.
Kontrol Kualitas
Berbagai perangkat pengujian digunakan untuk memeriksa pegas selesai untuk kepatuhan dengan spesifikasi. Perangkat pengujian mengukur properti seperti kekejaman logam dan jumlah deformasi pegas di bawah gaya yang diketahui. Pegas yang tidak memenuhi spesifikasi dibuang. Analisis statistik dari hasil pengujian dapat membantu produsen mengidentifikasi masalah produksi dan meningkatkan proses sehingga pegas cacat yang lebih sedikit diproduksi.
Kira-kira satu dari tiga pegas cacat berasal dari masalah produksi. Dua dari tiga lainnya disebabkan oleh kekurangan dalam kawat yang digunakan untuk membentuk pegas. Pada 1998, pelapor telah melaporkan pengembangan tes coilability kawat (disebut FRACMAT) yang dapat menyaring kawat yang tidak memadai sebelum memproduksi pegas.
Mesin pengilingan yang dioperasikan komputer meningkatkan kualitas dengan dua cara. Pertama, mereka mengontrol diameter dan pitch pegas dengan lebih presisi daripada operasi manual dapat. Kedua, melalui penggunaan material piezoelektrik, yang ukurannya bervariasi dengan input listrik, kepala pengilingan CNC dapat menyesuaikan dengan tepat secara real time terhadap pengukuran karakteristik pegas. Sebagai hasilnya, mesin cerdas ini menghasilkan lebih sedikit pegas yang harus ditolak karena tidak memenuhi spesifikasi.
Masa Depan
Permintaan dari industri komputer dan ponsel yang tumbuh dengan cepat mendorong produsen pegas untuk mengembangkan teknik yang andal dan hemat biaya untuk membuat pegas yang sangat kecil. Pegas yang mendukung kunci di sentuhan dan keyboard penting, tetapi ada aplikasi yang kurang jelas juga. Misalnya, produsen alat uji yang digunakan dalam produksi semikonduktor telah mengembangkan teknologi kontak mikrospring. Ribuan pegas kecil, hanya 40 mils (0,040 in atau 1 mm) tinggi, ditempel pada titik kontak individual dari wafer semikonduktor. Saat wafer ini ditekan terhadap alat uji, pegas terkompresi, membentuk koneksi listrik yang sangat andal.
Alat medis juga menggunakan pegas yang sangat kecil. Sebuah pegas kerucut telah dikembangkan untuk digunakan di ujung masuk kateter atau endoskop. Terbuat dari kawat diameter 0,0012 in (30 mikrometer atau 0,030 mm), pegas tebal 0,0036 in (0,092 mm)—sekitar sama dengan rambut manusia. Perusahaan Jepang yang mengembangkan pegas ini mencoba membuatnya lebih kecil lagi.
Peminiatan paling akhir yang telah dilakukan sejauh ini dilakukan pada 1997 oleh ahli kimia Austria bernama Bernard Krautler. Dia membangun pegas molekuler dengan merangkaian 12 atom karbon bersama dan melekatkan molekulum vitamin B12 di setiap ujung rantai melalui atom kobalt. Dalam keadaan rileks, rantai memiliki bentuk zigzag; ketika basahi dengan air, rantai merempet rapat. Menambahkan siklodekstrin menyebabkan rantai kembali ke keadaan rileksnya. Tidak ada aplikasi praktis dari pegas ini yang telah ditemukan sejauh ini, tetapi penelitian berlanjut.



