Evolusi, Bahan, dan Manufaktur Toilet Modern
Latar Belakang
Sistem untuk mengelola limbah manusia sangat penting untuk setiap komunitas, dan permintaan meningkat tajam dengan kepadatan penduduk. Sementara jamban gundukan tetap umum di pedesaan, desain toilet yang canggih telah ada selama ribuan tahun.
Perjanjian Lama mencatat hukum tentang menutupi limbah di luar ruangan dan menyebutkan privy indoor untuk Raja Eglon Moab. Bukti toilet dengan air tiruan di Lembah Indus berkisar pada 2000 SM. Bahkan lebih awal, Mohenjo-Daro (sekitar 2750 SM) memiliki toilet yang terhubung dengan sistem drainase. Batu hutan Neolithic di Scara Brae di Kepulauan Orkney (≈4000 SM) dan kota Sumer Ashnunna (≈4000 SM) juga memiliki fasilitas toilet ruangan. Pada 2000 SM, istana Raja Minos di Kreta memiliki toilet marmer yang dicuci dengan air dari vas berseberangan.
Arsitektur Romawi meninggalkan warisan toilet umum yang abadi. Rumah pribadi Romawi sering memiliki kursi di atas sumur limbah, sementara fasilitas umum lebih rumit, dibangun di samping kamar mandi. Barisan kursi batu atau marmer di atas selokan menerima air mandi berlebih, yang membawa limbah ke saluran pembuang utama. Selokan sekunder menyediakan air segar untuk pencucian. Benteng Romawi, seperti Housesteads (122 M), mengalihkan sungai di bawah toilet, mengangkut limbah keluar dari benteng. Toilet adalah ruangan besar dengan bangku di sekitar tiga dinding, masing-masing dengan sekitar 20 lubang dan tidak ada pemisah privasi. Jalan-juga memiliki vas besar untuk para pengembara untuk buang air, menjaga kebersihan jalan.
Pada Abad Pertengahan, banyak abdias Inggris memasang toilet dengan air mengalir untuk komunitas ronggeng besar. Kastil batu menggunakan saluran vertikal yang mengarahkan limbah ke selokan. Toilet ruangan sering merupakan lemari kayu yang menyembunyikan pot kamar, yang dikosongkan oleh pelayan ke selokan.
Kota Eropa tradisional mengosongkan pot kamar langsung ke jalan, memfasilitasi kondisi yang tidak higienis. Toilet dengan air tiruan pertama muncul di Inggris pada akhir abad ke-16. Sir John Harrington’s “water closet” (1596) dipasang di istana Ratu Elizabeth I dan mengatur tren di kalangan bangsawan. Namun, adopsi luas tertunda sampai abad ke-18. Alexander Cumming menerima paten water closet Inggris pertama pada tahun 1775, dengan wadah yang memiliki pintu geser dan tuas yang melepaskan limbah sambil mengisi ulang wadah dengan air segar. Model Joseph Bramah tahun 1778 mengalirkan air selama sekitar 15 detik. Pada tahun 1815, toilet semacam ini umum di rumah London. Sistem saluran pembuang modern London yang selesai pada tahun 1853 mendorong pertumbuhan industri manufaktur toilet.
Bahan Baku
Mangkok dan tangki toilet terbuat dari vitreous china—campuran tanah liat bola, tanah liat cina, silika, dan agen flux. Campuran pertama dikeringkan, kemudian dibakar dalam oven. Berbeda dengan keramik typikal yang memerlukan pemanggaran berlapis terpisah, vitreous china vitrifies (menjaca kaca) selama satu pemanggaran, membuat seluruh bagian tahan air dan tahan noda.
Tempat duduk biasanya terbuat dari salah satu dari dua bahan. Tempat duduk plastik terdiri dari polistiren, termoplastik. Campuran kayu-plastik yang lebih umum menggunakan tepung kayu keras (maple atau birch) dicampur dengan resin melamin; zinc stearat mencegah lengket selama cetakan. Aksesori logam biasanya terbuat dari baja tahan karat atau tembaga, dan persilangan tempat duduk-ke-mangkok menggunakan plastik seperti karet.
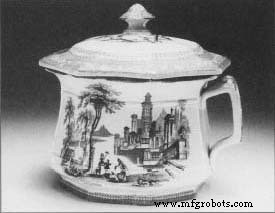 Pot kamar.
Victorian sering menolak toilet ruangan karena kekhawatiran tentang bau dan "gas kotor." Hari ini sulit membayangkan hidup tanpa plomber ruangan. Alih-alih pergi ke jamban luar, banyak menggunakan pot kamar—pembersih ruangan internal tanpa air tiruan. Pot-pot ini kadang dihiasi dengan tutup rantai yang disebut silencers untuk meredam suara di malam hari.
Pot kamar yang ditunjukkan adalah bagian dari set keramik higiene pribadi yang lebih besar yang umum sebelum plomber ruangan. Kamar tidur biasanya menampung jug untuk air segar, wadah untuk mencuci, sabun, dan pot kamar, semua dihiasi secara fashion untuk membuat ruangan tetap mengundang bahkan untuk tugas-tugas ini.
Proses Manufaktur
Tempat duduk plastik
- 1. Tempat duduk plastik dimulai sebagai pellet polistiren, diumpankan ke dalam hopper yang terhubung ke mesin injection molding. Pellet meleleh dalam kamar panas dan dipaksa ke dalam cetakan dua bagian yang dilapisi krom. Cetakan, dijamin oleh press hidrolik yang menerapkan 10.000 lb per sq in, memanaskan material hingga 400 °F (204 °C).
- 2. Saat plastik membeku, air pendingin beredar di sekitar cetakan untuk menurunkan suhu. Klem hidrolik dilepaskan, separuh cetakan terpisah, dan tempat duduk diangkat, memotong material berlebih. Tempat duduk dan tutup kemudian direndam dalam bak air untuk menyelesaikan pendinginan.
- 3. Di area finishing, pekerja bor lubang senggak, menggosok tepi kasar dengan roda abrasive, dan mengupol permukaan. Fragmen sisa dari bor atau cetakan dihilangkan sebelum lapisan akhir.
Tempat duduk kayu
- 4. Campuran kayu-plastik dimulai dengan tepung kayu dan 15% serbuk resin melamin, ditambah sedikit zinc stearat. Pekerja menggiling campuran di attrition mill, lalu mengukurnya ke dalam kotak untuk cetakan.
- 5. Campuran dituang ke separuh bawah cetakan, memastikan distribusi yang merata. Separuh atas ditutup, dan rangkaian dipanaskan hingga 300 °F (149 °C) di bawah tekanan 150 ton. Setelah 6,5 menit, komponen menyatu, membentuk tempat duduk dan tutup yang padat. Potongan kemudian diangkat ke conveyor atas menuju stasiun finishing.
- 6. Tempat duduk kayu melalui langkah finishing yang sama seperti tempat duduk plastik: bor, gosok, cat, dan kering. Conveyor secara otomatis merendam tempat duduk dalam cat, kemudian ke dalam kamar uap di mana uap pelarut menghapus cat berlebih. Beberapa lapis—primer diikuti oleh enamel—diterapkan dan dikeringkan, menghasilkan finishing yang keras dan halus.
- 7. Keduatempat duduk dirangka, dilengkapi dengan perangkat pemasangan, dikotakkan, dan dikirim ke gudang atau pusat distribusi.
Mangkok dan tangki
- 8. Produksi mangkok dan tangki dilakukan di pabrik keramik. Pabrik menerima vitreous china sebagai slurry cair, yang diencerkan, difilter, dan disimpan untuk cetakan.
- 9. Slurry mengisi cetakan gipsum yang 12% lebih besar untuk menampung penyusutan. Setelah sekitar satu jam, slip berlebih diuras dan didaur ulang. Tanah liat kering menjadi bentuk semi-padat—greenware—selama masih dalam cetakan. Alat tangan mengaluskan tepi dan membuat lubang drainase dan pemasangan.
- 10. Potongan greenware kering di ruang terbuka selama beberapa hari, kemudian dalam pengering pada 200 °F (93 °C) selama 20 jam. Setelah kering, potongan dilapisi berlapis.
- 11. Oven di pabrik keramik berbentuk terowongan. Produk bergerak pada mobil conveyor melalui zona suhu bertingkat: 400 °F (204 °C) hingga 2.200 °F (1.204 °C), kemudian pendingin hingga 200 °F (93 °C). Siklus pemanggaran penuh berlangsung sekitar 40 jam.
- 12. Setelah pendingin, setiap potongan diperiksa. Mekanisme air tiruan—dari pabrik atau disuplai oleh pemasok plomber—dipasang, dan tempat duduk dapat dipasang sebelum pengiriman atau dijual secara terpisah untuk rangkasan nanti.
Kontrol Kualitas
Jaminan kualitas terjadi pada beberapa tahap. Tanah liat disaring dan disaring sebelum cetakan. Cetakan yang diselesaikan tangan diperiksa untuk retakan dan deformitas. Setelah pemanggaran, setiap toilet secara individu diuji; metode sederhana melibatkan memukul potongan dengan bola karet—toilet yang utuh berbunyi dengan jelas, sedangkan yang retak menghasilkan suara yang kabur.
Byproducts / Waste
Pabrik keramik dapat mendaur ulang sebagian besar tanah liat yang belum dibakar. Greenware yang belum dibakar dapat dilunakkan dan diproses ulang menjadi slurry, mengurangi limbah material.



