Sejarah, Bahan, dan Kerajinan Sabuk Kayu
Latar Belakang
Sabuk kayu—disebut sabots di Prancis dan klompen di Belanda—adalah sepatu utama pekerja pertanian dari abad ke-14 hingga awal abad ke-20. Konstruksi yang kokoh melindungi kaki dari lumpur, kondisi basah, dan alat tajam di lapangan. Sementara sabuk Prancis sering menggabungkan kayu dengan kulit, desain Belanda klasik seluruhnya kayu, menawarkan ketahanan air yang superior untuk tanah rawa negara. Selama Perang Dunia I, tentara mengadaptasi desain menjadi “sabotines,” gabungan kayu dan kulit untuk digunakan di parit.
Dengan munculnya produksi kulit dan getah yang industri, sabuk kayu mulai ditinggalkan dalam penggunaan sehari-hari. Namun, mereka tetap ada di kalangan petani, nelayan, dan pekerja pabrik baja Belanda. Tahun 1960-an melihat kebangkitan di Eropa dan Amerika Utara, di mana sabuk berubah dari sepatu kerja fungsional menjadi pernyataan fashion. Varian modern biasanya memiliki bagian atas kulit di atas sole kayu, sementara sabuk getah penuh tetap populer untuk berkebun.
Bahan Baku
Tradisionalnya, sabuk kayu dibuat dari tiga kayu keras: willow Eropa, yellow poplar, dan tulip poplar. Spesies ini dihargai karena kekerasan dan ketahanan air alami. Kayu digunakan segera setelah ditebang—tidak ada perawatan kimia yang diterapkan—meski beberapa sepatu yang selesai mungkin menerima vernis pelindung atau cat dekoratif.
Proses Manufaktur
Secara historis, setiap sabuk kayu diukir secara tangan oleh artisan terampil atau oleh pemakainya sendiri. Pabrik modern menggabungkan metode tradisional dengan langkah mekanis untuk meningkatkan output sambil mempertahankan kualitas.
Membuat Blok
- 1. Pohon ditebang dan dipotong menjadi kayu balok, lalu dikulup. Balok dipotong menjadi blok persegi panjang kasar—blok—yang dimensinya bervariasi dengan ukuran sepatu. Sebagai contoh, ukuran pria 8 biasanya dimulai dari blok berukuran 14.5 x 5.25 x 5.25 in (37 x 13.3 x 13.3 cm).
Pembentukan
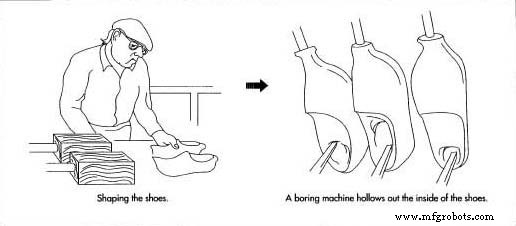
- 2. Blok ditempatkan dalam shaper (juga disebut copier atau duplicator). Menggunakan pola sepatu vinyl untuk setiap ukuran, operator mengunci pola ke dalam mesin dan menoreh garis tepinya dengan pemotong listrik. Blok berputar ke arah berlawanan, memungkinkan sepatu kiri dan kanan diukir secara bersamaan.
Mengukir Interior
- 3. Blok yang diukir pindah ke borer dua-aksi, dilengkapi dengan alat pemotong tiga-ujung. Ujung tengah bertindak sebagai penelusuri di dalam pola sepatu vinyl; ujung samping adalah scoop tajam yang menghilangkan kayu berlebih. Langkah ini menghasilkan bentuk interior, menyisihkan sekitar 0,25 in (0,64 cm) material berlebih di sekitar tepi.
Pemurnian
- 4. Refiner otomatis mengikuti pola vinyl, merapikan interior ke finis halus dan menghilangkan 0,25 in (0,64 cm) material terakhir. Hasilnya adalah sepatu yang siap untuk finishing minimal.
Pengeringan
- 5. Sepatu dikeringkan udara selama empat hingga enam minggu, baik di ruang penyimpanan kering atau dalam tungku suhu rendah yang meluncarkan udara hangat dan kering. Proses pengeringan ini mengeluarkan kelembaban dari kayu, mengeras sabuk kayu.
Finishing
- 6. Setelah kering, artisan menggosok bagian dalam dan luar dengan ringan. Setelah benar-benar kering dan digosok, sabuk kayu selesai dan siap dipakai. Sabuk kayu dekoratif kemudian dapat dicat atau dilapisi vernis.