Kaleng Minuman Aluminium: Sejarah, Manufaktur, dan Keberlanjutan
Latar Belakang
Saat ini, 95 % dari semua kaleng bir dan minuman ringan di Amerika Serikat adalah aluminium—sekitar 100 miliar unit setahun, setara dengan satu kaleng per orang Amerika per hari. Sementara sebagian besar kaleng makanan terbuat dari baja, kombinasi unik aluminium antara berat ringan, kekuatan, dan resistensi korosi menjadikannya ideal untuk minuman berkarbonasi. Sebuah kaleng tipikal beratnya kurang dari 0,5 ons namun dapat menahan tekanan internal lebih dari 90 psi, dan permukaan mengkilapnya memberikan kanvas yang sempurna untuk grafis yang menarik perhatian.
Aluminium pertama kali diisolasi pada tahun 1782, dan pada tahun 1850-an menjadi modis di Prancis, bahkan melebihi emas dan perak dalam perhiasan dan peralatan makan. Napoleon III mendanai eksperimen ekstraksi awal, tetapi logam tetap terlalu mahal sampai proses elektrolitik akhir abad ke-19 menurunkan biaya secara dramatis, membuka pintu untuk aplikasi industri.
Tidak sampai setelah Perang Dunia II aluminium menemukan jalan ke dalam kemasan minuman. Selama perang, AS mengirim bir dalam kaleng baja kepada tentara di luar negeri. Tentara yang kembali memilih kemudahan kaleng, yang memicu produsen untuk terus memproduksi bir kaleng baja bahkan ketika botol lebih murah. Pada tahun 1958, Perusahaan Adolph Coors meluncurkan kaleng bir aluminium pertama—desain dua bagian yang menampung 7 oz (198 g). Meski ada tantangan produksi, popularitas kaleng mendorong inovasi yang cepat.
Terobaan berikutnya adalah kaleng hibrid baja-dengan-tutup-aluminium. Tutup aluminium mengurangi korosi galvanik, menggandakan umur simpan bir yang disimpan dalam kaleng baja murni, dan memungkinkan pembuka tab sederhana yang menggantikan “church key” tradisional. Pada tahun 1963, 40 % kaleng bir AS memiliki tutup aluminium, dan pada tahun 1968 angkanya telah mencapai 80 %.
Secara bersamaan, perusahaan mengejar kaleng aluminium murni. Coors dan Hamms Brewery mengadopsi metode “drawing and ironing” yang diperkenalkan oleh Reynolds Metals pada tahun 1963, proses yang menciptakan kaleng dalam dua tahap: pukulan membentuk cangkir dari blank lingkaran, dan mesin kedua menyempurnakan cangkir ke dimensi akhir. PepsiCo dan Coca‑Cola mulai menggunakan kaleng aluminium murni pada tahun 1967. Dari tahun 1965 hingga 1972, pengiriman naik dari 0,5 miliar menjadi 8,5 miliar kaleng, membeku dominasi aluminium. Kaleng aluminium modern lebih ringan, bebas karat, pendingin cepat, dan menawarkan kemampuan grafis yang unggul sambil sepenuhnya dapat didaur ulang.
Bahan Baku
Bahan baku utama untuk kaleng minuman adalah aluminium yang berasal dari bijih bauksit. Produsen AS mengimpor sebagian besar bauksit dari Jamaika dan Guinea, kemudian memurnikan dan melelehnya menjadi aluminium cair. Paduan kaleng biasanya mengandung 1 % magnesium, 1 % manganese, 0,4 % besi, 0,2 % silikon, dan 0,15 % tembaga. Sekitar 25 % pasokan aluminium AS adalah sisa daur ulang, dan industri kaleng minuman adalah pengurai terbesar—mengklaim lebih dari 63 % kaleng bekas.
Proses Manufaktur
Memotong Blank
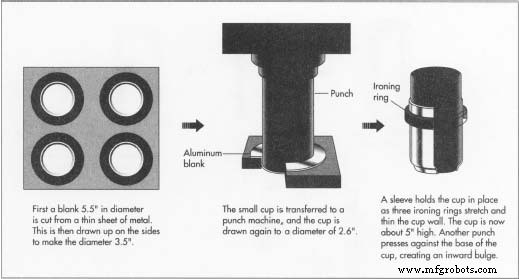
- Ingot aluminium, tebal 30 in (76 cm), digiling menjadi lembar tipis. Lingkaran berdiameter 5,5 in (14 cm)—disebut blank—dipotong dari setiap lembar. Meskipun 12–14 % lembar hilang sebagai sisa, industri mendaur ulang materi ini. Blank kemudian ditarik menjadi cangkir berdiameter 3,5 in (8,9 cm).
Menggambar Cangkir Kembali
- Cangkir dipindahkan ke mesin kedua di mana pukulan mengurangi diameternya menjadi 2,6 in (6,6 cm) dan meningkatkan tingginya menjadi 2,25 in (5,7 cm). Pukulan juga menekan cangkir terhadap cincin pengering, memipihkan dindingnya. Dalam satu pukulan 0,2 detik, cangkir mencapai 5 in (13 cm) tinggi, dengan dasar yang sedikit lebih tebal untuk menahan tekanan internal.
Memotong Telinga
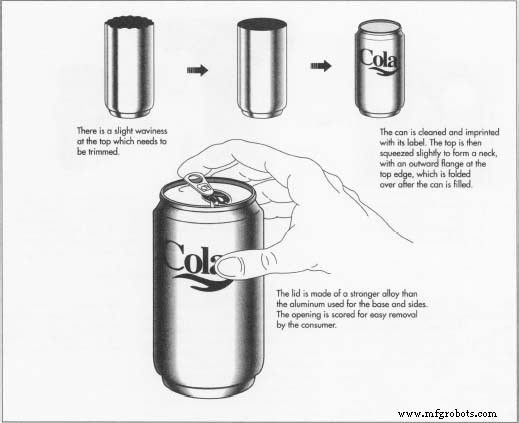
- “Telinga” bergelombang sisa di rim cangkir dipotong—sekitar seperkuart inci—untuk mencapai dinding atas yang lurus.
Pembersihan dan Dekorasi
- Setelah pemotongan, permukaan luar kaleng tetap halus dan mengkilap, tidak memerlukan poles tambahan. Kaleng dibersihkan, dicetak, dan kemudian leher dibentuk dengan kompresi ringan. Flang atas dibuat untuk pemasangan tutup selanjutnya.
Tutup
- Tutup dibuat dari paduan yang sedikit berbeda—magnesium lebih tinggi, manganese lebih rendah—untuk memberikan kekuatan yang lebih besar. Tutup, berdiameter 2,1 in (5,3 cm), lebih tebal dari dinding dan memiliki rivet tengah yang memegang tab tarik. Skoring memastikan pemisahan yang bersih saat tab ditarik. Inspeksi otomatis mendeteksi cacat dalam hanya 1 dari setiap 50.000 kaleng.
Pengisian dan Pemasangan
- Setelah leher di-seal, kaleng diisi, tutup ditekan pada flang, dan sambungan di-lass. Kaleng jadi sekarang siap untuk distribusi.
Hasil Samping dan Limbah
Sisa dari pemotongan blank dan pemotongan telinga digunakan kembali. Kaleng yang didaur ulang memberikan penghematan energi yang signifikan—hingga 95 % dari energi yang diperlukan untuk memproduksi aluminium murni. Produsen terus menyempurnakan ketebalan lembar dan kontrol proses untuk meminimalkan limbah. Desain kaleng tahun 1993 yang memiliki tutup lebih kecil 0,25 in menghemat produsen $3 per ribuan unit; dikalikan dengan jutaan kaleng yang diproduksi setiap hari, penghematannya sangat besar.
Masa Depan
Produksi kaleng aluminium global terus naik beberapa miliar unit setiap tahun. Untuk memenuhi permintaan secara berkelanjutan, produsen berfokus pada efisiensi materi dan energi. Tren meliputi tutup dan leher yang lebih kecil, komposisi padalan canggih, dan teknik cetak presisi yang diinformasikan oleh analisis difraksi X-ray struktur kristal. Sementara inovasi ini mungkin tidak terlihat oleh konsumen, mereka mendasari kemampuan industri untuk memproduksi kaleng yang lebih hemat dan ramah lingkungan.



