Karpet: Perjalanan Melalui Sejarah, Bahan, dan Produksi Modern
Latar Belakang
Karpet—berbeda dari tikar—adalah penutup tekstil permanen yang meluas dari dinding ke dinding. Rumah terawal dilapisi dengan kulit hewan, rumput, atau tikar rebuk. Saat spinning kapas dan wol menjadi umum, tikar benang dari serat ini sebagian besar mengganti bahan sebelumnya. Pada tahun 3000 SM, Mesirjahit kain wol cerlang pada linen dan meletakkannya di lantai mereka.
Orang nomaden adalah pionir dalam pembuatan karpet. Tikar tebal dan portabel mereka diletakkan di lantai pasir tenda. Loom awal sederhana: dua cabang berselang dihubungkan oleh palang melintang mendukung warp, sementara kayu memadatkan weft. Karpet Pazyryk, yang ditemukan di sebuah makam di Pegunungan Alti, adalah karpet loom tangan tertua yang berusia 500 SM.
Pembuatan karpet mencapai puncaknya di Turania, Iran, India, dan China, di mana artisan menggunakan kapas, linen, atau genteng sebagai fondasi dan menjahit tumpukan wol atau sutra. Simpul diikat di benang tumpukan dan kemudian dipukul menjadi baris yang padat. Beberapa karpet tangan terbaik mengandung hingga 2.400 simpul per inci persegi (372 simpul per cm²). Pewarna alami—madder, indigo, genista, woad, ocher—memberi karpet ini warna cerlang; alum kadang-kadang ditambahkan untuk menetapkan warna, dan beberapa penjahit memasukkan emas atau permata.
Sementara Eropa mengimpor karpet jadi dari Timur Tengah selama berabad-abad, produksi lokal dimulai dengan penjahit Moor yang dibawa ke Prancis sekitar 1300 M. Pada tahun 1600, guild berkembang di Aubusson dan Savonnerie. Inggris mengikuti jejak, dan pada tahun 1700 kota Wilton dan Axminster diberi charter sebagai pusat pembuatan karpet. Teknik Eropa awal termasuk “Brussels weave” dari loop tidak dipotong dan metode Wilton cut-pile. Pada tahun 1801 Joseph M. Jacquard memperkenalkan loom kartu celurung, yang memungkinkan hingga enam warna benang per lusin; teknik ini diadopsi untuk loom karpet pada tahun 1825.
Pabrik karpet pertama di AS didirikan oleh William Sprague di Philadelphia pada tahun 1791. Loom yang terinspirasi Inggrisnya menghasilkan pelari 27 inci (69 cm) yang dapat dijahit menjadi karpet yang lebih besar. Pada tahun 1800, 7–9 m karpet dapat dibuat dalam sehari. Erastus Bigelow membuka pabrik di Clinton, Massachusetts, pada tahun 1825, dan menemukan power loom pada tahun 1839, menggandakan produksi. Ia juga menciptakan broadloom pertama pada tahun 1877. Seiring waktu, power loom berkembang untuk menghasilkan 82 m karpet berkualitas tinggi setiap hari.
Pada awal abad ke-20, manufaktur karpet merevolusi di Dalton, Georgia, oleh pengusaha Catherine Evans Whitener. Tufting—membuat lubang benang ke dalam backing untuk menciptakan loop—memungkinkan produksi yang cepat. Pabrik Dalton awalnya memproduksi bedspread dan kemudian karpet tufting, menggunakan kapas murah sebelum beralih ke benang sintetis. Saat ini, karpet mencakup 72 % semua lantai, dengan karpet tufted mencapai 91,5 % produksi; Dalton menyuplai lebih dari 70 % karpet dunia.
Bahan Baku
Karpet jadi terdiri dari benang tumpukan yang diwarnai jahit ke dalam backing primer, backing sekunder untuk kekuatan, perekat, dan biasanya bantal untuk kenyamanan.
Tujuh puluh tujuh persen benang tumpukan adalah polimer sintetis; sisanya adalah wol, yang disisakan untuk karpet woven kelas atas. Sintetik umum termasuk nylon (66 % semua karpet), akrilik (15 %), polyester (di bawah 15 %), dan polypropylene (di bawah 5 %). Benang tumpukan diwarnai dengan pewarna organik atau, kadang-kadang, kompleks organometalik.
Kedua backing terutama woven atau non-woven polypropylene; beberapa backing sekunder masih menggunakan ijuk. Perekat hampir selalu lateks karet sintetis. Padding yang paling umum adalah rebond urethane, meskipun polyuretan, vinyl, ram kuda, atau ijuk juga digunakan. Lapisan plastik atas sering ditambahkan untuk melindungi permukaan.
Proses Manufaktur
Karena tufting mendominasi produksi karpet AS, bagian ini berfokus pada metode itu.
Menyiapkan Benang
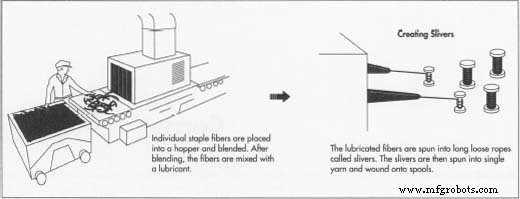
- Benang sintetis tiba sebagai serat staple (rata-rata 18 cm) atau bulk continuous filament. Serat staple dicampur dalam hopper, kardus menjadi sliver, dipintal menjadi benang tunggal, kemudian digandakan menjadi benang dua-ply yang cocok untuk tufting. Benang dipanaskan, di-set panas pada 132–138 °C, didinginkan, dililit pada tabung, dan dikirim ke mesin tufting.
Melewarna Benang
- Benang dapat diwarnai sebelum atau setelah tufting. Metode tipikal melibatkan merendam 227–455 kg serat dalam tekanan tekanan atau melewatinya secara berkelanjutan melalui bak pewarnaan. Teknik alternatif menggunakan roller cetakan atau menjahit benang pada bentuk untuk pewarnaan selektif. Semua benang yang diwarnai dipanaskan, dicuci, dan dikeringkan.
Tufting Karpet
- Benang diumpankan dari creel melalui tabung nylon ke jarum tufting. Jarum menembusi backing, mendorong benang menjadi loop. Sensor mengontrol kedalaman jarum untuk mengatur tinggi loop. Looper memegang loop sementara jarum menarik; backing digeser ke depan, dan jarum mengulangi. Untuk cut-pile, pisau pada looper memotong loop. Mesin modern beroperasi hingga 1.200 jarum di seluruh lebar 12 kaki, menjahit ratusan baris per menit. Satu mesin dapat menghasilkan beberapa ratus yard persegi karpet setiap hari.
Melewarna Karpet yang Di-Tufted
- Untuk warna padat, gulungan karpet dijahit bersama, kemudian direndam dalam bak panas dengan pewarna dan kimia hingga empat jam. Pewarna berlebihan dicuci, karpet dipanaskan, dikeringkan, dan digulung.
- Karpet cetak diproduksi dengan melewati karpet putih di bawah serangkaian screen. Pewarna disegerap melalui screen, dan karpet digeser 36 inci ke screen berikutnya untuk warna baru. Hampir delapan warna dapat diterapkan secara berurutan.
- Alternatifnya, silinder embossed menerapkan pewarna melalui pola yang terangkat, satu silinder per warna. Setelah pewarnaan, karpet dipanaskan, dicuci, dikeringkan, dan digulung ke departemen finishing.
Finishing Karpet
- Tepi karpet yang diwarnai dijahit menjadi sabung berkelanjutan, kemudian dilapisi lateks di bagian bawah. Backing sekunder menerima lapisan lateks juga. Kedua lapisan diumpankan ke roller marriage, membentuk sandwich yang teredap. Karpet kemudian dikuring dalam oven.
- Setelah curing, karpet dipanaskan, disikat, dihembus, dan dipotong untuk menghilangkan tumpukan yang meluap. Ini digulung menjadi panjang 120 kaki (37 m), dikemas dalam plastik tahan lama, dan dikirim ke gudang atau toko ritail.
Kontrol Kualitas
Setiap karpet tufted diperiksa untuk tumpukan yang hilang. Teknisi men-tuft ulang lubang dengan pistol jarung tunggal. Dimensi, tinggi tumpukan, dan potensi gejolak statis karpet diverifikasi.
Pengujian keakabaran diwajibkan oleh sebagian besar bagian. Spesimen 9 × 9 in (23 × 23 cm) diletakkan pada plat baja dengan lubang 8 inci. Tablet methenamine dihidupkan; jika ars tidak mencapai keliling lubang dalam tujuh dari delapan percobaan, karpet lulus.
Ketahanan aus diukur dengan menyubjek spesimen pada 20.000–50.000 revolusi bola baja dengan baut karet. Karpet yang berkinerja baik harus terlihat baru setelah tes ini.
Ketahanan warna dievaluasi dengan mengekspos karpet pada sumber cahaya simulasi dan menilai kehilangan warna setelah waktu paparan yang ditentukan.
Kepadatan tumpukan ditentukan dengan mengekstrak benang sintetis, melarutkannya dalam pelarut, mengeringkan, dan menimbang sisa untuk mengonfirmasi bahwa cocok dengan massa yang ditentukan per satuan luas. Nylon biasanya dilarutkan dalam asam klorida dan dikeringkan pada 77 °F (25 °C).
Kekuatan backing diuji dengan menarik primer dan backing sekunder dalam vice hingga gagal. Kekuatan delamination diukur oleh gaya yang diperlukan untuk memisahkan backing sekunder dari primer.
Pelanggan juga memainkan peran dalam memelihara kualitas: memilih karpet yang dirating untuk lalu lintas yang diinginkan, membersihkan dengan vacuum secara teratur, dan menjadwalkan pembersihan mendalam profesional setidaknya sekali setahun.



