Fiberglass: Produksi, Bahan, dan Outlook Industri
Latar Belakang
Fiberglass merujuk pada keluarga produk yang diproduksi dari serat kaca individu yang diikat bersama dalam berbagai bentuk. Serat kaca secara luas dibagi menjadi dua kelompok berdasarkan geometri: serat kontinu, yang dirakit menjadi benang dan dirajut menjadi tekstil, dan serat pendek, tidak kontinu, yang digunakan sebagai batt, selimut, atau papan untuk isolasi dan penyaringan.
Serat kontinu dapat dirakit lebih banyak seperti wol atau kapas, kemudian dirajut menjadi kain yang menemukan aplikasi nich seperti tirai. Tekstil ini sering digunakan sebagai penguat untuk plastik cetak dan laminasi. Serat kaca pendek—bahan yang padat dan berbulu—menyediakan isolasi termal dan penyerapan suara. Ini dipasang secara luas di bulkhead kapal dan selam, ruang mesin otomotif, sistem furnace dan HVAC, panel akustik, dan partisi arsitektur. Fiberglass dapat dirancang untuk kelas performa tertentu: serat tipe E (listrik) berfungsi sebagai pita isolasi dan penguat; serat tipe C menahan asam untuk aplikasi kimia; dan serat tipe T menawarkan isolasi suhu tinggi.
Meskipun penggunaan serat kaca komersial relatif baru, pengrajin telah lama menggunakan benang kaca untuk tujuan dekoratif. Pada 1713, fisikawan Prancis Rene-Antoine Ferchault de Reaumur menciptakan tekstil yang dihiasi dengan benang kaca halus, teknik yang kemudian diulang pada 1822 oleh penemu Inggris. Sejahtera sutra Inggris menghasilkan kain kaca pada 1842, dan penemu Edward Libbey menunjukkan gaun yang dirajut kaca pada Kolumbian Exposition 1893 di Chicago.
Serat kaca—gumpalan tidak teratur dari serat pendek—pertama kali diproduksi di Eropa sekitar pergantian abad ke-20. Proses melibatkan menarik serat secara horizontal dari tongkat pada drum berputar. Dekade berikutnya melihat perkembangan proses raking terpaten. Jerman menghasilkan isolasi serat kaca industri pertama selama Perang Dunia I. Di Amerika Serikat, tahun 1930-tanda kemajuan signifikan di bawah kepemimpinan Owens-Illinois Glass Company dan Corning Glass Works, yang men pioneer serat kaca halus, lentur, dan hemat biaya dengan menarik cairan kaca melalui lubang mikroskopis. Penggabungan kedua perusahaan pada 1938 menciptakan Owens-Corning Fiberglas Corp., yang kini dikenal sebagai Owens-Corning—pemimpin pasar fiberglass sebesar $3 miliar per tahun.
Bahan Baku
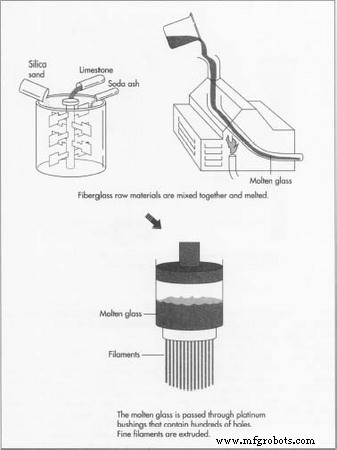
Bahan inti untuk produk fiberglass mencakup mineral alami dan kimia buatan. Pasir silika, batu kapur, dan soda ash membentuk matriks dasar. Aditif tambahan—seperti alumina dibakar, boraks, feldspar, nepheline syenite, magnesite, dan tanah liat kaolin—menyesuaikan properti tertentu. Pasir silika bertindak sebagai pembentuk kaca; soda ash dan batu kapur menurunkan suhu leleh; dan boraks meningkatkan resistensi kimia. Kaca limbah, atau cullet, juga diintegrasikan. Pencetakan presisi, dengan bobot yang tepat dan pencampuran menyeluruh, mendahului langkah peleburan.
Proses Manufaktur
Peleburan
- Setelah pencetakan, campuran dimasukkan ke dalam tungku yang mungkin dipanggang oleh listrik, bahan bakar fosil, atau hibrid. Kontrol suhu krusial untuk mempertahankan aliran kaca yang mulus dan stabil. Kaca leleh harus mencapai sekitar 2 500 °F (1 371 °C)—lebih tinggi dari tipe kaca lainnya—untuk memungkinkan pembentukan serat. Setelah leleh, kaca dipindahkan ke stasiun pembentukan melalui saluran forehearth.
Pembentukan menjadi Serat
- Metode untuk menghasilkan serat bergantung pada tipe serat yang diinginkan. Serat tekstil dapat ditarik langsung dari tungku atau pertama kali melalui mesin yang membuat ~0,62-inci (1,6 cm) kaca kelereng, yang memungkinsi inspeksi visual untuk kotoran. Dalam proses leleh langsung dan leleh kelereng, kaca diumpankan melalui spinneret yang dipanaskan listrik—dibuat dari platinum atau logam campuran—yang berisi 200 hingga 3 000 lubang ultra-halus. Kaca leleh muncul sebagai benang halus.
Proses Filament Kontinu
- Serat panjang kontinu dihasilkan dengan menarik kaca leleh melalui spinneret dan segera menggulungnya pada gulungan kecepatan tinggi. Gulungan berputar sekitar 2 mil (3 km) per menit, jauh melebihi aliran kaca. Tegangan menarik filamen sementara masih leleh, menciptakan rantai yang lebih kecil dari lubang spinneret. Pengikat kimia diterapkan untuk melindungi serat selama proses hilir. Filamen digulung pada tabung, kemudian diputar dan digabungkan menjadi benang.
Proses Serat Staple
- Alternatifnya, proses serat staple mencairkan kaca leleh dengan jet udara cepat, yang secara bersamaan membekukan dan memecah filamen menjadi panjang 8-15 inci (20-38 cm). Serat pendek ini jatuh melalui sinyal pelumas pada drum berputar, membentuk jaring tipis. Jaring ditarik dari drum menjadi rantai longgar yang dapat dirakit menjadi benang menggunakan teknik tekstil standar.
Serat Dipotong
- Alih-rasi merakit benang, rantai kontinu atau staple panjang dapat dipotong menjadi potongan pendek. Rantai dipasang pada creel—satu set gulungan—dan diumpankan melalui mesin yang memotongnya menjadi panjang yang ditentukan sebelumnya. Serat dipotong dibentuk menjadi mat, yang kemudian ditambahkan pengikat. Setelah pengeringan di oven, mat digulung. Variasi berat dan ketebalan menghasilkan produk untuk shingle, atap berlapis, atau mat dekoratif.
Serat Kaca
- Serat kaca diproduksi menggunakan proses rotary atau spinner. Kaca leleh mengalir dari tungku ke dalam ruang silindir dengan banyak lubang. Saat ruang berputar cepat, aliran kaca horizontal dikeluarkan. Ledakan udara, gas panas, atau keduanya mengubah aliran ini menjadi serat yang jatuh pada konveyor, saling bertaut menjadi gumpalan bulu. Bulu dapat ditaburi pengikat, ditekan ke ketebalan yang diinginkan, dan dikeringkan di oven. Panas mengeras pengikat, menghasilkan papan kaku, semi-kaku, atau batt fleksibel.
Lapisan Pelindung
- Di luar pengikat, produk fiberglass membutuhkan lapisan tambahan. Pelumas mengurangi abrasi serat dan dapat diaplikasi langsung atau dicampur ke dalam pengikat. Agen anti-statis juga dapat ditaburi selama langkah pendingin; udara pendingin mendorong agen melalui ketebalan mat. Agen menggabungkan bahan meminimalkan statis dengan inhibitor korosi dan stabilizer. Sizing—seluruh lapisan yang diterapkan selama pembentukan—dapat berisi pelumas, pengikat, atau agen penghubung. Agen penghubung memperkuat ikatan ketika serat memperkuat plastik.
Pembentukan Bentuk
- Produk fiberglass dibentuk melalui berbagai teknik. Misalnya, isolasi pipa digulung pada mandrel berbentuk tongak langsung dari unit pembentukan, kemudian dikeringkan di oven. Panjang yang telah dikering—biasanya 3 kaki (91 cm) atau lebih pendek—dilepas dari cetakan panjangnya dan dipotong sesuai spesiasi. Pelapis ditambahkan jika diperlukan, dan produk akhir dikemas untuk pengiriman.
Kontrol Kualitas
Selama produksi isolasi serat kaca, pemeriksaan dilakukan pada beberapa titik kritis: batch yang dicampur, kaca leleh dari bushing, serat kaca yang keluar dari fiberizer, dan produk akhir yang telah dikeringkan. Sampel kaca massal dan serat melalui analisis kimia dan inspeksi cacat menggunakan analyzer canggih dan mikroskop. Distribusi ukuran partikel diukur dengan menyaring batch melalui berbagai ukuran jaring. Dimensi akhir, seperti ketebalan, diverifikasi setelah kemasan; penyimpangan menunjukkan kualitas kaca yang tidak standar.
Produsen menggunakan prosedur pengujian standar untuk mengukur dan mengoptimalkan resistensi akustik, penyerapan suara, dan performa barier. Dengan menyesuaikan diameter serat, densitas massal, ketebalan, dan konten pengikat, produsen menyesuaikan properti akustik. Performa termal juga dikontrol melalui parameter yang serupa.
Masa Depan
Industri fiberglass menghadapi beberapa tantangan melalui tahun 1990 dan seterusnya. Peningkatan produksi—dorong oleh subsidiar AS dari perusahaan asing dan peningkatan produktivitas—telah menciptakan kapasitas berlebihan yang tidak dapat diserap oleh pasar saat ini dan diproyeksikan.
Bahan isolasi bersaing, seperti wol batu—dapat manfaat dari perkembangan proses dan produk terbaru—bus, dan selulosa (digunakan untuk isolasi atap), juga bersaing untuk pangsa pasar.
Dengan pasar perumahan yang lemah yang mendorong permintaan harga lebih rendah, konsumen kini mengharapkan produk yang lebih murah, tren yang dikuatkan oleh konsolidasi eceran dan kontraktor. Akibatnya, industri harus terus mengurangi biaya di dua area kunci: energi dan lingkungan. Tungku yang lebih efisien yang bergantung pada sumber energi yang beragam akan penting.
Sementara TPAS mendekati kapasitas, produsen harus bertujuan untuk limbah padat hampir nol tanpa meningkatkan biaya. Tujuan ini memerlukan proses yang lebih baik yang mengurangi limbah cair dan gas serta memaksimalkan penggunaan ulang. Pemrosesan ulang dan peleburan ulang limbah untuk mereklamasi bahan baku sudah berlangsung di beberapa fasilitas.



