Memahami Lensa Kacamata Plastik: Sejarah, Bahan, dan Manufaktur
Latar Belakang
Lensa kacamata—dibuat dari kaca atau plastik—adalah komponen optik presisi yang pas di dalam bingkai untuk memperbaiki atau meningkatkan penglihatan. Lensa optik pertama, kaca pembesar yang ditemukan pada awal abad 1200, terbuat dari kuarsa dan beril. Keberhasilannya menunjukkan bahwa permukaan refleksi yang digiling dengan hati-hati dapat memperjelas penglihatan. Pada abad ke-16, Alessandro di Spina mempopulerkan kacamata di kalangan umum, dan seiring dengan pertumbuhan permintaan, kuarsa dan beril sebagian besar diganti dengan kaca. Pengenalan lensa konveks memperbaiki mata minus, sedangkan lensa konkav mengatasi mata plus. Desain yang lebih canggih, seperti yang untuk astigmatisme, mengikuti, culminating dalam bifocal Benjamin Franklin pada tahun 1784.
Hari ini, lebih dari 80 % kacamata menggunakan lensa plastik. Meskipun kaca mendominasi hingga tahun 1950-an, lensa plastik—lebih ringan dan lebih tahan terhadap benturan—dengan cepat melebihinya. Teknik produksi modern sebagian besar sama untuk kedua bahan, melibatkan tahapan penggilingan, pemolesan, dan pembentukan berturut-turut. Proses yang sama berlaku untuk lensa teleskop, mikroskop, dan kamera, meskipun biasanya membutuhkan presisi yang lebih besar dan ukuran yang lebih besar. Artikel ini berfokus pada lensa kacamata plastik.
Secara historis, optisian meng-outsource pembuatan lensa ke laboratorium khusus. Toko optik layanan penuh kontemporer dapat memproduksi lensa di tempat, tetapi mereka masih bergantung pada "lensa blank"—cakram plastik yang telah digiling sebelumnya yang cocok dengan resep optik spesifik—yang dikirim oleh lab eksternal. Blank ini datang dengan kurva depan yang telah digiling sebelumnya dan ketebalan yang bervariasi, biasanya berkisar dari 0,25 mm hingga 0,75 mm, tergantung pada resep.
Bahan Baku
Blank plastik yang diterima dari laboratorium biasanya adalah cakrum bundar dari polycarbonate, tebal sekitar 25 mm atau lebih, dan sedikit lebih besar dari dimensi lensa akhir. Lensa jadi digiling hingga setidaknya 0,25 mm tebal, dengan variasi berdasarkan kekuatan resep. Bahan lain yang digunakan dalam pembuatan lensa meliputi pita perekat, cairan campuran timah, komponen logam, dan pewarna atau tinta untuk pewarnaan.
- Pita perekat
- Cairan campuran timah
- Komponen logam
- Pewarna dan tinta
Desain
Lensa kacamata dibentuk untuk cocok dengan geometri bingkai. Ketebalan dan kontur bervariasi dengan resep optik. Setelah blank diterima, teknisi menggunakan lensaometer untuk menemukan dan menandai pusat optis—titik yang selaras dengan pupil pemakai. Bevel di sekitar tepi lensa kemudian dirancang untuk mengamankan lensa dalam bingkai yang dipilih, dengan presisi ekstra yang diperlukan untuk gaya logam atau tanpa bingkai.
Lensa konveks dan konkav (sféris) memerlukan satu kurva yang digiling per sisi, sedangkan koreksi astigmat membutuhkan kurva tambahan. Tingkat dan sudut setiap kurva menentukan kekuatan optik lensa.
Setelah dibentuk, lensa menerima lapisan atau tinta. Lapisan diterapkan dengan merendam lensa dalam mandi panas yang mengandung perawatan yang diinginkan—seperti perlindungan UV, resistensi gores, atau resistensi benturan. Tinta adaptif cahaya, yang gelap di sinar matahari terang, menggabungkan kejelasan lensa jernih dengan perlindungan matahari.
Plastik paling populer adalah “Feather-Weight” polycarbonate—bahan tahan benturan yang 30 % lebih tipis dan lebih ringan dari plastik standar. Opsi umum lainnya termasuk monomerk plastik CR-39 dan lensa indeks tinggi, yang dapat 20 % lebih tipis dan lebih ringan dari plastik biasa.
Proses Manufaktur
Langkah berikut menguraikan bagaimana laboratorium optik biasanya memproduksi sepasang lensa plastik.
- Teknisi memasukkan resep ke dalam komputer lab, yang menghasilkan cetakan rinci untuk pekerjaan.
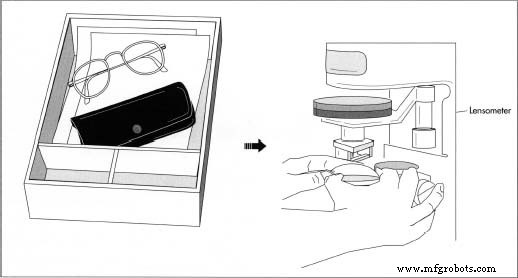
- Menggunakan cetakan, teknisi memilih blank yang sesuai dan menempatkannya, bersama dengan bingkai dan pesan kerja, ke dalam tray resep. Teknisi kemudian memasang lensa pada generator kurva untuk menggerinda kurva sisi belakang yang diperlukan, setelahnya lensa dipoles dan di-bevel. Tinta yang diperlukan diterapkan sebelum lensa dipasang ke bingkai.
- Teknisi menempatkan lensa di lensaometer untuk memverifikasi pusat optis dan menandainya dengan pita perekat untuk melindungi permukaan depan. Lensa kemudian diatur di mesin blocker yang menyatukan blok campuran timah pada permukaan depan, mengamankannya selama penggilingan dan pemolesan.
- Lensa dipasang pada generator yang dikonfigurasi untuk resep. Generator mengukir kurva sisi belakang yang tepat. Setelah penggilingan, lensa melalui tahap finishing (pemolesan).
- Pemolesan dilakukan di mesin finishing menggunakan serangkaian pembalut: pembalut kertas pasir, pembalut plastik halus, dan pembalut akhir dengan senyawa pemoles aluminium oksida. Air berkulitasi untuk mendinginkan dan membersihkan lensa.
- Setelah pemolesan, blok dicabut dengan palu lembut, dan pita perekat dicabut secara manual. Lensa ditandai L atau R dengan pensil lemak untuk menunjukkan mata kiri atau kanan.
- Lensa ditempatkan di mesin edging yang membentuk bevel untuk cocok dengan geometri bingkai. Untuk bingkai logam atau tanpa bingkai, grinder tangan dapat digunakan untuk presisi tambahan.
- Akhirnya, lensa direndam dalam mandi tinta atau perawatan yang dipilih, dikeringkan, dan kemudian siap untuk dimasukkan ke dalam bingkai.
Blocking
- Pita perekat melindungi permukaan depan selama blocking.
- Blok campuran timah mengamankan lensa untuk penggilingan dan pemolesan.
Polishing
- Pembalut finishing secara bertahap meratakan permukaan.
- Senaywa pemoles meningkatkan kejelasan dan mengurangi ketidaksempurnaan permukaan.
- Semua alat dipersilkan di antara penggunaan untuk menjaga higiene.
Beveling
- Bevel diproses untuk cocok dengan kontur tepi bingkai.
- Penggilingan tangan tambahan memastikan pas sempurna untuk bingkai presisi tinggi.
- Mandi tinta atau perawatan menyelesaikan lensa sebelum rangkaian akhir.
Hasil Samping
Limbah dari proses ini mencakup debu plastik, kerikil halus, dan slurry pemolesan (aluminium oksida, air, dan polimer). Bahan-bahan ini dikumpulkan dalam tong logam, diobati dengan agen sanitasi, dan dibuang setelah masa karantina 48 jam.
Kontrol Kualitas
Lensa kacamata plastik harus memenuhi standar ketat yang ditetapkan oleh American National Standards Institute (ANSI) dan Food and Drug Administration (FDA). Laboratorium optik lisensi tergabung dalam National Optical Association, yang memberlakukan pedoman kualitas dan keamanan yang ketat. Selama produksi, lensa melalui empat pemeriksaan utama: verifikasi resep, selarasan pusat optik, pemeriksaan visual untuk cacat, dan selarasan akhir dengan bingkai. Pemeriksaan berkala tambahan dapat dilakukan sesuai kebutuhan.



