Pickling Efisien Strip Besi Karbon Gulungan Panas untuk Menghapus Skala Oksida
Pickling Strip Baja Karbon Gulungan Panas di Baris Pickling
Pickling dilakukan untuk menyiapkan (menghapus skala atau oksida) permukaan baja untuk proses selanjutnya yaitu rolling dingin. Skala oksida perlu dihilangkan sepenuhnya dari strip baja gulungan panas sebelum rolling dingin berikutnya untuk mencegah aus pada gulungan dan menghindari cacat permukaan pada produk rolling dingin. Ketebalan skala bergantung terutama pada parameter proses pabrik rolling gulungan panas, faktor utamanya adalah suhu gulungan, meskipun proses rolling itu sendiri juga memiliki pengaruh yang signifikan.
Skala oksida berasal selama rolling gulungan panas baja, ketika permukaan baja bereaksi dengan oksigen (O2) di udara untuk membentuk oksida besi (Fe). Lapisan oksida dikenal sebagai mill scale. Mill scale sebenarnya terdiri dari tiga lapisan oksida besi dengan proporsi Fe dan O2 yang berbeda (Gambar 1). Hematite, Fe2O3, yang mengandung 30,1 % O2, adalah oksida terluar dalam lapisan skala, sedangkan wustite, FeO, dengan 22,3 % O2, adalah oksida terdalam. Magnetite, Fe3O4, yang adalah tengah, mengandung 27,6 % O2. Ketika semua oksida ada, lapisan tengah dalam skala adalah magnetite. Pada suhu di atas 566 derajat C, wustite adalah oksida yang mendominasi, tetapi selama pendinginan di bawah 566 derajat C, sebagian darinya berubah menjadi besi dan magnetite (4FeO = Fe3O4 + Fe). Dalam kasus pendinginan cepat, yang dapat terjadi dengan rolling batang dan batangan, jumlah besar wustite dipertahankan dalam produk yang didinginkan. Ketika pendinginan setelah rolling gulungan panas relatif lambat, seperti pada strip gulungan, magnetite adalah konstituen oksida utama dari skala dalam produk yang didinginkan.
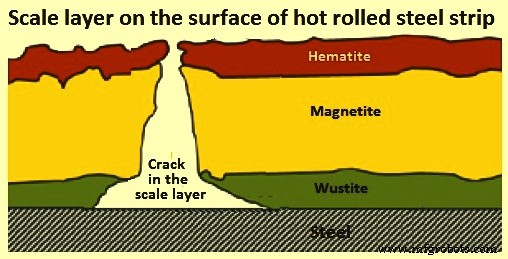
Gambar 1 Lapisan skala pada permukaan strip gulungan panas
Pickling adalah proses yang paling umum di antara beberapa proses yang digunakan untuk menghapus skala dari permukaan baja. Istilah pickling merujuk pada penghapusan skala secara kimiawi dengan merendam dalam larutan asam air. Proses ini berasal pada akhir abad 1700-an, ketika lembar baja dicucuk dengan merendam dalam bak cuka. Variasi yang luas mungkin dalam tipe, kekuatan, dan suhu larutan asam yang digunakan, tergantung pada keterbatasan waktu (operasi batch terhadap operasi berkelanjutan), serta ketebalan, komposisi, dan sifat fisik (retakan) skala. Gambar 2 menunjukkan masukan dan keluaran utama dari proses pickling.
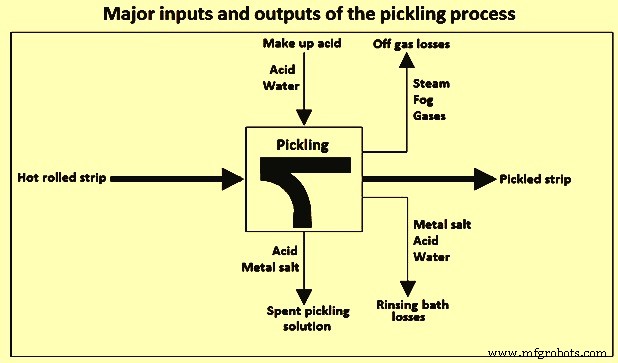
Gambar 2 Masukan dan keluaran utama dari proses pickling
Permukaan strip baja gulungan panas dan strip baja yang di-pickling ditunjukkan dalam Gambar 3.
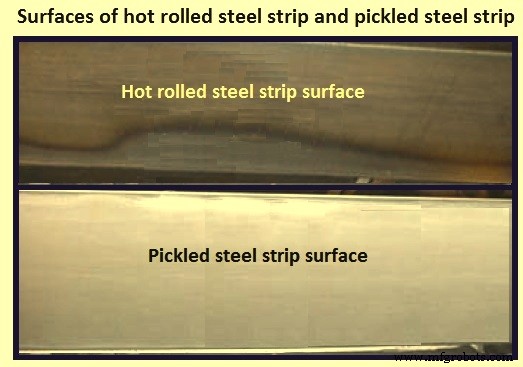
Gambar 3 Permukaan strip baja gulungan panas dan strip baja yang di-pickling
Larutan pickling
Untuk baja karbon (C), asam sulfat (H2SO4) digunakan dalam sebagian besar operasi pickling batch, sedangkan asam klorida (HCl) telah menjadi agen pickling pilihan, sejak tahun 1994, untuk operasi berkelanjutan dengan strip gulungan panas. Pickling dengan asam HCl dimulai pada tahun 1964 dan perlahan banyak instalasi pickling telah beralih ke pickling asam HCl. Campuran asam HCl dan H2SO4 juga telah digunakan dalam pickling batch, seringkali dengan menambahkan garam dapur (NaCl) ke dalam bak pickling asam H2SO4. Praktik semacam itu diharapkan memberikan karakteristik permukaan baja yang di-pickling yang cerah yang terkait dengan asam HCl dan untuk meningkatkan laju pickling, tetapi tidak tanpa beberapa kelemahan. Proporsi asam HCl terhadap H2SO4 yang diperlukan untuk mencapai laju penghapusan skala yang cepat yang mungkin dengan asam HCl sendirian terlalu tinggi untuk hemat biaya, dan asam campuran tidak dapat ditangani dengan baik oleh banyak metode pembuangan limbah pickling yang sekarang digunakan.
Keuntungan pickling asam H2SO4 adalah (i) asam dapat diperbarui lebih sering, (ii) peningkatan suhu memungkinkan konsentrasi asam yang lebih rendah untuk pickling secara efektif, (iii) kemudahan dalam pemulihan sulfat besi (FeSO4), dan (iv) laju pickling dapat dikontrol dengan mengubah suhu. Kelemahan pickling asam H2SO4 adalah (i) serangan asam yang lebih besar terhadap baja dasar, (ii) difusi H2 yang lebih besar ke dalam baja, (iii) sisa pickling lebih menempel, dan (iv) larutan asam perlu dipanaskan.
Keuntungan pickling asam HCl adalah (i) pengurangan biaya pemanasan karena larutan pickling digunakan pada suhu ruangan, (ii) penghapusan skala yang lebih luas, (iii) penetrasi H2 melalui difusi yang lebih sedikit, dan (iv) penampungan garam Fe yang lebih sedikit pada permukaan yang di-pickling. Kelemahan pickling asam HCl adalah (i) generasi asap saat dipanaskan di atas suhu sekitar, (ii) sistem pemulihan asam mahal, (iii) lebih korosif terhadap peralatan, dan (iv) biaya pembuangan yang lebih tinggi dari asam H2SO4. Tab 1 menunjukkan perbandingan pickling dengan asam H2SO4 dan asam HCl di baris pickling berkelanjutan.
| Tab 1 Perbandingan pickling dengan asam H2SO4 dan asam HCl |
| No. Urut | Subjek | Satuan | Nilai |
| Asam H2SO4 | Asam HCl |
| 1 | Berat output strip | tons | 0,99 | 0,98 |
| 2 | Konsumsi spesifik | | | |
| 3 | Daya listrik | kWh | 18,5 | 18,5 |
| 4 | Air | cum | 2,1 | 1,4 |
| 5 | Asam tambahan | kg | | |
| 6 | H2SO4 (larutan 25 %) | | 85 | |
| 7 | HCl (larutan 17 %) | | | 140 |
| 8 | Tenaga kerja | Jam orang | 0,35 | 0,35 |
| 9 | Sisa | | | |
| 9a | Asam habis pakai | kg | 90 | 160 |
| 9b | Sulfat dalam asam habis pakai | kg | 18 | |
| 9c | Klorida dalam asam habis pakai | kg | | 22 |
Asam selain HCl atau H2SO4 telah digunakan untuk menghilangkan karat dan skala dari baja karbon. Asam sitrat, asam oksalat, asam format, asam hidrofluorit, asam fluoborit, dan asam fosfat semuanya mampu menghapus mill scale dari baja, tetapi laju penghapusan umumnya tidak dianggap berguna atau hemat biaya untuk sebagian besar aplikasi komersial, terutama operasi berkelanjutan.
Mekanisme penghapusan skala
Pickling dengan asam mineral melibatkan penetrasi asam melalui retakan dalam skala, diikuti oleh reaksi asam dengan lapisan skala terdalam dan baja dasar. Kehadiran gas hidrogen (H2), yang terbentuk ketika asam bereaksi dengan baja dasar, dan pelarutan FeO membantu pelepasan lapisan skala luar dari permukaan baja.
Reaksi asam H2SO4 dengan FeO atau dengan skala yang sebagian besar Fe3O4 dicampur dengan Fe membentuk sulfat ferrous (FeSO4) dan air diberikan oleh persamaan (i) FeO + H2SO4 = FeSO4 + H2O, dan (ii) Fe3O4 + Fe + 4H2SO4 = 4FeSO4 + 4H2O. Reaksi asam H2SO4 dengan baja dasar membentuk FeSO4 dan gas H2 sesuai dengan persamaan Fe + H2SO4 = FeSO4 + H2 (g).
Dalam kasus pickling dengan asam H2SO4, asam menemukan jalurnya ke permukaan baja melalui retakan dalam mill scale dan melarutkan besi permukaan. Proses ini membentuk gelembung H2. Skala longgar oleh H2. Pelarutan skala dalam asam adalah proses yang lambat dan oleh karena itu jatuh ke dalam bak dan perlahan larut. Keduanya reaksi pickling adalah reaksi eksotermik tetapi tidak mengkompensasi kehilangan panas yang terkait dengan pemanasan strip dingin dan kehilangan panas ke atmosfer sekitar dan oleh karena itu pemanasan bak diperlukan. Pemanasan dilakukan dengan uap. Karena pickling dilakukan melalui serangan asam pada baja, kemungkinan over pickling tinggi dalam proses ini. Hasil pickling adalah FeSO4 yang berwarna hijau dan umumnya dipulihkan selama regenerasi asam H2SO4. Pickling asam H2SO4 bergantung pada konsentrasi dan suhu asam. Laju pickling naik proporsional seiring meningkatnya konsentrasi asam dari 0 % hingga 25 %. Di atas 25 % peningkatan laju pickling lambat. Pengaruh suhu terhadap laju pickling adalah laju pickling digandakan untuk setiap kenaikan 6 derajat C hingga 8 derajat C antara suhu 25 derajat C dan 95 derajat C.
Dengan asam HCl, penghapusan skala terutama melibatkan serangan langsung pada oksida. Namun, penetrasi asam melalui retakan dalam skala berkontribusi pada proses penghapusan skala, meskipun magnitudo efek yang dihasilkan oleh retakan skala yang ditingkatkan agak lebih kecil daripada asam H2SO4. Reaksi HCl dengan FeO atau dengan skala yang sebagian besar Fe3O4 dicampur dengan Fe membentuk klorida ferrous (FeCl2) dan air diberikan oleh persamaan (i) FeO + 2HCl = FeCl2 + H2O, dan (ii) Fe3O4 + Fe + 8HCl = 4FeCl2 + 4H2O. Reaksi asam HCl dengan baja dasar membentuk FeCl2 dan gas H2 sesuai dengan persamaan Fe + 2HCl = FeCl2 + H2 (g).
Pickling dengan asam H2SO4 menghasilkan hasil yang memuaskan saat digunakan untuk pickling batch C baja batang dan kawat (hingga 0,60 % C) dan untuk pembersihan berkelanjutan, jika konsentrasi Fe dalam bak kurang dari 8 gram per 100 sentimeter kubik (g/100 cc). Asam H2SO4 komersial biasanya disuplai pada tingkat konsentrasi 93 %, sedangkan asam HCl disuplai pada konsentrasi 31 % atau 35 %. Keuntungan penggunaan asam H2SO4 adalah asap yang lebih sedikit dari larutan pickling. Kelemahan termasuk permukaan yang lebih gelap dan produksi kotoran, terutama pada baja C tinggi, serta efek menghambat yang lebih besar pada asam H2SO4 oleh garam Fe dalam bak.
Emisi dari pickling asam H2SO4 dapat termasuk spray (titik larutan pickling yang dihasilkan oleh serangan asam pada baja dasar yang menghasilkan gas H2). Oleh karena itu, ventilasi yang memadai harus disediakan untuk mencegah korosi lokal pada peralatan dan kondisi kerja yang tidak memuaskan.
Pickling dengan asam HCl dipilih untuk pickling batch baja gulungan panas C tinggi. Operasi pickling berkelanjutan juga menggunakan asam HCl untuk menghasilkan karakteristik permukaan yang sangat seragam yang diperlukan baik untuk baja C rendah dan C tinggi. Kemungkinan over-pickling diminimalkan dalam operasi waktu pendek ini.
Kondisi operasional untuk pickling batch dalam larutan asam HCl biasanya melibatkan konsentrasi asam 8 g/100 cc hingga 12 g/100 cc, suhu 38 derajat C hingga 40 derajat C, dan waktu rendaman 5 menit (min) hingga 15 min, dengan konsentrasi besi maksimum yang diizinkan 13 g/100 cc. Dalam pickling dengan asam HCl biasanya sebuah inhibitor kimia digunakan untuk mengurangi serangan asam pada baja dasar.
Asam HCl menawarkan sejumlah keuntungan, saat dibandingkan dengan asam H2SO4 dan asam lainnya. Ia secara konsisten menghasilkan permukaan abu-abu muda yang seragam pada baja C tinggi. Kemungkinan over pickling lebih sedikit. Pickling yang efektif dapat diperoleh dengan konsentrasi Fe yang tinggi hingga 13 g/100 cc. Pencucian dibantu karena klorida larut dengan mudah. Kelemahan utama asam HCl adalah kebutuhan akan sistem kontrol asap yang baik. Emisi dari pickling asam HCl termasuk gas HCl yang harus diatur dengan cukup untuk mencegah korosi lokal pada peralatan dan kondisi kerja yang tidak memuaskan.
Laju pickling dipengaruhi oleh beberapa variabel, termasuk konstituen baja dasar, tipe penempelan oksida, konsentrasi asam dan konsentrasi FeSO4 atau FeCl2 dalam larutan, suhu larutan, pengadukan, waktu rendaman, dan kehadiran inhibitor. Laju pickling meningkat seiring meningkatnya konsentrasi asam atau suhu. Seiring berlangsungnya pickling, asam bebas (H2SO4 atau HCl) menurun dan garam Fe menumpuk dalam limbah pickling sehingga pickling tidak dapat dilakukan secara efektif dan kualitas permukaan baja yang diperlakukan menurun. Pada titik tersebut, limbah pickling dikeluarkan dari tangki pickling ke tangki penyimpanan, dan tangki pickling diisi ulang dengan larutan asam segar. Transfer asam dilakukan baik secara berkelanjutan maupun dalam mode batch.
Kontaminasi berlebihan dari bak pickling oleh baja yang dioli menghasilkan pickling yang tidak seragam dan bercak pada baja. Untuk menghindari masalah ini, baja yang dioli harus didegasekan sebelum pickling. Saat pickling baja yang dioli atau didegasekan, penggunaan agen pembasah dalam larutan asam meningkatkan efektivitas dan efisiensi bak, sehingga mengurangi waktu rendaman. Banyak inhibitor pickling komersial diformulasikan dengan agen pembasah.
Baris pickling sering melaporkan konsentrasi asam dan garam Fe dalam satuan berat/volume (w/v) g/100 CC. Meskipun satuan ini kadang-kadang disebut sebagai 'persen', konsentrasi dalam g/100 cc harus dibagi dengan densitas larutan dalam g/cc untuk mengubah menjadi berat persen sebenarnya (berat/berat, atau w/w, satuan). Untuk tujuan ini, persamaan perkiraan untuk menghitung densitas telah dikembangkan dari data yang diterbitkan tentang larutan H2SO4-FeSO4 dan larutan HCl-FeCl2, Persamaan tersebut adalah D = 0,9971 + (0,00633) x C(H2SO4) + (0,0099) x C(FeSO4) dan D = 0,9971 + (0,00446) x C(HCl) + (0,00815) x C(FeCl2), di mana D dinyatakan dalam g/cc pada 25 derajat C dan konsentrasi C(H2SO4), C(FeSO4), C(HCl), dan C(FeCl2) dinyatakan dalam g/100 cc.
Inhibitor
Inhibitor ditambahkan ke dalam larutan pickling asam untuk (i) meminimalkan serangan asam pada baja dasar dengan kehilangan Fe yang berlebihan, (ii) menghindari goresan yang terkait dengan over-pickling, yang berkontribusi pada kualitas permukaan yang buruk, (iii) mengurangi spray larutan asam yang dihasilkan oleh H2 yang terbentuk ketika asam menyerang baja, (iii) menurunkan konsumsi asam, (iv) meminimalkan risiko kerapuhan H2. Saat digunakan pada konsentrasi yang tepat, inhibitor tidak secara signifikan mempengaruhi laju penghapusan skala. Sejumlah aditif telah digunakan dalam larutan pickling untuk menghambat serangan asam pada baja. Produk alami, seperti bran, gelatin, lem, hasil samping pengolahan minyak bumi dan kokisasi batubara, dan asam kayu awalnya digunakan. Inhibitor modern sebagian besar diformulasi dari agen pembasah dengan campuran bahan sintesis aktif, termasuk senyawa basis nitrogen (N2) (piridin, kwinidin, heksametilena tetramin, dan amina atau poliamina lainnya), aldehida dan tioaldehida, alkohol asetilenik, dan senyawa yang mengandung sulfur (S) seperti tiourea dan turunan tiourea.
Seringkali, dua atau lebih bahan aktif memberikan efek sinergis, di mana campuran lebih efektif dari efek aditif komponen individu. Inhibitor yang baik tidak boleh menunjukkan 'breakout', yaitu lumpur yang menempel pada pekerjaan, ciri khas banyak produk alami yang digunakan sebelumnya. Ia harus stabil pada suhu bak pickling dan tidak boleh menghasilkan bau yang tidak menyenangkan. Inhibitor modern yang digunakan dengan asam H2SO4 seringkali mengandung tiourea atau tiourea yang diganti dengan amina. Sebagian besar inhibitor yang lebih baru yang dikembangkan untuk digunakan dengan asam HCl mengandung amina atau senyawa N2 heterosiklik sebagai bahan aktif. Dalam pickling asam H2SO4, penumpukan FeSO4 dalam bak pickling yang digunakan juga menghambat aktivitas asam dan mengurangi efektivitas larutan untuk membersihkan dan membuat baja bersinar. Sebagian besar baja bereaksi dengan asam dan memerlukan larutan yang diinhibir.
Baja dengan kandungan fosfor tinggi (0,03 % atau di atasnya) sangat rentan terhadap over-pickling. Larutan asam yang diinhibir umumnya digunakan di baris strip berkelanjutan untuk membersihkan permukaan internal pipa. Meskipun waktu rendaman selama pickling strip berkelanjutan secara substansi lebih pendek daripada operasi batch, kehilangan baja dasar yang berlebihan terjadi selama berhentinya baris jika inhibitor tidak digunakan. Ini tidak hanya tidak diinginkan karena permukaan yang di-pickling yang kasar, tetapi juga karena efek pada persyaratan ketebalan akhir kritis produk.
Penambahan paling baik dilakukan proporsional dengan penambahan asam ke tangki pickling atau dengan volume asam di tangki penyimpanan besar. Metode buruk untuk memperkenalkan inhibitor ke larutan pickling adalah dengan menambahkan inhibitor ke bak pada interval waktu tertentu yang tidak terkait dengan penambahan asam aktual. Sebelum penambahan inhibitor dilakukan, bak harus kurang diinhibir, dan tepat setelah penambahan dilakukan, bak mungkin terlalu diinhibir.
Secara umum disepakati bahwa langkah primer dalam tindakan inhibitor dalam larutan asam adalah adsorpsi pada permukaan baja. Inhibitor yang terserap kemudian bertindak untuk melambatkan proses elektrokimia katodik dan/atau anoda dari korosi. Jika konsentrasi inhibitor jauh di bawah level yang disarankan, lapisan inhibitor yang terserap pada permukaan baja dapat tidak lengkap, yang dapat menghasilkan serangan preferensial pada area yang tidak terlindungi.
Untuk baja C polos yang mengandung kurang dari 0,40 % C, dan untuk bak pickling batch yang mengandung 10 % hingga 14 % asam H2SO4 (kejenis jenisan 1,82) dan beroperasi pada 70 derajat C atau lebih, inhibitor kuat digunakan pada konsentrasi 0,25 % hingga 0,50 % asam mentah di tangki. Ketika konsentrasi FeSO4 mencapai 30 %, larutan harus dibuang, karena tingkat garam Fe ini melambatkan proses pickling dan dapat menyebabkan kotolan terbentuk pada permukaan produk. Ketika level Fe mendekati konsentrasi ini dalam pickling batch dengan asam HSO4, penambahan inhibitor lebih lanjut tidak diperlukan. Baja C polos yang mengandung 0,40 % C atau lebih di-pickling dalam bak serupa dengan suhu agak lebih rendah (60 derajat C hingga 66 derajat C) dan dengan konsentrasi FeSO4 kurang dari 20 %.
Dengan asam HCl, inhibitor kuat digunakan pada konsentrasi 0,125 % hingga 0,25 % dari asam mentah. Karena laju pickling baik dalam asam H2SO4 maupun asam HCl cenderung menurun ketika larutan pickling mengandung level Fe yang tinggi (level lebih tinggi dapat ditoleransi dengan HCl), terutama dikombinasikan dengan konsentrasi asam rendah, aditif komersial bak pickling, atau akselerator, terkadang digunakan untuk meningkatkan laju pickling. Bahan properti ini biasanya diformulasikan dengan inhibitor untuk mencegah serangan logam dasar yang berlebihan oleh asam selama pelarutan skala.
Larutan asam tanpa inhibitor sering digunakan untuk pickling baja paduan tinggi, karena tindakan kimia yang lebih diperlukan untuk menghapus oksida. Jika inhibitor digunakan saat pickling baja paduan, konsentrasi yang agak lebih rendah dari yang disarankan untuk baja C polos disarankan.
Baris pickling strip berkelanjutan
Baris pickling strip berkelanjutan dengan tangki pickling horizontal mampu menangani coil yang dirakit kepala ke ekor. Jantung baris pickling adalah bak asamnya yang umumnya terdiri dari tiga atau empat tangki berbaris dan berisi asam pickling. Bagian masuk terdiri dari konveyor coil, satu atau dua uncoiler, satu atau dua processor, satu atau dua gunting, dan mesin las. Processor adalah bagian integral dari alat uncoiling dan terdiri dari mandrel, roll tekanan, dan serangkaian roll dengan diameter lebih kecil. Ketika strip melengkung melalui processor, beberapa retakan terjadi dalam lapisan skala. Las yang tepat dan pemotongan las yang tepat esensial untuk menghindari putusnya strip di baris.
Baris pickling berkelanjutan membutuhkan coil untuk digabungkan, kepala ke ekor. Untuk mencapai ini, gunting hidrolik di ujung masuk memotong bagian strip dari setiap ujung coil, memersihkan ujung coil dan membuang lapisan luar yang rusak dari coil. Untuk mempercepat persiapan setiap coil, ujung kepala diragu segera setelah strip dipotong, sebelum bahkan dimuat ke baris. Kepala coil berikutnya yang akan dimuat dipasangkan dengan ekor coil terakhir, dan tegangan tinggi (dan arus) diterapkan di seluruh jahitan, melelehkan kedua ujung. Kedua strip kemudian dipaksa bersama (upset) secara hidrolik, menggabungkannya dengan yang disebut 'butt-weld'. Alat pemotong segera setelah pemelas memotong kilang yang dipaksa keluar dari jahitan selama upset. Keutuhan las sangat penting karena putusnya strip di baris memerlukan penyelarasan ulang yang memakan waktu.
Bagian sebelum tangki pickling menggunakan bridle untuk menegangkan strip, akumulator strip, baik dalam bentuk lubang looping basah atau, untuk baris yang lebih modern, akumulator mobil coil, dan stretch leveler yang tidak hanya secara efektif meretakkan skala, tetapi juga berkontribusi pada bentuk strip yang superior.
Bagian pickling biasanya berisi tiga atau lebih tangki. Tangki yang disebut 'deep tanks' biasanya 1,2 m dalam dan hingga 32 m panjang. Tangki asam adalah cangkang baja dengan lapisan karet yang melekat pada baja. Karet dilindungi dari geser oleh lapisan bata tahan asam basis silika. Sebagian besar baris memiliki aliran kaskade larutan pickling berlawanan dengan arah gerakan strip. Ketika asam segar ditambahkan ke tangki terakhir, ia memiliki konsentrasi asam tertinggi. Konsentrasi asam menurun dari tangki terakhir ke tangki pertama, dari mana limbah pickling yang habis digunakan dibuang. Bagian pencucian mengikuti bagian pickling.
Di beberapa baris modern, larutan pickling terkandung dalam tangki dangkal dengan kedalaman cairan sekitar 0,4 m dan panjang hingga sekitar 36 m. Meskipun mereka melibatkan sistem kaskade, larutan di setiap tangki direcirculasi melalui pemanas penukar. Selama baris berhenti, larutan pickling dapat dengan cepat diurinkan dari tangki dangkal ke tangki penyimpanan individu kemudian dipompa kembali saat baris mulai. Baris dengan tangki dalam biasanya memiliki pengangkat strip yang disediakan untuk membuang strip dari larutan asam selama baris berhenti yang panjang. Tutup tangki dapat dibuat dari fiberglass atau polipropilena. Beberapa baris memiliki roll squeegee, dilapisi karet tahan asam, terletak di atas dan di bawah strip di setiap keluar tangki untuk meminimalkan kelebihan asam dari satu tangki ke tangki lainnya. Baris strip berkelanjutan tangki dangkan aliran turbulen yang klaim memberikan aksi pickling yang lebih efektif daripada baris konvensional juga telah digunakan.
Metode pencucian yang sangat efektif yang digunakan pada banyak baris berkelanjutan adalah sistem pencucian kaskade. Beberapa kompartemen pencucian digunakan, dan air segar ditambahkan ke kompartemen terakhir. Larutan di kompartemen itu tumpah melalui weir ke kompartemen sebelumnya. Kelebihan meluap dari kompartemen pertama dan dikirim ke pabrik pengolahan air limbah (sebagian dapat digunakan untuk air tambahan di tangki pickling). Setiap kompartemen mengandung asam lebih sedikit dari kompartemen sebelumnya. Setelah pencucian, strip dikeringkan dengan udara dan meninggalkan pengering udara dengan struktur perak kusam.
Di ujung keluar baris, biasanya ada akumulator strip keluar. Baik di ujung masuk maupun keluar, akumulator adalah akumulator strip besar. Mereka juga disebut looper dan dipasang baik di ujung masuk maupun keluar tangki asam untuk menjaga strip bergerak melalui tangki pickling dan pencucian dengan kecepatan konstan saat ujung masuk dan keluar berhenti untuk pergantian coil. Ini penting tidak hanya dari segi produktivitas tetapi juga untuk menghindari bercak yang dapat terjadi saat strip berhenti antara tangki asam dan pengering udara.
Peralatan lain di ujung keluar baris adalah roll pengarah, stasiun inspeksi strip, pemotong dual sisi, oliator, dan satu atau dua coilers. Di ujung keluar baris, tepi strip yang di-pickling dipotong oleh pisau gunting rotatif 'knives' (pemotong dual sisi) ketika diperlukan, menghasilkan lebar dan kondisi tepi yang lebih seragam. Biasanya, pemotongan tepi di baris pickling menghapus sekitar 30 mm hingga 50 mm 'side-trim' dari lebar. Minyak diterapkan pada permukaan strip tepat sebelum digulung. Oliator menerapkan minyak dengan aditif S untuk meningkatkan kebersihan produk akhir. Produk terbalok biasanya tidak dioli setelah pickling. Baja yang di-pickling kemudian digulung. Baris pickling harus memiliki scrubber asap untuk menangkap emisi/spray dari tangki pickling.
Kecepatan maksimum di baris modern di bagian pickling dapat mencapai 300 meter per menit (m/min) hingga 460 m/min. Meskipun operasi berkelanjutan pada kecepatan seperti itu terbatas oleh aspek lain dari penanganan coil, pemilihan konsentrasi dan suhu asam tangki pickling harus sedemikian sehingga penghapusan skala yang lengkap tercapai selama periode operasi kecepatan tinggi. Diagram skematik baris pickling berkelanjutan typis ada di Gambar 3.
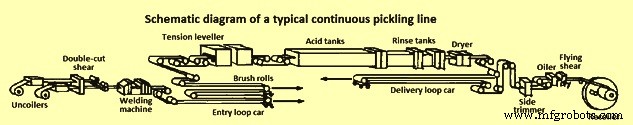
Gambar 4 Diagram skematik baris pickling berkelanjutan typis
Beberapa baris pickling menggunakan menara vertikal di mana satu atau dua kolom penyemprotan asam HCl digunakan. Kolom penyemprotan asam dirakit dan ditempel dalam bagian yang terbuat dari polyester serat kaca, dengan tinggi menara 21 m hingga 46 m. Bagian tangki dibuat dari baja lapisi karet. Setelah digunakan, asam mengalir ke sumur dan dikembalikan ke tangki sirkulasi. Komposisi asam di tangki sirkulasi biasanya dijaga pada 11 g/100 cc asam HCl dan 13 % FeCl2. Ia melewati pemanas penukar C-block dan dikirim ke penyemprot pada 77 derajat C. Sebagian besar baris tipe ini memiliki fasilitas regenerasi asam. Penanganan coil masuk dan keluar serupa dengan baris horizontal yang lebih umum.
Jenis baris pickling
Secara dasar ada tiga jenis baris pickling. Yaitu (i) baris pickling jenis push and pull, (ii) baris pickling semi-continuous, dan (iii) baris pickling continuous. Baris pickling jenis push and pull – Jenis baris ini biasanya digunakan untuk kapasitas produksi kecil dan menengah. Di baris ini ketebalan strip panas yang diinginkan lebih dari 1,5 mm. Di jenis baris ini, strip tidak dirakit atau dijahit tetapi didorong atau ditarik melalui baris strip demi strip.
Keuntungan baris pickling jenis push and pull adalah fleksibilitas tinggi yang digabungkan dengan produktivitas tinggi dengan biaya investasi rendah. Peralatan yang mahal, seperti mesin las, looper, dan roll bridle, tidak diperlukan. Desain tangki pickling dangkal memastikan turbulensi yang tinggi dan waktu pickling yang lebih pendek.
Baris pickling jenis push and pull mampu memproses ketebalan strip dari 1 mm hingga 16 mm dan lebar strip hingga 2.100 mm, dengan berbagai spesifikasi dan dimensi baja, coil demi coil, dan secara berurutan langsung. Baris ini untuk baja C dapat memiliki kapasitas maksimum hingga 1,2 juta ton per tahun (Mpta). Proses pickling yang dioptimalkan, dengan sistem sirkulasi dan pemanasan individual, memastikan konsumsi utilitas yang diminimalkan, sambil memberikan permukaan strip yang terpickling sepenuhnya dan bebas cacat. Gambar skematik baris ini ditunjukkan dalam Gambar 5.
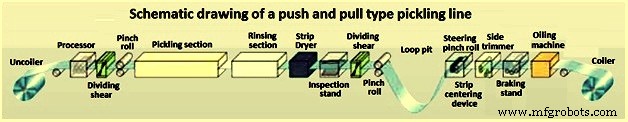
Gambar 5 Gambar skematik baris pickling jenis push and pull
Baris pickling semi-continuous – Fitur unggulan baris pickling semi-continuous adalah looper kecil yang memastikan strip di bagian proses tidak harus berhenti sepenuhnya saat strip digabungkan oleh stitcher di area masuk. Sebagai hasilnya, tidak perlu menyarankan setiap panjang strip lagi. Baris ini cocok untuk kapasitas produksi kecil atau menengah. Baris ini cocok untuk ketebalan strip tipis dan ultra tipis (kurang dari 3 mm). Keuntungan tambahan adalah mereka dapat ditingkatkan nanti menjadi model berkelanjutan. Gambar skematik baris pickling semi-continuous ditunjukkan dalam Gambar 6.
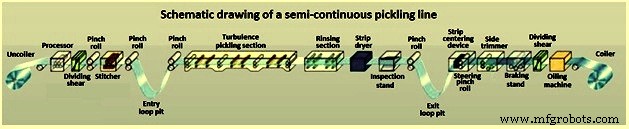
Gambar 6 Gambar skematik baris pickling semi-continuous
Baris pickling continuous – Baris ini diperuntukkan untuk kapasitas menengah hingga tinggi dan juga untuk ketebalan strip tipis hingga menengah. Di baris ini, mesin las di masuk baris pickling continuous menggabungkan strip individu menjadi strip tak berujung dan kemudian looper horizontal memastikan kecepatan tinggi secara terus-menerus di bagian proses. Ini berarti, mungkin untuk mencapai standar kualitas terbaik pada kapasitas sangat tinggi. Baris pickling continuous juga dapat dikaitkan dengan pabrik rolling dingin. Gambar skematik baris pickling continuous ada di Gambar 7.
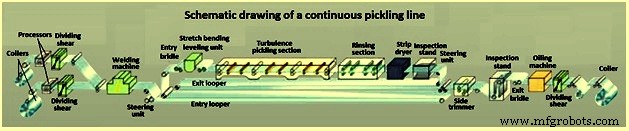
Gambar 7 Gambar skematik baris pickling continuous



