Pengasapan Batubara: Mengubah Batubara Menjadi Syngas Bersih
Pengasapan Batubara
Pengasapan batubara adalah teknologi konversi yang mengubah materi mengandung karbon (C), seperti batubara, menjadi gas sintesis (syngas). Ini adalah proses suhu tinggi dengan suhu yang biasanya mencapai 1.225 derajat C. Suhu dioptimalkan untuk menghasilkan gas bahan bakar dengan minimum cairan dan padatan. Proses ini terdiri dari pemanasan bahan masukan batubara dalam wadah dengan atau tanpa penambahan oksigen (O2). Karbon bereaksi dengan air dalam bentuk uap dan O2 pada tekanan relatif tinggi biasanya lebih dari 30 kilogram per sentimeter persegi (kg/cm persegi) dan menghasilkan syngas mentah, campuran yang terdiri terutama dari monoksida karbon (CO) dan hidrogen (H2) serta beberapa produk samping kecil. Produk samping dihilangkan untuk menghasilkan syngas bersih yang dapat digunakan (i) sebagai bahan bakar untuk menghasilkan daya atau uap, (ii) sebagai blok bangunan kimia dasar untuk sejumlah besar penggunaan di industri petrokimia dan pengolahan, dan (iii) untuk produksi H2. Pengasapan menambahkan nilai pada bahan masukan nilai rendah atau negatif dengan mengubahnya menjadi bahan bakar dan produk yang dapat dipasarkan. Dasar-dasar proses pengasapan ditunjukkan dalam Gambar 1.
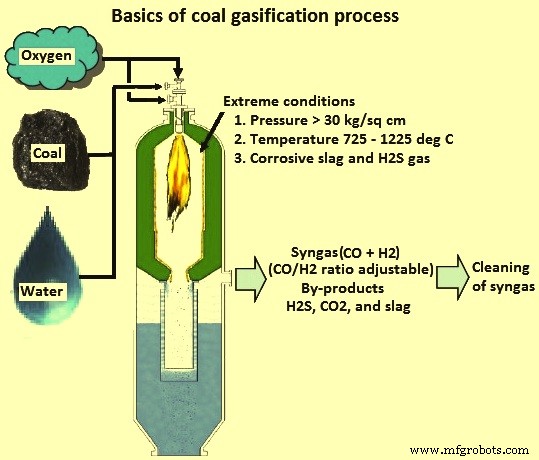
Gambar 1 Dasar-dasar proses pengasapan
Sejarah dan Perkembangan Saat Ini
Gas kota, produk gas yang diproduksi dari batubara, yang mengandung sekitar 50 % H2, sisanya terutama terdiri dari metana (CH4) dan karbon dioksida (CO2), dengan 3 % hingga 6 % CO, adalah produk gas yang diproduksi dari batubara. Ini telah digunakan sejak awal tahun 1800-an.
Proses asli untuk pengasapan batubara dikembangkan oleh peneliti Jerman Franz Fischer dan Hans Tropsch di Institut Kaiser Wilhelm pada tahun 1920-an. Pengasapan digunakan secara luas selama Perang Dunia II untuk mengubah batubara menjadi bahan bakar transportasi melalui proses Fischer-Tropsch. Sasol telah membangun pabrik di Sasolburg dengan tujuan utama mengubah batubara kelas rendah menjadi produk petroleum dan cairan pertama dihasilkan dari pabrik ini pada tahun 1955. Proses pengasapan batubara telah digunakan secara luas selama 50 hingga 60 tahun terakhir untuk mengubah batubara dan minyak berat menjadi H2 untuk produksi pupuk amonia / urea. Industri kimia dan industri pengolahan menerapkan pengasapan pada tahun 1960-an dan 1980-an, masing-masing, untuk persiapan bahan masukan. Dalam 10 hingga 15 tahun terakhir, proses ini digunakan oleh industri daya di pembangkit siklus gabungan pengasapan terintegrasi (IGCC).
Proses Fischer-Tropsch
Proses Fischer-Tropsch adalah reaksi kimia katalitik di mana CO dan H2 diubah menjadi hidrokarbon cair dalam berbagai bentuk. Katalis yang biasanya digunakan adalah kobalt dan besi. Tujuan utama dari proses ini adalah untuk menghasilkan bahan bakar sintetis. Manfaat proses ini terutama karena kemampuannya untuk menghasilkan hidrokarbon cair atau H2 dari bahan masukan padat.
Proses Fischer-Tropsch asli dijelaskan oleh persamaan kimia (2n+1)H2 + nCO = CnH(2n+2) + nH2O. Reaktan awal dalam reaksi di atas (yaitu, CO + H2) dapat dihasilkan oleh reaksi lain seperti pembakaran parsial CH4 dalam aplikasi GTL (gas to liquid) sesuai persamaan CH4 + 0.5O2 = 2H2 + CO atau oleh pengasapan batubara dalam kasus CTL (coal to liquid) sesuai persamaan C + H2O = H2 + CO. Energi yang diperlukan untuk reaksi batubara dan uap disediakan dengan menambahkan udara atau O2. Ini mengarah pada reaksi C + 0.5O2 = CO. Produksi dan sintesis syngas melalui proses Fischer-Tropsch ditunjukkan dalam Gambar 2.
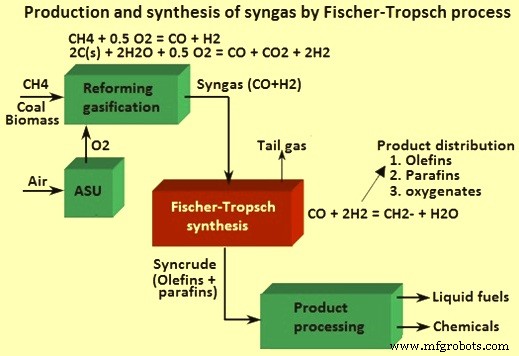
Gambar 2 Produksi dan sintesis syngas melalui proses Fischer-Tropsch
Perbandingan Pengasapan Batubara dengan Pembakaran Batubara
Pengasapan dan pembakaran pada dasarnya dapat dianggap sebagai dua ujung dari rentang reaksi. Pembakaran adalah oksidasi penuh sementara pengasapan adalah oksidasi parsial. Juga, pembakaran terjadi dalam lingkungan mengoksidasi (O2 berlebih) sementara pengasapan terjadi dalam lingkungan reduktif (O2 terdepleksi). Pengasapan lebih efisien dan memiliki emisi yang lebih rendah. Dalam kasus pengasapan, air dapat ditambahkan sebagai reaktan untuk meningkatkan konten H2 produk. Tabel 1 menyediakan daftar reaksi paling signifikan dan perubahan entalpi yang terkait dengan masing-masing reaksi ini. Melihat dua reaksi pertama dalam tabel, terlihat bahwa batubara yang dinotasikan sebagai C bereaksi dengan satu atom O2 (0.5 O2) untuk mendapatkan CO dan dengan dua atom O2 untuk mendapatkan CO2. Dalam kenyataan, reaksi kedua bukan proses satu tahap karena fase padat C bereaksi dengan satu atom O2 untuk menghasilkan CO yang kemudian bereaksi dengan atom O2 kedua untuk membentuk CO2. Semua reaksi dalam tabel adalah ekskotermis kecuali dua reaksi yang diidentifikasi sebagai pengasapan dengan uap dan pengasapan dengan CO2. Dua reaksi endotermik ini adalah reaksi yang paling sering disebut sebagai pengasapan, di mana C padat diubah menjadi gas reaktif melalui reaksi dengan gas 'tidak reaktif' (H2O atau CO2). Selain itu, dua reaksi ini yang endotermik memerlukan suhu tinggi untuk berlangsung.
Reaksi oksidasi parsial umum adalah 2CHn + O2 = 2CO + nH2. Konsumsi O2 dalam proses ini tergantung pada kandungan abu dan CV batubara. Persediaan O2 yang tidak cukup memastikan oksidasi parsial batubara. Reaksi ini menghasilkan campuran gas yaitu H2, CO, CH4, dan CO2. Produk akhir adalah syngas. Komposisi campuran berubah dengan tekanan.
| Tabel 1 Reaksi pengasapan dan pembakaran |
| No. Urut | Proses reaksi | Persamaan | Perubahan entalpi |
| 1 | Pengasapan dengan O2 | C + 0.5O2 = CO | -2180,3 kcal/kg C |
| 2 | Pembakaran dengan O2 | C + O2 = CO2 | -7844,7 kcal/kg C |
| 3 | Pengasapan dengan CO2 | C + CO2 = 2CO | 3484 kcal/kg C |
| 4 | Pengasapan dengan uap | C + H2O = CO + H2 | 2640,7 kcal/kg C |
| 5 | Pengasapan dengan H2 | C + 2H2 = CH4 | -1485,4 kcal/kg C |
| 6 | Reaksi pergeseran gas air | CO + H2O = CO2 + H2 | -361,4 kcal/kg CO |
| 7 | Metanasi | CO + 3H2 = CH4 + H2O | -1768,4 kcal/kg CO |
Pengasapan batubara dilakukan dengan jumlah O2 yang terbatas yang sekitar satu pertiga hingga satu perempat dari O2 yang diperlukan secara teoretis untuk pembakaran sempurna. Hanya sebagian C yang terbakar untuk generasi panas. H2 dan CO adalah produk utama pengasapan. CH4 dan CO2 adalah produk utama lainnya dan kontennya naik dengan peningkatan tekanan dan konten H2+CO turun. Dalam pengasap batubara, dua proses fisiko-kimia berlangsung. Yaitu (i) proses pirolisis atau devolatilasi, dan (ii) proses pengasapan.
Dalam proses pirolisis, saat batubara memasuki pengasap, ia pertama kali dikeringkan oleh gas panas yang ada dalam pengasap. Seri proses fisik dan kimia yang kompleks mulai perlahan pada suhu kurang dari 350 derajat C dan bercepat saat suhu melebihi 700 derajat C. Komposisi produk yang dirilis dari pirolisis bergantung pada suhu, tekanan, dan komposisi gas selama pirolisis. Proses pirolisis dapat direpresentasikan oleh reaksi Batubara –> Panas –> Arang –> Gas –> Uap atau cairan.
Tiga produk yang dihasilkan oleh pirolisis adalah (i) gas ringan seperti CO, H2, CO2, CH4, dan H2O (uap air), (ii) ter yang merupakan cairan viskus dan korosif yang terdiri dari molekula anorganik dan organik berat, dan (iii) arang yang merupakan sisa padat yang terutama mengandung C.
Proses pengasapan melibatkan serangkaian reaksi endotermik yang didukung oleh panas yang dihasilkan dari reaksi pembakaran yang terjadi di dalam pengasap. Reaksi ini direpresentasikan oleh persamaan (i) C + O2 = CO2 dengan delta H = -94,05 kcal/mol, dan (ii) H2 + 0.5O2 = H2O dengan delta H = -68,3 kcal/mol. Reaksi pengasapan utama yang berlangsung adalah (i) reaksi pergeseran gas air, (ii) reaksi Boudouard, (iii) konversi pergeseran, dan (iv) metanasi.
Dalam reaksi pergeseran gas air di mana oksidasi parsial C oleh uap terjadi dan direpresentasikan oleh persamaan C + H2O = H2 + CO dengan delta H = 28/3 kcal/mol. Selama reaksi Boudouard, arang yang ada dalam pengasap bereaksi dengan CO2 dan menghasilkan CO. Reaksi reversibel direpresentasikan oleh persamaan CO2 + C = 2CO dengan delta H = 38 kcal/mol. Konversi pergeseran adalah reaksi endotermik dan dikenal sebagai reaksi pergeseran gas–air. Akibat reaksi ini, terdapat peningkatan rasio H2 terhadap CO dalam gas. Reaksi ini digunakan selama produksi syngas. Reaksi adalah CO + H2O = CO2 + H2 dengan delta H = -10,1 kcal/mol. Untuk metanasi, katalis berbasis nikel digunakan. Katalis ini pada 1100 derajat C dan pada tekanan 6 kg/cm persegi hingga 8 kg/cm persegi mempercepat reaksi pembentukan CH4 yang disukai dalam aplikasi IGCC karena nilai pemanasannya tinggi. Reaksi yang terlibat diberikan oleh persamaan C + 2H2 = CH4 dengan delta H = 17,8 kcal/mol.
Reaksi pengasapan lengkap dilakukan dalam pengasap yang harus dioperasikan pada suhu tertentu untuk mendorong reaksi C – uap dan C – CO2 yang endotermik. Suhu yang diperlukan dipertahankan oleh panas yang dihasilkan dari reaksi ekskotermik antara O2 dan batubara.
Bergantung pada medium pengasapan, pengasap diklasifikasikan menjadi dua kategori yaitu (i) ditiup udara, dan (ii) ditiup O2. Dalam pengasap ditiup udara, udara digunakan sebagai medium pengasapan sementara dalam pengasap ditiup O2 O2 murni digunakan sebagai medium pengasapan. Ketika udara digunakan sebagai medium pengasapan, N2 secara bersamaan dibawa ke dalam proses yang mengarah pada pengenceran gas produk. Akibatnya gas produk memiliki nilai kalori (CV) yang lebih rendah.
Bergantung pada kontak antara gas dan bahan bakar, ada empat jenis pengasap (Gambar 3). Yaitu (i) pengasap ranjang bergerak atau tetap, (ii) pengasap ranjang fluid, (iii) pengasap ranjang terangus, dan (iv) pengasap aliran transportasi. Keempat jenis pengasap ini didasarkan pada oksidasi parsial (pengasapan) bahan masukan karbonas (mengandung C) (batubara). Meskipun masing-masing dapat menghasilkan gas reduser yang dapat diterima untuk produksi DRI, pengasap ranjang tetap dan pengasap ranjang fluid adalah pilihan yang disukai untuk batubara abu tinggi.
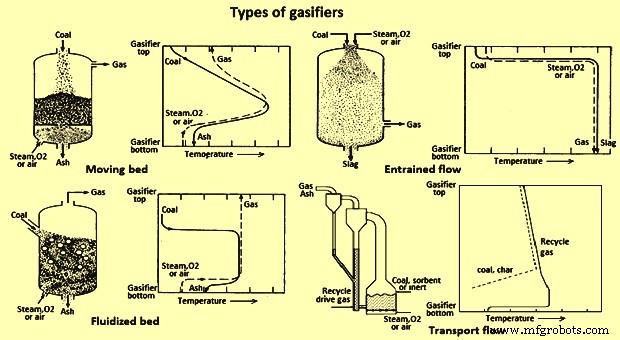
Gambar 3 Jenis pengasap
Teknologi pengasapan ranjang bergerak adalah teknologi tertua dan digunakan secara luas. Pengasap juga dikenal sebagai pengasap ranjang tetap. Medium pengasapan perlahan mengalir melalui ranjang tetap partikel padat. Dua konfigurasi yang mungkin dari jenis pengasap ini adalah aliran atas dan aliran bawah tergantung pada arah aliran medium pengasapan. Konfigurasi aliran atas lebih sering digunakan karena kandungan ter rendah. Ukuran batubara yang disukai adalah 5 mm hingga 80 mm. Zona pembakaran mencapai suhu maksimum sekitar 1500 derajat C hingga 1800 derajat C dan untuk zona pengasapan abu kering dan abu longsor suhu maksimum sekitar 1300 derajat C. Profil suhu terbentuk di atas ranjang, sehingga batubara masukan secara berurutan dipanaskan sebelumnya, dikeringkan, pirolisis, di-gasifikasi, dan dibakar. Pengasap Lurgi adalah teknologi pengasap ranjang bergerak tertua.
Pengasap ranjang fluid memiliki ranjang partikel padat yang berperilaku seperti fluida. Dalam jenis pengasap ini, ukuran partikel bahan masukan kurang dari 5 mm dan partikel digantung dalam gas kaya O2. Gas yang naik bereaksi dengan bahan masukan dan mempertahankan keadaan fluid partikel batubara. Distribusi suhu yang seragam dicapai dalam jenis pengasap ini. Juga, dalam jenis pengasap ini, pembentukan clinker dan defluidisasi ranjang dihindari karena suhu operasi dalam kisaran 800 derajat C hingga 1050 derajat C yang jauh di bawah suhu leleh abu. Pengeluaran abu dapat dilakukan dalam bentuk abu kering atau abu aglomerasi. Pengasap ranjang fluid abu kering secara tradisional digunakan untuk batubara peringkat rendah. Pengasap ranjang fluid abu aglomerasi digunakan untuk batubara dengan peringkat apa pun.
Pengasap aliran terangus menggunakan partikel batubara halus dengan ukuran kurang dari 0,1 mm yang digantung dalam aliran uap dan O2 dengan kecepatan tinggi. Bergantung pada metode pemasukan batubara, kering (nitrogen digunakan sebagai gas transportasi) atau basah (dibawa dalam larutan lumpur), pengasap menerima hampir semua jenis batubara. Pengasap aliran terangus memastikan konversi C tinggi karena mereka beroperasi pada rentang suhu tinggi 1400 derajat C hingga 1600 derajat C (di atas suhu longsir abu). Pengasap ini memiliki kapasitas tinggi karena waktu tinggal gas diukur dalam detik.
Pengasap transportasi adalah pengasap non-longsor yang diumpan kering. Pengasap transportasi didasarkan pada medan aliran hidrodinamis. Ia memiliki kontak gas-padat yang sangat baik dan resistensi transfer massa yang sangat rendah antara gas dan padatan. Ia memiliki atmosfer yang sangat turbulen yang memungkinkan throughput batubara yang tinggi dan laju pembebasan panas yang tinggi pada suhu rendah yang menghindari masalah dengan penanganan longsir dan erosi liner.
Selain CO dan H2 yang diinginkan, syngas yang keluar dari pengasap juga mengandung senyawa lain. Produk pengasapan mengandung komponen yang diinginkan seperti CO, H2, CH4 dan komponen yang tidak diinginkan seperti CO2, H2O, abu, debu terangus, ter, partikel, sejumlah H2S (sulfida hidrogen), dan jejak amonia, asam klorida, sianida hidrogen. Oleh karena itu, pembersihan syngas adalah aspek penting dari proses pengasapan batubara. Komponen yang tidak diinginkan perlu dihilangkan dari gas produk. Ada sejumlah teknik yang digunakan untuk menghilangkan komponen yang tidak diinginkan.
Gas produk (CO, H2, dan CH4) dari proses pengasapan batubara memiliki nilai bahan bakar. Jika teknologi pengasapan ranjang tetap digunakan, syngas juga mengandung senyawa organik aromatik. Biasanya, 1 kg batubara bitumin dapat diubah menjadi 1,5 cm hingga 1,7 cm syngas.
Dalam hal fleksibilitas bahan masukan, beberapa desain pabrik pengasapan telah dikembangkan untuk menggunakan berbagai tingkat batubara. Pengasapan menghasilkan emisi gas yang sangat rendah dari polutan konvensional (bukan GRK), karena sifat operasi proses. Ini juga menawarkan jalur biaya marjinal yang potensi rendah untuk menangkap produk samping CO2 yang dihasilkan untuk penyimpanan geologis atau penambahan pemulihan minyak dari lapangan minyak.
Selain itu, proses pengasapan batubara memerlukan penggunaan air yang signifikan. Mereka juga merupakan pemancar CO2 yang besar. Untuk 1 ton syngas, konsumsi batubara yang umum sekitar 2,8 ton, kebutuhan air sekitar 6,6 ton dan pembangkitan CO2 sekitar 2,5 ton. CO2 yang dirilis adalah sebagai produk samping dan dapat dijual atau dikompresi untuk dikirim ke penyimpanan bawah tanah.
Ada beberapa konsep pengasap. Deskripsi umum reaktor dari beberapa konsep pengasap utama diberikan di bawah ini.
Pengasap GE Energy – GE Energy memperoleh teknologi pengasapannya dari Chevron pada tahun 2004. Pengasap batubara GE terdiri dari pengasap aliran terangus satu tahap, umpan bawah, dilapis refraktori untuk menghasilkan syngas. Lumpur batubara/air dipompa ke atas pengasap, yang bersama dengan O2 diperkenalkan melalui satu pembakar (Gambar 4). Batubara bereaksi ekskotermis dengan O2 pada suhu tinggi (1200 derajat C hingga 1480 derajat C) untuk membentuk syngas. Syngas berisi sebagian besar H2 dan CO, dan longsir.
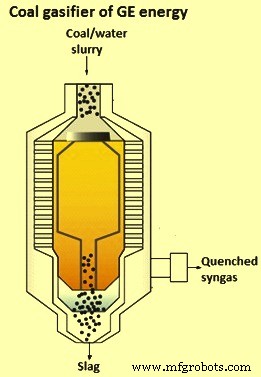
Gambar 4 Pengasap batubara GE Energy
Longsir yang mengalir ke bawah dikencangkan dan kemudian dihapus dari bawah pengasap melalui sistem lock-hopper. Air yang keluar dari lock-hopper dipisahkan dari longsir dan dikirim ke unit penggosokan setelah itu dapat didaur ulang untuk persiapan lumpur. Syngas mentah yang keluar dari pengasap dapat didinginkan oleh pemanas pendingin radiatif dan/atau konvektif dan/atau oleh sistem kencang langsung, di mana air disuntik ke dalam syngas mentah panas. Pemilihan dari alternatif ini adalah pilihan biaya dan aplikasi.
Desain pendingin radiasi menggunakan pemanas pendingin syngas radiasi yang tahan debu yang menghasilkan uap tekanan tinggi. Longsir dikencangkan dalam kolam air yang terletak di bawah wadah reaktor, dan dihapus melalui lock-hopper. Syngas lebih lanjut didinginkan setelah keluar dari pengasap oleh pemintal air untuk menghilangkan partikel halus, sebelum gas dikirim ke pengolahan hilir. Sistem kencang langsung menggunakan kencang gas keluar air di mana gas panas yang keluar dari pengasap berkontak langsung dengan air melalui cincin kencang. Kemudian direndam dalam air di bagian bawah wadah pengasap. Syngas yang didinginkan dan jenuh kemudian dikirim ke pemintal untuk penghapusan debu dan partikel. Desain kencang kurang efisien, tetapi juga lebih murah, dan biasanya digunakan ketika syngas dengan rasio H2 ke CO yang lebih tinggi diperlukan.
Pengasap Conoco Philips E-Gas – Pengasap Conoco Philips E-gas awalnya dikembangkan oleh DOW Chemicals dan divisualisasikan di Louisiana Gasification Technology Inc. (LGTI) dari tahun 1987 hingga 1995. Ini adalah pengasap aliran terangus dan ditunjukkan dalam Gambar 5. Ini adalah pengasap dua tahap dengan 80 % umpan ke tahap pertama (bawah). Pengasap adalah pengasap lumpur batubara/air yang diisi, ditiup O2, dilapis refraktori dengan sistem penghapusan longsir berkelanjutan dan penghapusan partikel kering. Proses E-Gas baik untuk berbagai batubara.
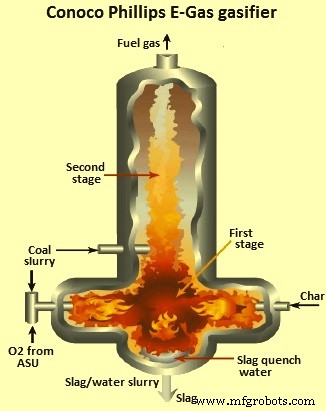
Gambar 5 Pengasap Conoco Philips E-gas
Pengasap Shell – Teknologi pengasapan Shell terdiri dari pengasap aliran terangus, terkanan, ditiup kering, longsir. Varian berbasis batubara dikembangkan pada tahun 1970-an. Batubara dihancurkan dan diumpankan ke pengasap melalui dua set pembakar yang berhadapan secara horizontal menggunakan gas transportasi (baik syngas atau nitrogen). O2 dan uap yang dipanaskan sebelumnya (sebagai moderator) dicampur dan diumpankan ke injektor, di mana mereka bereaksi dengan batubara untuk menghasilkan syngas yang terdiri terutama dari H2 dan CO dengan hanya sejumlah kecil CO2 dan tidak ada cairan atau gas hidrokarbon. Gas produk panas mengalir ke atas melalui dinding silinder membran vertikal, seperti yang ditunjukkan dalam Gambar 6.
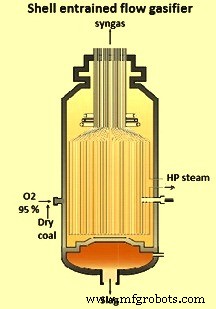
Gambar 6 Pengasap aliran terangus Shell
Longsir leleh yang dibawa bersama syngas yang mengalir ke atas tersimpan pada dinding air dan mengalir ke bawah. Dihapus melalui dasar pengasap di mana dikencangkan dalam kolam air. Syngas mentah keluar dari pengasap dalam rentang suhu 1370 derajat C hingga 1480 derajat C dan kemudian dirawat dengan gas produk daur ulang suhu lebih rendah untuk mengubah longsir leleh yang terangus menjadi materi padat yang keras. Kemudian memasuki pemanas pendingin syngas untuk pemulihan panas, menghasilkan uap superpanas tekanan tinggi (HP). Mayoritas abu terbang yang terkandung dalam syngas mentah yang keluar dari pemanas pendingin syngas dihilangkan dari gas menggunakan perapian komersial atau siklon. Abu terbang yang tersisa ditangkap di hilir dengan pemintal basah.
Pengasap Siemens – Pengasap Siemens adalah sistem aliran terangus, terkanan, ditiup kering, dengan pembakar difiring atas melalui mana batubara bersama dengan O2 dan uap diperkenalkan (Gambar 7). Ia dapat dirancang dengan lapisan refraktori, untuk bahan masukan abu rendah, atau dengan struktur dinding membran gas-tight di bagian pengasapan pengasap.
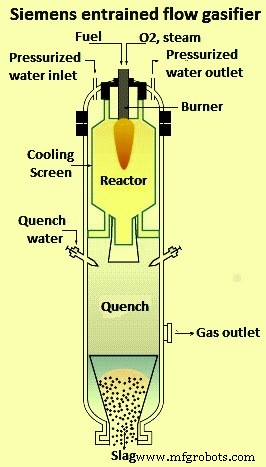
Gambar 7 Pengasap aliran terangus Siemens
Longsir leleh yang terbentuk dalam pengasap mengalir ke bawah ruang reaktor ke zona kencang di mana ia mengeras saat kontak dengan air dari cincin nozel kencang dan dihapus melalui sistem lock-hopper. Pengasap dapat mencapai tingkat konversi C lebih dari 99 % dan teknologi ini cocok untuk semua jenis batubara dari antrakit hingga lignit.
Pengasap batubara KBR TRIG – Teknologi Pengasapan Terpadu Transportasi (TRIG) dikembangkan oleh Southern company dan KBR Inc. Ia dirancang untuk memproses batubara peringkat rendah reaktif, termasuk yang dengan hingga 50 % abu dan kandungan kelembaban tinggi, dan dapat dioperasikan dengan uap dan baik udara atau O2 sebagai medium pengasapan. Operasi ditiup udara lebih disukai untuk generasi daya, sementara operasi ditiup O2 lebih cocok untuk produksi syngas. Tata letak sederhana proses TRIG ditunjukkan dalam Gambar 8.
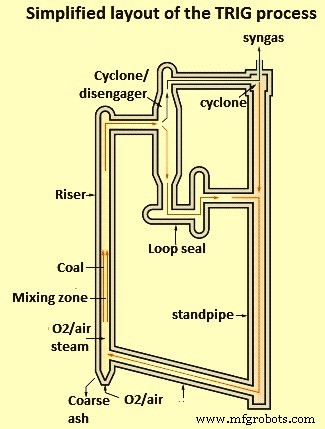
Gambar 8 Tata letak sederhana proses TRIG
Sistem terdiri dari pengasap beredar, yang terdiri dari zona pencampuran, riser, disengager, siklon, standpipe, loop seal, dan J-leg. Ini dirancang untuk beroperasi pada laju sirkulan padat yang tinggi dan kecepatan gas, yang menghasilkan throughput, konversi C, dan efisiensi yang lebih tinggi. Syngas mentah terbentuk di bagian riser unit, dari mana dibawa padat yang belum bereaksi melalui serangkaian siklon tempat padat dihapus. Bahan abu didaur ulang melalui riser untuk memungkinkan C yang tidak dikonversi untuk digunakan dan untuk menyediakan panas ke pengasap. Saat abu menumpuk di down comer, ia dikeluarkan dari unit. Pengasap beroperasi pada suhu sedang dan di bawah titik leleh abu, yang dapat meningkatkan keandalan dan ketersediaan peralatan. Yang terakhir ditingkatkan oleh penggunaan pemintal partikel hilir, yang menghilangkan penggosokan air dan secara signifikan mengurangi konsumsi air pabrik dan pembuangan limbah cair.
Pengasap batubara Lurgi dasar kering terkanan – Proses pengasapan Sasol Lurgi terdiri dari reaksi uap dan O2 dengan batubara potongan, lumpur rendah atau sedang pada tekanan 20 kg/cm persegi hingga 30 kg/cm persegi pada grate berputar. Pengasap untuk proses pengasapan batubara dasar kering terkanan ditunjukkan dalam Gambar 9.
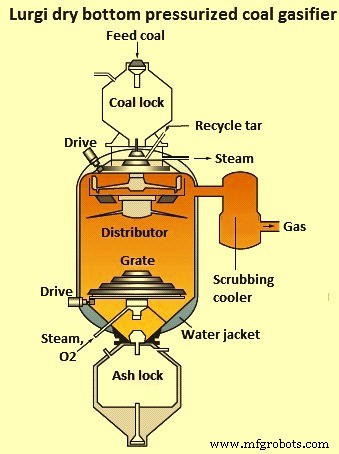
Gambar 9 Pengasap batubara Lurgi dasar kering terkanan
Di zona pembakaran dasar pada grate, arang batubara dibakar dengan O2 untuk menyediakan energi untuk reaksi pengasapan. Saat batubara bergerak ke bawah pengasap, ia dipanaskan oleh syngas yang mengalir ke atas yang keluar dari pengasap. Panas menyebabkan batubara kering diikuti oleh devolatilisasi. Sebagian produk devolatilisasi melarikan diri sebelum bereaksi dan keluar dari pengasap bersama syngas mentah. Saat batubara devolatilisasi bergerak ke bawah, ia di-gasifikasi dengan produk pembakaran dari zona pembakaran di bawah. Dalam mode operasi abu kering, uap berlebih disuntik dengan O2 untuk menjaga suhu di bawah suhu leleh abu. Grate abu berputar driven motor digunakan untuk menghapus abu dalam keadaan 'kering' dan juga untuk mendukung ranjang batubara.
Aliran berlawanan agen pengasapan dan bahan bakar menghasilkan efisiensi termal yang tinggi dari pengasap untuk menghasilkan gas mentah dengan nilai pemanas sekitar 2650 kcal/cm hingga 2850 kcal/cm. Bergantung pada karakteristik batubara masukan, gas produk menurut volume mengandung 25 % hingga 33 % CO2, 15 % hingga 21 % CO, 35 % hingga 41 % H2 dan 10 % hingga 13 % CH4. Untuk digunakan sebagai syngas, CH4 dan CO2 perlu dihilangkan.
Sejak tahun 1960-an, proses Lurgi telah ditingkatkan melalui peningkatan ukuran reaktor dan komponen, perluasan ranjang batubara masukan untuk mencakup batubara peringkat rendah, dan penggunaan udara sebagai agen pengasapan. Selain itu, desain telah divalidasi untuk operasi pada tekanan hingga 100 kg/cm persegi untuk meningkatkan throughput pengasap sambil pada saat yang sama meningkatkan konten CH4 dari gas mentah.
British Gas Corporation, dalam kerjasama dengan Lurgi, mengembangkan desain baru dasar pengasap untuk menghindari masalah yang terkait dengan peralatan berputar dalam ranjang bahan bakar/abu, sambil pada saat yang sama mengatasi keterbatasan yang ditetapkan oleh suhu pengemasan abu di zona pengasapan. Ini menghasilkan pengasap longsir BGL. Pengasap berbeda dari reaktor Lurgi standar melalui (i) penggantian grate dan lock abu dengan dapur untuk longsir cair abu, (ii) perkenalan agen pengasapan O2 dan uap melalui tuyere alih-alih melalui grate, dan (iii) penggunaan lapisan refraktori di bagian bawah badan reaktor untuk mengurangi kehilangan panas.
Pengasap longsir BGL juga beroperasi pada suhu pengasapan yang lebih tinggi daripada pengasap Lurgi standar dan, oleh karena itu, rasio CO/CO2 dalam gas produk lebih tinggi dan konten CH4 secara berseberangan lebih rendah. Komposisi gas yang umum menurut volume adalah 2 % hingga 3 % CO2, 55 % hingga 60 % CO, 25 % hingga 28 % H2 dan 6 % hingga 9 % CH4. Suhu tinggi menyediakan penggunaan uap yang lebih baik dan, oleh karena itu, jumlah air yang perlu dibersihkan dan diproses sangat berkurang. Abu batubara diubah menjadi longsir yang membentuk kaca yang tidak dapat mencerna saat dikeluarkan. Ini memerlukan viskositas longsir yang rendah, yang diperoleh dengan menambahkan agen flux, biasanya batu kapur atau longsir tongkat blast (BF) dasar.
Pengasap MHI – Pengasap Mitsubishi Heavy Industries (MHI) didasarkan pada pengasap longsir ditiup udara Combustion Engineering dan dikembangkan bersama antara Combustion Engineering (dan pemilik selanjutnya) dan MHI. Ia memiliki sistem umpan kering, cocok untuk batubara peringkat rendah yang memiliki kandungan kelembaban tinggi. Ini adalah pengasap longsir ditiup udara dua tahap menggunakan konstruksi dinding air membran. Pengasap ditunjukkan dalam Gambar 10.
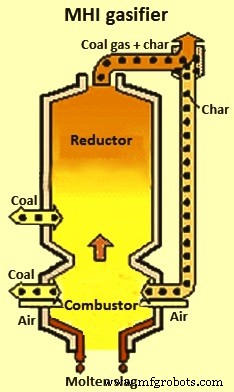
Gambar 10 Pengasap MHI
Teknologi pengasapan Synthesis Energy Systems
Synthesis Energy Systems (SES) memiliki lisensi eksklusif di seluruh dunia untuk teknologi pengasapan U-Gas, yang merupakan sistem ranjang fluid satu tahap dan yang dapat memberikan syngas nilai pemanas rendah hingga menengah. Alur proses teknologi pengasapan SES diberikan dalam Gambar 11. Teknologi pengasapan SES sangat cocok untuk mengasap bahan bakar berkualitas rendah, termasuk semua peringkat batubara.
Batubara yang dikeringkan dan digiling diumpankan melalui lock-hopper ke dalam pengasap, yang di-fluidkan oleh campuran uap dan O2. Gas reaktan ini diperkenalkan di bawah pengasap melalui jaring distribusi, dan di port pengeluaran abu di tengah jaring distribusi. Ranjang dipertahankan pada suhu yang bervariasi dari 840 derajat C hingga 1100 derajat C tergantung pada suhu pengemasan abu dalam bahan bakar. Dalam kondisi tersebut, konsentrasi partikel abu bahan bakar (kandungan mineral) dalam pengasap meningkat sehingga mereka mulai mengaglomerasi dan membentuk partikel yang lebih besar, yang secara selektif dihapus dari ranjang fluid oleh gravitasi. Desain ini memungkinkan 95 % atau lebih dari C bahan bakar di-gasifikasi.
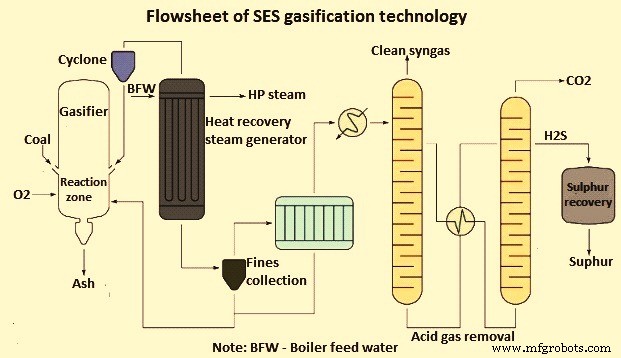
Gambar 11 Alur proses teknologi pengasapan SES



