Teknologi Canggih yang Meningkatkan Proses Koks di Oven Koks Sampingan
Teknologi untuk Peningkatan Proses Koks di Oven Koks Sampingan
Batubara koks dikonversi menjadi koks dalam baterai oven koks sampingan. Proses koks terdiri dari memanaskan campuran batubara koks yang dihancurkan tanpa udara untuk mengusir senyawa mudah uap. Koks yang dihasilkan adalah material karbon yang keras, tetapi berpori yang digunakan untuk reduksi material yang mengandung besi dalam blast furnace. Oven koks sampingan juga merekuperasi kimia mudah uap dalam bentuk gas oven koks, sulfat ammonium, tar, dan minyak. Dalam tiga hingga empat dekade terakhir beberapa teknologi telah dikembangkan yang tidak hanya menghasilkan (i) penggunaan batubara yang lebih rendah dalam campuran batubara, (ii) perbaikan besar dalam proses koks, (iii) meningkatkan kualitas koks metalurgis yang dihasilkan, (iv) meningkatkan hasil, (v) pemulihan energi buang, dan (vi) kontrol emisi yang lebih baik di baterai. Beberapa teknologi utama dalam hal ini diberikan di bawah ini.
Penghancuran selektif batubara
Batubara adalah material heterogen. Komponennya yang berbeda memiliki kekerasannya yang berbeda, sehingga selama hancuran dengan mekanisme baik itu hancuran yang tidak terhindarkan dalam pertambahan atau hancuran selama persiapan batubara untuk koks, komponen yang lebih lemah cenderung berkonsentrasi dalam fraksi halus dan yang lainnya dalam fraksi kasar. Fraksi-fraksi ini diharapkan memiliki properti koks yang berbeda. Ini memicu konsep penghancuran selektif yang bertujuan untuk mengontrol tingkat hancuran dari berbagai konstituen campuran batubara. Teknologi ini membantu ketika batubara secara petrographis heterogen.
Teknologi ini adalah teknologi yang secara teori solid dan bertujuan untuk mengontrol tingkat hancuran dari berbagai konstituen batubara. Ini bertujuan untuk meningkatkan homogenitas komponen reaktif dan iners dalam batubara. Komponen reaktif batubara terutama adalah vitrinites dan merupakan konstituen yang paling lemah sementara mineral dalam batubara adalah komponen yang paling keras. Dalam unit penghancuran batubara konvensional, di mana seluruh batubara dihancurkan bersama-sama, vitrinites dihancurkan ke ukuran yang relatif lebih halus dibandingkan konstituen mineral. Untuk menghasilkan koks kualitas lebih tinggi, diinginkan untuk menghancurkan mineral lebih halus daripada komponen vitrinite batubara sehingga selama proses koks, ketika muatan batubara lunak, mineral lebih baik diassimilasi, menghasilkan kekuatan yang ditingkatkan. Biasanya dilakukan dengan menghancurkan setiap jenis batubara secara terpisah.
Penghancuran batubara selektif terdiri dari surge bin, crushing station, blending station, coal mixer dan mengarahkan batubara ke coal tower di baterai oven koks. Batubara diangkut oleh belt conveyor dari area penyimpanan batubara ke surge bin, yang buffering aliran massa tinggi dari area penyimpanan terhadap aliran massa yang dikurangi ke crushing station. Di crushing station, batubara dihancurkan jenis demi jenis dengan pengaturan crusher individu. Setelah proses penghancuran, batubara yang dihancurkan diangkut ke blending station. Setiap jenis batubara disimpan dalam blending bin terpisah. Menyesuaikan dengan jumlah jenis batubara dan persentase mereka relatif terhadap komposisi campuran batubara, berbagai jumlah dan ukuran bin dirancang.
Di samping downstream blending bin, berbagai jenis batubara difeed ke outgoing conveyor oleh belt weighing feeders. Dari blending station, batubara diangkut ke mixer. Aditif, seperti minyak, air, dan debu koks dll., ditambahkan ke batubara di transfer chute upstream sebelum mixer. Dalam mixer, campuran batubara dihomogenkan. Setelah proses pencampuran, batubara difeed ke coal tower. Pengukuran kelembaban batubara dilakukan upstream di akhir belt conveyor ke coal tower. Konsep dasar untuk penghancuran selektif batubara ditunjukkan pada Gambar 1.
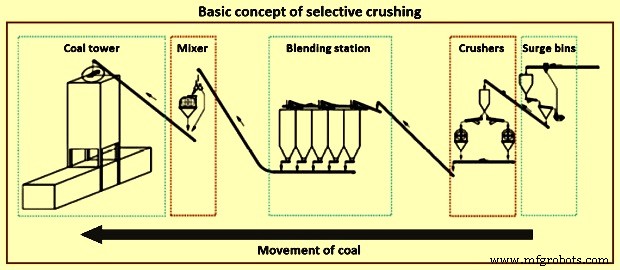
Gambar 1 Konsep dasar penghancuran selektif
Dalam konsep penghancuran batubara selektif, pengaturan crusher batubara diubah secara otomatis mengikuti pengaturan awal untuk setiap jenis batubara. Ini memberikan kemungkinan untuk mencapai ukuran butir optimal dari setiap jenis batubara tunggal dengan mempertimbangkan komposisi campuran batubara dan untuk bereaksi pada perubahan properti batubara kapan saja. Sebagai contoh, jenis batubara dengan kemampuan koks lemah dihancurkan ke ukuran butir rata-rata yang lebih besar untuk memastikan spesifik surface yang lebih rendah. Batubara koks lunak dengan jumlah iners yang besar dapat digiling ke ukuran butir rata-rata yang lebih rendah dalam hubungan dengan komposisi blending batubara. Campuran batubara lebih homogen dibandingkan dengan kasus blending menghancurkan. Iners serta kandungan reaktif dari batubara didistribusikan secara seragam dalam campuran batubara dan tidak berkonsentrasi dalam fraksi butir tertentu. Ini menghasilkan lebih sedikit area rapuh dalam koks dan menghindari perbedaan dalam penyusutan oleh iners yang tidak homogen didistribusikan.
Pre-saringan sebelum crusher
Langkah proses tambahan yang direkomendasikan adalah pre-saringan batubara sebelum diarahkan ke crushing station batubara. Sebagian besar jenis batubara mentah memiliki 30 % hingga 50 % dari ukuran butir kurang dari 3 mm, yang tidak perlu dihancurkan lebih lanjut. Menghapus ukuran butir ini dari batubara sebelum crusher memiliki efek positif dan membantu dalam mengurangi kapasitas crusher secara signifikan. Selain itu, bagian partikel halus dapat dikontrol dengan lebih efektif.
Pemisahan batubara halus dapat dilakukan dengan pneumatic classifiers atau dengan flip-flop screens. Investasi tambahan untuk peralatan ini sebagian dikompensasi oleh pengurangan kapasitas crusher batubara.
Dengan pengurangan partikel halus, ukuran butir rata-rata campuran batubara dikurangi secara efektif, meningkatkan densitas massa dengan efek positif pada produktivitas oven koks. Selain itu, properti koks campuran batubara ditingkatkan dengan mengurangi spesifik surface. Ini memungkinkan penggunaan persentase batubara koks rendah yang lebih tinggi dalam campuran.
Penambahan minyak
Mungkin untuk menyesuaikan densitas massa batubara dengan penambahan minyak dalam jumlah yang relatif kecil 0,1 % hingga 0,5 %. Ini menunjukkan efek positif pada properti koks. Dalam kasus penambahan minyak untuk mengkompensasi pengurangan densitas massa karena meningkatnya persentase partikel lebih kecil dari 0,5 mm, ditemukan bahwa tekanan gas batubara tidak meningkat secara bersamaan. Dalam kasus distribusi ukuran partikel konstan, tekanan gas batubara bahkan sedikit menurun karena penambahan minyak. Selain itu, karakteristik aliran yang lebih baik di dalam kamar selama pemuatan telah dikonfirmasi dalam banyak percobaan oleh operator baterai oven koks. Oleh karena itu, distribusi batubara yang lebih merata di dalam kamar dengan garis batubara konstan dapat dicapai dan pengurangan carryover terjadi. Ini menghasilkan lebih sedikit tumpahan batubara dan karbonisasi batubara yang seragam di seluruh kamar oven koks. Selain itu, konsumsi panas juga dioptimalkan dan pengedesaan ruang pengumpulan gas di atas batubara dapat dihindari. Ini mengurangi pembentukan karbon dari reaksi retakan yang terjadi pada suhu di atas 850 deg C.
Kontrol kelembaban batubara
Kontrol kelembaban batubara dilakukan dengan pengeringan batubara ke tingkat kelembaban konstan. Ini sekarang merupakan fitur umum. Tingkat kelembaban konstan menyediakan operasi yang stabil bagi baterai oven koks. Pengeringan dilakukan dengan rotary tube dryers atau fluidized bed dryers yang diatur di belakang blending station. Kontrol kelembaban batubara menggunakan panas buang dari gas oven koks untuk mengeringkan batubara yang digunakan untuk pembuatan koks.
Kandungan kelembaban campuran batubara untuk pemuatan di oven koks biasanya bervariasi dalam rentang 8 % hingga 10 %. Pengeringan campuran batubara mengurangi kandungan kelembaban dalam campuran batubara ke tingkat sekitar 6 %. Ini ganti mengurangi konsumsi bahan bakar di oven koks. Koks dikeringkan menggunakan kandungan panas dari gas oven koks, uap tekanan rendah, atau sumber panas buang lainnya. Diagram aliran skematis kontrol kelembaban batubara ditunjukkan pada Gambar 2.
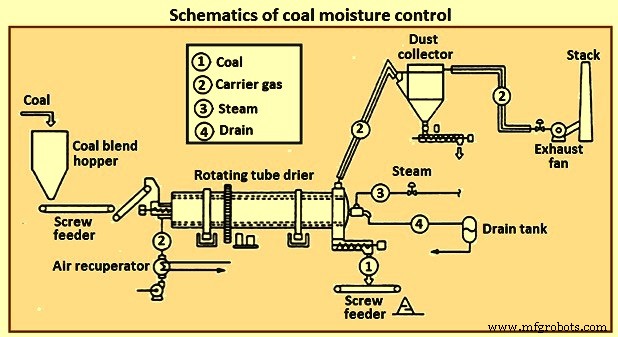
Gambar 2 Skematik kontrol kelembaban batubara
Manfaat kontrol kelembaban batubara adalah (i) penghematan bahan bakar sekitar 71.700 kcal/ton, (ii) perbaikan kualitas koks sebesar 1,7 %, (iii) peningkatan produksi koks sekitar 10 %, (iv) pengurangan periode koks, dan (v) penurunan pencemaran air.
Alternatif lain yang menguntungkan, namun belum terwujud, adalah kombinasi pneumatic classifiers untuk pengangkatan fines batubara dan pengeringan batubara oleh aliran udara di depan crushing station. Sistem seperti itu menggabungkan keuntungan pre-saringan dan pre-pengeringan dalam satu stasiun proses. Peralatan dasar yang diperlukan untuk proses seperti ini tersedia di pasar, tetapi aplikasi gabungannya belum secara praktis diadopsi di pabrik pengolahan batubara.
Pemuatan stempel batubara
Penggunaan yang meluas dari injeksi batubara bubuk di blast furnace memiliki persyaratan kualitas koks yang lebih tinggi. Selainnya, karena batubara koks menjadi lebih mahal, dengan harga yang volatil dan ketersedian relatif, pengenalan batubara yang lebih murah dalam campuran batubara telah menjadi keharusan. Ini telah mengarah pada penggunaan pemuatan stempel batubara yang awalnya dikembangkan untuk penggunaan batubara koks mudah uap yang kualitasnya rendah.
Teknik persiapan muatan terdiri dalam pembuatan kue dengan campuran batubara dalam kotak logam, kemudian memuatnya ke oven koks. Densitas muatan yang lebih tinggi menunjukkan kualitas koks yang lebih baik dibandingkan dengan pemuatan konvensional. Jadi, tergantung pada situasi, baik kualitas koks yang lebih baik dapat dicapai, atau batubara koks lemah dapat dimasukkan dalam campuran.
Stempel batubara meningkatkan densitas massa muatan sebesar 30 % hingga 35 % hingga sekitar 1.150 kg/cum. Penghancuran batubara hingga lebih dari 90 % di bawah ukuran -3 mm dan 40 % hingga 50 % di bawah – 0,5 mm diperlukan untuk kue yang stabil. Dengan pemuatan stempel, batubara low rank, koks lemah, dan mudah uap dapat digunakan hingga sekitar 20 %, tetapi karena muatan batubara dikompresi ke densitas massa tinggi dapat ada masalah tekanan dinding yang meningkat. Untuk memastikan bahwa dinding oven refraktori tidak rusak, campuran batubara yang digunakan harus dipilih dengan cermat dengan penyeimbangan optimal antara batubara mudah uap tinggi dan rendah.
Proses pemuatan stempel telah digunakan sejak awal abad ke-20. Teknologi ini lahir di Silesia dan Polandia lebih dari 100 tahun yang lalu. Di pabrik-pabrik awal, stasiun stempel terletak di ruang di antara dua baterai. Jerami digunakan sebagai bantuan untuk kekuatan kue. Jerami digunakan sebagai pengikat dan mobil pemuat / ram yang dirancang khusus dibangun untuk memuat muatan ke oven dari belakang. Koks yang dihasilkan oleh proses pemuatan stempel memiliki variasi yang lebih padat dan lebih besar daripada yang dihasilkan oleh metode lain, sehingga membuatnya lebih cocok untuk pembuatan besi di pabrik cor di mana kekuatan adalah faktor penting. Keuntungan lain yang dicatat adalah bahwa rentang batubara yang jauh lebih luas dapat digunakan dengan batas (tinggi) volatilitas dan properti koks yang sangat ditingkatkan.
Pengembangan proses modern terjadi di pabrik koks Fuerstenhausen, Volklingen, Jerman, yang berfokus pada penggunaan batubara mudah uap. Pada 1978, setelah penelitian dan pengembangan yang intensif, kue pertama dengan tinggi 6 meter dihasilkan, mengatasi bottleneck untuk implantasi ekonomis teknologi ini. Pabrik pertama dengan dimensi ini mulai beroperasi pada 1984 di Jerman. Kedua oven slot konvensional dan oven non-recovery / pemulihan panas menggunakan teknologi ini.
Teknologi pada dasarnya melibatkan pembentukan kue batubara yang stabil dengan batubara yang dihancurkan halus dengan stempel mekanis di luar oven untuk karbonisasi. Dalam pemuatan stempel, densitas massa batubara yang dimuat ke oven ditingkatkan dengan stempel fisik muatan menjadi kue. Kue, yang hampir seukuran oven, kemudian dimasukkan ke dalam oven. Stempel dilakukan dalam mesin stempel cum pemuatan cum penggerak yang menggunakan drop hammer untuk stempel.
Peralatan stempel dapat terletak di bangunan yang dibangun untuk tujuan ini atau di mesin pemuatan / penggerak. Proses stempel biasanya terdiri dari memperkenalkan campuran batubara yang sebelumnya digiling pada ukuran tertentu, dalam kotak logam, sebagai lapisan berturut-turut yang diram mechanically. Ini dapat diterapkan secara vertikal atau horizontal. Selain itu, getaran dapat diterapkan untuk memfasilitasi akomodasi partikel. Kotak horizontal diisi dengan campuran batubara, dengan distribusi ukuran butir dan kandungan kelembaban yang ditentukan, dalam tiga lapisan yang sama. Kompaksi dan getaran diterapkan, melalui sejumlah plate drop hammer yang mencakup seluruh permukaan kue, selama dua menit untuk setiap lapisan, untuk mendukung transfer dari kotak ke oven. Dikatakan bahwa dalam kasus ini ukuran butir halus tidak diperlukan seperti pada stempel konvensional.
Dua aspek harus dipertimbangkan. Ini adalah (i) densifikasi, dan (ii) properti mekanis. Densifikasi diperlukan untuk proses koks. Semakin padat kue, semakin baik kualitas koks, dengan mempertimbangkan baik kekuatan mekanis dingin maupun perilaku pada suhu tinggi. Properti mekanis harus cukup untuk mendukung pengangkutan kue untuk pemuatannya ke oven koks.
Ketika densifikasi dimulai, partikel batubara tunduk pada tekanan yang diterapkan oleh mesin stempel, mengisi ruang rongga antara partikel dengan partikel yang lebih kecil. Penyesusaran ulang partikel didukung oleh kelembaban permukaan, yang mengurangi gesekan internal. Dengan strain yang lebih lanjut, deformasi elastis-plastik partikel terjadi sebagian menghasilkan retakan partikel dan pengisian pori kecil dengan fragmennya. Sementara volume pori menurun, kepuasan pori dengan air naik menyebabkan efek redam.
Selain pengaruh air kapiler pada proses densifikasi itu sendiri, properti mekanis massa yang dikompresi juga ditentukan oleh air permukaan karena berfungsi sebagai agen pengikat dalam pembentukan gaya perekat. Dalam sistematik proses teknik, kue stempel dapat disebut sebagaiいわゆる wet agglomerate yang ditandai oleh gaya perekat yang dihasilkan dari jembatan cair dalam sistem pori kapiler.
Densitas kue ditargetkan pada 1.100 kg/cum hingga 1.150 kg/cum dan bergantung sekitar pada kelembaban dan ukuran butir campuran batubara serta energi kompaksi yang diterapkan. Properti mekanis batubara juga berpengaruh. Densitas basah meningkat terus-menerus ketika kelembaban meningkat dari 6 % hingga 13 %. Untuk kelembaban lebih tinggi, energi yang diterapkan digunakan untuk mengeluarkan air dari kue. Biasanya dua variabel penting dari campuran batubara adalah kelembaban dan ukuran butir untuk pencapaian kekuatan yang dibutuhkan untuk pengangkutan dan pemuatan kue. Variabel operasi adalah energi kompaksi yang diterapkan dan properti mekanis yang relevan adalah kekuatan tekanan dan kekuatan geser.
Untuk pemuatan kue ke oven koks, berbagai teknik digunakan tergantung pada desain oven koks (oven slot vertikal atau oven non-recovery / pemulihan panas horizontal. Untuk oven koks vertikal, pemuatan kue dilakukan melalui pintu sisi penggerak. Prosedur ini menyebabkan emisi tinggi. Untuk mengurangi emisi semacam itu, beberapa sistem telah bereksperimen selama pemuatan kue batubara, terutama melalui penggunaan sealing frame. Namun, sistem kontrol emisi hanya mengurangi emisi sebagian tanpa mengeliminasikannya sepenuhnya. Solusi yang diadopsi baru-baru ini di baterai baru untuk mengurangi emisi selama proses pemuatan oven adalah menciptakan depresi yang kuat (minus 400 Pa) di collecting main selama fase pemuatan. Dalam proses koks ketika tidak ada proses pemuatan yang berlangsung, collecting main diatur ke tekanan negatif nominal. Pergeseran ke titik set depresi yang lebih tinggi dilakukan sebelum memulai proses penggerakan kue.
Biasanya spesifikasi campuran batubara mencakup 25 % hingga 32 % volatile matter (ash free dry base) dan indeks pembengkakan bebas minimal 3. Namun, spesifikasi campuran batubara berubah dari pabrik ke pabrik, tergantung pada ketersediaan dan biaya batubara. Di beberapa pabrik, campuran batubara mencakup petroleum coke dan fines koks.
Keuntungan pemuatan stempel adalah (i) peningkatan throughput 8 % hingga 10 % karena densitas massa yang lebih tinggi, dan (ii) kekuatan koks yang ditingkatkan (nilai micum dan CSR) karena pemaketan yang lebih rapat partikel batubara individu selama karbonisasi. Koks yang dihasilkan lebih padat, lebih kecil dan lebih seragam dalam ukuran.
Oven koks top charged ruang besar
Oven koks ruang besar memiliki tinggi 7,6 m. Kompleks baterai oven koks ruang besar mewakili teknologi terbaru dan terkompaksi untuk pabrik pembuatan koks. Tab 1 menunjukkan tabel perbandingan antara baterai oven koks top charged ruang besar dengan baterai oven koks tinggi 6,25 m berdasarkan produksi koks 1,9 juta ton produksi tahunan.
| Tab 1 Perbandingan oven koks ruang besar dengan oven koks 6,25 m |
| Subjek | Unit | Oven koks ruang besar | Oven koks tinggi 6,25 m |
| Produksi tahunan | tons | 1.900.000 | 1.900.000 |
| Tinggi oven | m | 7,6 | 6,25 |
| Lebar oven | mm | 550 | 410 |
| Volume oven | Cum | Sekitar 79 | Sekitar 40 |
| Jumlah baterai | Nos. | 2 | 4 |
| Jumlah oven | Nos. | 118 | 160 |
| Penggerakan per hari | Nos. | 116 | 226 |
| Pintu oven koks | Nos. | 236 | 320 |
| Tutup pemuatan | Nos. | 472 | 640 |
| Tutup stand pipe | Nos. | 118 | 160 |
| Set mesin operasi | Nos. | 31 | 2 |
| Perbandingan umur baterai |
| Waktu koks | hours | 24,5 | 17 |
| Penggerakan per hari per oven | Nos. | 0,98 | 1,41 |
| Penggerakan per oven per tahun | Nos. | 358 | 515 |
| Umur yang diharapkan per baterai (16.000 penggerakan per oven) | Years | 44,6 | 31 |
Pengurangan jumlah penggerakan per hari dari baterai oven koks ruang besar memungkinkan hanya 1 set mesin operasi dalam operasi alih-alih 2 set untuk baterai oven koks tinggi 6,25 m, dengan keuntungan dalam hal (i) biaya investasi mesin oven koks, dan (ii) biaya operasional. Tab 1 juga menunjukkan bahwa mempertimbangkan rata-rata jumlah penggerakan yang dapat dilakukan setiap oven selama umurnya, hasilnya adalah umur yang diharapkan meningkat secara signifikan.
Setiap dinding pemanas terdiri dari 38 saluran pemanas yang memiliki konfigurasi yang terdiri dari (i) twin flue, dengan re-sirkulasi parsial gas buang untuk produksi NOx rendah, (ii) tiga level inlet udara bertingkat untuk meminimalkan pembentukan NOx dan mempertahankan distribusi suhu vertikal yang tepat, dan (iii) aliran gas dan udara campuran yang dapat disesuaikan dengan mudah melalui plate regulasi yang ditempatkan di bagian bawah level regenerator.
Sistem aspirasi liquor amoniak tekanan tinggi
Sistem aspirasi liquor amoniak tekanan tinggi efektif untuk mengontrol emisi pemuatan di baterai oven koks. Dalam sistem ini, liquor amoniak, yang merupakan byproduct, ditekan sekitar 35 kg/ sq cm hingga 40 kg/sq cm dan diinjeksikan melalui nozzle khusus yang disediakan di goose neck pada waktu pemuatan. Ini menciptakan siner yang cukup di dalam oven sehingga menjaga polutan tidak dilepaskan ke atmosfer. Sistem ini terdiri dari pompa pengtekan multistage tekanan tinggi, pipa yang kuat, nozzle spray yang dirancang khusus, valve yang sesuai, dan instrumen kontrol. Sistem ini mengakibatkan penghematan jumlah uap proses dan peningkatan hasil gas mentah.
Pemadaman kering koks
Pemadaman kering koks adalah alternatif terhadap pemadaman basah tradisional. Ini adalah proses hemat energi yang digunakan selama produksi koks di baterai oven koks. Pabrik pemadaman kering koks juga disebut pabrik pendinginan kering koks. Dalam proses pemadaman basah koks tradisional, koks merah yang digerakkan dari oven koks didinginkan dengan memompa air pada koks panas. Air yang digunakan untuk pendinginan diavporikan dan dilepaskan ke atmosfer. Masalah dengan sistem konvensional ini adalah kehilangan energi ketika energi termal dari koks merah dikonversi menjadi uap yang diavporikan dan dilepaskan tanpa digunakan. Kelemahan lain adalah bahwa proses pemadaman basah koks juga menghasilkan debu koks yang terbawa udara, dan oleh karena itu, proses ini terkait dengan emisi karbon dioksida yang tinggi dan kehilangan energi termal.
Selama proses pemadaman basah koks untuk pendinginan koks run of oven, panas sensible dari koks panas disipasi ke atmosfer dan hilang. Selain itu, terdapat emisi yang terbawa udara (0,5 ton uap per ton koks, yang kaya dengan phenol, sianida, sulfida dan debu) dan jumlah air yang besar (sekitar 0,6 cum per ton koks) diperlukan untuk pemadaman basah. Kontaminan dalam air juga dibuang ke lingkungan.
Di pabrik pemadaman kering koks, koks merah didinginkan dalam kamar pendingin logam yang dilapis refraktori yang dirancang khusus dengan circulating inert gas media secara kontra- current dalam sirkuit tertutup yang terdiri dari kamar pendingin, kamar pengumpulan debu, boiler panas buang, cyclone debu, mill fan, device pemblow dan saluran sirkulasi. Energi termal dari koks merah dipulihkan di boiler panas buang untuk digunakan sebagai uap, menghasilkan konservasi energi serta pengurangan emisi partikel koks. Tab 2 menunjukkan perbandingan properti khas koks yang dihasilkan oleh dua proses.
| Tab 2 Perbandingan properti khas koks yang dihasilkan |
| Sl. No. | Parameters | Units | Proses pemadaman basah koks | Proses pemadaman kering koks |
| 1 | Kandungan air | % | 2-5 | 0,1-0,3 |
| 2 | Kandungan abu | % | 11,35 | 11,39 |
| 3 | Komponen mudah uap | % | 0,5 | 0,41 |
| 4 | Ukuran partikel rata-rata | mm | 65 | 55 |
| 5 | Tingkat arang coklat (after cut at -15 mm) | % | 10 | 13 |
| 6 | Porositas | % | 49 | 48 |
| 7 | Drum index | % | 83,5 | 85 |
| 8 | Kekuatan koks setelah reaksi (CSR) | % | 58 | 60 |
Koks panas setelah penggerakannya dibawa dari baterai oven koks ke pabrik pemadaman kering koks dalam bucket opening bawah yang diletakkan pada quenching car. Bucket ini diangkat di pabrik pemadaman kering koks oleh hoisting / charging device ke atas kamar pemadaman kering koks dan koks merah dikeluarkan ke pre-chamber oleh charging device. Koks panas (suhu sekitar 1.000 deg C hingga 1.100 deg C) didinginkan dalam kamar oleh circulating gas. Dalam kamar circulating gas bergerak kontra-current terhadap pergerakan koks, yaitu circulating gas bergerak ke atas sementara koks bergerak ke bawah oleh gravitasi.
Circulating gas di pabrik pemadaman kering koks yang berjalan terus-menerus adalah gas campuran yang terdiri terutama dari nitrogen bersama dengan jumlah kecil carbon dioxide, carbon mono-oxide, dan hydrogen. Koks panas, saat menurun dalam kamar, didinginkan ke suhu yang kurang dari 200 deg C oleh circulating gas yang ditiup dari zona bawah kamar pendingin dan dikeluarkan dari fasilitas discharge di bawah kamar. Waktu lalusi koks melalui kamar sekitar 5 jam hingga 6 jam.
Circulating gas suhu tinggi (sekitar 800 deg C hingga 850 deg C) setelah proses pertukaran panas di kamar pendingin melewati primary dust catcher dan disuplai ke boiler. Circulating gas setelah proses pertukaran panas di boiler didinginkan ke sekitar 180 deg C. Uap yang dihasilkan di boiler digunakan baik sebagai uap proses umum, atau dikonversi menjadi uap superheated tekanan tinggi untuk generasi listrik melalui turbine generator.
Circulating gas melewati secondary dust catcher ke gas circulation blower, oleh mana tekanannya ditingkatkan, dan komposisinya dikoreksi dengan penambahan nitrogen gas dan kemudian circulating gas diinjeksikan di bawah kamar pemadaman kering koks. Jika diperlukan, sub-economizer dipasang untuk menurunkan suhu circulating gas ke sekitar 130 deg C, meningkatkan efisiensi pendinginan kamar pendingin.
Ada beberapa fasilitas pendukung yang meliputi cut off device untuk memotong koks dari kamar, dust removing system untuk menghapus debu di dalam circulating inert gas, dan secondary dust catcher yang dipasang sebelum circulation blower. Flowsheet proses pemadaman kering koks ditunjukkan pada Gambar 3.
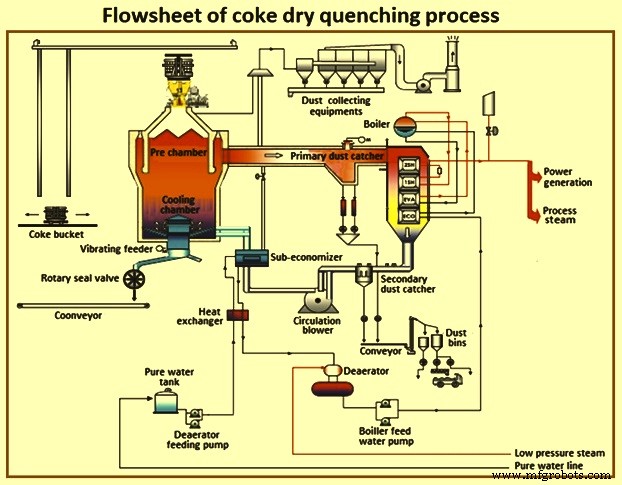
Gambar 3 Flowsheet proses pemadaman kering
Dalam proses pemadaman kering koks, koks merah didinginkan oleh gas yang beredar dalam sistem tertutup, sehingga mencegah pelepasan debu koks yang terbawa udara. Energi termal dari koks merah, yang hilang dalam proses pemadaman basah koks konvensional, dikumpulkan dan digunakan kembali sebagai uap dalam proses pemadaman kering koks. Teknologi ini menggunakan bahan bakar fosil yang lebih sedikit dan menghasilkan emisi karbon dioksida yang lebih rendah, sehingga berkontribusi pada pencegahan pemanasan global. Sekarang, pabrik pemadaman kering koks telah menarik banyak perhatian dari dunia karena pemulihan energi yang efisien dan karakteristiknya dalam mengurangi pencemaran lingkungan. Mereka dianggap sebagai fasilitas penting untuk upaya penanggulangan masalah lingkungan seperti pemanasan global oleh karbon dioksida dan polusi udara. Dalam studi, di mana perhitungan hemat energi telah dilakukan berdasarkan operasi proses pemadaman kering koks yang ada, telah ditunjukkan bahwa 85 % panas buang yang dihasilkan selama karbonisasi batubara dipulihkan oleh proses pemadaman kering koks.
Pemadaman kering juga meningkatkan kekuatan koks. Keuntungan lain dari pemadaman kering koks adalah pengurangan emisi gas rumah kaca (GHG) dan peningkatan efisiensi air.
Pintu modern anti bocor
Pintu bocor dari baterai oven koks selalu menjadi sumber pencemaran utama. Desain pintu oven telah melalui proses evolusi, mulai dari pintu luted hingga generasi saat ini pintu zero leak self regulating. Fitur impor dari pintu anti bocor adalah (i) diaphragm stainless steel tipis dengan knife edge sebagai sealing frame yang dibangun di antara body pintu dan brick retainer, (ii) regulasi spring loaded pada knife edge untuk self sealing, (iii) provision untuk air cooling body pintu, dan (iv) gas canals besar untuk sirkulasi gas yang lebih mudah di dalam oven.
Keuntungan pintu anti bocor adalah pengurangan kebocoran pintu, operasi bebas regulasi, umur lebih panjang karena kurangnya penyimpangan body pintu pendingin udara dan perawatan yang dikurangi.
Sistem kontrol emisi penggerakan berbasis darat
Emisi yang dihasilkan selama penggerakan koks merah mengandung jumlah besar debu koks (sekitar 11 % dari total polutan di oven koks. Sistem kontrol penggerakan berbasis darat mengurangi pencemaran ini. Ini terdiri dari (i) suction hood besar yang dipasang pada coke guide car dan bergerak dengan coke guide, mengarahkan asap ke coke side dust collecting duct (ii) dust collection duct dan (iii) peralatan pembersihan asap. Jumlah besar high temperature fumes paroxysmal dikumpulkan di bawah hot float fan ke suction hood besar yang dipasang di coke guide car, dan masuk ke dust collection duct melalui peralatan lain. Udara dissipasi ke atmosfer setelah pembersihan oleh pulse duct collector dan setelah didinginkan oleh accumulator cooling. Sistem dikontrol oleh programmable logic controllers (PLC).
Sistem otomatisasi dan kontrol proses
Otomatisasi oven koks terstruktur dalam level klasik, dari Level 0 (field Level) hingga Level 3 (management Level). Desain otomatisasi pabrik oven koks biasanya dibagi menjadi enam lapisan peralatan dasar. Gambar 4 menunjukkan hierarki sistem otomatisasi pabrik oven koks.
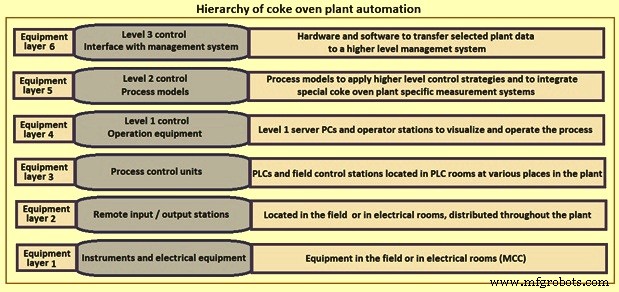
Gambar 4 Hierarki otomatisasi pabrik oven koks
Peralatan listrik, elemen kontrol dan instrumentasi biasanya terhubung ke remote I/O (input/output) units redundan yang dilakukan dengan standar 4-20 mA dan 24 DC interfaces. Intelligent subsystems biasanya terhubung dengan Profibus atau Modbus. Semua peralatan otomatisasi terhubung melalui jaringan serat optik pabrik yang melalui semua lokasi pabrik di mana peralatan relevan ditempatkan. Semua data dikumpulkan dan didistribusikan melalui jaringan ini, di mana data source dan data target dapat terhubung secara fleksibel satu sama lain menggunakan koneksi fisik melalui patch panels dan switches serta koneksi logis menggunakan network management system. Melalui jaringan ini semua sistem dapat berkomunikasi satu sama lain.
Di area pabrik oven koks, 'distributed control system' (DCS) terintegrasi digunakan pada level kontrol proses. Banyak aplikasi di pabrik oven koks adalah fungsi kontrol urutan, yang paling baik dieksekusi oleh PLCs.
Otomatisasi dan kontrol proses untuk pemanas dan mesin baterai oven koks dicapai menggunakan sistem kontrol level 2 yang melakukan berbagai perhitungan model proses berdasarkan data yang diproses yang dikumpulkan dari sistem otomatisasi level 1. Sistem kontrol level-2 menyediakan operator oven koks dengan alat dukungan yang canggih, akurat dan mudah digunakan, yang dapat digunakan dengan sukses untuk meningkatkan kinerja operasional dan lingkungan pabrik.
Manfaat sistem otomatisasi dan kontrol proses meliputi konsumsi energi yang lebih rendah melalui pengurangan konsumsi fuel gas, stabilisasi kondisi dan operasi baterai oven koks, kualitas koks yang konsisten, emisi yang dikurangi, peningkatan umur baterai dan kemudahan dalam pelaporan dan analisis data operasional dan perawatan.



