Meningkatkan Homogenitas Baja melalui Pencucian Argon
Pencucian Baja dengan Argon
Proses pencucian gas adalah metode di mana pencucian baja cair dalam cetakan tuang dilakukan melalui injeksi gas iners ke dalam bak baja. Gas argon (Ar) dipilih untuk pencucian karena tidak hanya bersifat iners tetapi kecekapanannya dalam baja juga sangat rendah. Pencucian timbul dari ekspansi gas karena pemanasan dan penurunan tekanan saat gas naik.
Pencucian argon baja cair dilakukan untuk mendapatkan suhu, komposisi homogen, dan promosi reaksi refining slag metal. Pencucian argon baja cair dilaporkan sebagai proses yang unggel untuk flotasi dan pemisahan inklusi non-logam.
Baja cair setelah tapping terstratifikasi dalam cetakan tuang karena penambahan ferro alloy dan carburizer dalam cetakan tuang pada waktu tapping baja. Baja yang terstratifikasi ini diaduk dengan pemadatan gas Ar di stasiun pencucian argon. Pemadatan gas Ar melalui bak baja cair membantu menghasilkan turbulensi bak yang cukup untuk mempengaruhi homogenisasi termal yang cepat. Pengadukan dengan Ar juga meningkatkan laju pencampuran untuk penambahan kimia. Beberapa variabel untuk pencucian argon meliputi laju pemadatan gas, jumlah baja cair (ukuran panas), jumlah superheat yang tersedia dalam baja cair, jumlah slag carry over, jumlah slag sintetis atau senyawa penutup cetakan yang ditambahkan, jumlah pencampuran yang diperlukan untuk penambahan kimia.
Operator dan metalurg yang berpengalaman mengakui pentingnya pencucian gas argon yang akurat dan konsisten dalam cetakan tuang. Baja bersih dan castability yang baik dalam mesin pencetakan berkelanjutan (CCM) tergantung pada pencucian yang konsisten dan lembut. Sistem kontrol pencucian argon yang baik di stasiun pencucian argon memfasilitasi laju dan durasi pencucian argon yang dapat direproduksi dan akurat.
Gas argon dapat diperkenalkan dalam cetakan tuang melalui peluncur refraktori yang dimasukkan dalam dari atas ke dalam bak baja cair atau melalui purge-plug dasar. Peluncur refraktori atas dapat berjenis 'T', 'Y' atau straight bore. Gas argon yang diperkenalkan melalui purge plug dasar adalah metode pencucian gas yang lebih efektif daripada argon tetes di atas bak melalui peluncur atas. Biasanya operasi pencucian dilakukan dengan memadati gas argon melalui plug porous di dasar cetakan tuang dan mekanisme peluncur atas berfungsi sebagai cadangan untuk pencucian bak baja cair jika sirkuit plug dalam cetakan sementara tidak dapat beroperasi. Koneksi pasokan gas ke cetakan tuang dapat dilakukan secara manual dengan sistem coupling cepat atau secara otomatis ketika mobil transfer dengan cetakan tuang diletakkan di atasnya, tiba di stasiun pencucian. Hampir semua cetakan dilengkapi dengan plug dasar untuk gelembung argon. Data dengan pengadukan atas dengan argon menghasilkan performa terbuka sedikit yang menurun dari cetakan.
Ilustrasi skematis dari rangkaian plug porous di dasar cetakan dan berbagai jenis plug porous purge ditunjukkan dalam Gambar 1.
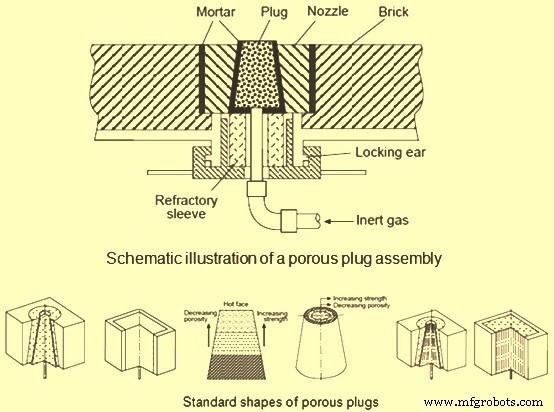
Gambar 1 Rangkaian plug porous dan berbagai jenis plug porous
Gambar 1 menunjukkan bentuk standar dari 6 jenis plug porous. Dari kiri mereka adalah plug isotropis (nos. 1 dan 2), plug komponen yang terdiri dari yang diiris (no. 3) dan konsentrik (no. 4) dan plug kapiler yang terdiri dari kerucut (no. 5) dan persegi panjang (no.6).
Seperti yang dapat dilihat dalam gambar, plug porous memiliki bentuk kerucut atau persegi panjang. Plug berbentuk kerucut lebih mudah diganti dalam kasus plug aus sebelum lapisan. Plug persegi panjang secara geometris kompatibel dengan bata sekitar dan dapat digunakan dengan keuntungan dalam kasus di mana umur plug dapat dibandingkan dengan lapisan. Performa dan umur plug isotropis dapat ditingkatkan dengan menghasilkan elemen dalam dua atau tiga komponen yang ditumpuk bersama dengan insert logam. Keuntungan utama dari yang disebut porosity arah atau plug kapiler adalah bahwa plug dapat dibuat dari refraktori padat yang sama dengan bata lapisan, atau bahkan lebih padat. Ini menghasilkan kekuatan kompresi panas yang meningkat, resistensi yang lebih besar terhadap erosi dan umur yang lebih panjang. Kelemahan plug kapiler adalah bahwa mereka lebih rentan terhadap infiltrasi oleh baja cair saat kehilangan tekanan gas argon.
Pencucian argon yang lembut mengapungkan inklusi non-logam karena gelembung tekanan tinggi dari gas argon menjadi agen pengangkut yang membawa inklusi non-logam menuju permukaan slag dan membantu pembersihan baja cair.
Dalam pencucian argon menggunakan purge plug dasar, kondisi berikut dapat menghambat kemampuan untuk mencapai dan mempertahankan energi pengadukan yang benar dalam cetakan tuang.
- Channeling gas argon menghasilkan laju pencucian lebih rendah dari yang diharapkan
- Kebocoran dalam sistem pasokan argon
- Kehadiran tekanan balik yang bervariabel karena kondisi plug yang berubah
- Kesalahan yang mungkin dalam menilai laju pengadukan karena ketebalan dan konsistensi slag yang bervariabel
- Kurangnya catatan waktu nyata riwayat pencucian pada setiap cetakan tuang
Kondisi ini dapat mahal dengan efek negatif berikut.
- Konsumsi gas argon berlebihan
- Castability buruk baja (penumpukan nozel) di CCM
- Penghapusan inklusi slag yang tidak memadai
- Ketiadaan hasil penambahan aluminium (Al)
- Hasilnya keausan refraktori garis slag cetakan
- Tujuan pencucian argon mungkin tidak tercapai
- Oksigen total yang lebih tinggi dalam baja yang dicuci
Untuk mencapai komposisi dan suhu bak homogen, baja dalam cetakan paling sering diaduk dengan gelembung argon pada laju gelembung sedang, misalnya kurang dari 0,6 N cm/menit.
Dasar-dasar pencucian argon seperti proses pembuatan baja lainnya didasarkan pada kontrol transportasi massa. Untuk kontrol transportasi massa arus konveksi dalam sistem diperlukan. Arus konveksi dihasilkan karena keangkitan gas iners yang diperkenalkan ke dalam sistem yang merupakan sistem suhu tinggi (sekitar 1600 derajat C).
Untuk sebagian besar reaksi slag metal laju dikontrol terutama oleh transfer massa reaktan dan produk melalui antarmuka slag metal. Dalam sistem yang dicuci seperti bak baja dalam cetakan yang dicuci dengan Ar, luas antarmuka slag metal dipengaruhi oleh tingkat aduk dalam bak baja yang, pada gilirannya, ditentukan oleh daya pencucian.
Homogenisasi suhu dan komposisi bak oleh gelembung gas terutama disebabkan oleh dissiasi energi angkit dari gas yang disuntikkan. Hubungan termodinamik yang menggambarkan daya aduk efektif dari gas diturunkan oleh Pluschkell. Berikut adalah persamaan untuk daya aduk yang diturunkan dari hubungan Pluschkell.
e= 14.23 (VT/M) log [(1+H)/1.48 P?]
Di mana
e adalah daya pencucian dalam W/ton
V adalah laju aliran gas dalam N Cm/menit
T adalah suhu bak dalam Kelvin
M adalah berat bak dalam ton
H adalah kedalaman injeksi gas dalam meter
P? adalah tekanan gas pada permukaan bak dalam atm
Waktu aduk untuk mencapai 95 % homogenisasi didefinisikan sebagai waktu pencampuran t.
Ada banyak studi eksperimental dan teoretis yang menangani fenomena pencampuran dalam sistem yang diaduk gas. Hubungan berikut yang mengekspresikan waktu pencampuran, t (s), dalam hal daya aduk, e (W/ton), diameter cetakan, D (m), dan kedalaman injeksi, H (m), diperoleh dari karya Mazumdar dan Guthrie.
t (s) = 116 (e)¯¹/³ (D?/³H¯¹)
Lokasi plug pencucian
Lokasi plug pencucian dasar memiliki efek pada waktu pencampuran. Waktu pencampuran berkurang dengan menempatkan plug dasar di luar pusat, misalnya di mid-radius. Plug pencucian yang ditempatkan di pusat dasar cetakan menghasilkan loop toroidal aliran logam di bagian atas bak sementara zona mati diciptakan di bagian bawah, yang menghasilkan waktu pencampuran yang lebih lama. Plug dasar yang terletak eksentris menyebabkan sirkulasi logam yang luas di seluruh bak, menghindari zona mati dan mengarah pada waktu pencampuran yang lebih pendek.
Menarik untuk dicatat bahwa transfer massa antara logam dan slag terhambat ketika plug pencucian di dasar cetakan terletak di luar pusat. Plug pencucian yang ditempatkan di pusat menghasilkan emulsifikasi slag logam yang meningkat dengan laju aliran gas yang meningkat. Plug pencucian yang terletak eksentris menciptakan zona bebas slag, dikenal sebagai mata, dekat dinding cetakan tuang. Ini mempengaruhi lepasnya partikel slag dari fase slag utama dan menghasilkan emulsifikasi yang menurun. Pilihan akhir lokasi plug pencucian di dasar cetakan, oleh karena itu, tampaknya ditentukan oleh aspek aduk mana yang lebih penting untuk operasi tertentu. Biasanya solusi kompromi diadopsi.



