Mencegah Breakout dalam Pencetakan Berkelanjutan Baja: Penyebab, Dampak, dan Solusi
Breakout selama Pencetakan Berkelanjutan Cairan Baja
Salah satu kegagalan proses hebat terburuk yang dapat terjadi selama proses pencetakan berkelanjutan (CC) dari cairan baja adalah breakout cairan baja. Breakout terjadi ketika cangkang baja yang mengeras pecah atau robek di bawah cetakan. Ada beberapa alasan mengapa cangkang padat strand pecah dan memungkinkan cairan baja yang masih cair yang terkandung di dalamnya mencurah keluar dan merusak peralatan mesin CC.
Breakout adalah insiden paling merusak yang terkait dengan proses pencetakan berkelanjutan. Insiden ini tidak hanya sangat mahal tetapi juga merupakan bahaya keselamatan yang serius untuk operator mesin CC. Breakout menyebabkan shutdown strand dan menghasilkan hilangnya waktu produksi bersama dengan penurunan signifikan dalam hasil. Oleh karena itu setiap breakout menyebabkan kerugian ekonomi langsung yang signifikan. Untuk pemulihan strand mesin CC, biasanya membutuhkan turnaround yang meluas involving removal dari material baja yang mencurah dari dalam peralatan strand dan/atau penggantian bagian yang rusak dari peralatan.
Breakout dapat dihindari dengan mengurangi kecepatan cetakan sehingga memberikan waktu tinggal lebih dalam cetakan untuk baja mengeras. Untuk menghindari terjadinya breakout, sangat penting untuk mendeteksi pengeringan yang tidak tepat dari cangkang baja dengan cukup waktu terdepan untuk dengan tepat melambatkan mesin CC. Sejumlah pendekatan telah diadopsi untuk memprediksi breakout dalam proses pencetakan berkelanjutan.
Breakout biasanya karena dinding cangkang baja terlalu tipis untuk mendukung kolom cairan baja di atasnya. Ini disebabkan oleh kondisi yang memiliki beberapa penyebab akar yang sering terkait dengan manajemen transfer panas. Aliran air pendingin yang tidak tepat ke cetakan CC atau gangguan dalam sistem sprey pendingin strand dapat menyebabkan penghapusan panas yang tidak memadai dari cairan baja yang mengeras, menyebabkan cangkang padat mengeras terlalu lambat. Jika laju penarikan baja dalam strand terlalu cepat, cangkang mungkin tidak memiliki waktu yang cukup untuk mengeras hingga ketebalan yang diperlukan bahkan dengan sprey pendingin yang ditingkatkan. Demikian pula, cairan baja masuk mungkin terlalu panas dan pengeringan akhir mungkin terjadi lebih jauh di strand pada titik yang lebih dalam cetakan daripada yang diharapkan. Jika titik ini di bawah gulungan lurus maka cangkang mungkin pecah karena tegangan yang diterapkan selama penglurusan.
Breakout juga dapat terjadi sebagai akibat dari ketidakteraturan fisik atau kerusakan pada cangkang baja yang terjadi dalam cetakan CC selama periode awal pengeringan. Turbulensi berlebihan dalam cetakan CC dapat menyebabkan pola cangkang yang tidak teratur yang tumbuh secara abnormal. Ia juga dapat menangkap titik abu atau busa dalam cangkang baja yang mengurangi kekuatan dinding.
Peristiwa umum adalah cangkang baja menempel pada permukaan cetakan CC dan retaknya. Cangkang baja yang terbatas oleh cetakan CC pecah pada bagian meniskus, dan cairan baja mengalir keluar dari bagian yang pecah segera di bawah cetakan CC. Jenis breakout ini disebut sticker breakout. Cetakan CC modern yang memiliki beberapa instrumen dan sistem kontrol komputer biasanya mendeteksi penempelan dalam cetakan dan melambatkan kecepatan cetakan sementara waktu untuk memungkinkan diongrekukan dan menyembuhkan sementara masih didukung dalam cetakan CC. Jika retakan terjadi dekat keluar cetakan CC atau dari keparahan yang tidak terduga, cangkang baja mungkin masih gagal dalam breakout saat muncul dari dinding cetakan CC. Breakout tipe sticker adalah jenis breakout utama selama operasi pencetakan berkelanjutan. Salah satu alasan sticker breakout adalah pelumas yang buruk dalam cetakan. Gambar 1 menunjukkan propagasi penempelan dalam cetakan yang mengarah ke breakout.
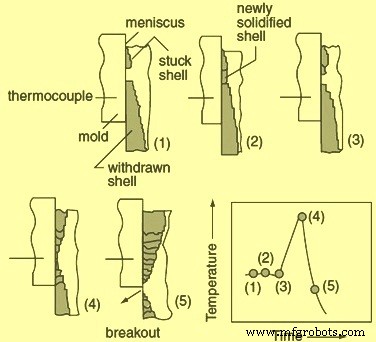
Gambar 1 Propagasi penempelan dalam cetakan yang mengarah ke breakout
Retakan juga adalah alasan breakout. Dalam kasus breakout karena retakan, bagian tipis dari cangkang baja yang disebabkan oleh penundaan pengeringan di sudut baja cetak atau tanda osilasi pecah segera di bawah cetakan CC.
Alasan lain untuk breakout adalah penangkapan busa. Dalam kasus ini bagian tipis dari cangkang baja yang disebabkan oleh penundaan pengeringan karena penangkapan busa pecah segera di bawah cetakan CC. Saat proses pencetakan berkelanjutan telah berkembang dan matang, distribusi jenis breakout berubah secara dramatis dari fenomena terkait transfer panas hingga dominansi saat ini dari penempelan cetakan. Persentase breakout tipe penempelan terhadap jumlah total breakout biasanya dalam rentang 75 % hingga 80 %. Persentase breakout karena retakan biasanya berkisar dari 15 % hingga 20 % sedangkan persentase breakout karena penangkapan abu dan busa biasanya dalam rentang sekitar 5 %.
Sementara pemantauan kontinu penghapusan panas cetakan dapat memberikan cara yang efektif untuk deteksi perkembangan kondisi breakout, waktu respons biasanya tidak cukup untuk menunjukkan fenomena cepat dari retakan dan robek cangkang baja.
Jika cairan baja masuk sangat terlalu panas (superheat sangat tinggi) maka lebih baik untuk menghentikan mesin CC daripada menimbulkan risiko breakout. Juga cairan baja dengan kontaminasi timah (Pb) dapat membentuk lapisan tipis antara dinding cetakan CC dan baja, menghambat penghapusan panas dan pertumbuhan cangkang baja sehingga meningkatkan risiko breakout.
Suhu fase panas cetakan CC sangat penting karena telah terlihat bahwa ketika suhu fase panas melebihi 350 derajat C maka strand ke tembaga penempelan terjadi. Selanjutnya dalam mesin CC produktivitas tinggi saat ini pertukaran tundish dan nozzle entry terendam 'on the fly' adalah praktik normal selama operasi normal. Operasi transien ini tidak terelakkan mengarah ke periode tidak stabil dari kecepatan cetakan dan kontrol tingkat cetakan. Selama periode ini, proses pelumas cetakan sangat ditekan dan meningkatkan probabilitas penempelan.
Dalam kasus beberapa grade baja (misalnya baja karbon tinggi) yang biasanya dicetak pada suhu yang lebih rendah karena suhu cair mereka yang lebih rendah, penempelan sering terkait dengan kinerja yang buruk dari bubuk cetakan. Ini juga benar untuk beberapa grade baja yang harus dicetak pada kecepatan yang lebih rendah karena alasan metalurgi.
Tugas deteksi dan pencegahan breakout selama operasi pencetakan berkelanjutan sama tua dengan teknologi pencetakan berkelanjutan itu sendiri. Untuk tujuan ini beberapa metode pengukuran telah dikembangkan dan digunakan. Ini terdiri dari pengukuran suhu, gaya gesekan, gaya penarikan, getaran dan tingkat kebisingan struktur. Dari metode ini pengukuran suhu melalui termokopel pada pelat tembaga cetakan adalah metode yang paling andal dan yang disukai.
Sistem kontrol untuk secara efektif mengurangi frekuensi breakout dikembangkan dengan memasang instrumen dalam cetakan CC. Awalnya instrumen ini didasarkan pada suhu diferensial air cetakan. Metode ini kemudian diedit dengan menghitung hubungan transfer panas cetakan menggunakan data air cetakan. Namun dengan ini deteksi terbatas pada breakout yang disebabkan oleh penurunan progresif dalam penghapusan panas.
Nanti ketika breakout yang diinduksi penempelan meningkat dan menjadi dominan, sistem yang didasarkan pada teknik yang lebih langsung dikembangkan. Dalam teknik ini gesekan cetakan/strand diukur dengan akseletrometer, sel beban, dan gauge regangan. Sistem ini berhasil mendeteksi beberapa insiden penempelan tetapi sistem ini juga memberikan beberapa alarm palsu.
Sistem lebih lanjut dimodifikasi untuk pemantauan termal lokal dengan sensor fluks panas (termokopel tertanam). Sistem ini terbukti menjadi metode yang lebih efektif untuk mendeteksi dan mencegah sticker breakout. Terlihat bahwa deteksi sticker berbasis termokopel dalam kombinasi dengan deteksi tingkat cetakan arus eddy memberikan keamanan breakout yang tinggi bahkan pada kecepatan cetakan tinggi.
Saat ini fokus telah bergeser dan tidak lagi secara eksklusif pada deteksi dini breakout tetapi juga pada pemantauan disipasi panas dan kontak antara cangkang baja dan cetakan CC. Oleh karena itu tidak asing untuk cetakan CC individu dilengkapi dengan sejumlah besar sensor termal. Jumlah besar sensor ini membutuhkan kabel dan kopling yang cukup besar dan oleh karena itu membutuhkan investasi yang besar. Juga ini mengarah pada biaya pemeliharaan yang besar.



