Mengoptimalkan Kualitas Baja: Mengelola Inklusi dan Memajukan Produksi Baja Bersih
Inklusi, Rekayasa Inklusi, dan Baja Bersih
Inklusi adalah senyawa dan endapan non-logam yang terbentuk dalam baja selama produksi dan pemrosesannya dan oleh karena itu merupakan produk samping pembuatan baja yang timbul dari berbagai kimia dan proses. Inklusi dapat bervariasi secara luas dalam ukuran dan komposisi, menghasilkan berbagai efek yang sesuai dan memerlukan peralatan analitik yang canggih untuk karakterisasi.
Inklusi terdiri dari fase kaca-keramik yang tertanam dalam matriks logam baja. Pengendalian inklusi adalah untuk mempromosikan pengeliminasi inklusi dari baja dan untuk mengurangi efek berbahayanya pada kualitas dan pemrosesan baja. Ini adalah aspek penting dari praktik pembuatan baja. Namun, kehadiran jenis inklusi tertentu juga dapat menghasilkan efek bermanfaat pada baja.
Sumber, pengeliminasi, dan konsekuensi mekanis inklusi tergantung pada jenisnya dan pada rekayasa inklusinya. Komposisi kimia inklusi dan fraksi volumenya ditentukan oleh manajemen langkah-langkah yang terlibat dalam proses produksi seperti operasi peleburan, pemurnian, dan pencetakan. Oleh karena itu, populasi inklusi tergantung pada hubungan yang ada antara parameter operasional yang diterapkan dan fitur jenis baja yang akan dihasilkan.
Evolusi Populasi Inklusi dalam Timah Cetakan
Evolusi populasi inklusi dalam timah cetakan dipengaruhi oleh beberapa faktor, seperti jenis dan distribusi ukuran inklusi induk dalam tanur pembuatan baja pada saat tapping, tingkat oksigen pada saat tapping, jumlah bawa-anan slag dari tanur pembuatan baja, jenis, jumlah dan waktu penambahan slag sintetik ke timah cetakan, jenis dan waktu penambahan deoksidan dan waktu serta intensitas pengacauan dalam timah cetakan untuk menyebut beberapa. Bentuk inklusi dapat berupa globular, platelet, dendritik, atau polihedral.
Bentuk globular diinginkan. Beberapa inklusi seperti MnS (sulfida manganese), oksisulfida yang terbentuk selama pengereutan di ruang di antara cabang dendrit, alumina besi dan silikat adalah globular. Bentuk platelet tidak diinginkan. Baja yang di-deoksidasi aluminium mengandung MnS dalam bentuk film tipis yang terletak di sepanjang batas butir. Inklusi polihedral tidak sangat berbahaya. Inklusi memiliki berbagai bentuk yang dijelaskan di bawah ini. Bentuk globular inklusi adalah yang paling diinginkan karena efeknya pada properti mekanis baja adalah sedang. Bentuk sferik inklusi globular adalah akibat pembentukan mereka dalam keadaan cair pada konten aluminium rendah.
Inklusi berbentuk platelet ada dalam baja yang di-deoksidasi dengan aluminium. Inklusi ini mengandung MnS dan oksisulfida dalam bentuk film tipis (platelet) yang terletak di sepanjang batas butir baja. Inklusi semacam ini terbentuk sebagai akibat transformasi eutektik selama pengereutan. Inklusi berbentuk platelet tidak diinginkan. Mereka secara signifikan melemahkan batas butir dan menyebabkan efek berbahaya pada properti mekanis terutama dalam kondisi panas (kelemahan panas).
Inklusi berbentuk dendrit adalah karena penggunaan jumlah deoksidan kuat yang berlebihan (aluminium). Ini mengarah pada pembentukan inklusi oksida dan sulfida berbentuk dendrit (terpisah dan teragregasi). Inklusi ini memiliki titik leleh yang lebih tinggi daripada baja. Tepi dan sudut tajam dari inklusi berbentuk dendrit dapat menyebabkan konsentrasi tekanan internal lokal, yang secara signifikan mengurangi duktilitas, kekerasan, dan kekuatan lemas baja.
Inklusi polihedral terbentuk ketika morfologi inklusi berbentuk dendrit ditingkatkan dengan penambahan (setelah deoksidasi dalam dengan aluminium) jumlah kecil elemen logam langka (cerium, lanthanum) atau tanah alkali (kalsium, magnesium). Karena bentuknya mendekati bentuk globular, inklusi polihedral menyebabkan efek lebih rendah pada properti baja dibandingkan inklusi berbentuk dendrit.
Ada inklusi mikro (ukuran 1 mikrometer hingga 100 mikrometer) dan inklusi makro (ukuran lebih besar dari 100 mikrometer). Inklusi makro berbahaya. Inklusi mikro bermanfaat karena mereka membatasi pertumbuhan butir, meningkatkan kekuatan leleh dan kekerasan. Inklusi mikro bertindak sebagai inti untuk presipitasi karbida dan nitrida. Inklusi makro harus dihapus. Inklusi mikro dapat digunakan untuk meningkatkan penguat dengan menyebarkannya secara seragam dalam matriks.
Efek Berbahaya Inklusi
Efek berbahaya inklusi sangat tergantung pada komposisi kimia, fraksi volume, dispersi, dan morfologinya. Biasanya, inklusi besar yang tidak dapat dipecah dengan titik leleh tinggi adalah yang paling tidak diinginkan. Namun dibandingkan dengan inklusi ini, inklusi kecil yang dapat dipecah atau yang memiliki titik leleh lebih rendah lebih disukai. Alasan preferensi ini adalah inklusi yang memiliki titik leleh lebih rendah atau dapat dipecah cenderung berubah bentuk, hancur menjadi inklusi yang lebih kecil, atau hilang dalam proses forming panas atau dingin berikutnya (efek proses forming dan rasio pengurangan) atau perawatan panas yang dialami baja setelah pencetakan dan proses pengereutan.
Perilaku mekanis baja dikontrol dalam hal besar oleh fraksi volume, ukuran, distribusi, komposisi, dan morfologi inklusi dan endapan, yang bertindak sebagai pemicu tekanan. Distribusi ukuran inklusi sangat penting, karena inklusi makro besar adalah yang paling berbahaya bagi properti mekanis. Kadang-kadang cacat katastrofik disebabkan oleh hanya satu inklusi besar dalam seluruh kalor baja. Meskipun inklusi besar jauh lebih sedikit jumlahnya daripada yang kecil, fraksi volume totalnya dapat lebih besar.
Baja Bersih
Baja bersih adalah baja yang mengandung inklusi yang terbatas dalam hal ukuran, bentuk, komposisi, distribusi, dan frekuensi. Sebagai hasilnya, baja bersih mampu mengungguli bahan lainnya dan unggul dalam kondisi tekanan tertinggi yang diterapkan, seperti yang digunakan dalam alat transportasi dan aplikasi lainnya.
Kebersihan baja adalah faktor penting dari kualitas baja dan permintaan untuk baja yang lebih bersih meningkat setiap tahun. Namun, istilah ‘baja bersih’ digunakan dengan hati-hati oleh metalurgis. Ini disebabkan oleh (i) permintaan kebersihan yang bervariasi untuk baja untuk aplikasi yang berbeda, (ii) kebersihan yang bervariasi dalam baja yang dihasilkan dalam operasi yang berbeda, dan (iii) pemahaman normal tentang istilah ‘baja bersih’, yang beberapa orang secara harfiah mengartikan sebagai kehadiran inklusi dalam baja. Kebersihan baja memiliki implikasi baik dari sudut pandang operasional maupun kinerja produk.
Permintaan yang semakin meningkat untuk kualitas tinggi telah membuat produsen baja memberikan perhatian tinggi pada persyaratan ‘kebersihan’ produk baja yang diproduksi oleh mereka. Berbagai jenis baja dihasilkan oleh produsen baja untuk memenuhi berbagai persyaratan yang diharapkan dari produk baja. Tingkat kebersihan baja untuk setiap persyaratan bergantung pada jumlah inklusi, morfologi, komposisi, dan distribusi ukuran setiap jenis baja. Misalnya, dalam baja mesin bebas atau baja resulfurisasi, ide bukan untuk menghapus inklusi sepenuhnya tetapi untuk memodifikasinya untuk meningkatkan kemampuan mesin. Oleh karena itu, pendapat yang seimbang tentang tingkat inklusi atau kebersihan yang dapat diizinkan untuk setiap jenis baja benar-benar sangat penting secara teknis dan ekonomi baik bagi produsen baja maupun pengguna baja. Secara besar, istilah ‘baja bersih’ harus ditekankan untuk memenuhi spesifikasi dan persyaratan pelanggan untuk aplikasi terkait karakteristik inklusi non-logam.
Persyaratan Kebersihan dan Rekayasa Inklusi
Dengan persyaratan kebersihan yang semakin ketat dan perkembangan jenis pembuatan baja baru, memahami proses pembentukan dan evolusi inklusi dan mengembangkan metode untuk meningkatkan pengeliminasinya dari baja cair adalah penting. Pengeliminasi inklusi tidak hanya diuntungkan oleh ukuran inklusi yang besar tetapi juga energi antarmuka yang tinggi antara inklusi dan baja serta sudut kontak yang besar antara inklusi dan baja dalam sistem baja-inklusi-gas.
Persyaratan inklusi baja bersih bervariasi tergantung pada jenis baja dan aplikasi dan tujuan rekayasa inklusi adalah untuk mengurangi inklusi yang berbahaya dan mempromosikan pembentukan inklusi yang memiliki efek bermanfaat.
Kemajuan Pembuatan Baja
Kemajuan pembuatan baja selama beberapa dekade terakhir telah menghasilkan jenis baja dengan tingkat impurity yang sangat rendah. Dalam beberapa tahun terakhir, baja ‘bersih’ dan ‘ultra-bersih’ baru telah dikembangkan dan dikomersialkan oleh produsen baja di seluruh dunia, sehingga merespons permintaan pasar saat ini dan masa depan untuk baja dengan properti mekanis yang telah ditingkatkan secara signifikan (misalnya kekuatan lemas dan keawetan terhadap benturan) dan resistensi korosi yang ditingkatkan. Baja ini dapat memiliki konten oksigen yang sangat rendah (kurang dari 10 ppm) dan sulfur (kurang dari 10 ppm). Dorongan di balik kemajuan ini adalah pengembangan baja baru yang dapat menahan aplikasi yang sangat menuntut misalnya komponen transmisi untuk industri otomotif, dan bagian konstruksi serta pipa untuk lingkungan agresif dan korosif.
Meskipun baja dengan kebersihan tinggi saat ini memiliki properti mekanis yang excelente dan / atau resistensi korosi, kemajuan dalam properti fungsional ini datang dengan harga pada pemecahan chip yang lebih sulit dan dalam beberapa kasus umur alat yang secara signifikan berkurang dalam operasi mesin.
Mesin baja dengan kebersihan tinggi, secara umum, terkait dengan konsumsi energi yang tinggi, aus alat potong yang meningkat, dan biaya produksi yang tinggi. Diperkirakan bahwa lebih dari 40 % dari total biaya produksi untuk menghasilkan komponen otomotif berasal dari berbagai operasi mesin. Oleh karena itu, masalah utama dievaluasi untuk mengoptimalkan jenis baja saat ini dengan respecto pada persyaratan gabungan kemampuan mesin dan kinerja. Oleh karena inklusi sejauh ini diperlukan untuk kinerja kemampuan mesin yang tepat. Namun, konten dan karakteristik inklusi masih harus memastikan bahwa properti kinerja tinggi baja dapat diperoleh.
Fitur Penting Proses Pembuatan Baja Sekunder
Fitur penting dari proses pembuatan baja sekunder adalah proses produksi, baja cair, refraktori timah cetakan, aditif, slag, suhu, dan waktu serta metode perawatan. Ini adalah faktor krusial yang memiliki efek pada berbagai karakteristik inklusi seperti yang ditunjukkan pada Gambar 1.
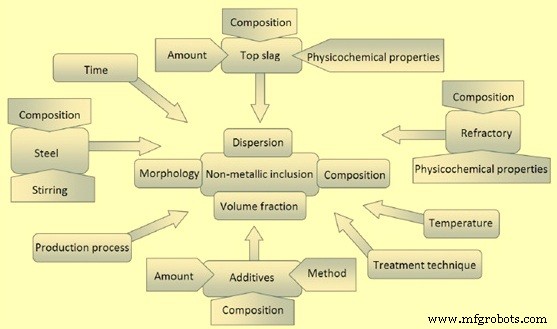
Gambar 1 Faktor yang mempengaruhi berbagai karakteristik inklusi selama pembuatan baja
Ada tiga tahap dalam proses pembentukan inklusi. Tahap-tahap tersebut adalah (i) nukleasi, (ii) pertumbuhan, dan (iii) koalesensi dan agregasi. Pada tahap nukleasi, inti fase baru terbentuk sebagai akibat dari supersaturasi larutan (baja cair atau padat) dengan solut (misalnya aluminium dan oksigen) akibat pelarutan aditif (agen deoksidasi atau desulfurisasi) atau pendinginan baja. Proses nukleasi ditentukan oleh tegangan permukaan pada batas inklusi-baja cair. Semakin rendah tegangan permukaan, semakin rendah supersaturasi yang dibutuhkan untuk pembentukan inti fase baru. Proses nukleasi jauh lebih mudah dalam kehadiran fase lain (inklusi lain) dalam baja cair. Dalam kasus ini pembentukan fase baru ditentukan oleh sudut basah antara inti dan substrat inklusi. Kondisi basah (sudut basah rendah) menguntungkan untuk nukleasi fase baru.
Dalam tahap pertumbuhan, pertumbuhan inti berlangsung. Pertumbuhan inklusi baru berlanjut sampai keseimbangan kimia tercapai (tidak ada supersaturasi). Pertumbuhan inklusi dalam baja padat adalah proses yang sangat lambat sehingga tingkat non-equilibrium supersaturasi tertentu dapat dipertahankan.
Koalesensi dan agregasi terjadi karena gerakan cairan akibat konveksi termal atau pengacakan paksa yang menyebabkan tabrakan inklusi, yang dapat mengakibatkan koalesensi (penggabungan inklusi cair) atau agregasi (penggabungan inklusi padat). Proses koalesensi / agregasi didorong oleh keuntungan energi yang diperoleh karena pengurangan permukaan batas antara inklusi dan baja cair. Inklusi dengan energi permukaan yang lebih tinggi memiliki peluang lebih besar untuk bergabung saat bertabrakan.
Pengeliminasi Inklusi dari Baja Cair
Pengeliminasi inklusi dari baja cair melibatkan apungnya ke antarmuka baja-slag, pemisahan dari baja dan selanjutnya penyerapan ke dalam slag. Mekanisme dasar apung inklusi dalam baja adalah melalui hukum stokes. Menggunakan persamaan ini dan untuk inklusi alumina sferik berukuran 20 mikrometer, waktu perkiraan untuk apung sejauh 2 meter adalah sekitar 120 menit. Waktu apung ini berkurang seiring dengan peningkatan ukuran inklusi dan lebih ditingkatkan dengan pengacauan argon dan selanjutnya pelekatkan inklusi ke gelembung gas argon. Sebagai contoh, inklusi alumina berukuran 100 mikrometer apung keluar dalam 5 menit. Pengacauan argon juga mempromosikan pertumbuhan inklusi melalui tabrakan dan selanjutnya agregasi / koalesensi.
Inklusi besar apung lebih cepat daripada yang kecil. Inklusi besar biasanya terapung, dan sebagai hasilnya, mereka apung dengan mudah dari baja ke fase slag. Inklusi kecil yang kurang terapung membutuhkan waktu lebih lama untuk apung dari baja. Inklusi yang apung diserap oleh slag. Proses apung dapat ditingkatkan dengan pengacauan sedang. Pengacauan yang kuat mengakibatkan inklusi besar pecah menjadi inklusi yang lebih kecil. Gelembung gas yang bergerak ke atas melalui baja cair juga mempromosikan inklusi apung dan penyerapan oleh slag.
Klasifikasi Inklusi
Inklusi dihasilkan dalam baja cair selama pemurnian pada suhu tinggi dan / atau dari presipitasi selama pengereutan. Inklusi yang dihasilkan selama pemurnian baja pada suhu tinggi dikenal sebagai inklusi primer dan inklusi yang dihasilkan selama pengereutan dikenal sebagai inklusi sekunder. Setelah inklusi terbentuk dalam baja, karakteristik inklusi seperti ukuran, jumlah, komposisi, dan morfologi tetap sama atau berubah / berevolusi karena reaksi fisiko-kimia dalam baja cair, antara baja cair dan slag sekitar serta refraktori timah cetakan, dan dari deformasi. Bergantung pada karakteristik akhir mereka, mereka dapat berbahaya bagi proses pencetakan, mengurangi properti mekanis baja, dan menurunkan kualitas permukaan dan keseluruhan produk baja. Inklusi, kehadirannya menentukan kemurnian baja, diklasifikasikan berdasarkan konten kimia dan mineralogis, berdasarkan stabilitas, dan berdasarkan asal.
Menurut klasifikasi tradisional, inklusi dapat dibedakan menjadi dua kelas utama berdasarkan asalnya. Kelas-kelas ini adalah (i) inklusi endogen, dan (ii) inklusi eksogen. Inklusi endogen terbentuk oleh presipitasi dalam fase cair karena penurunan keacuan spesies kimia yang terkandung dalam baja. Kelas inklusi non-logam ini tidak dapat sepenuhnya dihilangkan dari baja tetapi pengurangan fraksi volume dan ukuran rata-ratanya harus diambil dalam kontrol ketat untuk menghindari aktivasi fenomena yang merusak.
Sebaliknya, inklusi eksogen adalah konsekuensi dari penangkapan materi non-logam yang berasal dari slag, fragmen refraktori, atau dari serbuk naik dan penutup yang digunakan untuk melindungi baja dan menghindari menempel selama pencetakan baja. Inklusi yang termasuk ke dalam kelas ini dapat ditandai dengan ukuran besar dan asalnya tidak dapat segera dikenali, meskipun kehadiran mereka dapat sangat merusak keutuhan mikrostruktural baja dan keandalan mekanis yang terkait. Karena inklusi eksogen selalu terkait dengan proses, mereka dapat dihilangkan dengan menerapkan prosedur pemrosesan yang sesuai.
Inklusi Endogen – Inklusi endogen (juga dikenal sebagai inklusi indigenous) terjadi dalam baja cair, menyendok selama pendinginan dan pengereutan. Inklusi yang termasuk ke dalam kelas ini merupakan hasil dari aditif ke baja. Mereka adalah produk deoksidasi atau inklusi yang menyendok selama pendinginan dan pengereutan baja. Inklusi alumina (Al2O3) pada baja LCAK (baja rendah karbon dibunuh aluminium), dan inklusi silika (SiO2) pada baja yang dibunuh silikon dihasilkan oleh reaksi antara oksigen yang terlarut dan deoksidan aluminium dan silikon yang ditambahkan adalah inklusi deoksidasi yang khas.
Inklusi alumina berbentuk dendrit ketika terbentuk dalam lingkungan oksigen tinggi (Gambar 2). Klaster alumina inklusi dari deoksidasi atau reoksidasi (Gambar 2) adalah khas pada baja yang dibunuh aluminium. Inklusi alumina dengan mudah membentuk klaster tiga dimensi melalui tabrakan dan agregasi karena energi antarmuka yang tinggi. Inklusi individu dalam klaster dapat berukuran 1 mikrometer hingga 5 mikrometer diameter. Sebelum tabrakan, break-up atau agregasi dengan partikel lain, mereka dapat berbentuk piring bunga atau inklusi polihedral (agregat). Sebaliknya, inklusi alumina seperti terumbu karang dipercaya berasal dari ‘Ostwald-ripening’ dari inklusi alumina berbentuk dendrit atau klaster awalnya. Inklusi silika biasanya berbentuk sferik karena berada dalam keadaan cair atau seperti kaca dalam baja cair. Silika juga dapat mengagregasi menjadi klaster.
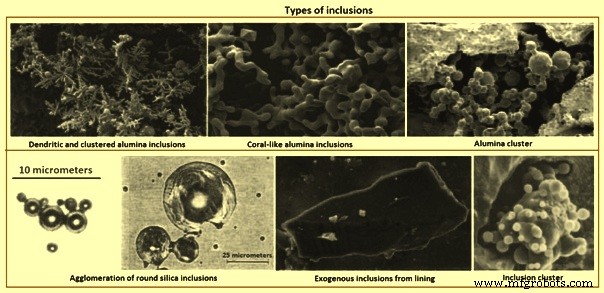
Gambar 2 Jenis inklusi
Inklusi yang menyendok terbentuk selama pendinginan dan pengereutan baja. Selama pendinginan, konsentrasi oksigen / nitrogen / sulfur yang terlarut dalam cairan menjadi lebih besar sementara keacuan elemen tersebut menurun. Dengan demikian inklusi seperti alumina, silika, nitrida aluminium, dan sulfida menyendok. Sulfida terbentuk antara dendrit selama pengereutan, dan sering berkembang pada oksida yang sudah ada dalam baja cair. Inklusi ini biasanya kecil (kurang dari 10 mikrometer).
Inklusi endogen biasanya lebih terdistribusi secara seragam dibandingkan inklusi eksogen, yang merupakan penangkapan materi dari antarmuka refraktori, slag, atau bahan lain yang bersentuhan dengan baja cair. Inklusi endogen terjadi secara alami dan oleh karena itu hanya dapat diminimalkan dan tidak dapat sepenuhnya dihilangkan. Inklusi oksida primer dan endogen seperti alumina dan magnesium-spinel menyumbat nozel masuk terendam dan bentuk tidak beraturnya bertindak sebagai pemicu tekanan selama deformasi dan mengurangi kekuatan mekanis baja.
Inklusi Eksogen – Inklusi eksogen timbul dari interaksi kimia dan mekanis yang tidak sengaja antara baja cair dengan lingkungannya. Mereka biasanya berbahaya bagi properti mekanis yang sensitif terhadap retakan karena ukuran besar dan lokasi dekat permukaan. Mayoritas inklusi ini terbentuk oleh reoksidasi dalam baja cair, yang memiliki ‘deoksidan bebas’ (aluminium, silikon, manganese, atau kalsium) yang terlarut dalam baja cair, mengambil oksigen dari kontak dengan udara selama penuangan dan transportasi melalui sistem pintu gerbang. Selain itu, inklusi dapat terbentuk oleh reaksi baja cair dengan gas atau uap air yang menguap dari wadah transfer yang tidak dipanaskan dengan baik. Inklusi eksogen biasanya terperangkap secara tidak sengaja selama tapping, penuangan dan pengereutan sehingga menghasilkan distribusi acak di seluruh produk baja cetak. Inklusi ini bertindak sebagai situs nukleasi heterogen untuk presipitasi inklusi baru selama gerakannya dalam baja cair.
Inklusi eksogen timbul terutama dari interaksi kimia (reoksidasi) dan mekanis yang tidak sengaja antara baja cair dengan lingkungannya (penangkapan slag dan erosi lapisan refraktori). Dalam mesin, mereka menghasilkan getaran, menyebabkan lubang dan gigitan pada permukaan bagian yang dipotong, kerugian yang sering terjadi, serta aus alat yang berlebihan. Inklusi eksogen memiliki karakteristik umum berikut.
- Ukuran besar dengan inklusi dari erosi refraktori biasanya lebih besar daripada yang berasal dari penangkapan slag.
- Komposisi senyawa / multifase disebabkan oleh fenomena (i) akibat reaksi antara baja cair dan silika, FeO, dan MnO dalam slag dan lapisan refraktori dengan inklusi alumina yang dihasilkan dapat tetap pada permukaannya, (ii) saat inklusi eksogen bergerak, karena ukurannya besar, mereka dapat menangkap inklusi deoksidasi seperti alumina pada permukaannya, (iii) inklusi eksogen bertindak sebagai situs nukleasi heterogen untuk presipitasi inklusi baru selama gerakannya dalam baja cair, dan (iv) slag atau inklusi reoksidasi dapat bereaksi dengan refraktori lapisan atau melepaskan materi lebih lanjut ke dalam baja.
- Bentuk tidak beratur, jika tidak sferik dari penangkapan slag atau produk deoksidasi silika. Inklusi eksogen sferik biasanya besar (lebih besar dari 50 mikrometer) dan sebagian besar multifase, tetapi inklusi deoksidasi sferik biasanya kecil dan satu fase.
- Jumlah kecil dibandingkan inklusi kecil
- Distribusi spasial dalam baja dan tidak terdistribusi dengan baik seperti inklusi kecil. Karena mereka biasanya terperangkap dalam baja selama penuangan dan pengereutan, insidensinya adalah secara tidak sengaja dan spasial. Di sisi lain, mereka dengan mudah apung keluar, jadi hanya terkonsentrasi di wilayah bagian baja yang mengereut paling cepat atau di zona dari mana keluarnya melalui apung secara beberapa cara terhalang. Sebagai hasilnya, mereka sering ditemukan di dekat permukaan.
- Lebih merusak bagi properti baja daripada inklusi kecil karena ukurannya besar.
Salah satu masalah yang mengalahkan sumber inklusi ini adalah mengapa inklusi besar tersebut tidak apung keluar dengan cepat setelah terbentuk. Alasan yang mungkin adalah (i) terbentuk terlambat selama pembuatan baja, transfer, atau erosi dalam wadah metalurgi yang tidak memberikan waktu yang cukup bagi mereka untuk naik sebelum memasuki pencetakan, (ii) kurangnya superpanas yang cukup, dan (iii) aliran fluida selama pengereutan menginduksi penangkapan slag cetakan, atau re-agregasi inklusi yang sudah apung sebelum mereka sepenuhnya memasuki slag.
Inklusi eksogen selalu terkait dengan praktik dan ukuran serta komposisi kimia mereka sering mengarah pada identifikasi sumbernya, dan sumbernya terutama reoksidasi, penangkapan slag, erosi lapisan, dan reaksi kimia.
Bentuk yang paling umum dari inklusi makro besar dari reoksidasi yang ditemukan dalam baja seperti klaster alumina ditunjukkan pada Gambar 2. Udara adalah sumber reoksidasi yang paling umum, yang dapat terjadi dalam beberapa cara seperti (i) baja cair dalam tundish bercampur dengan udara dari permukaan atasnya pada awal penuangan akibat turbulensi yang kuat dan film oksida pada permukaan cairan yang mengalir dilipat ke dalam cairan, membentuk bidang lemah partikel oksida, (ii) udara ditiup ke dalam baja cair pada persimpangan antara timah cetakan dan tundish, dan antara tundish dan cetakan, dan (iii) udara menembus ke dalam baja dari permukaan atas baja dalam timah cetakan, tundish, dan cetakan selama penuangan.
Selama jenis reoksidasi ini, elemen deoksidasi, seperti aluminium, kalsium, dan silikon dll. secara preferensial dioksidasi dan produknya berkembang menjadi inklusi, biasanya satu hingga dua magnitudo lebih besar daripada inklusi deoksidasi. Solusi untuk mencegah jenis reoksidasi ini adalah dengan membatasi paparan udara pada proses pencetakan dengan (i) penutupan dengan tiram gas iners menggunakan manifold baja cincin atau cincin refraktori pori di sekitar koneksi antara timah cetakan dan tundish, dan antara tundish dan cetakan, (ii) membersihkan beberapa gas ke dalam tundish sebelum penuangan, dan ke permukaan tundish selama penuangan, dan (iii) mengontrol injeksi gas dalam timah cetakan untuk menghindari pembentukan mata.
Sumber reoksidasi lainnya adalah silika, oksida mangan, dan FeO dalam slag dan refraktori lapisan. Dengan mekanisme reoksidasi ini, inklusi dalam baja tumbuh saat mereka mendekati antarmuka slag atau lapisan melalui reaksi SiO2 / MnO / FeO+[Al] = [Si] / [Mn] / [Fe]+Al2O3. Reaksi ini mengarah pada inklusi alumina yang lebih besar dengan komposisi yang bervariasi. Fenomena ini lebih mempengaruhi inklusi eksogen dalam dua cara yaitu (i) reaksi ini dapat mengerosi dan mengeringkan permukaan lapisan, yang mengubah pola aliran fluida di dekat dinding lapisan dan dapat menginduksi break-up yang lebih cepat dari lapisan, (ii) inklusi eksogen besar dari lapisan yang pecah atau slag yang tertangkap dapat menangkap inklusi kecil, seperti produk deoksidasi, dan juga bertindak sebagai inti nukleasi heterogen untuk presipitasi baru. Ini menyusut komposisi inklusi eksogen.
Untuk mencegah reoksidasi dari slag dan refraktori lapisan, menjaga konten SiO2, MnO, dan FeO yang rendah sangat penting. Telah dilaporkan bahwa batu bata alumina atau zirkonia tinggi yang mengandung silika bebas rendah lebih cocok.
Operasi pembuatan baja atau transfer melibatkan pencampuran turbulen slag dan logam, terutama selama transfer di antara wadah dan oleh karena itu, menghasilkan partikel slag yang tersuspendi dalam baja. Inklusi slag, (berukuran 10 mikrometer hingga 300 mikrometer, mengandung sejumlah besar CaO atau MgO, dan biasanya cair pada suhu baja cair, jadi berbentuk sferik. Penggunaan tundish ‘H-bentuk’ dan penuangannya melalui dua timah cetakan mengurangi penangkapan slag selama periode pergantian timah cetakan. Faktor-faktor yang mempengaruhi penangkapan slag ke dalam baja cair selama proses pencetakan berkelanjutan adalah (i) operasi transfer dari timah cetakan ke tundish dan dari tundish ke cetakan terutama untuk penuangan terbuka, (ii) vorteks di permukaan atas baja cair dengan vorteks saat baja cair pada tingkat rendah dapat dihindari dengan beberapa cara seperti mematikan penuangan sebelum awal vorteks, (iii) emulsifikasi dan penangkapan slag di permukaan atas terutama di bawah pengacauan gas di atas aliran gas kritis, (iv) turbulensi di meniskus dalam cetakan, dan (v) properti slag seperti tegangan antarmuka dan viskositas slag. Sebagai contoh, slag cetakan dapat tertangkap ke dalam baja cair karena (i) turbulensi di meniskus, (ii) vorteks, (iii) emulsifikasi yang diinduksi oleh gelembung yang bergerak dari baja ke slag, (iv) disedot di sepanjang dinding nozel karena perbedaan tekanan, (v) aliran fluida kecepatan tinggi yang mencoret slag dari permukaan, dan (vi) fluktuasi tingkat.
Tegangan antarmuka antara baja dan serbuk cetakan cair menentukan tinggi meniskus baja, dan kemudahan penangkapan flux. Secara spesifik tegangan antarmuka 1,4 N/m untuk slag kapur-silika-alumina yang bersentuhan dengan besi murni menghasilkan tinggi meniskus sekitar 8 mm. Tegangan antarmuka dikurangi menjadi nilai rendah oleh spesies aktif permukaan seperti sulfur atau oleh reaksi pertukaran antarmuka seperti oksidasi aluminium dalam baja oleh oksida besi dalam slag. Tegangan antarmuka yang sangat rendah yang terkait dengan reaksi kimia dapat menyediakan turbulensi spontan di antarmuka, melalui efek Marangoni. Turbulensi semacam ini dapat menciptakan emulsi di antarmuka, menciptakan titik-titik slag yang tidak diinginkan dalam baja.
Erosi refraktori, termasuk pasir blok sumur, kotoran longgar, batu bata refraktori yang patah, dan partikel keramik, adalah sumber yang sangat umum dari inklusi eksogen besar yang biasanya padat dan terkait dengan bahan timah cetakan dan tundish itu sendiri. Mereka biasanya besar dan bentuk tidak beratur. Inklusi eksogen dapat bertindak sebagai situs untuk nukleasi heterogen alumina dan dapat mencakup inti partikel yang dipictured, atau mengagregasi dengan inklusi indigenous lainnya. Kejadian produk erosi refraktori atau inklusi yang dimasukkan secara mekanis dapat sepenuhnya merusak kualitas baja yang sebenarnya sangat bersih.
Erosi lapisan biasanya terjadi di area aliran turbulen, terutama ketika digabungkan dengan reoksidasi, suhu penuangan tinggi, dan reaksi kimia. Parameter yang sangat mempengaruhi erosi lapisan adalah sebagai berikut.
- Beberapa jenis baja cukup korosif (seperti baja mangan tinggi dan jenis yang hampir tidak dibunuh dan memiliki konten oksigen terlarut tinggi) dan menyerang batu bata lapisan.
- Reaksi reoksidasi, seperti aluminium yang terlarut dalam baja cair mengurangi SiO2 dalam refraktori lapisan, menghasilkan inklusi berbasis FeO yang sangat reaktif dan basah pada bahan lapisan, mengarah pada erosi refraktori lapisan di area turbulensi fluida yang tinggi. Tingkat reaksi ini dapat diukur dengan memantau konten silikon dalam baja cair. Oksigen ini juga dapat berasal dari karbon monoksida, ketika karbon dalam refraktori bereaksi dengan pengikat dan impurity.
- Komposisi dan kualitas batu bata memiliki efek yang signifikan pada kualitas baja. Sebuah pabrik baja telah menyesuaikan tiga jenis bahan (Al2O3 tinggi, Al2O3-SiC-C, dan MgO-C dengan laju aus masing-masing 1,0, 0,34, 0,16 mm/kalor) di garis slag, di mana refraktori cenderung rusak oleh flux tundish yang erosif dan slag, dan batu bata MgO-C menunjukkan daya tahan tertinggi di antara ketiganya. Oksida mangan secara preferensial menyerang bagian lapisan yang mengandung silika. Biji alumina dan zirkonia sangat murni dapat menahan serangan oleh oksida mangan.
- Erosi refraktori yang cepat dari baja mangan tinggi dapat dibatasi dengan (i) menggunakan alumina atau refraktori zirkonia yang sangat murni (mahal), dan (ii) meminimalkan oksigen dengan membunuh baja sepenuhnya dengan deoksidan kuat seperti aluminium atau kalsium, dan mencegah penyerapan udara. Lining tundish berbasis silika lebih buruk daripada lining spray berbasis magnesia. Refraktori alumina tinggi telah disarankan sebagai yang paling menjanjikan. Memasukkan oksida kalsium ke dalam refraktori nozel dapat membantu dengan mencairkan inklusi alumina di dinding, selama difusi oksida kalsium ke antarmuka cukup cepat dan erosi nozel bukan masalah. Erosi nozel dapat dicegah dengan mengontrol komposisi refraktori nozel, (misalnya menghindari impurity natrium, kalium, dan silikon), atau melapis dinding nozel dengan alumina murni, nitrida bor, atau bahan tahan lainnya. Refraktori di permukaan dinding selang harus dipilih untuk meminimalkan reaksi dengan baja yang menciptakan inklusi dan penutupan.
- Kecepatan berlebihan baja cair di sepanjang dinding di tundish, seperti zona inlet. Pelat dapat digunakan untuk mencegah dasar tundish dari erosi, serta mengontrol pola aliran. Disarankan bahwa kecepatan baja cair di atas 1 m/s berbahaya dengan respecto pada erosi.
- Waktu kontak atau pengisian yang berlebihan dan suhu tinggi memperburuk masalah erosi. Selama periode penahanan yang lama dalam timah cetakan, inklusi yang lebih besar dapat apung keluar ke dalam slag timah cetakan. Namun semakin lama baja dalam kontak dengan lapisan timah cetakan, semakin besar kecenderungan untuk produk erosi timah cetakan. Solusi didasarkan pada pengembangan refraktori yang sangat stabil untuk jenis baja tertentu, pengembangan insert refraktori padat tahan aus untuk area aliran tinggi dan mencegah reoksidasi.
Reaksi kimia menghasilkan oksida dari modifikasi inklusi ketika perawatan kalsium dilakukan secara tidak tepat. Mengidentifikasi sumbernya tidak selalu mudah, karena misalnya, inklusi yang mengandung oksida kalsium juga dapat berasal dari slag yang tertangkap.
Agregasi inklusi padat dapat terjadi pada setiap permukaan dengan bantuan efek tegangan permukaan, termasuk pada permukaan refraktori dan gelembung. Sudut kontak yang tinggi alumina dalam baja mendorong inklusi untuk menempel pada refraktori untuk meminimalkan kontak dengan baja. Suhu tinggi 1.530 derajat C memungkinkan sinterisasi alumina terjadi. Sudut kontak yang besar dan ukuran inklusi yang lebih besar mendukung agregasi inklusi. Akibat tabrakan dan agregasi, inklusi dalam baja cenderung tumbuh seiring waktu dan suhu. Simulasi numerik nukleasi inklusi dimulai dari penambahan deoksidan dan pertumbuhan melalui tabrakan dan difusi dari ukuran nano hingga mikro telah dilaporkan. Dasar sinterisasi alumina menjadi klaster memerlukan penelitian lebih lanjut, meskipun beberapa studi telah menggunakan teori fraktal untuk menggambarkan morfologi klaster (fitur).
Klasifikasi lain dari inklusi dapat didasarkan pada komposisi kimianya. Inklusi dapat diklasifikasikan secara sintetis sebagai (i) sulfida, (ii) alumina, (iii) silikat, (iv) oksida, (v) nitrida, dan (vi) kombinasi kompleks dari dua atau lebih dari jenis inklusi ini. Mayoritas inklusi dalam baja adalah oksida dan sulfida karena konten fosfor sangat kecil. Silikat sangat merusak pada baja, terutama jika harus melalui perawatan panas pada tahap selanjutnya. Biasanya nitrida ada dalam baja khusus yang mengandung elemen dengan afinitas tinggi terhadap nitrogen.
Inklusi sulfida adalah FeS, MnS, Al2S3, CaS, MgS, Zr2S, dan lainnya. Sulfida sering kali adalah konsekuensi dari perawatan kalsium yang diterapkan untuk memodifikasi inklusi oksida, tetapi inklusi refraktori CaS yang kecil dan terdistribusi halus dapat merusak untuk proses pencetakan (penutupan nozel) dan untuk efek merusak pada baja. Sebaliknya inklusi non-logam MnS (sering dimodifikasi dengan kombinasi CaS) dieksploitasi untuk meningkatkan workability alat potong. Dalam kasus ini inklusi non-logam MnS sengaja terbentuk dalam matriks logam untuk membuat pecahan rapuh) selama kerja alat. Peran ini menyiratkan bahwa fraksi volume inklusi harus signifikan dan aspek ini adalah alasan yang mengecualikan aplikasi EN10247:2003 untuk estimasi kebersihan kelas baja tersebut.
Inklusi alumina biasanya terdiri dari alumina kalsium yang diperoleh setelah perawatan kalsium pada baja cair. Alumina kalsium adalah 12CaO.7Al2O3 (C12A7), 3CaO.Al2O3 (C3A), dan CaO.Al2O3 (CA) berada dalam keadaan cair, sedangkan CaO.2Al2O3 (CA2) dan CaO.6Al2O3 (CA6) padat pada suhu pembuatan baja.
Silikat ada dalam baja seperti kaca yang terbentuk dengan SiO2 murni atau SiO2 dengan campuran oksida besi, manganese, kromium, aluminium, dan tungsten serta silikat kristal. Silikat adalah kelompok terbesar di antara inklusi non-logam. Dalam baja cair inklusi non-logam berada dalam keadaan padat atau cair. Ini tergantung pada suhu lelehnya.
Inklusi oksida dalam baja cair sebagian besar dihasilkan selama deoksidasi baja tetapi juga dapat berasal dari reoksidasi dan penangkapan slag atau refraktori dalam baja. Inklusi ini dapat memiliki, satu atau lebih fase dan komposisi, bentuk sferik atau tidak beratur, dan baik padat atau cair dalam baja tergantung pada suhu lelehnya.
Inklusi oksida dapat nukslei homogen atau heterogen. Nukleasi homogen terjadi tanpa kehadiran permukaan asing dalam baja sementara nukleasi heterogen terjadi pada permukaan asing. Sumber permukaan asing dalam baja cair dapat berupa materi yang tertangkap, refraktori timah cetakan sekitar, inklusi yang sudah ada, dan atau aloi yang tidak larut. Untuk pembentukan oksida stabil, kontribusi absolut energi bebas massa terhadap energi keseluruhan harus lebih besar dari energi antarmuka dan ini terjadi pada ukuran oksida kritis. Inklusi lebih kecil dari ukuran kritis ini tidak stabil dan larut kembali ke dalam baja cair sementara yang lebih besar dari ukuran ini tumbuh. Untuk nukleasi heterogen, kehadiran permukaan yang ada mengurangi ukuran oksida kritis dan oleh karena itu mengurangi energi bebas keseluruhan yang dibutuhkan untuk menghasilkan oksida stabil. Nukleasi heterogen lebih menguntungkan dibandingkan nukleasi homogen.
Karakteristik inklusi penting adalah ukuran, jumlah, komposisi, dan morfologi. Setelah oksida stabil dihasilkan dalam baja, inklusi tumbuh dan juga dapat mengubah komposisinya karena reaksi dalam baja dan antara baja dan slag serta refraktori timah cetakan sekitar. Pertumbuhan inklusi oksida terjadi melalui difusi oksigen dan deoksidan ke inklusi, dan melalui agregasi dan koalesensi setelah tabrakan.
Inklusi oksida adalah FeO, MnO, Cr2O3, SiO2, Al2O3, TiO2 dan lainnya. Berdasarkan konten mineralogis, inklusi oksida terbagi menjadi dua kelompok utama yaitu (i) oksida bebas seperti FeO, MnO, Cr2O3, SiO2 (kuarsa), Al2O3 (korundum) dan lainnya, dan (ii) spinel yang merupakan oksida senyawa yang dibentuk oleh elemen bivalen dan trivalen. Ferit, kromit dan alumina termasuk dalam kelompok ini. Alat dasar untuk deskripsi komposisi kimia inklusi oksida adalah diagram fase ternari (CaO-SiO2-Al2O3), karena ini adalah sistem utama yang mengatur pembentukan senyawa non-logam ini. Kelas senyawa non-logam ini terbentuk oleh elemen deoksidasi yang ditambahkan ke dalam baja cair untuk menghapus konten oksigen.
Komposisi, ukuran, dan distribusi oksida yang menyendok sangat dipengaruhi oleh deoksidan, kondisi baja cair, dan proses pengereutan. Aluminium banyak diterima sebagai deoksidan dalam proses pembuatan baja. Penambahannya sangat nyaman dan secara efektif mengurangi konten oksigen dalam baja cair ke tingkat rendah. Namun, sebagian besar masalah baja dapat ditelusuri ke alumina atau oksida kaya aluminium. Inklusi alumina padat dalam baja cair cenderung mengklaster dengan cepat karena morfologi dendritiknya. Klaster alumina hampir tidak apung ke atas baja cair karena densitas tampilan yang tinggi dari klaster oksida ditambah baja cair yang tertutup. Mereka merusak untuk pencetakan dan kualitas baja cetak berkelanjutan.
Mulai terjadinya penutupan selama proses pencetakan dimulai ketika inklusi alumina melekat pada dinding nozel. Beberapa jenis refraktori, terutama refraktori magnesia stabil grafite, telah dilaporkan mempromosikan agregasi inklusi alumina. Sudut kontak yang tinggi antara inklusi alumina dan baja lebih mempromosikan kecenderungan inklusi untuk mengagregasi pada refraktori. Selain itu, kehadiran jumlah signifikan alumina dan inklusi MnS berdampak negatif pada kinerja produk baja. Secara umum, inklusi oksida dapat menyebabkan retakan lamelar dan merusak keawetan, kelengkungan, dan duktilitas baja.
Ketika aluminium ditambahkan ke dalam baja cair untuk deoksidasi, aluminium bereaksi dengan oksigen untuk membentuk inklusi alumina berbentuk dendrit (galaksi alumina). Bergantung pada ukuran, inklusi alumina yang terbentuk sebagai akibat deoksidasi dapat dibagi menjadi inklusi makro dan mikro. Penggantian parsial dan lengkap titan, zirkonium, dan / atau logam langka untuk aluminium semakin dituntut. Ini dilakukan untuk meningkatkan pencetakan dan kualitas baja cetak berkelanjutan melalui generasi oksida yang terdistribusi halus yang secara efektif bertindak sebagai situs nukleasi heterogen untuk transformasi dan presipitasi. Oleh karena itu, kontrol jumlah, ukuran, komposisi, dan distribusi inklusi dalam baja adalah penting.
Inklusi nitrida adalah ZrN, TiN, AlN, CeN dan lainnya yang dapat ditemukan dalam baja legasi dan memiliki elemen generatif nitrida yang kuat dalam kontennya. Elemen generatif nitrida adalah titan, aluminium, vanadium, cerium dan lainnya. Inklusi nitrida biasanya terbentuk oleh nitrida titan (TiN) dan melakukan efek yang merusak yang diperburuk oleh bentuk tepi yang khas yang meningkatkan amplifikasi tekanan yang berkembang di antarmuka antara inklusi dan matriks logam. Ketika TiN ada dalam jumlah besar, terdistribusi secara seragam, dan dalam ukuran relatif kecil, mereka mempromosikan pembentukan butir ekuiaksial yang meningkatkan kekuatan mekanis baja cetak. Juga, kehadiran oksida CaO∙Al2O3∙2SiO2 spesifik (Anortit) dalam baja tahan karat 316L telah ditemukan untuk meningkatkan umur alat pemotongan. Inklusi ini ketika ada, bertindak sebagai pelumas dengan melapis ujung alat pemotongan. Mereka juga mempromosikan pemecahan chip pemotongan.
Contoh kombinasi kompleks dari dua atau lebih dari jenis inklusi ini adalah FeO·Fe2O3, FeO·Al2O3, FeO·Cr2O3, MgO·Al2O3, 2FeO·SiO2, FeS·FeO, MnS·MnO, Nb(C, N), V(C, N) dan lainnya.
Tiga mekanisme utama telah diakui di asal inklusi yang terkait dengan efek merusak yang dimainkan oleh fase non-logam ini terhadap matriks logam. Mekanisme ini mempertimbangkan inklusi sebagai (i) elemen pemicu yang memperluas bidang tekanan di sekitar inklusi, (ii) tangki gas bertekanan yang secara progresif bermigrasi ke dalam inklusi menghasilkan bidang tekanan di sekitar inklusi, (iii) fase non-logam yang menghasilkan tekanan residu karena koefisien ekspansi termal yang berbeda yang terkait dengan fase logam dan fase kaca-keramik.
Mekanisme pertama terkait dengan proses duktil pembentukan retakan yang berkembang mulai dari antarmuka antara inklusi dan baja. Void adalah prekursor retakan dan pada tingkat makroskopis efek berbahaya kooperatif yang terkait dengan void yang dibentuk oleh sejumlah besar inklusi menghasilkan penurunan nilai regangan tarik akhir. Hubungan ini menunjukkan bahwa faktor-faktor yang berdampak negatif pada keawetan dan duktilitas makroskopis baja adalah (i) peningkatan fraksi volume, (ii) penurunan radius kelengkungan, dan (iii) retakan inklusi non-logam.
Koalesensi antara void yang dimuklakan sangat berbahaya karena void dari inklusi bersebelahan dapat koalesensi untuk membentuk retakan besar, jadi pembentukan strip terpanjang dari inklusi merupakan situasi ekstrim. Oleh karena itu, inklusi yang terdiri dari fase keramik rapuh yang dapat membentuk strip retak terpanjang harus dihindari dengan hati-hati. Layak dicatat bahwa mekanisme yang baru saja dijelaskan ditandai dengan proses duktil pada skala mikroskopik, tetapi efeknya pada tingkat makroskopis muncul sebagai penurunan keawetan dan duktilitas.
Mekanisme kedua terkait dengan keacuan tertinggi yang ditunjukkan untuk hidrogen oleh sulfida. Oleh karena itu, inklusi menjadi tangki gas bertekanan yang menarik matriks logam dan menghasilkan bidang tekanan yang dapat dijumlahkan dengan yang dibentuk oleh gaya eksternal yang diterapkan selama layanan baja.
Mekanisme ketiga terjadi sebagai akibat dari koefisien ekspansi termal yang berbeda yang dimiliki baja dan struktur kaca dan / atau keramik yang memfungsikan inklusi. Silikat, alumina, dan biasanya semua oksida (kecuali CaO dan MgO) memiliki koefisien ekspansi termal yang lebih rendah daripada matriks logam baja, sementara sulfida ditandai dengan perilaku yang berlawanan. Tindakan berbahaya adalah karena tekanan residu yang dihasilkan di antarmuka antara inklusi dan matriks logam.
Semakin besar ukuran inklusi semakin besar efek berbahayanya, jadi untuk mencegah mekanisme ini pembatasan ukuran inklusi adalah aspek dasar sementara fraksi volume keseluruhan populasi inklusi tidak memainkan peran yang signifikan dalam mekanisme ini.
Berdasarkan stabilitas, inklusi non-logam baik stabil atau tidak stabil. Inklusi tidak stabil adalah inklusi yang larut dalam asid cair (konsentrasi kurang dari 10 %). Inklusi tidak stabil adalah sulfida besi dan manganese dan juga beberapa oksida bebas.
Pembentukan dan kontrol komposisi kimia inklusi melibatkan langkah-langkah berbeda dari proses produksi dan sistem industri yang dijalani. Proses produksi harus diterapkan dengan hati-hati pada setiap langkah untuk menghindari masalah terkait dengan (i) kesulitan selama operasi pencetakan yang terkait dengan penutupan nozel antara tundish dan cetakan (proses pencetakan berkelanjutan) dan antara timah cetakan dan kolam cetakan (pencetakan batangan), dan (ii) efek berbahaya pada properti mekanis baja.
Ada empat mekanisme perawatan utama untuk pengeliminasi inklusi dari baja cair. Mekanisme pertama adalah apung inklusi. Menurut hukum Stokes, karena perbedaan densitas antara inklusi non-logam dan baja cair, apung mengarah pada pengeliminasi inklusi. Secara teoritis mungkin untuk menghitung laju pengeliminasi inklusi akibat apung. Mekanisme kedua adalah penggunaan pengacauan magnetik dan injeksi gas argon. Kedua teknik ini membantu pengeliminasi inklusi non-logam. Laju penangkapan inklusi melalui injeksi gas argon dapat dihitung.
Mekanisme ketiga adalah perawatan kalsium. Perawatan kalsium adalah cara efektif yang dapat memfasilitasi pengeliminasi inklusi dari baja cair. Dengan menambahkan kalsium ke dalam baja cair (biasanya dalam bentuk silisida kalsium), memungkinkan untuk memodifikasi inklusi aluminium-magnesium kaya yang tidak leleh (spinel) menjadi inklusi kalsium alumina dan sulfida kalsium yang besar, isotropik, dan sferik dengan titik leleh rendah. Ini membantu pengeliminasi inklusi cair. Namun, ini dapat menjadi masalah jika karena alasan apapun beberapa inklusi kalsium alumina besar ini tetap atau terjebak dalam baja cair.
Mekanisme keempat adalah untuk mengoptimalkan properti slag atas. Properti slag atas yang dioptimalkan dapat meningkatkan pengeliminasi inklusi dalam dapur timah cetakan. Tiga mekanisme yang disebutkan di atas memfasilitasi gerakan inklusi dari bagian tengah atau bawah baja cair membawa inklusi ke atas timah cetakan. Namun tanpa slag atas yang tepat, sangat mungkin inklusi ini tidak dapat dihilangkan secara efisien. Oleh karena itu, untuk memastikan tangkapan dan penyerapan inklusi non-logam yang sangat efektif melalui slag atas, diperlukan untuk memiliki slag atas cair yang dioptimalkan dengan kapasitas penyerapan yang tinggi untuk inklusi, properti basah yang tepat, dan viskositas.
Rekayasa Inklusi
Inklusi padat dapat mengklaster bersama-sama untuk menyumbat nozel dan sistem kontrol aliran lain yang melayani aliran baja cair, yang menjadi ancaman bagi operasi proses. Beberapa kimia inklusi mengurangi duktilitas, resistensi kelemahan, atau keawetan keseluruhan dalam baja. Ketidakhadiran inklusi juga menimbulkan masalah karena ‘baja bersih’ dapat lebih sulit diproses, mengurangi umur alat pemotongan, dan memerlukan konsumsi daya yang lebih tinggi untuk pemrosesan. Memahami sifatnya sangat penting dalam operasi pembuatan baja, dan ‘rekayasa inklusi’ perlu menjadi fokus operasional selama proses pembuatan baja.
Istilah ‘rekayasa inklusi’ berarti desain inklusi untuk mengurangi efek berbahayanya pada properti produk. Rekayasa inklusi tidak merujuk pada pengeliminasi inklusi tetapi merujuk pada memodifikasinya baik dalam hal komposisi kimia atau bentuk sehingga efek berbahaya inklusi dapat dikonversi untuk meningkatkan properti baja. Rekayasa inklusi juga melibatkan distribusi inklusi secara seragam dalam matriks, sehingga properti komposit dapat dihasilkan dalam produk. Dalam beberapa kasus, upaya sengaja dilakukan untuk membentuk inklusi yang sangat halus (misalnya nitrida, dan inklusi karbon-nitrid dalam baja keras). Inklusi semacam ini dapat terbentuk oleh reaksi antara tungsten, titan, aluminium dengan oksigen, nitrogen, sulfur, atau karbon.
Pendekatan untuk mengurangi efek berbahaya inklusi adalah untuk menyesuaikan proses pembuatan baja untuk menghindari kehadiran inklusi makro sambil mengontrol populasi, ukuran, distribusi, dan morfologi inklusi mikro yang tersisa dalam baja. Penerapan teknologi baru dan pengetahuan yang diperoleh dari pengguna akhir tentang kinerja produk baja adalah informasi yang berharga untuk digunakan dalam desain strategi baja bersih. Ilmu modifikasi inklusi dan kontrol bentuk berasal dari kebutuhan untuk mengubah kimia inklusi untuk meningkatkan kinerja produk di lapangan dan memastikan pencetakan selama pencetakan berkelanjutan. Namun, inklusi ukuran makro perlu dihilangkan. Dalam semua kasus lain, tergantung pada aplikasi, inklusi dapat dimodifikasi untuk meminimalkan efek berbahayanya.
Sejauh modifikasi inklusi dan kontrol bentuk berkaitan, inklusi yang relevan adalah jenis endogen, terutama inklusi yang merupakan hasil dari proses deoksidasi dan inklusi jenis sulfida. Oksida dan sulfida adalah dua inklusi predominant dalam baja. Sumber oksida dan sulfida adalah inherent pada proses pembuatan baja. Oksigen digunakan untuk bereaksi dengan elemen impurity (misalnya silikon, manganese) dan karbon untuk menghasilkan energi kimia untuk proses peleburan. Namun, sejumlah besar oksigen akhirnya larut dalam baja cair. Oksigen yang terlarut perlu dihilangkan selama tahap pemurnian karena efek berbahayanya pada integritas struktural produk akhir. Deoksidan kuat, seperti aluminium dan silikon, biasanya digunakan untuk menyaring oksigen dari baja. Namun, baja yang dibunuh aluminium secara rutin menyumbat nozel sumur tundish dan nozel masuk terendam selama pencetakan berkelanjutan karena inklusi alumina yang tersisa yang tetap dalam baja.
Elemen yang akan ditambahkan untuk memodifikasi inklusi harus memenuhi tiga persyaratan yaitu (i) harus memiliki afinitas kimia yang tinggi terhadap inklusi, (ii) harus dapat memodifikasi komposisi sehingga menjadi cair, dan (iii) harus dapat memodifikasi bentuk yaitu tepi dan sudut tajam inklusi menjadi sferik.
Pembentukan fase non-logam diatur oleh hubungan termodinamik. Sistem oksida adalah yang paling sulit untuk dipelajari karena kehadiran berbagai spesies oksida.
Selanjutnya, pemasangan kalsium bertujuat untuk modifikasi inklusi membuat pemahaman interaksi yang terjadi dalam kolam baja semakin sulit. Prosedur yang baik untuk rekayasa inklusi bertujuat untuk mengembangkan oksida non-logam dengan titik leleh rendah untuk menghindari penutupan nozel dan untuk mempertahankan struktur kaca yang predominantly pada inklusi selama pendinginan baja dan pemanasan selanjutnya yang dilakukan untuk melakukan deformasi plastik untuk menghindari pembentukan fase keramik rapuh. Kebutuhan untuk menstabilkan struktur kaca membuat pembentukan sistem silikat berdasarkan kehadiran anortit dan pseudo-wollastonite yang tampaknya sangat menguntungkan menjadi menarik.
Prediksi dan rekayasa inklusi oksida dapat didasarkan pada model termodinamik yang kuat dan sederhana dan dapat dibagi menjadi tiga langkah utama yaitu (i) komputasi potensi oksigen yang terkait dengan slag, (ii) evaluasi kemungkinan perkembangan reaksi untuk menciptakan beberapa senyawa non-logam murni, dan (iii) definisi hierarki reaksi yang berbeda sebagai fungsi dari potensi oksigen yang terkait berdasarkan komposisi kimia baja.
Duktilitas secara signifikan menurun dengan peningkatan jumlah oksida atau sulfida. Kekawetan retakan menurun ketika inklusi ada dalam aloi kekuatan tinggi duktilitas rendah. Degradasi properti yang serupa dari inklusi diamati dalam tes yang mencerminkan laju regangan lambat, cepat, atau siklus, seperti tes crep, benturan, dan lemas. Inklusi menyebabkan void, yang dapat menginduksi retakan. Inklusi eksogen besar dapat menyebabkan masalah dalam bentuk permukaan yang kurang baik, kemampuan poles yang buruk, resistensi korosi yang terkurangi, dan dalam kasus ekstris, garis slag dan laminasi. Inklusi juga menurunkan resistensi terhadap HIC (retakan yang diinduksi hidrogen). Sumber sebagian besar masalah kelemahan dalam baja adalah oksida keras dan rapuh, terutama partikel alumina besar di atas 30 mikrometer. Penurunan jumlah inklusi besar dengan menurunkan konten oksigen ke 3 ppm hingga 6 ppm telah memperpanjang umur bagian baja seperti bantalan hampir 30 kali lipat dibandingkan baja dengan 20 ppm oksigen. Untuk menghindari masalah ini, ukuran dan frekuensi inklusi yang merusak harus dikontrol dengan hati-hati. Khususnya tidak boleh ada inklusi dalam cetakan di atas ukuran kritis.
Meskipun morfologi pengereutan inklusi penting dalam cetakan baja, morfologi inklusi dalam produk dikuat sebagian besar dikontrol oleh perilaku mekaniknya selama pemrosesan baja, yaitu apakah mereka ‘keras’ atau ‘lembut’ relatif terhadap matriks baja. Perilaku berbagai jenis inklusi selama deformasi diilustrasikan secara skematis pada Gambar 3. Pembentukan ‘tali’, tipe (b) dan (c), meningkatkan arah properti mekanis, berdampak negatif pada keawetan dan duktilitas khususnya. Inklusi terburuk untuk keawetan dan duktilitas, terutama pada properti arah melalui ketebalan produk lembar bergulung, adalah yang berubah bentuk dengan matriks, seperti (d) pada Gambar 3.
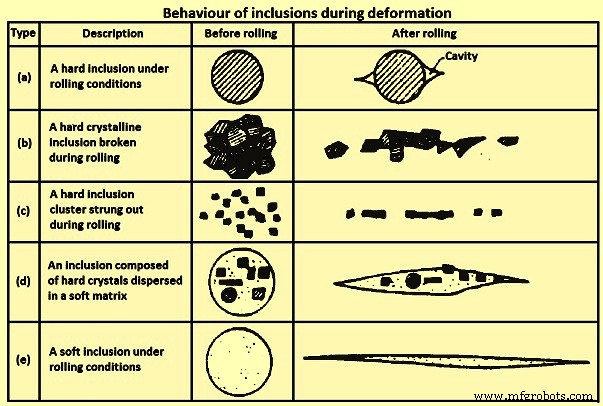
Gambar 3 Perilaku inklusi selama deformasi
Ada banyak informasi yang tersedia tentang efek inklusi pada kinerja produk dan tentang fenomena kinetik dan termodinamik yang terkait dengan evolusi dan pembentukan inklusi. Dengan analisis yang hati-hati dari informasi yang tersedia, memungkinkan untuk mengembangkan praktik yang baik pada setiap tahap proses pembuatan baja untuk produksi baja bersih. Namun, tidak mungkin atau bahkan tidak perlu untuk menghapus semua inklusi, karena inklusi tertentu yang merusak pada baja untuk satu aplikasi dapat sepenuhnya tidak berbahaya ketika hadir untuk aplikasi lain. Oleh karena itu, baja diharapkan memiliki tingkat kebersihan yang bervariasi tergantung pada aplikasinya.
Klasifikasi untuk apa yang harus dianggap sebagai inklusi makro belum didefinisikan dalam standar apa pun. Di sisi lain informasi ini dapat sangat sulit untuk disediakan, karena untuk inklusi berbentuk bulat diameter 14 mikrometer hingga 20 mikrometer dapat berbahaya, tetapi untuk inklusi berbentuk tepi (misalnya TiN) ukuran berbahaya dapat dinyatakan bahkan pada tingkat yang lebih rendah (2 mikrometer hingga 4 mikrometer) sebagai konsekuensi dari amplifikasi tekanan yang lebih tinggi yang terkait dengan bentuk tepi. Pengolahan aspek ini lebih rumit oleh fakta bahwa tingkat bahaya dapat sangat dipengaruhi oleh konfigurasi sistem non-logam yang diatur oleh komposisi kimia fase yang terlibat. Sebenarnya, rekayasa inklusi yang benar dapat memungkinkan untuk mewujudkan mahkota sulfida yang menyendok pada inti oksida dan konfigurasi sistem ini saling menimbulkan koefisien ekspansi fase non-logam, mendekati yang milik matriks logam baja.
Perawatan kalsium – Proses mengurangi efek berbahaya inklusi mikro dengan mengontrol ukuran, bentuk, dan propertinya dikenal sebagai modifikasi inklusi. Pendekatan umum untuk memodifikasi inklusi oksida dan sulfida untuk mencegah penutupan dan meminimalkan efek negatif apa pun pada integritas struktural baja adalah melalui injeksi kalsium selama pemurnian sekunder baja. Gambar 4 memberikan skematis modifikasi inklusi dengan perawatan kalsium pada baja.
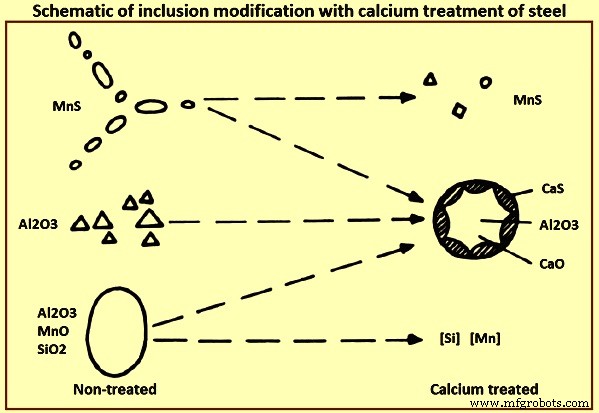
Gambar 4 Skematis modifikasi inklusi dengan perawatan kalsium pada baja
Kalsium memiliki afinitas yang kuat terhadap oksigen dan oleh karena itu dapat digunakan sebagai deoksidator. Namun, penggunaan kalsium sebagai deoksidator dikesampingkan oleh titik didih rendahnya 1.439 derajat C, keacuan 0,032 % kalsium dalam baja pada 1.600 derajat C, dan tekanan uap tinggi 1,81 atmosfer pada 1.600 derajat C. Properti-properti ini membuat sulit dan tidak ekonomis untuk menggunakan kalsium sebagai deoksidator. Namun, kombinasi kalsium dan aluminium atau manganese / silikon deoksidasi membentuk inklusi primer yang dimodifikasi dengan aktivitas dan titik leleh yang lebih rendah. Untuk alasan ini, dalam pembuatan baja, kalsium ditambahkan ke baja lebih sebagai modifikasi inklusi daripada deoksidator. Sebagian besar jenis baja diperlakukan dengan kalsium menggunakan aloi Ca-Si atau campuran Ca-Fe(Ni) tergantung pada spesifikasi aloi. Biasanya perawatan ini dilakukan secara efektif setelah penambahan trim dan pencucian argon.
Tingkat modifikasi inklusi dalam baja adalah fitur penting dalam pemurnian sekunder baja melalui perawatan kalsium. Bagian kalsium yang ditambahkan ke peleburan mengalami reaksi dan tetap dalam peleburan sebagai kalsium yang terlarut dalam bentuk inklusi atau pergi ke slag sebagai konstituen slag. Sisa melarikan diri dari sistem dalam bentuk uap. Penting agar kalsium yang ditambahkan dikonsumsi oleh baja cair sejauh mungkin untuk membuat injeksi kalsium efisien dan hemat biaya.
Efek umum perawatan kalsium pada modifikasi inklusi adalah (i) sulfida manganese berkurang jumlah dan ukurannya, dan mereka ditransformasi menjadi sulfida kalsium-manganese dengan properti yang bervariasi, (ii) oksida aluminium, yang biasanya keras, bersegi dan sering muncul dalam klaster berkurang jumlah atau sepenuhnya dihilangkan dan diganti dengan inklusi kompleks CaO-Al2O3 atau CaO-Al2O3-SiO2, (iii) silikat dihilangkan dan diganti oleh inklusi CaO-Al2O3-SiO2, dan (iv) inklusi globular kompleks CaO-Al2O3-SiO2 terbentuk, sering dikelilingi oleh tepi sulfida.
Kalsium sering digunakan untuk memperlakukan baja yang dibunuh aluminium untuk menghindari pembentukan alumina padat. Perawatan kalsium secara efektif meningkatkan pencetakan dan kualitas baja cetak berkelanjutan, tetapi terbatas untuk semua produk baja yang memerlukan resistensi kelemahan tinggi dalam layanan atau keformabilan dingin tinggi pada ukuran tipis. Ini karena kehadiran oksida aluminium-kalsium globular. Aluminium, kalsium, dan oksida aluminium-kalsium biasanya berukuran beberapa hingga puluhan mikrometer diameter.
Logam langka seperti cerium, dan lanthanum dll., juga telah digunakan untuk memodifikasi inklusi, tetapi mereka tidak seefisien kalsium karena apung lambat (karena bobotnya) dari inklusi yang dimodifikasi. Selain itu, lanthanum dan cerium dengan mudah merosakkan refraktori timah cetakan. Ketika perawatan kalsium dilakukan secara efisien, dua tujuan primer berikut dicapai.
- Inklusi alumina dan silika dikonversi menjadi alumina kalsium cair dan silikat kalsium, yang berbentuk globular karena efek tegangan permukaan. Perubahan komposisi dan bentuk inklusi ini dikenal sebagai kontrol morfologi inklusi.
- Inklusi alumina kalsium yang tersisa dalam baja cair menekan pembentukan tali MnS selama pengereutan baja. Perubahan komposisi dan mode presipitasi inklusi sulfida selama pengereutan baja dikenal sebagai kontrol bentuk sulfida atau kontrol bentuk sulfida.
Konversi inklusi menjadi bentuk globular memainkan peran signifikan pada laju pemisahan inklusi. Misalnya, telah diamati bahwa inklusi alumina tidak basah dalam baja cair dan cenderung memiliki laju pemisahan yang lebih tinggi dibandingkan CaO-SiO2-Al2O3. Ini menyiratkan bahwa, dengan memodifikasi inklusi alumina dengan kalsium, kemampuan mereka untuk mengklaster terhalang karena inklusi cair globular yang terbentuk, dan sebagai hasilnya dibasahi oleh baja cair. Namun, tekanan uap tinggi kalsium dengan pengacauan kolam yang intens yang terkait mempromosikan tabrakan dan koalesensi inklusi alumina dalam baja cair. Dengan bantuan uap kalsium dan koalesensi inklusi alumina yang dihasilkan melalui tabrakan, pengeliminasinya dari baja ditingkatkan dibandingkan inklusi alumina kecil yang tidak terapung yang harus mengklaster sendiri (tanpa konveksi paksa) sebelum mereka dapat terpisah dari baja cair. Inilah sebabnya inklusi alumina kecil yang tidak dimodifikasi terpisah dari baja cair dan melekat pada refraktori di tundish hanya lama setelah pemurnian selesai dalam timah cetakan.
Setelah perawatan kalsium yang efektif semua inklusi oksida biasanya mengandung sejumlah kalsium. Modifikasi efektif inklusi oksida dalam baja tergantung pada konten aluminium dan oksigen yang terlarut dalam baja sebelum perawatan kalsium. Untuk modifikasi inklusi yang penting, batas bawah kalsium 15 ppm hingga 20 ppm diperlukan. Dengan rasio CaO-Al2O3 12:7, titik leleh rendah 1.455 derajat C dari inklusi alumina kalsium terbentuk. Inklusi ini berada dalam keadaan cair pada suhu pembuatan baja.
Agregasi inklusi alumina, alumina kalsium dan CaS pada nozel tundish refraktori selama pencetakan berkelanjutan dapat mengakibatkan penghentian pencetakan sebelum waktunya karena nozel yang sepenuhnya tersumbat. Bergantung pada populasi inklusi dalam baja, penutupan nozel yang lengkap dapat terjadi dalam beberapa menit setelah mulai pencetakan. Analisis materi tersumbat di nozel tundish biasanya menunjukkan kehadiran inklusi alumina kalsium padat dengan komposisi yang kaya Al2O3 atau CaO. Untuk menghindari penutupan selama pencetakan berkelanjutan, penting untuk memastikan potensi oksigen rendah dicapai selama pemurnian sebelum perawatan kalsium. Pencetakan baja telah ditunjukkan terkait secara langsung dengan konten oksigennya.
Ketika perawatan kalsium efektif, inklusi alumina dikonversi menjadi alumina kalsium cair yang berbentuk globular. Inklusi alumina kalsium yang tersisa dalam baja menekan pembentukan inklusi MnS yang berbahaya selama pengereutan baja dengan memodifikasi inklusi MnS menjadi inklusi CaS sferik. Ketika alumina dimodifikasi menjadi alumina kalsium, urutan reaksi dengan penambahan kalsium tambahan adalah Al2O3 ke CA6 ke CA2 ke CA ke C12A7. Kehadiran alumina kalsium cair, CA2, CA, C12A7 pada suhu pembuatan baja (sekitar 1.600 derajat C) menghasilkan inklusi yang jauh lebih mudah untuk apung dibandingkan inklusi alumina padat dan juga mengurangi kecenderungan untuk menyumbat nozel timah cetakan dan pencetakan.
Praktiknya adalah untuk memperkenalkan agen yang mengandung kalsium (CaSi, CaFe, CaAl, CaC, dll.) ke dalam baja pada akhir pemurnian baja dalam bentuk serbuk atau injeksi kawat melalui tabung logam berlubang. Terlepas dari agen yang mengandung kalsium yang digunakan, jumlah kalsium yang diperlukan untuk perawatan pada bobot baja tertentu tergantung pada konten alumina, dan tingkat oksigen dan sulfur dalam baja. Jumlah kalsium yang cukup diperlukan untuk ditambahkan untuk bereaksi dengan inklusi alumina untuk membentuk senyawa alumina kalsium yang cair pada suhu pembuatan baja. Untuk inklusi yang sepenuhnya dimodifikasi, reaksi kesetimbangan adalah (i) [Ca] + [O] = (CaO), (ii) [Ca] + [S] = (CaS), (iii) 7(Al2O3) + 12[Ca] + 12[O] = 12CaO·7Al2O3, dan (iv) [MnS] + 2[O] + CaSi = (CaS) + (SiO2) + [Mn].
Reaksi dalam persamaan (iv) untuk presipitasi MnS dalam massa baja cair mungkin terjadi dalam baja yang mengandung tingkat sulfur tinggi. Gambar 5 menunjukkan diagram fase biner CaO-Al2O3. Wilayah yang disorot dalam gambar menunjukkan komposisi yang diinginkan dari inklusi alumina kalsium. Di luar wilayah yang disorot, fase padat pada suhu pembuatan baja. Fase ini dapat menjadi konstituen prominent ketika ada injeksi kalsium berlebihan atau kurang. Sementara inklusi MnS tidak diinginkan dalam baja, pembentukan inklusi CaS padat sama tidak diinginkan. Dalam hal penutupan, inklusi alumina kalsium padat atau CaS murni sama merusaknya dengan inklusi alumina. Mereka juga sinter dan mengagregasi pada nozel refraktori.
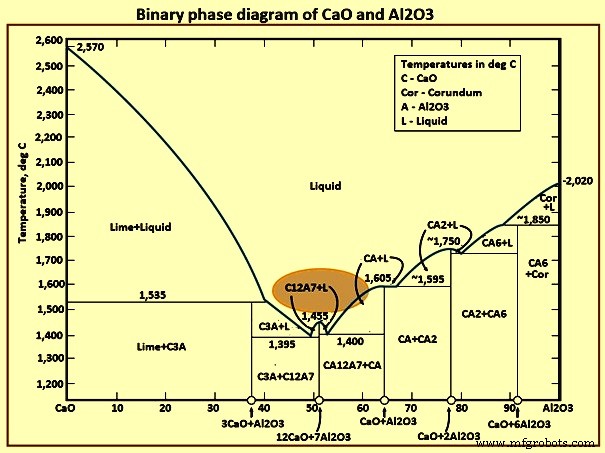
Gambar 5 Diagram fase biner CaO dan Al2O3
Efisiensi perawatan kalsium tergantung pada sejumlah faktor, termasuk jenis, jumlah, dan laju injeksi agen yang mengandung kalsium yang digunakan untuk perawatan. Secara keseluruhan, dengan mengklasifikasikan inklusi alumina dan MnS berdasarkan komposisi dan bentuknya, efisiensi perawatan kalsium dapat dievaluasi sebagai berikut.
- Inklusi kelas A ada ketika tingkat kalsium yang tinggi telah ditambahkan ke dalam baja cair dan cair selama proses. Fase sulfida dan alumina yang bercampur pada inklusi ini menunjukkan bahwa kedua fase membeku pada waktu yang sekitar sama. Fase sulfida cenderung berkomposisi CaS. Fase alumina kalsium adalah CaO·Al2O3 atau 12CaO·7Al2O3. Ini menunjukkan kehadiran alumina kalsium dengan titik leleh terendah dan dengan tingkat kalsium yang tinggi.
- Inklusi kelas B adalah tipe ‘mata lembu’ yang paling banyak terdapat dalam baja yang diperlakukan kalsium. Fase alumina gelap di tengah membeku pertama, dan kemudian fase sulfida luar menyendok padanya. Dalam kasus ini, fase sulfida cenderung berkomposisi (Ca, Mn)S. Alumina kalsium berkomposisi CaO·Al2O3 atau CaO·2Al2O3.
- Inklusi kelas C menunjukkan perawatan kalsium yang tidak lengkap. Inklusi ini memiliki fase MnS yang tidak dimodifikasi, yang dapat berubah bentuk selama penggerusan panas. Fase alumina kalsium gelap di tengah cenderung berkomposisi CaO·6Al2O3, yang memiliki konten kalsium terendah dan tetap tidak berubah bentuk selama penggerusan panas.
- Inklusi kelas D adalah klaster inklusi oksida seperti alumina yang dapat memiliki beberapa kalsium yang terkait dengannya. Namun, tidak ada cukup kalsium yang ada untuk menghasilkan fluks lengkap dari galaksi alumina.
- Inklusi kelas E adalah inklusi MnS yang ada ketika sulfur belum sepenuhnya terikat oleh kalsium.
- Inklusi kelas F adalah inklusi MnS interdendritik yang ada ketika sulfur tidak sepenuhnya terikat oleh kalsium dan potensi oksigen baja tinggi.
Hasil akhir dari perawatan kalsium yang dioptimalkan adalah: (a) alumina dimodifikasi untuk membentuk alumina kalsium cair, dan sulfur terikat sebagai CaS, yang menyendok pada inklusi alumina kalsium, dan (b) apung inklusi ditingkatkan melalui pembentukan dan agregasi inklusi oksida dan sulfida sferik.
Beberapa studi telah mencoba untuk menentukan jumlah penambahan kalsium yang diperlukan untuk kebersihan optimal. Misalnya, rasio Ca/S telah dikorelasikan dengan pengurangan luas pada arah Z dan properti benturan baja. Pendekatan ini tidak dapat digeneralisasi ke semua tingkat sulfur. Tingkat yang dapat diterima dari rasio Ca/S dalam baja yang mengandung tingkat sulfur rendah dapat beberapa kali lebih tinggi daripada dalam baja yang mengandung tingkat sulfur lebih tinggi, meskipun jumlah absolut penambahan kalsium dalam baja yang mengandung sulfur rendah kurang dari pada baja yang mengandung tingkat sulfur lebih tinggi. Praktik pemurnian yang baik dalam timah cetakan dan perawatan kalsium yang efisien menghasilkan mayoritas inklusi alumina dikonversi menjadi alumina kalsium cair sementara sebagian besar sulfur terikat sebagai CaS. CaS menyendok pada alumina kalsium untuk menghasilkan bentuk mata lembu yang diinginkan.
Peningkatan properti baja telah dilaporkan untuk baja yang diperlakukan kalsium. Ini termasuk (i) peningkatan properti mekanis terutama pada arah melintasi dan melalui ketebalan dengan memodifikasi MnS menjadi (Ca-Mn)S atau CaS globular yang tidak berubah bentuk, (ii) peningkatan kemampuan mesin baja pada pemotongan tinggi dengan membentuk film pelindung pada permukaan alat yang memperpanjang umur alat karbida, (iii) peningkatan kualitas permukaan dan kemampuan poles, (iv) meminimalkan retakan lamelar dalam struktur las besar yang dibatasi dan kerentanan baja terhadap retakan panas ulang seperti di zona terpengaruh panas (HAZ) las, dan (v) peningkatan pencetakan baja dengan mencegah atau meminimalkan penutupan nozel.



