Teknik Pengukiran Lanjutan untuk Baja Karbon dan Baja Legasi
Pengenalan Pengukiran Baja Karbon dan Baja Legasi
Pengukiran baja karbon (C) dan alloy merupakan proses pengolahan logam yang memiliki kemampuan untuk membentuk material menjadi bentuk komponen yang diinginkan, sambil menyempurnakan struktur cetak dari material pengukiran, menyembuhkan ruang penyusutan, dan meningkatkan properti mekanis material. Jumlah pemesinan yang kemudian diperlukan juga berkurang, meskipun ini tergantung pada geometri bagian yang selesai dan proses pengukiran yang digunakan.
Ingot cetak telah menjadi titik awal tradisional untuk pengukiran, baik langsung dari inget, atau dari bloom atau billet yang telah dihot work dari inget. Dengan penggunaan yang luas dari baja pencetakan berkelanjutan, produk pencetakan berkelanjutan sekarang biasanya digunakan sebagai stok awal. Selain inget cetak, bloom dan billet yang diroll dan cetak, bahan awal lain untuk pengukiran adalah plat, batang dan tongkat, dan baja cetak.
Pengukiran besi dan baja dimulai dengan awalnya Zaman Besi. Pada waktu itu pekerjaan panas dengan palu adalah bagian dari proses untuk menghasilkan besi cor, dan untuk membuat produk dalam besi cor dan baja. Pemurnian kasar menggunakan bijih besi berkualitas tinggi, arang, dan fluks menghasilkan jumlah kecil besi yang harus di-forge weld bersama secara tangan untuk menghasilkan stok yang berguna. Awalnya, ini adalah tujuan utama pengukiran pada waktu itu. Umumnya diakui bahwa awal revolusi industrial dimulai dengan serius pada pengukiran baja. Meskipun (atau mungkin karena) sejarah panjang ini, pengukiran baja adalah proses intuitif dan empiris.
Pengukiran biasanya diklasifikasikan dalam beberapa cara, dimulai dengan klasifikasi umum open die forging dan closed die forging. Mereka juga diklasifikasikan dalam hal faktor close-to-finish, atau jumlah stok (cover) yang harus dihilangkan dari pengukiran oleh pemesinan untuk memenuhi persyaratan dimensi dan detail dari bagian yang selesai. Terakhir, pengukiran lebih diklasifikasikan dalam hal peralatan pengukiran yang diperlukan untuk manufaktur mereka, seperti, hammer upset forgings, ring-rolled forgings, dan multiple-ram press forgings. Dari berbagai klasifikasi, yang berdasarkan faktor close-to-finish paling erat terkait dengan properti inherent dari pengukiran, seperti kekuatan dan resistensi terhadap korosi stres. Secara umum, tipe pengukiran yang membutuhkan paling sedikit pemesinan untuk memenuhi persyaratan bagian yang selesai memiliki properti terbaik.
Spesifikasi dan Klasifikasi
Menurut spesifikasi ASTM A 788, pengukiran baja adalah produk dari operasi plastis kompresi yang konsolidasikan material dan menghasilkan bentuk yang diinginkan. Pekerjaan plastis dapat dilakukan oleh palu, mesin press forging, atau mesin ring rolling dan harus merusak material untuk menghasilkan struktur wrought yang esensial. Operasi hot rolling dapat digunakan untuk menghasilkan bloom atau billet untuk reforging. Pengukiran dapat dibagi menjadi tiga kelas berikut berdasarkan suhu pengukirannya.
- Pengukiran hot-worked – Pengukiran yang dihasilkan dengan bekerja pada suhu di atas suhu rekristalisasi untuk material.
- Pengukiran hot-cold-worked – Pengukiran yang bekerja pada suhu yang sedikit di bawah suhu rekristalisasi untuk meningkatkan kekuatan mekanis. Pengukiran hot-cold worked dapat dibuat dari material yang sebelumnya dihot worked oleh pengukiran atau rolling. Pengukiran hot-cold worked dapat dibuat dalam satu operasi kontinyu di mana material pertama dihot worked dan kemudian di-cold worked dengan kontrol suhu finishing. Karena perbedaan dalam manufaktur bar hot-rolled, atau hot dan cold finished (semi-finished atau finished), billet atau bloom tidak dianggap sebagai pengukiran.
- Pengukiran cold-worked – Pengukiran yang dihasilkan dengan pekerjaan plastis jauh di bawah rentang suhu di mana rekristalisasi material terjadi. Pengukiran cold-worked harus dibuat dari material yang sebelumnya dihot worked oleh pengukiran atau rolling.
Bentuk produk wrought untuk baja mencakup plat, shapes, bar, sheet, strip, tubes, pipes, extrusions, dan forgings. Secara umum, extrusions disertakan dengan forgings, tetapi definisi forging mengecualikan rolled plate dan bars. Ini karena forgings, selain menyelaraskan secara kasar dengan bentuk selesai dari komponen yang diperlukan, tidak diharapkan untuk menunjukkan sifat inklusi laminasi melalui kelemahan ketak yang terkadang terkait dengan hot rolled plate, atau central unsoundness yang terkadang terkait dengan hot rolled bar.
Baja karbon dan alloy biasanya jauh paling banyak dipengukir, dan dengan mudah dipengukir ke dalam berbagai bentuk menggunakan proses hot-forging, warm-forging, atau cold-forging dan peralatan standar. Seleksi suhu pengukiran untuk baja karbon dan alloy berdasarkan konten C, komposisi alloy, rentang suhu untuk plasticity optimal, dan jumlah reduksi yang diperlukan untuk pengukiran benda kerja. Dari faktor-faktor ini, konten C memiliki pengaruh terbesar pada batas atas suhu pengukiran.
Meskipun ada sejumlah besar komposisi yang tersedia, semua material dalam kategori ini menunjukkan karakteristik pengukiran yang pada dasarnya sama. Pengecualian adalah baja yang mengandung aditif free-machining seperti sulfida karena material ini lebih sulit untuk dipengukir daripada grade non-free machining. Biasanya, hot forgeability dari baja karbon dan alloy meningkat seiring dengan peningkatan laju deformasi. Peningkatan dalam workability terutama karena panas deformasi yang lebih tinggi yang dihasilkan pada laju deformasi tinggi.
Pembenaran untuk memilih pengukiran lebih disukai daripada metode lain, terkadang lebih ekonomis, untuk menghasilkan bentuk yang berguna didasarkan pada beberapa pertimbangan. Properti mekanis dalam material wrought dimaksimalkan dalam arah aliran logam utama selama pekerjaan. Untuk bentuk kompleks, hanya pengukiran yang memberikan kesempatan untuk mengarahkan aliran logam paralel dengan beban service yang diterapkan utama dan untuk mengontrol, dalam batas, penyempurnaan struktur asli dari material pengukiran. Penyempurnaan mikrostruktur adalah fungsi dari suhu, arah, dan magnitude reduksi dari material pengukiran ke bentuk yang dipengukir. Memaksimalkan integritas struktural material memungkinkan penyempurnaan konfigurasi desain, yang pada gilirannya memungkinkan pengurangan bobot. Kontrol yang memadai dari aliran logam untuk mengoptimalkan properti dalam konfigurasi pengukiran yang kompleks umumnya memerlukan satu atau lebih operasi upsetting sebelum die forging dan dapat memerlukan hollow forging atau back extrusion untuk menghindari pembentukan flash di die parting lines.
Karena fungsi yang diharapkan dari pengukiran baja, desain pengukiran sering mencakup ukuran section heat-treated yang besar dan dapat berupa bentuk yang tidak teratur, sehingga stres yang signifikan dapat diterapkan dalam pelayanan di ketiga sumah utama yaitu (i) longitudinal, (ii) transverse, dan (iii) short transverse. Dengan pemilihan yang hati-hati dari ukuran material awal dan langkah pengukiran, mungkin untuk pengukiran untuk menunjukkan properti yang menguntungkan di ketiga arah tersebut. Dalam contoh lain, misalnya, dalam pengukiran disk upset, properti mekanis yang menguntungkan dapat dicapai dalam arah radial di sekitar keliling penuh, sesuatu yang mungkin dalam disk yang hanya dipotong dari rolled plate.
Perilaku Pengukiran Panas
Pengukiran panas baja karbon dan alloy ke dalam bentuk yang rumit jarang terbatas oleh aspek forgeability dengan pengecualian grade free-machining. Ketebalan section, kompleksitas bentuk, dan ukuran pengukiran terutama dibatasi oleh pendinginan yang terjadi ketika benda kerja yang dipanaskan bersentuhan dengan dies dingin. Untuk alasan ini peralatan yang memiliki waktu kontak dies yang relatif pendek, seperti palu, sering disukai untuk pengukiran bentuk yang rumit dalam baja.
Forgeability – Forgeability adalah kemampuan relatif baja untuk mengalir di bawah loading kompresi tanpa retakan. Kecuali untuk grade yang di-resulphurized dan di-rephosphorized, sebagian besar baja karbon dan low alloy biasanya dianggap memiliki forgeability yang baik. Perbedaan dalam perilaku pengukiran di antara berbagai grade baja cukup kecil sehingga jarang mempengaruhi seleksi baja oleh perilaku pengukiran. Namun, pilihan baja di-resulphurized atau di-rephosphorized untuk pengukiran biasanya dipertimbangkan hanya jika pengukiran akan diproses secara luas karena salah satu alasan utama untuk mempertimbangkan produksi oleh pengukiran adalah penghindaran operasi pemesinan selanjutnya, situasi ini tidak umum.
Salah satu cara umum untuk mengukur forgeability dari baja adalah tes hot-twist. Seperti namanya, tes ini melibatkan twisting sampel bar yang dipanaskan hingga retakan pada sejumlah suhu berbeda yang dipilih untuk mencakup rentang suhu pekerjaan panas yang mungkin dari material uji. Jumlah twist hingga retakan, serta torsi yang diperlukan untuk mempertahankan twisting pada laju konstan, dilaporkan. Suhu, di mana jumlah twist adalah yang terbesar, jika maksimum seperti itu ada, diasumsikan sebagai suhu kerja panas optimal dari material uji. Forgeabilities dari beberapa baja karbon seperti yang ditentukan oleh hot twist testing ditunjukkan pada Gambar 1. Tes lain yang diberikan di bawah ini digunakan untuk mengevaluasi forgeability dari baja.
- The wedge-forging test – Dalam tes ini, spesimen berbentuk wedge dipengukir di antara dies datar dan deformasi vertikal yang menyebabkan retakan ditetapkan.
- The side-pressing test – Tes ini terdiri dari mengompres sampel bar silindris di antara dies datar, paralel dengan sumah silindris paralel ke dies. Ujung silindris tidak terbatas, dan forgeability diukur oleh jumlah deformasi yang diperoleh sebelum retakan.
- The upset test – Dalam tes ini, silinder diompres di antara dies datar dan strain permukaan pada retakan di ekwator silinder diukur.
- The notched-bar upset test – Tes ini mirip dengan upset test kecuali notch axial dipasang ke dalam sampel uji untuk memperkenalkan tingkat stres lokal yang tinggi. Stres yang lebih tinggi ini dapat lebih representatif dari stres yang dialami selama operasi pengukiran aktual daripada yang dihasilkan dalam upset test standar.
- The hot tensile test – Tes ini sering menggunakan aparatur tes khusus untuk mengubah baik strain rate maupun suhu pada rentang yang luas.
Efek strain rate pada forgeability – Forgeability dari baja umumnya meningkat seiring dengan peningkatan strain rate. Efek ini telah ditunjukkan untuk baja low-carbon dalam hot-twist testing (Fig1), di mana jumlah twist hingga kegagalan meningkat seiring dengan peningkatan laju twisting. Dipercaya bahwa peningkatan dalam forgeability pada strain rate yang lebih tinggi disebabkan oleh panas deformasi yang lebih tinggi yang dihasilkan pada strain rate yang lebih tinggi. Peningkatan suhu berlebihan dari panas deformasi, namun, dapat menyebabkan melting awal, yang dapat menurunkan forgeability dan properti mekanis.
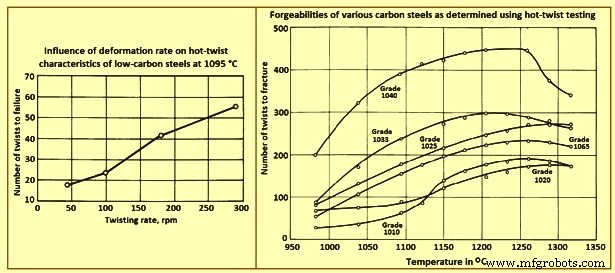
Gambar 1 Pengaruh laju deformasi dan forgeability berbagai baja karbon
Flow stress dan tekanan pengukiran – Flow stress dan tekanan pengukiran dapat diperoleh dari kurva torsi yang dihasilkan dalam hot-twist tests atau dari hot compression atau tension testing. Data dari kurva ini menunjukkan bahwa persyaratan tekanan pengukiran relatif untuk kelompok alloy ini tidak bervariasi luas pada suhu pengukiran panas normal. Tekanan yang jauh lebih besar diperlukan untuk material yang lebih highly alloyed, dan material alloy ini juga menunjukkan peningkatan yang lebih signifikan dalam tekanan pengukiran seiring dengan peningkatan reduksi.
Efek strain rate pada tekanan pengukiran – Tekanan pengukiran yang diperlukan untuk baja tertentu meningkat seiring dengan peningkatan strain rate. Studi pada baja low carbon menunjukkan bahwa pengaruh strain rate lebih jelas pada suhu pengukiran yang lebih tinggi. Efek ini ditunjukkan pada Gambar 2, yang memberikan kurva stress-strain untuk baja low carbon yang dipengukir pada berbagai suhu dan strain rate. Efek yang serupa telah diamati dalam baja alloy.
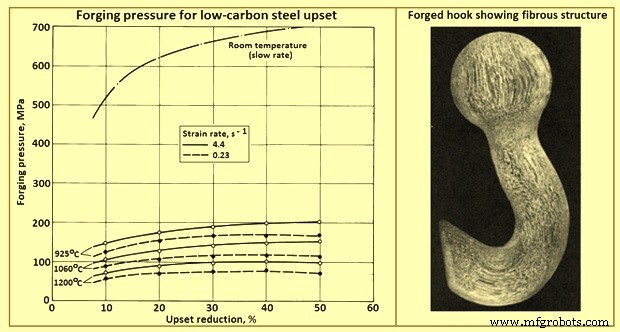
Gambar 2 Tekanan pengukiran untuk baja low carbon yang di-upset pada berbagai suhu dan dua strain rate
Seleksi Baja untuk Pengukiran
Ingot, bloom, billet, dan slab baja karbon dan alloy untuk pengukiran dihot roll atau cetak ke dimensi penampang silang perkiraan, dan oleh karena itu, toleransi lurus, camber, twist, dan flatness tidak berlaku. Produk baja setengah jadi untuk pengukiran diproduksi untuk bobot spesimen yang ditentukan atau panjang yang ditentukan.
Surface conditioning – Produk baja setengah jadi untuk pengukiran dapat dikondisi oleh scarfing, chipping, atau grinding untuk menghilangkan atau meminimalkan ketidaksempurnaan permukaan. Namun, perlu diingat bahwa, terlepas dari surface conditioning, produk masih mungkin mengandung beberapa ketidaksempurnaan permukaan.
Weight tolerances – Toleransi untuk billet, bloom, dan slab sering +/- 5% untuk specimen individu atau untuk lot yang berat kurang dari 18 ton. Lot yang berat lebih dari itu sering tunduk pada toleransi bobot +/- 2,5%.
Cutting – Produk baja setengah jadi untuk pengukiran umumnya dipotong panjang dengan hot shearing. Bergantung pada komposisi baja, hot sawing atau flame cutting juga dapat digunakan.
Quality – Quality sebagaimana istilah ini diterapkan pada produk baja setengah jadi untuk pengukiran, bergantung pada banyak faktor yang berbeda, termasuk tingkat internal soundness, keseragaman relatif komposisi kimia, dan kebebasan relatif dari ketidaksempurnaan permukaan.
Pengukiran quality semi-finished steel digunakan dalam aplikasi hot forging yang dapat melibatkan operasi heat treatment atau machining selanjutnya. Aplikasi tersebut memerlukan kontrol yang relatif ketat dari komposisi kimia dan produksi baja.
Seleksi baja untuk komponen yang dipengukir adalah bagian integral dari proses desain, dan performa yang dapat diterima tergantung pada pilihan ini. Pemahaman yang hati-hati tentang penggunaan akhir bagian yang selesai membantu mendefinisikan properti mekanis yang diperlukan, persyaratan finishing permukaan, toleransi terhadap inklusi non-logam, dan metode serta kriteria inspeksi yang menyertainya.
Baja pengukiran quality diproduksi dalam berbagai komposisi kimia. Dengan setiap praktik pelepahan dan rolling, dilakukan tingkat pengujian dan evaluasi quality. Jika ada kebutuhan, maka satu atau lebih keterbatasan quality khusus dapat ditentukan untuk baja seperti tingkat kemunculan inklusi non-logam. Kadang-kadang, untuk aplikasi reliabilitas yang lebih tinggi, diperlukan bahwa baja tunduk pada proses vacuum arc remelting atau electroslag remelting.
Penggunaan baja micro-alloyed telah berkembang dalam beberapa tahun terakhir untuk aplikasi seperti crankshaft otomotif. Baja ini biasanya memiliki penambahan kecil (0,05% hingga 0,1%) vanadium atau niobium dan dapat mencapai properti yang dapat diterima dalam kondisi non-heat-treated (as forged). Akibatnya, alloy ini mempertahankan keuntungan dari proses pengukiran sambil bersaing secara ekonomis dengan castings karena eliminasi siklus heat-treat.
Persyaratan Desain
Design requirements – Seleksi baja untuk bagian yang dipengukir biasanya memerlukan beberapa kompromi antara faktor-faktor yang berlawanan, misalnya, kekuatan versus toughness, stress-corrosion resistance versus weight, biaya manufaktur versus kapasitas beban yang berguna, biaya produksi versus biaya perawatan, dan biaya bahan baku baja versus biaya manufaktur total dari pengukiran. Seleksi material juga melibatkan pertimbangan praktik pelepahan, metode forming, operasi pemesinan, prosedur heat treatment, dan degradasi properti seiring waktu dalam pelayanan, serta properti mekanis dan kimia konvensional dari baja yang akan dipengukir.
Desain pengukiran yang efisien mencapai performa maksimum dari jumlah material minimum yang konsisten dengan beban yang akan diterapkan, producibility, dan life expectancy yang diinginkan. Untuk mencocokkan baja dengan komponen desainnya, baja pertama kali dinilai untuk kekuatan dan toughness dan kemudian kualifikasi untuk stabilitas terhadap suhu dan lingkungan. Baja optimal kemudian dianalisis untuk producibility dan akhirnya untuk ekonomi.
Analisis kegagalan adalah sumber data yang berguna untuk mencocokkan properti baja dengan persyaratan. Kegagalan komponen dapat terjadi selama operasi dalam rentang stres desain. Salah satu penyebab kegagalan prematur adalah kurangnya orientasi yang tepat dari stres desain kritis dengan aliran kristal yang disukai dari pengukiran. Kegagalan yang tidak diprediksi juga dapat terjadi karena degradasi properti seiring waktu dan pelayanan. Misalnya, stress corrosion cracking, yang timbul dari tensile stress yang berkelanjutan, dapat terjadi bahkan dalam atmosfer sekitar yang tipikal. Dalam kondisi ini, kegagalan paling mungkin terjadi pada lokasi dalam pengukiran yang cocok dengan end grain yang terbuka. Analisis kegagalan dapat mengungkapkan penyebab lain dari kegagalan prematur, seperti pertumbuhan kristal berlebihan, inklusi dari impuritas non-logam, lipatan aliran kristal dari praktik pengukiran yang tidak tepat, kurangnya struktur metalurgi wrought, dan produksi tidak sengaja dari stress raisers oleh pemesinan ke fillet yang terlalu tajam atau oleh fit yang buruk dalam assembly.
Efek Pengukiran terhadap Properti
Pembentukan konfigurasi kompleks dari bar atau billet baja karbon atau alloy membutuhkan pertama bahwa baja 'diatur' ke dalam bentuk awal yang sesuai (preformed) dan kemudian dipaksa untuk mengalir ke konfigurasi bagian akhir. Pengaturan ulang logam ini hampir tidak berpengaruh pada kekerasan dan kekuatan baja, tetapi properti mekanis tertentu (seperti ductility, impact strength, dan fatigue strength) ditingkatkan. Peningkatan dalam properti (Gambar 2) terjadi karena pengukiran (i) memecah segregasi, menyembuhkan porosity, dan membantu homogenisasi, (ii) menghasilkan struktur kristal fibrous yang meningkatkan properti mekanis paralel dengan aliran kristal, dan (iii) mengurangi ukuran kristal as-cast.
Peningkatan tipikal dalam ductility dan impact strength dari baja heat-treated sebagai fungsi dari forging reduction ditunjukkan pada Gambar 3. Data ini mengilustrasikan bahwa peningkatan maksimum dalam setiap kasus terjadi dalam arah maximum elongation. Toughness dan ductility mencapai maksimum setelah sejumlah reduksi, setelahnya reduksi lebih lanjut tidak memberikan nilai banyak.
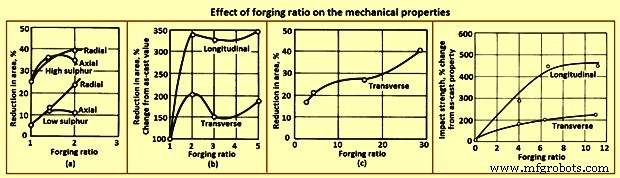
Gambar 3 Efek forging ratios terhadap properti mekanis
Tab 1 memberikan properti mekanis longitudinal tipikal dari pengukiran baja C rendah dan C medium dalam kondisi annealed, normalized, dan quenched and tempered. Seperti yang dapat diharapkan, kekuatan meningkat seiring dengan peningkatan konten C, sementara ductility menurun. Perlu diakui bahwa closed-die forgings sebagian besar dibuat dari wrought billet yang telah menerima prior working yang besar. Open-die forgings, bagaimanapun, dapat dibuat dari wrought billet atau as-cast product.
| Tab 1 Properti longitudinal dari pengukiran baja karbon pada empat konten karbon |
| Sl. No. | Konten karbon | Ultimate tensile strength | Yield strength, 0.2 % offset | Elongation | Reduction in area | Fatigue strength * | Kekerasan |
| % | MPa | MPa | % | % | MPa | HB |
| Annealed |
| 1 | 0.24 | 438 | 201 | 39 | 59 | 185 | 122 |
| 2 | 0.30 | 483 | 245 | 31.5 | 58 | 193 | 134 |
| 3 | 0.35 | 555 | 279 | 24.5 | 39 | 224 | 157 |
| 4 | 0.40 | 634 | 348 | 24 | 42 | 248 | 180 |
| Normalized |
| 1 | 0.24 | 483 | 247 | 34 | 56.5 | 193 | 134 |
| 2 | 0.30 | 521 | 276 | 28 | 44 | 209 | 148 |
| 3 | 0.35 | 579 | 303 | 23 | 36 | 232 | 164 |
| 4 | 0.40 | 690 | 355 | 22 | 36 | 255 | 196 |
| Oil quenched and tempered at 595 deg C |
| 1 | 0.24 | 500 | 305 | 35.5 | 62 | 193 | 144 |
| 2 | 0.30 | 552 | 301 | 27 | 52 | 224 | 157 |
| 3 | 0.35 | 669 | 414 | 26.5 | 49 | 247 | 190 |
| 4 | 0.40 | 724 | 386 | 19 | 31 | 277 | 206 |
| * Rotating beam test at 10,000,000 endurance limit |
Logam mengalir ke berbagai arah selama closed-die forging. Sebagai contoh, dalam pengukiran bentuk rib dan web seperti komponen air frame, hampir semua aliran logam adalah dalam arah transverse. Aliran transverse seperti ini meningkatkan ductility dalam arah tersebut dengan sedikit atau tidak ada pengurangan dalam ductility longitudinal. Transverse ductility secara konseptual dapat sama atau melebihi longitudinal ductility jika forging reduction cukup besar dan jika aliran logam terutama dalam arah transverse. Efek yang serupa diamati dalam upsetting dari wrought billet. Dalam kasus ini, sumah longitudinal asli dari material disingkat oleh upsetting, dan perpindahan lateral logam adalah dalam arah radial. Ketika upset reduction melebihi sekitar 50%, ductility dalam arah radial biasanya melebihi yang dalam arah axial (Gambar 4).
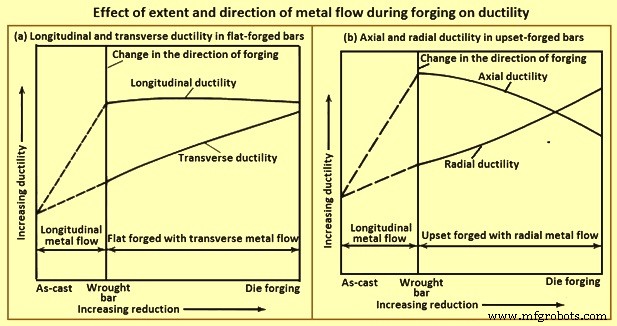
Gambar 4 Pengaruh tipikal dari upset reduction terhadap ductility axial dan radial dari baja yang dipengukir
Wrought structure dan ductility – Aspek lain dari kontrol material memastikan bahwa pengukiran akhir telah mengalami deformasi plastis yang cukup untuk mencapai struktur wrought yang diperlukan untuk pengembangan properti mekanis yang menjadi dasar desain. Meskipun beberapa deformasi plastis tercapai selama breakdown dari produk cetak menjadi billet pengukiran, jauh lebih banyak diberikan selama proses closed-die forging. Kontrol material untuk pengukiran high strength dapat memerlukan penentuan properti mekanis dari billet pengukiran, serta dari pengukiran itu sendiri.
Ukuran dari ductility atau toughness ditentukan dengan mengukur reduksi area yang diperoleh dalam sampel tes tension transverse. Ketika tes yang sesuai dilakukan pada sampel transverse dan longitudinal yang diambil dari pengukiran yang diheat treat ke tingkat kekuatan yang sama, mungkin untuk membandingkan properti mekanis dari stok billet dan pengukiran dan untuk memperkirakan proporsi dari struktur metalurgi wrought akhir yang disumbangkan oleh masing-masing.
Ductility dan jumlah forging reduction – Tujuan utama dari kontrol material adalah untuk memastikan bahwa properti mekanis optimal dicapai dalam pengukiran yang selesai. Jumlah reduksi yang dicapai dalam pengukiran memiliki efek yang signifikan pada ductility, seperti yang ditunjukkan pada Gambar 4, yang membandingkan ductility dalam inget cetak, bar atau billet wrought (rolled), dan pengukiran. Kurva dalam Gambar 4(a) menunjukkan bahwa ketika bar atau billet wrought di flat forged dalam die, peningkatan forging reduction tidak mempengaruhi ductility longitudinal, tetapi menghasilkan peningkatan bertahap dalam ductility transverse. Ketika bar atau billet yang sama di upset forged dalam die, peningkatan forging reduction menghasilkan penurunan bertahap dalam ductility axial dan peningkatan bertahap dalam ductility radial.
Ductility dari inget cetak bervariasi dengan komposisi kimia, praktik pelepahan, dan ukuran inget. Ductility dari inget baja dengan komposisi alloy yang sama juga bervariasi, tergantung apakah mereka dicurahkan dari baja air-melted atau vacuum arc remelted. Ketika memulai dengan inget besar dari alloy tertentu, terkadang praktis untuk me-roll sebagian inget ke berbagai ukuran billet atau bar dengan jumlah forging reduction yang bervariasi. Jumlah minimum reduksi tidak standar, tetapi jarang kurang dari 2:1 (rasio luas penampang inget ke luas penampang billet). Reduksi inget baja ke billet biasanya jauh lebih besar dari 2:1. Sebaliknya, beberapa alloy forgings tahan panas dipengukir langsung dari inget cetak.
Seringkali, tidak mungkin untuk menyiapkan billet untuk pengukiran yang begitu besar sehingga membutuhkan seluruh bobot inget. Jumlah forging reduction yang diwakili oleh struktur metalurgi wrought paling baik dikontrol oleh observasi dan pengujian sampel macro-etch dan tension test yang diambil dari pengukiran yang selesai. Sampel ini memungkinkan eksplorasi area kritis dan, umumnya, seluruh pengukiran. Mereka dipilih dari arah kristal longitudinal, long-transverse, dan short-transverse, sesuai kebutuhan. Uji etch memungkinkan observasi visual dari aliran kristal. Uji mekanis mengkaitkan kekuatan dan toughness dengan aliran kristal.
Aliran kristal – Macro-etching memungkinkan observasi langsung dari arah dan kontur kristal dan juga berfungsi untuk mendeteksi folds, laps, dan re-entrant flow. Dengan macro-etching sampel yang sesuai, aliran kristal dapat diperiksa dalam arah longitudinal, long-transverse, dan short-transverse. Macro-etching juga memungkinkan evaluasi section lengkap, end-to-end dan side-to-side, dan tinjauan dari keseragaman ukuran kristal makro. Gambar 2 menunjukkan aliran kristal dalam bagian pengukiran representatif.
Ukuran kristal dan mikro-constituents – Pemeriksaan metalografi, menggunakan mikroskop, paling sesuai untuk memeriksa area yang dipertanyakan yang diungkap oleh macro-etching, untuk mengukur ukuran kristal, dan untuk menentukan sifat dan jumlah mikro-constituents.
Fatigue strength – Fatigue tests digunakan dalam kontrol material di bawah kondisi dan untuk tujuan seperti (i) laboratorium testing sampel kecil untuk pengembangan atau kualifikasi material, (ii) laboratorium testing komponen lengkap atau sub-assembly untuk pengembangan desain, dan (iii) survei komponen atau assembly di lapangan untuk memastikan keandalan yang berkelanjutan dalam pelayanan.
Laboratorium fatigue testing sampel kecil untuk kualifikasi atau pengembangan material dilakukan dengan metode standar. Sampel tes diambil baik dari produk pabrik atau dari closed-die forgings, sesuai kebutuhan. Sampel standar cukup kecil untuk memungkinkan seleksi dari banyak lokasi dalam pengukiran dan untuk dikorelasikan dengan berbagai arah aliran kristal. Pengujian umumnya dilakukan pada suhu ruangan di udara, meskipun pengujian pada suhu yang lebih tinggi atau lebih rendah dan dalam atmosfer khusus dapat dilakukan.
Penerapan fatigue testing laboratorium skala kecil ke dalam analisis komponen atau assembly memperkenalkan variabel tambahan. Salah satunya adalah efek kondisi permukaan. Kurva dalam Gambar 5(a) menunjukkan bahwa fatigue strength dari sampel baja bervariasi secara signifikan, tergantung apakah permukaan dipolish, diproses, di-hot rolled, atau as-forged. Baja yang diuji adalah low alloy steel wrought yang diheat treat ke 269 HB hingga 285 HB, setara dengan tensile strength 876 MPa dan yield strength 696 MPa. Persiapan sampel memerlukan sampel diproses dan dipolish setelah heat treatment dan rolling atau forging mendahului heat treatment. Untuk umur fatigue 10^6 siklus, fatigue limit adalah 395 MPa untuk sampel yang digosok, 315 MPa untuk sampel yang diproses, 205 MPa untuk sampel as-rolled, dan hanya 150 MPa untuk specimen as-forged.
Kurva dalam Gambar 5(b) berlaku untuk baja dengan tensile strength yang bervariasi dari 345 MPa hingga 2.070 MPa dan merupakan perkiraan dari beberapa tes. Persiapan sampel untuk sampel as-forged atau decarburized pada tingkat tensile strength 965 MPa mencakup baja rough machined dari bar stock, dipanaskan ke sekitar 900 derajat C dalam pemanas gas-fired muffle selama 20 menit hingga 30 min, sangat ringan swaged dari diameter asli 7,47 mm ke diameter akhir 7,16 mm, dan di-air cooled. Heat treatment terdiri dari austenitizing dalam salt bath pada sekitar 830 derajat C selama 45 menit, oil quenching, tempering di udara selama 1 jam pada sekitar 620 derajat C, dan water quenching. Forging dan heat treating menghasilkan surface decarburized hingga kedalaman sekitar 0,064 mm. Sampel ini telah menunjukkan fatigue strength, pada 10^6 siklus, sekitar 310 MPa, dibandingkan dengan 470 MPa untuk sampel yang tidak dipengukir tetapi diproses atau dipolish dan bebas decarburization. Decarburization menurunkan tingkat kekuatan yang diperoleh oleh heat treatment. Kontrol laboratorium kondisi permukaan sulit untuk diduplikasi dalam produksi massal dari komponen yang dipengukir. Oleh karena itu, fatigue strength dari komponen full-size bervariasi pada rentang yang lebih luas daripada sampel kecil, karena variasi dalam kondisi permukaan.
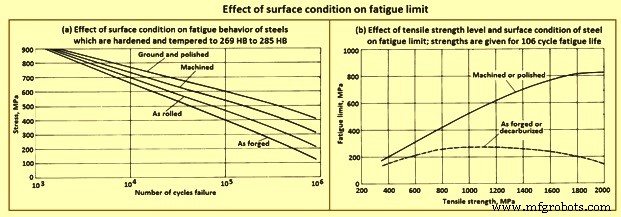
Gambar 5 Efek kondisi permukaan terhadap fatigue limit
Fracture toughness – Retakan rapuh dari pengukiran dan komponen lain sebagai akibat dari propagasi retakan pada tingkat stres yang jauh di bawah yield strength dari baja telah menyebabkan studi yang luas tentang karakteristik retakan dan metode untuk mengevaluasi fracture toughness. Hasil studi ini sangat penting untuk kontrol material, terutama dengan berkaitan dengan pengembangan tes untuk mengevaluasi fracture toughness di mana standar untuk kontrol material dapat didasarkan.
Di area tes laboratorium dan teknik analitis, penekanan utama telah ditempatkan pada pengembangan metode yang dapat diandalkan untuk mengevaluasi kekuatan baja yang mengandung retakan atau cacat seperti retakan. Secara spesifik, minat berpusat pada metode untuk menentukan plane-strain fracture toughness. Komponen yang dipengukir dievaluasi dengan menguji sampel kecil yang diambil dari lokasi terpilih pada pengukiran yang mewakili berbagai arah kristal.
Salah satu prosedur tes terdiri dari bend testing sampel yang di-notched dan fatigue-cracked dalam lingkungan netral. Tujuan dari tes ini adalah untuk mendapatkan nilai batas bawah dari fracture toughness yang dapat digunakan untuk mengestimasi hubungan antara stres dan ukuran cacat dalam logam di bawah kondisi pelayanan di mana high constraint diharapkan. Dalam prosedur tes yang disebutkan, sampel tes dengan chevron notch secara sesuai pre-cracked dalam fatigue. Kemudian diuji dalam bend test fixture yang disediakan dengan support rolls yang berputar dan bergerak sedikit terpisah untuk mengizinkan rolling contact dan secara virtual menghilangkan efek gesekan. Sampel tunduk pada three-point bending, dan imposed load versus displacement change di seluruh notch dicatat pada autographic recorder. Fracture toughness dirating oleh parameter yang dihitung, critical stress intensity.
End-grain exposure – Lowered resistance to stress-corrosion cracking in the long-transverse and short-transverse directions is related to the end-grain exposure. Sebuah bagian sampel tes yang panjang dan sempit sehingga kristal paralel dengan sumah longitudinal sampel tidak memiliki end grain yang terbuka, kecuali di ujung ekstrim, yang tidak tunduk pada loading. Sebaliknya, sampel yang sesuai yang dipotong dalam arah transverse memiliki end-grain exposure di semua titik sepanjang panjangnya. End grain sangat terlihat dalam arah short-transverse pada die forgings yang dirancang dengan flash line. Akibatnya, komponen yang dipengukir yang dirancang untuk mengurangi atau menghilangkan end grain memiliki resistensi yang lebih baik terhadap stress-corrosion cracking.
Residual stress – Sustained tensile stress di permukaan pengukiran yang berkontribusi pada stress-corrosion cracking adalah total dari applied dan residual stresses. Ketika residual stress merupakan persentase yang signifikan dari total stress, harus dikurangi atau dihilangkan. Sumber umum dari residual tensile stresses termasuk quenching, machining, dan poor fit in assembly. Masing-masing dapat dengan sesuai dimodifikasi untuk mengurangi atau menghilangkan tensile stresses, terutama yang ada pada permukaan yang terbuka. Sebagai contoh, drastic quenching meletakkan permukaan dari alloy yang dapat diheat treat dalam keadaan kompresi dan inti dalam keadaan tension. Selanjutnya, permukaan yang dikompresi dapat sepenuhnya dihilangkan selama rough machining, mengekspos inti yang stres-tension. Bahaya ini dapat dihindari dengan quenching setelah, daripada sebelum, rough machining. Dalam beberapa aplikasi, permukaan yang dalam tension ditempatkan dalam kompresi oleh shot peening.
Hydrogen-stress cracking terjadi tanpa korosi. Oleh karena itu, iniciasinya tidak terbatas pada permukaan eksternal dalam kontak dengan medium korosif. Ia dapat mulai pada any nucleus yang sesuai, seperti inklusi atau void, serta pada surface notch atau irregularity lainnya. Hydrogen-stress cracking di interior described as hydrogen embrittlement atau hydrogen flaking. Hydrogen-stress cracking telah diamati, dipelajari, dan dibawa ke dalam kontrol dalam sebagian besar baja high-strength. Praktik modern vacuum melting dapat mengurangi residual hydrogen ke jumlah yang tidak signifikan. Konten hydrogen 3 ppm hingga 6 ppm dalam baja air-melted dapat dengan mudah diturunkan ke 0,6 ppm hingga 1 ppm oleh vacuum arc remelting. Asalkan konten hydrogen awal dari baja rendah secara terima, prosedur kontrol material harus memastikan bahwa hydrogen pickup dihindari dalam semua proses selanjutnya, termasuk forging, heat treating, hot salt bath descaling, pickling, dan plating. Selama forging, baja mengembangkan surface scale dan surface layer yang decarburized, keduanya kemudian dihilangkan oleh grit blasting dan machining. Kecuali baja di-acid pickled, tidak ada kemungkinan hydrogen pickup.
Banyak bagian kritis yang terbuat dari pengukiran baja dilindungi oleh lapisan cadmium. Bagian baja yang diheat treat ke tingkat kekuatan yang lebih tinggi dari 1.655 MPa sangat sensitif terhadap hydrogen pickup, dalam kasus mereka dilapisi dengan cadmium, lapisan ditambatkan dalam vacuum. Bagian yang diheat treat ke tingkat kekuatan yang lebih rendah dari 1.655 MPa dapat di-cadmium plated electrolytically, asalkan plating bath yang mengandung titanium digunakan dan bagian kemudian di-bake pada sekitar 190 derajat C selama 12 jam.
Properti mekanis – Keuntungan utama dari pembentukan bagian logam dengan rolling, forging, atau extrusion berasal dari kesempatan yang ditawarkan proses ini kepada desainer dengan berkaitan dengan kontrol aliran kristal. Kekuatan produk wrought ini dan sejenisnya hampir selalu terbesar dalam arah longitudinal (atau setara) dari aliran kristal, dan kemampuan beban maksimal dalam bagian akhir dicapai dengan menyediakan pola aliran kristal paralel dengan arah beban service yang diterapkan utama ketika, tambahan pula, sound, dense, good-quality metal dengan ukuran kristal yang cukup halus telah diproduksi di seluruhnya.
Aliran kristal dan anisotropi – Baja yang diroll, dipengukir, atau diextrude mengembangkan dan mempertahankan struktur kristal seumpat serat yang selaras dalam arah utama kerja. Karakteristik ini terlihat pada permukaan eksternal dan silang produk wrought ketika permukaan dengan sesuai dipersiapkan dan di-etch. Serat adalah hasil dari elongasi dari konstituen mikrostruktur baja dalam arah kerja. Oleh karena itu, frasa 'arah aliran kristal' biasanya digunakan untuk menggambarkan arah dominan dari serat ini dalam produk logam wrought.
Dalam baja wrought, arah aliran kristal juga terlihat dari pengukuran properti mekanis. Kekuatan dan ductility hampir selalu lebih besar dalam arah paralel dengan arah kerja. Karakteristik yang menunjukkan nilai kekuatan dan ductility yang berbeda dengan berkaitan dengan arah kerja disebut mechanical anisotropy dan dimanfaatkan dalam desain produk wrought. Meskipun properti terbaik dalam baja wrought paling sering longitudinal (atau setara), properti dalam arah lain masih dapat unggul dibandingkan dengan produk yang tidak wrought, yaitu, inget cetak atau stok pengukiran yang diambil dari inget yang sedikit dikerjakan.
Section segi empat menunjukkan anisotropi di antara ketiga arah utama yaitu longitudinal, long transverse, dan short transverse. Desain yang menggunakan section segi empat melibatkan properti di semua arah ini, tidak hanya longitudinal. Oleh karena itu, longitudinal, long-transverse, dan short-transverse service loads dari section segi empat dianalisis secara terpisah.
Anisotropi dalam baja high strength – Meskipun semua baja wrought secara mekanis anisotropik, efek anisotropi pada properti mekanis bervariasi di antara logam dan alloy yang berbeda. Misalnya, baja vacuum-melted dengan komposisi tertentu umumnya kurang secara mekanis anisotropik daripada baja conventionally killed, air-melted dengan komposisi yang sama. Respons terhadap etching untuk mengungkapkan karakteristik aliran kristal dari anisotropi juga bervariasi. Baja dengan resistensi korosi buruk dengan mudah di-etch, sementara yang dengan resistensi korosi baik memerlukan etchants yang lebih korosif dan waktu etching yang lebih lama untuk mengungkap aliran kristal. Secara umum, properti fatigue secara signifikan dipengaruhi oleh hubungan arah flow-line dengan arah stres dari beban yang diterapkan. Ketika flow lines perpendikular terhadap stres beban, efek stress-raising dihasilkan.
Pelumas Pengukiran
Durante bertahun-tahun, campuran minyak-grafit biasanya digunakan sebagai pelumas untuk pengukiran baja karbon dan alloy. Namun, kemajuan terbaru dalam teknologi pelumas telah menghasilkan jenis pelumas baru, termasuk campuran air/grafit dan pelumas sintetis berbasis air. Setiap pelumas yang biasanya digunakan memiliki keuntungan serta keterbatasan (Tab 2) yang harus diseimbangkan dengan persyaratan proses.
| Tab 2 Keuntungan dan keterbatasan pelumas utama yang digunakan untuk pengukiran panas baja |
| Sl. No. | Tipe pelumas | Keuntungan | Keterbatasan |
| 1 | Air-base micro-graphite | Menghindari asap dan api; memberikan pendingin dies; mudah dicampur dengan air | Harus diterapkan dengan spraying untuk hasil terbaik |
| 2 | Air-base synthetic | Menghindari asap dan api; lebih bersih daripada minyak atau air-base grafit; membantu pendingin dies; mudah dicampur, dan tidak memerlukan agitasi setelah pencampuran awal; mengurangi penyumbatan peralatan spraying; tidak mentransfer pigmen gelap ke bagian | Harus disemprot; kurang memiliki lubricity dari grafit untuk operasi pengukiran yang parah |
| 3 | Oil-base graphite | Fluid film cocok untuk aplikasi spray atau swab; performa yang baik pada rentang suhu yang luas (hingga 540 derajat C). | Menghasilkan asap, api, dan bau menyengat; sifat meledak dapat memendekkan umur dies; memiliki implikasi kesehatan dan keselamatan yang potensial serius untuk pekerja |
Selection criteria – Seleksi pelumas untuk pengukiran berdasarkan beberapa faktor, termasuk suhu pengukiran, suhu dies, peralatan pengukiran, metode aplikasi pelumas, kompleksitas bagian yang dipengukir, dan pertimbangan lingkungan serta keselamatan. Pada suhu pengukiran panas normal untuk baja karbon dan alloy, pelumas grafit berbasis air digunakan hampir secara eksklusif, meskipun beberapa bengkel palu masih menggunakan grafit berbasis minyak.
Rentang suhu warm-forming yang paling umum untuk baja karbon dan alloy adalah 540 derajat C hingga 870 derajat C. Karena keparahan kondisi pengukiran pada suhu ini, lapisan billet sering digunakan bersamaan dengan pelumas dies. Lapisan billet yang digunakan mencakup grafit dalam fluid carrier atau pelumas berbasis air yang digunakan bersamaan dengan phosphate conversion coating dari benda kerja. Untuk suhu pengukiran yang lebih rendah (kurang dari sekitar 400 derajat C, molybdenum disulphide memiliki kapasitas beban yang lebih besar daripada grafit. Molybdenum disulphide dapat diterapkan dalam bentuk padat atau disperse dalam fluid carrier.
Perawatan Panas Hasil Pengukiran Baja Karbon dan Alloy
Biasanya pengukiran baja ditentukan berdasarkan salah satu dari empat kondisi yaitu (i) as forged tanpa pemrosesan termal lebih lanjut, (ii) diheat treat untuk kemampuan pemesinan, (iii) diheat treat untuk properti mekanis / fisik akhir, atau (iv) special heat treatment untuk meningkatkan stabilitas dimensi, terutama dalam konfigurasi bagian yang lebih kompleks.
As forged with no further thermal processing – Meskipun sebagian besar pengukiran baja diheat treat sebelum digunakan, tonase besar baja C rendah (0,1% hingga 0,25% C) digunakan dalam kondisi as-forged. Dalam pengukiran seperti ini, kemampuan pemesinan baik, dan sedikit yang dihalankan dalam hal kekuatan oleh heat treatment. Faktanya, sejumlah spesifikasi yang digunakan luas memungkinkan opsi ekonomis ini. Juga menarik untuk dicatat bahwa, dibandingkan dengan properti yang dihasilkan oleh normalizing, kekuatan dan kemampuan pemesinan sedikit lebih baik, yang kemungkinan besar disebabkan oleh fakta bahwa ukuran kristal sedikit lebih kasar daripada dalam kondisi normalized.
Heat treated for machinability – Ketika komponen yang selesai diproses akan diproduksi dari pengukiran yang dimensinya kasar, kemampuan pemesinan menjadi pertimbangan vital untuk mengoptimalkan umur alat, meningkatkan produktivitas, atau keduanya. Spesifikasi atau gambar pengukiran dapat menentukan heat treatment. Namun, ketika spesifikasi hanya memberikan kekerasan maksimum atau spesifikasi mikrostruktur, siklus termal yang paling ekonomis dan efektif harus dipilih. Heat treatment yang tersedia mencakup full anneal, spheroidize anneal, sub-critical anneal, normalize, atau normalize and temper. Heat treatment yang dipilih tergantung pada komposisi baja dan operasi mesin yang akan dilakukan. Beberapa grade baja secara inherent lunak sementara yang lain menjadi cukup keras dalam pendinginan dari suhu finishing setelah hot forging. Sebuah jenis pengelupasan biasanya diperlukan atau ditentukan untuk meningkatkan kemampuan pemesinan.
Heat treated for final mechanical / physical properties – Normalizing atau normalizing and tempering dapat menghasilkan kekerasan minimum dan ultimate tensile strength minimum yang diperlukan. Namun, untuk sebagian besar baja, siklus hardening (austenitize) dan quenching (dalam minyak, air, atau medium lain, tergantung pada ukuran section dan hardenability) diterapkan, diikuti oleh tempering untuk menghasilkan kekerasan, kekuatan, ductility, dan properti impact yang tepat. Untuk pengukiran baja yang akan diheat treat di atas tingkat kekuatan 1.035 MPa dan memiliki variasi ukuran section, praktik umum adalah normalize sebelum austenitizing untuk menghasilkan ukuran kristal yang seragam dan meminimalkan residual stress internal. Dalam beberapa contoh, praktik normal adalah menggunakan heat untuk pengukiran sebagai siklus austenitizing dan quenching di unit pengukiran. Pengukiran kemudian di-temper untuk menyelesaikan siklus heat treat. Meskipun ada keterbatasan yang jelas pada prosedur ini, ekonomi tertentu mungkin ketika prosedur ini dapat diterapkan (biasanya untuk bentuk simetris dari baja karbon yang membutuhkan sedikit pemesinan akhir).
Special heat treatment to enhance dimensional stability – Special heat treatments, terutama dalam konfigurasi bagian yang lebih kompleks, terkadang digunakan untuk mengontrol distorsi dimensi, melegakan residual stress sebelum atau setelah operasi pemesinan, menghindari quench cracking, atau mencegah thermal shock atau surface (case) hardening. Meskipun sebagian besar siklus heat-treating dapat berlaku, perawatan yang sangat spesifik dapat diperlukan. Perawatan seperti ini biasanya berlaku untuk konfigurasi pengukiran yang kompleks dengan perbedaan bersebelahan dalam ketebalan section, atau untuk baja dan alloy yang memiliki hardenability yang sangat tinggi. Ketika stabilitas bagian yang selesai dengan dimensi kritis hanya mengizinkan pemesinan ringan pada pengukiran setelah heat treatment ke properti akhir, special treatments tersedia, termasuk mar-quenching (mar-tempering), stress relieving, dan multiple tempering.
Banyak aplikasi, seperti crankshafts, camshafts, gears, forged rolls, rings, certain bearings, dan komponen mesin lainnya, membutuhkan kekerasan permukaan yang lebih tinggi untuk resistensi aus. Permukaan penting biasanya diharden setelah pemesinan oleh flame atau induction hardening, carburizing, carbo-nitriding, atau nitriding. Proses-proses ini terdaftar dalam urutan perkiraan biaya yang meningkat dan suhu maksimum yang menurun. Pertimbangan terakhir penting karena distorsi dimensi biasanya menurun seiring dengan penurunan suhu. Ini terutama benar untuk nitriding, yang biasanya dilakukan di bawah suhu tempering untuk baja yang digunakan dalam pengukiran.
Baja Mikro-legasi untuk Pengukiran
Mikro-legasi (penggunaan jumlah kecil elemen seperti vanadium dan niobium untuk memperkuat baja) telah dilakukan sejak tahun 1960 untuk mengontrol mikrostruktur dan properti baja C rendah. Sebagian besar perkembangan awal terkait dengan produk plat dan sheet di mana mikro-alloy precipitation, controlled rolling, dan teknologi pembuatan baja modern digabungkan untuk meningkatkan kekuatan secara signifikan relatif terhadap baja C rendah.
Penerapan teknologi mikro-legasi ke pengukiran baja tertinggal dibandingkan dengan produk flat-rolled karena persyaratan properti yang berbeda dan pemrosesan termo-mekanikal dari pengukiran baja. Pengukiran baja biasanya digunakan dalam aplikasi di mana high strength, fatigue resistance, dan wear resistance diperlukan. Persyaratan ini paling sering dipenuhi oleh baja C medium. Oleh karena itu, pengembangan pengukiran baja mikro-legasi didasarkan pada grade yang mengandung 0,3% hingga 0,5% C.
Gaya di balik pengembangan pengukiran baja mikro-legasi adalah kebutuhan untuk mengurangi biaya produksi. Ini dicapai dalam material ini melalui siklus termo-mekanikal yang disederhanakan (yakni, controlled cooling setelah hot forging) yang mencapai properti yang diinginkan tanpa perawatan quenching dan tempering terpisah yang diperlukan oleh baja karbon dan alloy konvensional. Pada Gambar 6, siklus pemrosesan untuk baja konvensional (quenched and tempered) dibandingkan dengan proses pengukiran baja mikro-legasi.
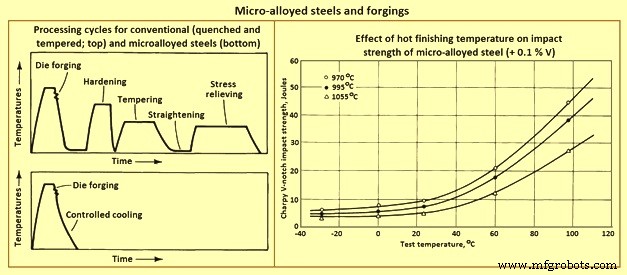
Gambar 6 Baja mikro-legasi dan pengukiran
Efek elemen mikro-legasi
Karbon – Sebagian besar mikro-alloyed steels yang dikembangkan untuk pengukiran memiliki konten karbon yang bervariasi dari 0,3% hingga 0,5%, yang cukup tinggi untuk membentuk sejumlah besar pearlite. Pearlite bertanggung jawab untuk penguatan yang substansial. Tingkat karbon ini juga menurunkan larutabilitas konstituen mikro-legasi dalam austenite.
Niobium, vanadium, dan titanium – Pembentukan endapan carbo-nitride adalah mekanisme penguatan lainnya dari pengukiran baja mikro-legasi. Vanadium, dalam jumlah yang bervariasi dari 0,05% hingga 0,2%, adalah penambahan mikro-legasi yang paling umum digunakan dalam pengukiran baja. Niobium dan titanium meningkatkan kekuatan dan toughness dengan memberikan kontrol ukuran kristal austenite. Seringkali niobium digunakan dalam kombinasi dengan vanadium untuk mencapai manfaat kontrol ukuran kristal austenite (dari niobium) dan precipitation carbo-nitride (dari vanadium).
Mangan – Mangan digunakan dalam jumlah yang relatif besar (1,4% hingga 1,5%) dalam banyak pengukiran baja mikro-legasi. Ia cenderung mengurangi ketebalan plate cementite sambil mempertahankan spasi inter-lamellar dari pearlite yang dikembangkan. Oleh karena itu, tingkat mangan yang tinggi memerlukan konten karbon yang lebih rendah untuk mempertahankan jumlah besar pearlite yang diperlukan untuk kekerasan tinggi. Mangan juga memberikan solid solution strengthening yang substansial, meningkatkan larutabilitas vanadium carbonitrides, dan menurunkan suhu solvus untuk fase-fase ini.
Silicon – Konten silicon dari sebagian besar pengukiran baja mikro-legasi komersial sekitar 0,3%. Beberapa grade mengandung hingga 0,7%. Konten silicon yang lebih tinggi terkait dengan toughness yang jauh lebih tinggi, secara tampaknya karena jumlah ferrit yang lebih tinggi relatif terhadap yang terbentuk dalam baja ferrit-pearlite dengan konten silicon yang lebih rendah.
Sulfur – Banyak pengukiran baja mikro-legasi, terutama yang diperlukan untuk digunakan dalam pengukiran otomotif di mana kemampuan pemesinan kritis, memiliki konten sulfur yang relatif tinggi. Konten sulfur yang lebih tinggi berkontribusi pada kemampuan pemesinannya, yang banding dengan kemampuan pemesinan baja quenched and tempered.
Aluminum dan nitrogen – Seperti dalam baja fine-grain yang dapat diharden, aluminum penting untuk kontrol ukuran kristal austenite dalam mikro-alloyed steels. Mekanisme kontrol ukuran kristal aluminum adalah pembentukan partikel aluminum nitride. Tunjukkan bahwa nitrogen adalah komponen interstisial utama dari vanadium carbo-nitride. Karena alasan ini, konten nitrogen yang sedang hingga tinggi diperlukan dalam mikro-alloyed steels yang mengandung vanadium untuk mempromosikan precipitation strengthening yang efektif.
Controlled Forging
Konsep kontrol ukuran kristal telah digunakan selama bertahun-tahun dalam produksi produk flat rolled. Khususnya dalam plate rolling, kemampuan untuk meningkatkan suhu rekristalisasi austenite dengan penambahan niobium yang kecil sudah well known. Proses yang digunakan untuk menghasilkan baja ini biasanya disebut sebagai controlled rolling. Manfaat kontrol ukuran kristal austenite tentunya tidak terbatas pada produk flat rolled. Meskipun suhu finishing yang lebih tinggi yang diperlukan untuk rolling batang membatasi kegunaan pendekatan ini untuk kontrol mikrostruktur, suhu finishing untuk mikro-alloyed bar steels tetap harus dikontrol.
Telah ditunjukkan bahwa, meskipun kekuatan tidak secara signifikan dipengaruhi oleh suhu finishing, toughness dari mikro-alloyed steels yang mengandung vanadium menurun seiring dengan peningkatan suhu finishing. Efek ini ditunjukkan pada Gambar 6, yang membandingkan Charpy V-notch impact strength untuk mikro-alloyed steel yang diselesaikan pada tiga suhu. Efek detrimental dari suhu finishing yang tinggi pada impact toughness juga terseret ke dalam operasi pengukiran, yaitu, semakin rendah suhu finishing dalam pengukiran, semakin tinggi toughness yang dihasilkan, dan sebaliknya. Setelah pengujian yang luas, ditunjukkan bahwa suhu finishing untuk pengukiran jika dikurangi menjadi mendekati 1000 derajat C, menghasilkan impact properties yang setara atau lebih baik daripada hot rolled bar. Juga ditunjukkan bahwa rapid induction preheating bermanfaat untuk mikro-alloyed forging steels, dan penghematan biaya 10% (untuk mikro-alloyed forgings standar) hingga 20% (untuk grade di-resulphurized) mungkin.
Suhu finishing yang lebih rendah, namun, dikenakan biaya dalam bentuk tekanan pengukiran yang lebih tinggi (dan oleh karena itu kapasitas mesin yang lebih besar yang diperlukan) dan peningkatan aus dies. Tingkat toughness yang ditingkatkan yang dihasilkan dari suhu finishing yang lebih rendah, serta penghematan biaya apa pun yang dapat dicapai sebagai akibat dari eliminasi heat treatment, harus ditimbangkan dengan peningkatan biaya yang disebabkan oleh faktor-faktor ini.
Micro-alloyed cold heading steels - Baja yang digunakan dalam produksi fastener high-strength oleh cold heading sebelumnya diproduksi dari quenched and tempered alloy steels. Untuk mendapatkan kekuatan yang cukup dengan ductility yang memadai diperlukan enam langkah pemrosesan. Perkembangan terbaru telah mengarah pada penggunaan mikro-alloyed niobium-boron steels yang tidak memerlukan heat treatment. Baja ini memanfaatkan penambahan niobium dan boron untuk mengembangkan struktur bainitic dengan work-hardening rates yang tinggi. Dalam sebagian besar kasus mereka menggunakan deformasi cold heading untuk mencapai tingkat kekuatan yang diperlukan tanpa heat treatment.



