Pengelupasan Baja: Meningkatkan Kekuatan, Duktilitas, dan Keformabilan
Pengenalan Pengelupasan Baja
Ketika logam dikerjakan dingin (direform pada suhu ruangan), mikrostruktur menjadi sangat terdistorsi karena densitas dislokasi yang meningkat yang timbul dari deformasi. Pekerjaan dingin juga dikenal sebagai work hardening atau strain hardening. Seiring logam dikerjakan dingin, kekuatan dan kekerasan meningkat sementara duktilitas menurun. Akhirnya, perlu untuk melakukan pengelupasan pada potongan untuk memungkinkan operasi forming lebih lanjut tanpa risiko memecahnya. Selain itu, beberapa baja terutama diperkuat oleh pekerjaan dingin. Dalam hal ini, penting bahwa baja tidak lunak secara signifikan saat ditempatkan dalam pelayanan.
Baja yang dikerjakan dingin dengan mikrostruktur yang sangat terdistorsi berada dalam keadaan energi tinggi dan secara termodinamik tidak stabil. Pengelupasan adalah proses perawatan panas yang melunakkan logam yang telah keras karena pekerjaan dingin. Pengelupasan terdiri dari tiga tahap proses yang berbeda yaitu (i) pemulihan, (ii) rekristalisasi, dan (iii) pertumbuhan kristal. Meskipun pengurangan energi tersimpan menyediakan gaya dorong, pengelupasan biasanya tidak terjadi secara spontan pada suhu ruangan. Ini karena pengurangan energi tersimpan terjadi melalui difusi dan energi aktivasi yang diperlukan untuk memulai proses difusi biasanya tidak cukup pada suhu ruangan. Oleh karena itu, pemanasan diperlukan untuk menyediakan energi aktivasi termal yang diperlukan untuk mentransformasi material ke keadaan energi lebih rendah. Saat strain internal direlief selama pengelupasan, kekuatan menurun sementara duktilitas meningkat.
Pemulihan (Recovery)
Selama pemulihan, ada pengaturan ulang defek internal, yang dikenal sebagai dislokasi, ke konfigurasi energi lebih rendah. Namun, bentuk dan orientasi kristal tetap sama. Ada juga pengurangan yang signifikan dalam stres sisa, tetapi kekuatan dan duktilitas sebagian besar tidak terpengaruh. Karena ada penurunan besar dalam stres sisa selama pemulihan, proses tipe pemulihan biasanya dilakukan untuk mengurangi stres sisa, sering untuk mencegah retakan korosi stres atau meminimalkan distorsi. Selama operasi stres relief, suhu dan waktu dikontrol sehingga tidak ada penurunan besar dalam kekuatan atau kekerasan.
Rekristalisasi
Dikarakterisir oleh nukleasi dan pertumbuhan kristal bebas strain dari matriks logam yang dikerjakan dingin. Selama rekristalisasi, kristal yang sangat terdeformasi yang dikerjakan dingin digantikan oleh kristal baru yang bebas strain. Orientasi baru, ukuran kristal baru, dan morfologi kristal baru terbentuk selama rekristalisasi. Gaya dorong untuk rekristalisasi adalah energi tersimpan yang tersisa yang tidak dibelanjakan selama pemulihan. Kekuatan berkurang dan duktilitas meningkat ke tingkat yang serupa dengan logam sebelum pekerjaan dingin.
Rekristalisasi dianggap lengkap ketika properti mekanis logam yang telah direkristal pendekati properti logam sebelum dikerjakan dingin. Rekristalisasi dan pelunakkan mekanis yang dihasilkan sepenuhnya membatalkan efek pekerjaan dingin pada properti mekanis benda kerja. Kurva pengelupasan untuk suatu alloy, seperti baja tipikal, menunjukkan perubahan minimal dalam properti mekanis selama pemulihan dan perubahan besar dalam properti yang terjadi selama rekristalisasi. Properti mekanis, seperti kekerasan, yield strength, tensile strength, percent elongation, dan reduksi area, berubah drastis dalam rentang suhu yang sangat kecil. Meskipun properti fisik, seperti konduktivitas listrik, mengalami peningkatan besar selama pemulihan, mereka juga terus meningkat selama rekristalisasi.
Pertumbuhan Kristal (Grain Growth)
Adalah pertumbuhan beberapa kristal yang telah direkristal, dan hanya dapat terjadi pada bekas kristal lain yang telah direkristal. Karena ukuran kristal yang halus menghasilkan kombinasi terbaik dari kekuatan dan duktilitas, dalam hampir semua kasus, pertumbuhan kristal adalah proses yang tidak diinginkan. Meskipun pertumbuhan kristal berlebihan dapat terjadi dengan menahan material terlalu lama pada suhu pengelupasan, biasanya merupakan hasil dari pemanasan pada suhu yang terlalu tinggi.
Pengelupasan adalah istilah umum yang menunjukkan perawatan yang terdiri dari pemanasan ke dan penahanan pada suhu yang sesuai diikuti oleh pendinginan pada laju yang tepat, terutama untuk pelunakkan material logam. Ini adalah proses yang melibatkan pemanasan dan pendinginan, biasanya dilakukan untuk menghasilkan pelunakkan. Istilah ini juga merujuk pada perawatan yang dimaksudkan untuk mengubah properti mekanis atau fisik, menghasilkan mikrostruktur tertentu, atau menghilangkan gas. Suhu operasi dan laju pendinginan tergantung pada material yang dianil dan tujuan perawatan.
Secara umum, dalam baja karbon murni (C), pengelupasan menghasilkan mikrostruktur ferritic-pearlitic (Gambar 1). Baja dapat dianil untuk memfasilitasi pekerjaan dingin atau pemesinan, untuk meningkatkan properti mekanis atau listrik, atau untuk mempromosikan stabilitas dimensi. Pemilihan perawatan pengelupasan yang memberikan kombinasi yang memadai dari properti tersebut dengan biaya minimum sering melibatkan kompromi. Istilah yang digunakan untuk menunjukkan jenis pengelupasan tertentu yang diterapkan pada baja adalah deskriptif dari metode yang digunakan, peralatan yang digunakan, atau kondisi material setelah perawatan. Gambar 1 menunjukkan mikrostruktur baja yang menunjukkan efek pengelupasan.
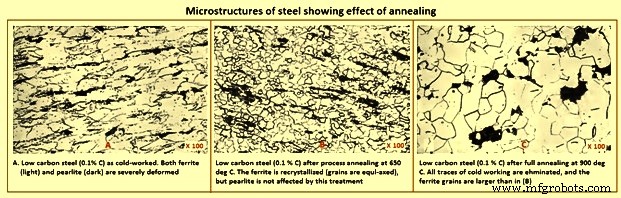
Gambar 1 Mikrostruktur baja yang menunjukkan efek pengelupasan
Prinsip Metalurgi
Diagram faz biner besi-karbon (Gambar 2) dapat digunakan untuk lebih memahami proses pengelupasan. Meskipun tidak ada proses pengelupasan yang pernah mencapai kondisi keseimbangan yang benar, ini dapat berjalan seiring dengan kondisi ini. Dalam menentukan berbagai jenis pengelupasan, suhu transformasi atau suhu kritis biasanya digunakan.
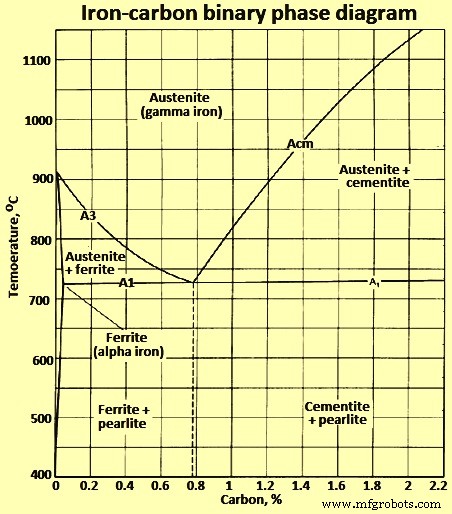
Gambar 2 Diagram faz biner besi-karbon
Suhu kritis – Suhu kritis yang harus dipertimbangkan dalam membahas pengelupasan baja adalah yang mendefinisikan awal dan penyelesaian transformasi ke atau dari austenite. Untuk baja tertentu, suhu kritis bergantung pada apakah baja sedang dipanaskan atau didinginkan. Suhu kritis untuk awal dan penyelesaian transformasi ke austenite selama pemanasan ditunjukkan, masing-masing, oleh Ac1 dan Ac3 untuk baja hypo-eutectoid dan oleh Ac1 dan Accm (atau simply Acm) untuk baja hyper-eutectoid. Suhu ini lebih tinggi dari suhu kritis yang sesuai untuk awal dan penyelesaian transformasi dari austenite selama pendinginan, yang ditunjukkan, masing-masing, oleh Ar3 dan Ar1 untuk baja hypo-eutectoid dan oleh Arcm dan Ar1 untuk baja hyper-eutectoid. ('c' dan 'r' dalam simbol berasal dari kata bahasa Prancis 'chauffage' untuk pemanasan dan 'refroidissement' untuk pendinginan). Suhu kritis ini konvergen ke nilai keseimbangan Ae1, Ae3, dan Aecm saat laju pemanasan atau pendinginan menjadi sangat lambat. Posisi garis Ae1, Ae3, dan Aecm dekat dengan garis A1, A3, dan Acm yang lebih umum (yakni, dekat keseimbangan) pada diagram faz biner besi-karbon yang ditunjukkan pada Gambar 2.
Berbagai elemen legasi secara berbeda mempengaruhi suhu kritis ini. Sebagai contoh, krom (Cr) meningkatkan suhu eutectoid, suhu A1, dan mangan (Mn) menurunkannya. Memungkinkan untuk menghitung suhu kritis atas dan bawah menggunakan komposisi kimia aktual dari baja. Persamaan yang memberikan suhu kritis perkiraan untuk baja hypo-eutectoid adalah (i) Ac1 (derajat C) = 723 – 20.7(% Mn) – 16.9(% Ni) + 29.1(% Si) – 16.9(% Cr) dengan deviasi standar +/- 11.5 derajat C, dan (ii) Ac3 (derajat C) = 910 – 203 % C – 15.2(% Ni) + 44.7(% Si) + 104(% V) + 31.5(% Mo) dengan deviasi standar +/- 16.7 derajat C.
Keberadaan elemen legasi lain juga memiliki efek yang berbeda pada suhu kritis ini. Suhu kritis keseimbangan biasanya terletak di tengah-tengah antara yang untuk pemanasan dan pendinginan pada laju yang sama. Karena pengelupasan dapat melibatkan berbagai rentang laju pemanasan dan pendinginan dalam kombinasi dengan perawatan isothermal, istilah spesifik suhu A1, A3, dan Acm digunakan lebih sedikit saat membahas konsep dasar.
Siklus Pengelupasan
Dalam praktiknya, siklus termal spesifik dari variasi tak terhingga digunakan untuk mencapai berbagai tujuan pengelupasan. Siklus ini jatuh ke dalam beberapa kategori luas yang dapat diklasifikasikan berdasarkan suhu tempat baja dipanaskan dan metode pendinginan yang digunakan. Suhu maksimum dapat (i) di bawah suhu kritis bawah, suhu A1 (pengelupasan sub-kritis), (ii) di atas suhu A1 tetapi di bawah suhu kritis atas, suhu A3 dalam baja hypo-eutectoid, atau Acm dalam baja hyper-eutectoid (pengelupasan inter-kritis), atau (iii) di atas suhu A3 (pengelupasan penuh).
Karena beberapa austenite hadir pada suhu di atas suhu A1, praktik pendinginan melalui transformasi adalah faktor kunci dalam mencapai mikrostruktur dan properti yang diinginkan. Akibatnya, baja yang dipanaskan di atas A1 tunduk pada pendinginan kontinu lambat atau perawatan isothermal pada beberapa suhu di bawah suhu A1 di mana transformasi ke mikrostruktur yang diinginkan dapat terjadi dalam waktu yang wajar.
Dalam beberapa kondisi, dua atau lebih siklus seperti itu dapat digabungkan atau digunakan secara berurutan untuk mencapai hasil yang diinginkan. Keberhasilan setiap operasi pengelupasan bergantung pada pilihan dan kontrol yang tepat dari siklus termal, berdasarkan prinsip metalurgi.
Pengelupasan Sub-Kritis
Pengelupasan sub-kritis tidak melibatkan pembentukan austenite. Kondisi awal dari baja dimodifikasi oleh proses yang diaktifkan termal seperti pemulihan, rekristalisasi, pertumbuhan kristal, dan aglomerasi karbida. Sejarah sebelumnya dari baja, oleh karena itu, adalah faktor penting. Dalam baja hypo-eutectoid as-rolled atau as forged yang mengandung ferrit dan pearlite, pengelupasan sub-kritis dapat menyesuaikan kekerasan kedua konstituen, tetapi waktu yang terlalu lama pada suhu dapat diperlukan untuk pelunakkan yang signifikan.
Perawatan sub-kritis paling efektif saat diterapkan pada baja keras atau dikerjakan dingin, yang direkristal dengan mudah untuk membentuk kristal ferrit baru. Laju pelunakkan meningkat dengan cepat saat suhu pengelupasan mendekati suhu A1. Praktik pendinginan dari suhu pengelupasan sub-kritis memiliki efek yang sangat sedikit pada mikrostruktur yang terbentuk dan properti yang dihasilkan.
Pengelupasan Inter-Kritis
Austenite mulai terbentuk ketika suhu baja melebihi suhu A1. Larutabilitas C meningkat tiba-tiba (hampir 1%) di dekat suhu A1. Dalam baja hypo-eutectoid, struktur keseimbangan dalam rentang inter-kritis di antara suhu A1 dan suhu A3 terdiri dari ferrit dan austenite, dan di atas suhu A3 struktur menjadi sepenuhnya austenitic. Namun, campuran keseimbangan ferrit dan austenite tidak tercapai segera. Sebagai contoh, laju pelarutan untuk baja eutectoid tipikal ditunjukkan pada Gambar 3.
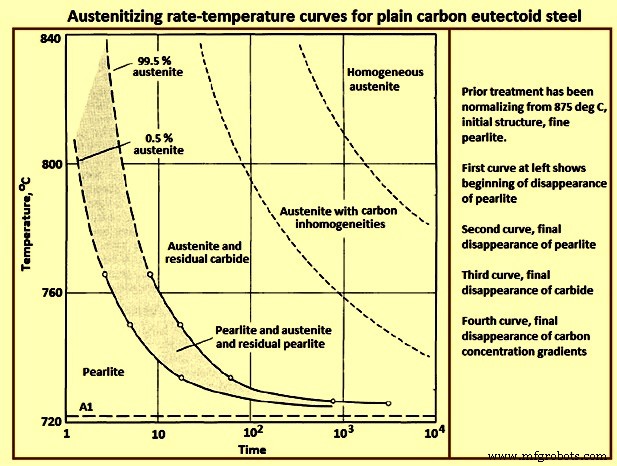
Gambar 3 Kurva suhu laju austenitizing untuk baja eutectoid C murni
Karbida yang tidak larut dapat tetap, terutama jika waktu austenitizing singkat atau suhu dekat A1, menyebabkan austenite tidak homogen. Dalam baja hyper-eutectoid, karbida dan austenite coexist dalam rentang inter-kritis di antara suhu A1 dan suhu Acm, dan homogenitas austenite bergantung pada waktu dan suhu. Tingkat homogenitas dalam struktur pada suhu austenitizing adalah pertimbangan penting dalam pengembangan struktur dan properti yang dianil. Struktur yang lebih homogen yang dikembangkan pada suhu austenitizing yang lebih tinggi cenderung mempromosikan struktur karbida lamellar saat pendinginan, sedangkan suhu austenitizing yang lebih rendah dalam rentang inter-kritis menghasilkan austenite yang kurang homogen, yang mempromosikan pembentukan karbida sferoid.
Austenite yang terbentuk ketika baja dipanaskan di atas suhu A1 bertransformasi kembali menjadi ferrit dan karbida ketika baja didinginkan lambat di bawah suhu A1. Laju dekomposisi austenite dan kecenderungan struktur karbida untuk menjadi lamellar atau sferoid sangat bergantung pada suhu transformasi. Jika austenite bertransformasi tepat di bawah suhu A1, ia dekomposisi lambat. Produk kemudian dapat mengandung karbida sferoid yang cukup kasar atau pearlite lamellar kasar, tergantung pada komposisi baja dan suhu austenitizing. Produk ini cenderung sangat lunak.
Namun, laju transformasi yang rendah pada suhu tepat di bawah suhu A1 memerlukan waktu penahanan yang lama dalam perawatan isothermal, atau laju pendinginan yang sangat lambat dalam pendinginan kontinu, jika pelunakkan maksimum diinginkan. Perawatan isothermal lebih efisien daripada pendinginan kontinu lambat dalam hal mencapai struktur dan pelunakkan yang diinginkan dalam waktu minimum. Kadang-kadang, namun, peralatan yang tersedia atau massa bagian baja yang dianil dapat membuat pendinginan kontinu lambat sebagai alternatif yang dapat dilakukan. Seiring dengan penurunan suhu transformasi, austenite biasanya dekomposisi lebih cepat, dan produk transformasi lebih keras, lebih lamellar, dan lebih kasar daripada produk yang terbentuk tepat di bawah suhu A1. Pada suhu transformasi yang lebih rendah lagi, produk menjadi campuran yang jauh lebih keras dari ferrit dan karbida, dan waktu yang diperlukan untuk transformasi isothermal lengkap dapat lagi meningkat.
Plot suhu-waktu yang menunjukkan kemajuan transformasi austenite di bawah kondisi transformasi isothermal (IT) atau transformasi kontinu (CT) untuk banyak baja menunjukkan prinsip di atas. Diagram IT atau CT ini dapat membantu dalam desain perawatan pengelupasan untuk grade baja tertentu, tetapi kegunaannya terbatas karena sebagian besar diagram yang diterbitkan mewakili transformasi dari keadaan yang sepenuhnya di-austenitize dan relatif homogen, yang tidak selalu diinginkan atau dapat dicapai dalam pengelupasan.
Dalam proses pencetakan berkelanjutan, praktik pengelupasan inter-kritis digunakan untuk mengembangkan mikrostruktur dual-phase dan tri-phase. Dalam praktik ini, baja didinginkan cepat dari suhu inter-kritis. Pendinginan cepat menyebabkan transformasi kolam austenite menjadi martensite. Mikrostruktur akhir terdiri dari pulau martensite dalam matriks ferritik. Bergantung pada konten alloy dari kolam austenite dan kondisi pendinginan, austenite tidak dapat sepenuhnya bertransformasi dan mikrostruktur terdiri dari wilayah martensite / austenite yang tetap dalam matriks ferritik.
Pendinginan Setelah Transformasi Lengkap
Setelah austenite telah sepenuhnya bertransformasi, sedikit perubahan metalurgis lain dapat terjadi selama pendinginan ke suhu ruangan. Pendinginan yang sangat lambat dapat menyebabkan beberapa aglomerasi karbida, dan akibatnya, beberapa pelunakkan lebih lanjut dari baja, tetapi dalam hal ini pendinginan yang sangat lambat kurang efektif daripada transformasi suhu tinggi. Oleh karena itu, tidak ada alasan metalurgi untuk pendinginan lambat setelah transformasi selesai, dan baja dapat didinginkan dari suhu transformasi secepat yang dapat dilakukan untuk meminimalkan waktu total yang diperlukan untuk operasi.
Jika transformasi dengan pendinginan kontinu lambat telah digunakan, suhu tempat pendinginan yang dikontrol dapat berhenti bergantung pada karakteristik transformasi baja. Namun, massa baja atau kebutuhan untuk menghindari oksidasi adalah pertimbangan praktis yang dapat memerlukan pendinginan yang ditunda untuk dilanjutkan di bawah suhu di mana transformasi austenite berhenti.
Efek Struktur Sebelumnya
Semakin halus dan merata distribusi karbida dalam struktur sebelumnya, semakin cepat laju yang austenite yang terbentuk di atas suhu A1 mendekati homogenitas lengkap. Struktur sebelumnya, oleh karena itu, dapat mempengaruhi respons terhadap pengelupasan. Ketika karbida sferoid diinginkan dalam struktur yang dianil, pemanasan awal pada suhu tepat di bawah suhu A1 terkadang digunakan untuk mengaglomerasi karbida sebelumnya guna meningkatkan resistensi mereka terhadap pelarutan dalam austenite pada pemanasan berikutnya. Keberadaan karbida yang tidak larut atau gradien konsentrasi dalam austenite mempromosikan pembentukan struktur sferoid, daripada lamellar, ketika austenite bertransformasi. Pemanasan awal untuk meningkatkan sferoidisasi terutama berlaku untuk baja hypo-eutectoid tetapi juga berguna untuk beberapa baja hyper-eutectoid low-alloy.
Pengelupasan Super-Kritis atau Penuh
Praktik pengelupasan umum adalah memanaskan baja hypo-eutectoid di atas suhu kritis atas (A3) untuk mencapai austenitizing lengkap. Proses ini disebut pengelupasan penuh. Dalam baja hypo-eutectoid (di bawah 0,77% C), pengelupasan super-kritis (yakni, di atas suhu A3) terjadi di wilayah austenite (baja sepenuhnya austenitic pada suhu pengelupasan). Namun, dalam baja hyper-eutectoid (di atas 0,77% C), pengelupasan terjadi di atas suhu A1, yang merupakan wilayah dual-phase austenite-cementite. Gambar 4 menunjukkan rentang suhu pengelupasan untuk pengelupasan penuh ditumpangkan pada diagram faz biner besi-karbon dari Gambar 2. Secara umum, suhu pengelupasan 50 derajat C di atas suhu A3 untuk baja hypo-eutectic dan suhu A1 untuk baja hyper-eutectoid cukup.
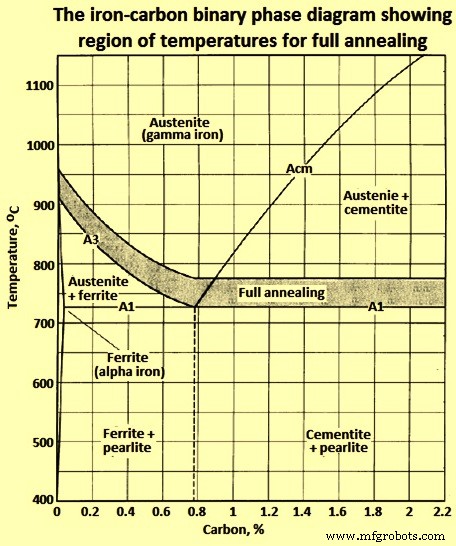
Gambar 4 Diagram faz biner besi-karbon menunjukkan wilayah suhu untuk pengelupasan penuh
Waktu Austenitizing dan Baja Dead-Soft
Baja hyper-eutectoid dapat dibuat sangat lunak dengan menahan selama waktu yang lama pada suhu austenitizing. Meskipun waktu pada suhu austenitizing dapat hanya memiliki efek kecil pada kekerasan aktual (misalnya perubahan dari 241 HB ke 229 HB), efeknya pada kemampuan pemesinan atau properti forming dingin dapat signifikan. Austenitizing jangka panjang efektif dalam baja hyper-eutectoid karena menghasilkan aglomerasi karbida sisa dalam austenite. Karbida yang lebih kasar mempromosikan produk akhir yang lebih lunak. Dalam baja C rendah, karbida tidak stabil pada suhu di atas A1 dan cenderung larut dalam austenite, meskipun pelarutan dapat lambat.
Baja yang memiliki konten C yang mendekati eutectoid biasanya membentuk produk transformasi lamellar jika di-austenitize untuk waktu yang sangat lama. Penahanan jangka panjang pada suhu tepat di atas suhu A1 dapat sebanding efektif dalam melarutkan karbida dan menghilangkan gradien konsentrasi C seperti penahanan jangka pendek pada suhu yang lebih tinggi.
Prinsip Pemandu Pengelupasan
Prinsip metalurgi yang dibahas di atas telah diintegrasikan ke dalam tujuh aturan berikut, yang dapat digunakan sebagai pedoman untuk pengembangan jadwal pengelupasan yang sukses dan efisien.
Aturan nomor 1 – Semakin homogen struktur dari baja yang telah di-austenitize, semakin lengkap struktur lamellar dari baja yang dianil. Sebaliknya, semakin heterogen struktur dari baja yang telah di-austenitize, semakin hampir sferoid struktur karbida yang dianil.
Aturan nomor 2 – Kondisi terlunak dalam baja biasanya dikembangkan dengan austenitizing pada suhu kurang dari 55 derajat C di atas suhu A1 dan transformasi pada suhu (biasanya) kurang dari 55 derajat C di bawah suhu A1.
Aturan nomor 3 – Karena waktu yang sangat lama dapat diperlukan untuk transformasi lengkap pada suhu kurang dari 55 derajat C di bawah suhu A1, biarkan sebagian besar transformasi berlangsung pada suhu yang lebih tinggi, di mana produk lunak terbentuk, dan selesaikan transformasi pada suhu yang lebih rendah, di waktu yang diperlukan untuk penyelesaian transformasi pendek.
Aturan nomor 4 – Setelah baja telah di-austenitize, didinginkan ke suhu transformasi secepat yang dapat dilakukan untuk meminimalkan durasi total operasi pengelupasan.
Aturan nomor 5 – Setelah baja telah sepenuhnya bertransformasi, pada suhu yang menghasilkan mikrostruktur dan kekerasan yang diinginkan, didinginkan ke suhu ruangan secepat yang dapat dilakukan untuk mengurangi waktu total pengelupasan lebih lanjut.
Aturan 6 – Untuk memastikan minimum pearlite lamellar dalam struktur baja baja baja tool 0,7% C hingga 0,9% C dan baja medium C low-alloy lainnya, pemanasan awal dilakukan selama beberapa jam pada suhu sekitar 28 derajat C di bawah suhu kritis bawah (A1) sebelum austenitizing dan transformasi seperti biasa.
Aturan nomor 7 – Untuk memperoleh kekerasan minimum dalam baja alloy tool hypereutectoid yang dianil, pemanasan dilakukan pada suhu austenitizing untuk waktu yang lama (sekitar 10 jam hingga 15 jam), kemudian bertransformasi seperti biasa.
Aturan-aturan ini diterapkan paling efektif ketika suhu kritis dan karakteristik transformasi baja telah ditetapkan dan ketika transformasi dengan perawatan isothermal dapat dilakukan.
Suhu Pengelupasan
Dari sudut pandang praktis, sebagian besar praktik pengelupasan telah ditetapkan dari pengalaman. Untuk banyak aplikasi pengelupasan, cukup untuk menentukan bahwa baja didinginkan dalam pemanas dari suhu pengelupasan (austenitizing) yang ditentukan.
Siklus pemanasan yang memanfaatkan suhu austenitizing di ujung atas rentang normal menghasilkan struktur pearlitic. Struktur sferoidisasi predominant diperoleh ketika suhu yang lebih rendah digunakan. Ketika baja alloy dianil untuk mendapatkan mikrostruktur tertentu, presisi yang lebih diperlukan dalam menentukan suhu dan kondisi pendinginan untuk pengelupasan.
Untuk sebagian besar baja, pengelupasan dapat dilakukan dengan memanaskan ke suhu austenitizing dan kemudian baik didinginkan dalam pemanas pada laju yang dikontrol atau didinginkan cepat ke, dan menahan pada, suhu yang lebih rendah untuk transformasi isothermal. Kedua prosedur menghasilkan kekerasan yang hampir sama. Namun, waktu yang jauh lebih sedikit diperlukan untuk transformasi isothermal.
Keseragaman Suhu
Salah satu kontribusi potensial untuk kegagalan operasi pengelupasan adalah kurangnya pengetahuan tentang distribusi suhu di dalam muatan baja dalam pemanas. Pemanas yang cukup besar untuk menganil sekitar 20 ton baja sekaligus tidak langka. Di beberapa bengkel presingan besar, benda kerja dapat melebihi 300 ton. Semakin besar pemanas, semakin sulit untuk menetapkan dan memelihara kondisi suhu yang seragam di seluruh muatan, dan semakin sulit untuk mengubah suhu baja selama baik pemanasan atau pendinginan.
Termokopel pemanas menunjukkan suhu ruang di atas, bawah, atau di samping muatan, tetapi suhu ini dapat berbeda 28 derajat C atau lebih dari suhu baja itu sendiri, terutama ketika baja berada dalam pipa atau kotak, atau ketika batang atau strip dipack dalam muatan padat dalam atmosfer netral. Ketika kondisi ini ada, distribusi suhu di seluruh muatan selama pemanasan dan pendinginan harus ditetapkan dengan menempatkan termokopel di antara batang, presingan, coil, dan sebagainya. Praktik yang baik adalah dengan menyel bertermokopel ke benda kerja atau menggunakan termokopel tertanam (termokopel yang ditempatkan dalam lubang yang dibuat di benda kerja). Pengaturan pemanas selama operasi pengelupasan harus didasarkan pada suhu yang diindikasikan oleh termokopel ini, yang dalam kontak sebenarnya dengan baja, daripada pada suhu yang diindikasikan oleh termokopel pemanas.
Sferoidisasi
Sebagian besar aktivitas sferoidisasi dilakukan untuk meningkatkan keformabilan dingin baja. Ini juga dilakukan untuk meningkatkan kemampuan pemesinan baja hyper-eutectoid, serta baja tool. Mikrostruktur sferoidized diinginkan untuk forming dingin karena menurunkan stres aliran material. Stres aliran ditentukan oleh proporsi dan distribusi ferrit dan karbida. Kekuatan ferrit bergantung pada ukuran kristalnya dan laju pendinginan. Apakah karbida hadir sebagai lamella dalam pearlite atau spheroids secara menyeluruh mempengaruhi keformabilan baja. Baja dapat di-sferoidize, yaitu, dipanaskan dan didinginkan untuk menghasilkan struktur karbida bulat dalam matriks ferritik.
Gambar 5 menunjukkan mikrostruktur baja eutectoid yang mengandung 0,77% C dengan semua cementite dalam bentuk sferoid. Sferoidisasi dapat terjadi dengan banyak metode yaitu (i) penahanan yang panjang pada suhu tepat di bawah Ae1, (ii) pemanasan dan pendinginan bergantian antara suhu yang tepat di atas Ac1 dan tepat di bawah Ar1, (iii) pemanasan ke suhu tepat di atas Ac1, dan kemudian baik didinginkan sangat lambat dalam pemanas atau menahan pada suhu tepat di bawah Ar1, (iv) pendinginan pada laju yang sesuai dari suhu minimum di mana semua karbida larut untuk mencegah pembentukan kembali jaringan karbida, dan kemudian pemanasan ulang sesuai dengan metode pertama atau kedua di atas (berlaku untuk baja hypereutectoid yang mengandung jaringan karbida). Gambar 5 menunjukkan rentang suhu yang digunakan untuk sferoidisasi baja hypo-eutectoid dan hyper-eutectoid. Laju sferoidisasi yang disediakan oleh metode ini bergantung pada mikrostruktur sebelumnya, paling besar untuk struktur yang di-quench di mana fase karbida halus dan terdistribusi. Pekerjaan dingin sebelumnya juga meningkatkan laju reaksi sferoidisasi dalam perawatan sferoidisasi sub-kritis.
Perlu dicatat bahwa sulit untuk menetapkan penamaan yang konsisten untuk suhu kritis. Dalam diskusi tentang pemanasan dengan penahanan yang panjang, suhu kritis yang diinginkan adalah suhu keseimbangan Ae1 dan Ae3. Terminologi menjadi lebih arbitrer dalam diskusi tentang pemanasan dan pendinginan pada laju yang tidak ditentukan dan untuk waktu penahanan yang tidak ditentukan.
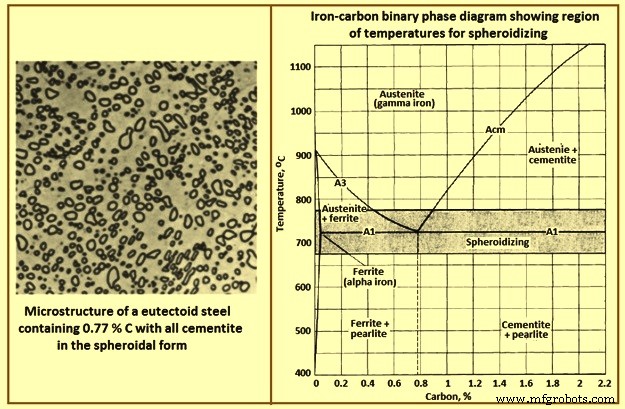
Gambar 5 Mikrostruktur sferoidized dan diagram faz biner besi-karbon menunjukkan wilayah suhu untuk sferoidisasi
Efek mikrostruktur sebelumnya pada sferoidisasi dapat dilihat dengan memberikan siklus pemanasan waktu / suhu yang sama pada dua sampel (satu dengan mikrostruktur martensit sebelumnya, dan yang kedua dengan mikrostruktur ferrit-pearlite sebelumnya) dan menahan kedua sampel selama 21 jam pada 700 derajat C. Terlihat bahwa sferoidisasi telah terjadi pada sampel baja dengan mikrostruktur martensit sebelumnya. Di sisi lain, baru saja dimulai pada baja yang sama dengan mikrostruktur ferrit-pearlite sebelumnya. Terlihat bahwa setelah 200 jam pada 700 derajat C, proses sferoidisasi hampir selesai pada baja ferrit-pearlite sebelumnya. Namun, jejak area pearlitic masih terlihat.
Untuk sferoidisasi penuh, suhu austenitizing yang sedikit di atas suhu Ac1 atau sekitar tengah di antara Ac1 dan Ac3 digunakan. Jika suhu sedikit di atas Ac1 akan digunakan, karakteristik pemuatan yang baik dan kontrol suhu yang akurat diperlukan untuk hasil yang tepat, jika tidak, mungkin Ac1 tidak tercapai dan austenitization tidak dapat terjadi.
Baja C jarang di-sferoidize untuk pemesinan, karena dalam kondisi sferoidized mereka terlalu lunak dan 'lengket', memotong dengan chip yang panjang dan tahan. Ketika baja C di-sferoidize, umumnya untuk memungkinkan deformasi yang parah. Misalnya, ketika pipa baja 0,2% C diproduksi oleh cold drawing dalam dua atau tiga pass, struktur sferoidized dicapai jika material dianil selama 0,5 jam hingga 1 jam pada 690 derajat C setelah setiap pass. Produk akhir memiliki kekerasan sekitar 163 HB. Pipa dalam kondisi ini mampu menahan deformasi parah selama cold forming selanjutnya. Seperti dengan banyak jenis perawatan panas lainnya, kekerasan setelah sferoidisasi bergantung pada C dan konten alloy. Peningkatan C atau konten alloy, atau keduanya, menghasilkan peningkatan kekerasan as sferoidized, yang umumnya berkisar dari 163 HB hingga 212 HB.
Pengelupasan Proses
Seiring dengan meningkatnya kekerasan baja selama pekerjaan dingin, duktilitas menurun dan cold reduction tambahan menjadi sangat sulit sehingga material baja harus dianil untuk memulihkan duktilitasnya. Pengelupasan di antara langkah proses ini disebut pengelupasan in-process atau semplicemente pengelupasan proses. Ini dapat terdiri dari perawatan yang sesuai apa pun. Namun, dalam sebagian besar kasus, perawatan sub-kritis sudah cukup dan paling murah, dan istilah 'pengelupasan proses' tanpa kualifikasi lebih lanjut biasanya merujuk pada pengelupasan sub-kritis in-process. Gambar 6 menunjukkan rentang suhu yang biasanya digunakan untuk pengelupasan proses. Sering kali perlu untuk menentukan pengelupasan proses untuk bagian yang di-form dingin oleh stempel, heading, atau ekstrusi. Baja yang dipanaskan tinggi C dan alloy juga dianil proses untuk mencegah retakan dan melunakkannya untuk pemotongan, turning, atau straightening.
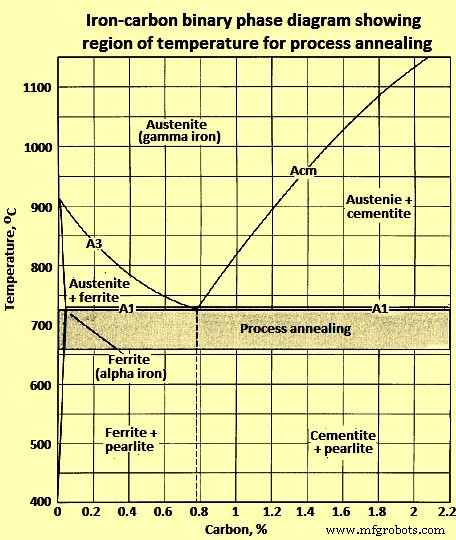
Gambar 6 Diagram faz biner besi-karbon menunjukkan wilayah suhu untuk pengelupasan proses
Pengelupasan proses biasanya terdiri dari pemanasan ke suhu di bawah Ae1, penahanan untuk waktu yang sesuai dan kemudian pendinginan, biasanya di udara. Dalam sebagian besar kasus, pemanasan ke suhu antara 10 derajat C dan 20 derajat C di bawah Ae1 menghasilkan kombinasi terbaik dari mikrostruktur kekerasan, dan properti mekanis. Kontrol suhu diperlukan hanya untuk mencegah pemanasan material di atas Ae1 dan dengan itu mengalahkan tujuan pengelupasan.
Ketika pengelupasan proses dilakukan hanya untuk melunakkan material untuk operasi seperti pemotong dingin dan pemotong sisik dingin, suhu yang jauh di bawah Ae1 biasanya digunakan dan kontrol yang ketat tidak diperlukan.
Di industri kawat, pengelupasan proses digunakan sebagai perawatan perantara di antara pengaruman kawat ke ukuran sedikit lebih besar dari ukuran akhir yang diinginkan dan pengaruman ringan reduksi ke ukuran akhir. Kawat yang dibuat demikian dikenal sebagai kawat dianil dalam proses. Pengelupasan proses juga digunakan dalam produksi kawat yang cukup lunak untuk upsetting parah dan untuk memungkinkan pengaruman ukuran yang lebih kecil dari kawat baja C rendah dan C medium yang tidak dapat di-arum dari rod yang di-hot roll ke ukuran kecil yang diinginkan secara langsung. Pengelupasan proses lebih memuaskan daripada pengelupasan sferoidize untuk material yang, karena komposisinya atau ukurannya (atau keduanya), tidak dapat di-arum ke ukuran akhir karena kurang duktilitas atau tidak memenuhi persyaratan fisik. Juga, material yang dipotong sisik selama proses dianil proses untuk meningkatkan duktilitas permukaan sisik ke tingkat yang cocok untuk proses lebih lanjut.
Struktur yang Dianil untuk Pemesinan
Kombinasi yang berbeda dari mikrostruktur dan kekerasan, dianggap bersama-sama, signifikan dalam hal kemampuan pemesinan. Berdasarkan banyak observasi, mikrostruktur optimal untuk pemesinan baja dengan berbagai konten C diberikan dalam Tab 1.
| Tab 1 Mikrostruktur optimal untuk pemesinan baja dengan berbagai konten C |
| Sl. No. | Carbon % | Mikrostruktur optimal |
| 1 | 0.06-0.2 | As-rolled (hemat biaya paling besar) |
| 2 | 0.2-0.3 | Di bawah diameter 75 mm – normalized, diameter 75 mm dan di atas – as-rolled |
| 3 | 0.3-0.4 | Dianil, untuk menghasilkan pearlite kasar, minimum ferrit |
| 4 | 0.4-0.6 | Pearlite lamellar kasar hingga karbida sferoidized kasar |
| 5 | 0.6-1 | 100% karbida sferoidized, kasar hingga halus |
Tipe operasi pemesinan juga merupakan faktor. Misalnya, beberapa gear dibuat dari pipa baja grade 5160 dengan operasi ganda pemesinan di mesin screw otomatis dan broaching slot silang. Operasi mesin screw paling mudah dengan material yang sepenuhnya sferoidized, tetapi struktur pearlitic lebih cocok untuk broaching. Struktur semi-sferoidized terbukti menjadi kompromi yang memuaskan.
Struktur semi-sferoidized dapat dicapai dengan austenitizing pada suhu yang lebih rendah, dan terkadang pada laju pendinginan yang lebih tinggi, daripada yang digunakan untuk mencapai struktur pearlitic. Struktur semi-sferoidized dari pipa baja grade 5160 yang disebutkan di atas dicapai dengan memanaskan ke 790 derajat C dan pendinginan pada 28 derajat C/jam hingga 650 derajat C. Untuk baja ini, austenitizing pada suhu sekitar 775 derajat C menghasilkan lebih banyak sferoidisasi dan lebih sedikit pearlite.
Baja C medium jauh lebih sulit untuk di-sferoidize sepenuhnya daripada baja C tinggi seperti grade 1095 dan 52100. Dalam kehadiran karbida berlebih untuk memicu dan mempromosikan reaksi sferoidisasi, lebih sulit untuk mencapai kebebasan yang lengkap dari pearlite dalam siklus perawatan panas praktis. Pada level C yang lebih rendah, struktur yang terdiri dari pearlite kasar dalam matriks ferrit sering ditemukan sebagai yang paling dapat diproses. Dalam beberapa baja alloy, tipe struktur ini paling baik dicapai dengan memanaskan pada suhu yang jauh di atas Ac3 untuk mendirikan ukuran kristal austenite kasar, kemudian menahan di bawah Ar1 untuk mengizinkan pearlite lamellar kasar terbentuk. Proses ini terkadang disebut sebagai cycle annealing atau lamellar annealing. Misalnya, gear baja grade 4620 yang dipresing dipanaskan cepat dalam pemanas 5 zona ke 980 derajat C, didinginkan ke 625 derajat C hingga 640 derajat C dalam zona yang didinginkan air, dan ditahan pada suhu tersebut selama 120 menit hingga 150 menit. Struktur yang dihasilkan adalah pearlite lamellar kasar dalam matriks ferrit dan memiliki kekerasan 140 HB hingga 146 HB.



