Faktor Utama dalam Produksi Coil Bergulung Panas di Hot Strip Mill
Slab cor kontinu yang tebalnya lebih dari 200 mm digunakan untuk membuat strip bergulung panas. Transformasi slab menjadi lembar / plate dengan ketebalan hanya beberapa milimeter adalah fase terpenting selama rolling baja datar. Operasi dilakukan di hot strip mill (HSM). Coil bergulung panas adalah lembar / plate baja (strip) yang diperpanjang yang diproduksi dalam bentuk coil untuk penanganan dan transportasi yang mudah.
Hot strip mill saat ini atau merupakan hot strip mill konvensional atau strip mill untuk rolling slab tipis cor kontinu. Fungsi utama HSM konvensional adalah memanaskan ulang slab setengah jadi hingga suhu rolling dan kemudian menggulungnya menjadi lebih tipis dan lebih panjang melalui serangkaian stand pabrik rolling yang didorong oleh motor besar dan akhirnya menggulung lembar / plate baja (strip) yang diperpanjang untuk penanganan dan transportasi yang mudah.
Selama periode tahun 1960 dan 1970, HSM dirancang sebagai pabrik kontinu penuh atau pabrik tiga kuartal kontinu yang menampilkan 5 hingga 7 stand roughing. Pabrik saat ini mencapai produksi tahunan 3 juta ton (Mt) hingga 5,5 Mt dalam setup semi kontinu dengan 1 hingga 2 stand roughing.
Strip diproduksi dengan ketebalan hingga 25 mm. Coil bergulung panas diproduksi dengan diameter dalam 750 mm pada coilers, diameter luar hingga 2.600 mm dan dengan batasan berat coil hingga 22 kg per mm lebar. Coil bergulung panas digunakan untuk rolling dingin, dan untuk pemotongan strip menjadi coil lebar lebih kecil dan pemotongan menjadi lembar / plate lurus. Rentang HSM untuk rolling coil bergulung panas telah mengalami perubahan signifikan dalam beberapa dekade terakhir dengan ketebalan minimum strip bergulung panas telah menurun dari 1,8 mm hingga 2 mm hingga 0,8 mm hingga 1,2 mm. Strip dengan ketebalan seperti itu sebelumnya hanya diproduksi di pabrik rolling dingin.
Beberapa persyaratan harus dipenuhi oleh HSM. Persyaratan ini adalah (i) ketersediaan pabrik yang tinggi bersamaan dengan produktivitas dan hasil yang tinggi, (ii) pemeliharaan rendah, (iii) konsumsi energi rendah, (iv) kualitas produk yang ditingkatkan dengan memenuhi toleransi ketebalan dan profil yang ketat, dan (v) jadwal rolling yang fleksibel untuk memastikan waktu pengiriman pendek dan rolling yang ekonomis dari ukuran lot yang lebih kecil.
Peralatan Dasar HSM Konvensional
Peralatan dasar hot strip mill konvensional adalah furnace pemanas ulang, stand / stands roughing, stand finishing, accelerated control cooling (ACC) strip, dan coilers (Gambar 1). Setelah meninggalkan stand / stands roughing, slab terus melewati stand finishing yang secara berturut-turut mengurangi ketebalan. Seiring baja menjadi lebih tipis, ia juga menjadi lebih panjang dan bergerak melalui gulir lebih cepat. Karena bagian berbeda dari potongan baja yang sama berjalan dengan kecepatan yang berbeda melalui gulir yang berbeda, proses ini membutuhkan kontrol komputer yang sangat ketat pada kecepatan di setiap gulir individual dari setiap stand. Pada saat mencapai akhir pabrik, baja dapat berjalan dengan kecepatan hingga 20 m/sec. Saat strip baja panjang keluar dari strip mill, ia digulung dan didinkan untuk mendingin.
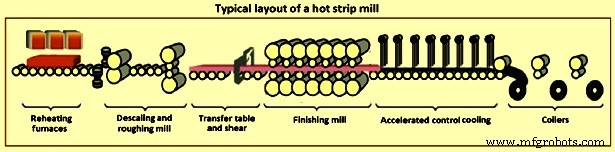
Gambar 1 Tata letak tipikal hot strip mill
Fasilitas antar-stand juga sangat penting untuk produksi strip bergulung panas dengan kualitas permukaan yang baik. Peralatan antar-stand penting meliputi (i) guide masuk dan guide keluar, (ii) sistem pendinginan gulir kerja, (iii) anti peeling device, (iv) sistem pelumasan celah gulir, dan (v) sistem pendingin dan descaling antar-stand. Interaksi erat dari semua fasilitas ini diperlukan untuk mencapai hasil optimal. Side guard dengan penyesuaian lebar hidrolis memastikan penempatan yang tepat dalam waktu minimum. Area panduan strip dirancang sehingga semua bagian yang aus dapat diganti dengan cepat.
Efisiensi pendinginan antar-stand ditingkatkan dengan pemilihan dan pengaturan nozel yang dioptimalkan. Kombinasi pendinginan celah gulir, pelumasan celah gulir, dan sistem pendinginan sisi keluar yang ditingkatkan mengurangi suhu gulir. Ini menghasilkan lapisan oksida yang lebih tipis pada permukaan gulir dengan kurang peeling gulir kerja sebagai akibatnya. Pelumasan di dalam celah gulir meminimalkan gesekan, sehingga memungkinkan pengurangan gaya rolling sebesar 20 % hingga 30 %. Dengan cara ini, mungkin untuk mendistribusikan ulang gaya rolling untuk mengoptimalkan jadwal pass dan ketebalan strip akhir yang lebih tipis. Ditambah lagi, getaran atau chattering di stand dicegah yang mengarah pada umur pelayanan gulir yang lebih lama.
Coil bergulung panas menghasilkan lembar atau plate setelah pembukaan coil, peneguran, dan pemotongan di garis pemotongan menjadi potongan panjang sesuai dengan panjang yang diinginkan. Lembar atau plate ini diidentifikasi oleh lebarnya yang beberapa kali lebih tinggi dari ketebalannya. Mereka memiliki bagian persegi panjang di mana panjang dan lebar lebih dari 100 kali ketebalan. Lembar didefinisikan sebagai bagian persegi panjang dengan ketebalan hingga 5 mm. Ketebalan 5 mm dan di atas disebut plate.
Coil bergulung panas yang digulung di HSM terdiri dari berbagai grade baja. Selain grade baja konvensional seperti baja karbon rendah, baja karbon tinggi, dan baja untuk rolling dingin, coil bergulung panas dari baja khusus sedang diproduksi di HSM. HSM juga harus mampu menghasilkan coil bergulung panas dari baja khusus seperti baja pipa line, baja DP (dual phase), baja TRIP (transformation induced plasticity), baja HSLA (high strength low alloy), baja IF (interstitial free), dan baja silikon (Si) dll.
HSM modern biasanya memiliki (i) peralatan berkinerja tinggi, (ii) kualitas permukaan strip yang tinggi dengan ukuran yang presisi, (iii) sifat mekanik baja yang ditingkatkan, (iv) produktivitas pabrik dan peralatan yang tinggi, (v) output yang dapat digunakan yang tinggi, dan (vi) biaya produksi rendah. Di finishing mill HSM, tugas penting dilakukan oleh lengan hidrolis, yang disebut looper, yang ditempatkan di tengah di antara dua stand berturut-turut dan tujuannya adalah untuk menjaga tegangan strip pada nilai konstan. Sistem mekanik ini tunduk pada dinamika yang sangat tidak stabil yang membuat masalah kontrol sulit di HSM.
Salah satu tujuan kunci dalam rolling strip di HSM adalah mencapai ketebalan target dengan kualitas optimal dalam hal crown dan flatness strip yang keluar dari pabrik. Selama pengurangan ketebalan, sangat penting untuk memiliki pengurangan yang konstan di seluruh lebar strip untuk memiliki perpanjangan yang seragam antara pusat dan tepi strip. Jika kondisi ini tidak terpenuhi, kondisi stres internal dihasilkan, yang menyebabkan cacat flatness (center buckles atau wavy edges).
Dengan kebutuhan yang meningkat untuk hasil yang lebih tinggi, efisiensi proses, dan otomatisasi di akhir pengguna baja dalam beberapa tahun terakhir, coil bergulung panas diharapkan dapat memenuhi persyaratan ini. Karena alasan ini, persyaratan kualitas strip bergulung panas menjadi lebih ketat, dengan akurasi yang lebih tinggi yang dituntut tidak hanya pada sifat baja, tetapi juga pada persyaratan dimensi dan bentuk seperti ketebalan, lebar, flatness, dan profile.
Bentuk strip yang digulung dikarakterisasi oleh profil melintangnya (crown) dan oleh flatness-nya. Akurasi bentuk strip adalah parameter penting yang menentukan kualitas strip bergulung panas. Bentuk strip adalah faktor yang tidak dapat dilepaskan dalam menentukan daya saing pasar strip yang digulung. Karena bentuk strip adalah indikator kunci kualitas, teknologi kontrol bentuk adalah teknologi inti produksi strip panas. Ada beberapa faktor yang mempengaruhi bentuk strip yang digulung di HSM. Gambar 2 menunjukkan distribusi lebar strip, yang terdiri dari crown strip yang menunjukkan tinggi pusat strip, high spot yang timbul dari aus lokal gulir, dan edge drops. Untuk memenuhi persyaratan ini, teknik canggih diperlukan untuk rolling coil bergulung panas di HSM.
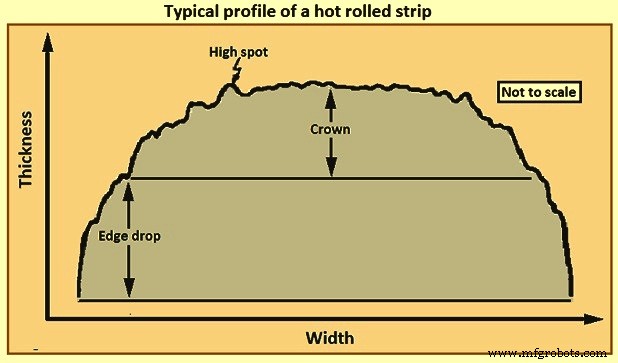
Gambar 2 Profil tipikal strip bergulung panas
Operasi utama pertama di HSM adalah pemanasan ulang slab. Saat slab meninggalkan area cetak, ia panas dengan suhu di atas 900 derajat C. Slab menunggu di yard slab sebelum dimasukkan ke furnace pemanas ulang dan suhunya menurun, fluktuasi antara 100 derajat C dan 800 derajat C. Slab ini disebut warm slab. Slab disebut cold slab, ketika slab didinginkan ke suhu ruang di yard slab sebelum dimasukkan ke furnace pemanas ulang.
Teknologi serta operasinya penting untuk furnace pemanas ulang. Operasi furnace pemanas ulang sangat penting untuk hasil logam, emisi lingkungan, dan biaya. Sekitar 30 % biaya variabel rolling slab menjadi coil bergulung panas dihabiskan untuk gas bahan bakar. Selama pemanasan slab di furnace pemanas ulang, kebutuhan energi bahan bakar secara substansial dikurangi dengan memasukkan slab ke furnace pemanas ulang pada suhu tinggi (yaitu hot charging) dan mempertahankan suhu pemanasan ulang yang diperlukan seendah mungkin. Yang terakhir dilakukan dengan mengurangi kehilangan panas selama rolling di HSM. Kehilangan radiasi dikurangi menggunakan panel panas. Saat menerapkan penyemprotan air, seperti dalam kasus descaling, perhatian juga perlu diberikan pada kehilangan konveksi.
Masalah penting terkait pemanasan slab di furnace pemanas ulang adalah bahwa (i) ada kontak api langsung di furnace pemanas ulang yang mengoksidasi permukaan slab sehingga biasanya sekitar 1 % kehilangan material akibat pembentukan skala, dan (i) inersia furnace pemanas ulang tinggi. Penyesuaian operasi furnace pemanas ulang karena perubahan suhu slab memerlukan waktu. Suhu discharge hanya dapat diubah secara bertahap.
Furnace pemanas ulang tidak cocok untuk penyesuaian yang presisi, slab per slab, dari suhu discharge yang sesuai dengan suhu finishing mill masuk dan keluar yang diinginkan. Kurangnya fleksibilitas ini adalah kelemahan selama pemanasan slab di furnace pemanas ulang. Karena tidak mungkin untuk mengubah suhu discharge dari slab ke slab, slab berturut-turut biasanya dipanaskan ke suhu yang cukup tinggi untuk menampung slab yang membutuhkan suhu discharge tertinggi. Ini biasanya slab yang akan digulung menjadi ketebalan kecil (yaitu kehilangan panas tinggi) atau dengan suhu finishing rolling tinggi. Akibatnya, slab lain dalam urutan dipanaskan ke suhu yang lebih tinggi dari yang dibutuhkan. Ini tidak hanya menyebabkan terlalu banyak input energi ke dalam slab, tetapi juga mempengaruhi tingkat produksi karena slab harus menunggu di roller table untuk mendingin. Jadi ada pengeluaran energi di furnace pemanas ulang dan juga ada kehilangan kapasitas rolling. Fasilitas yang disediakan di HSM untuk mengatasi kurangnya fleksibilitas ini di furnace pemanas ulang adalah (i) transfer bar cooling, dan (ii) induction heating.
Konsep dasar yang berlaku selama rolling strip di HSM adalah (i) busur kontak antara gulir dan bahan yang digulung adalah bagian dari lingkaran, (ii) koefisien gesekan konstan dalam teori, tetapi dalam kenyataannya bervariasi di sepanjang busur kontak, (iii) bahan yang digulung dianggap mengalami deformasi plastis selama rolling, (iv) volume bahan konstan sebelum dan setelah rolling (dalam praktik volume dapat menurun sedikit karena penutupan pori), (v) kecepatan gulir diasumsikan konstan, (vi) bahan hanya diperpanjang dalam arah rolling dan tidak ada perpanjangan di lebar bahan, dan (vii) area persendian normal terhadap arah rolling tidak berubah bentuk.
Variabel utama yang mempengaruhi proses rolling selama rolling strip di HSM adalah (i) diameter gulir, (ii) resistensi deformasi bahan yang dipengaruhi oleh metalurgi, suhu, dan tingkat strain, (iii) flow stress material, (iv) gesekan di antara gulir dan bahan yang digulung, dan (v) kehadiran front tension dan / atau back tension dalam bidang strip.
Rolling strip di HSM adalah proses kompleks di mana kualitas produk dipengaruhi oleh berbagai faktor seperti bahan masuk, peralatan mekanik dan listrik, parameter operasi, pelumasan, dan strategi otomatisasi dan kontrol dll. Parameter kualitas yang signifikan adalah ketebalan material, bentuk dan permukaan material, dan homogenitas distribusi stres. Untuk efisiensi biaya yang dioptimalkan dan memaksimalkan penggunaan bahan, toleransi ketat untuk ketebalan diperlukan, untuk memungkinkan strip digulung seketat mungkin hingga ketebalan minimum yang diizinkan. Kualitas produk hanya dapat dioptimalkan secara efektif jika peralatan mekanik, listrik, dan instrumentasi serta solusi strategi kontrol bekerja sama dengan baik.
Ada beberapa faktor yang mempengaruhi jadwal produksi coil. Ini adalah (i) spesifikasi kualitas produk,(ii) standar efisiensi proses, (iii) produktivitas, dan (iv) tanggal pengiriman target. Setiap slab memiliki beberapa karakteristik penting seperti lebar, ketebalan, grade (komposisi kimia), suhu pengisian, suhu dropout, aggregate force (gaya yang diperlukan untuk mengurangi ketebalan slab), dan gauge (ketebalan strip yang akan diproduksi), di antaranya. Pembatasan paling penting membutuhkan perubahan yang halus dalam empat aspek yaitu (i) lebar, (ii) aggregate force, (iii) gauge, dan (iv) waktu tinggal di furnace pemanas ulang.
Jadwal rolling memainkan peran penting dalam rolling strip di HSM. Tradisionalnya, faktor terpenting adalah evolusi profil gulir di pabrik yang disebabkan oleh aus dan ekspansi termal mereka. Dari ini berasal jadwal `coffin` yang berarti mulai sempit, segera membangun ke material yang lebih lebar seiring meningkatnya thermal crown pada gulir, dan secara bertahap kembali sempit seiring aus gulir.
Jadwal rolling memiliki efek penting pada kemampuan pabrik. Jadwal rolling pabrik meliputi jadwal pengurangan, kecepatan, dan suhu. Jadwal pengurangan menentukan pass rolling dan pengurangan per pass. Jadwal kecepatan menentukan kecepatan gigitan, kecepatan melalui, dan kecepatan rolling maksimum tanpa variasi dalam percepatan dan perlambatan motor. Jadwal suhu mengontrol penurunan suhu rumah pabrik dan suhu finishing cooling sesuai aliran air pendingin menurut suhu rolling awal. Masalah yang penting untuk jadwal rolling adalah (i) bentuk strip baik dan crown memenuhi persyaratan spesifikasi, (ii) hasil pabrik rolling, dan (iii) kinerja strip yang baik. Jadwal rolling harus memastikan bahwa strip yang diproduksi di HSM memenuhi persyaratan dimensi, sifat komprehensif, dan mikrostruktur strip.
Gulir kerja HSM harus menahan kondisi layanan ekstrem. Setelah meninggalkan furnace pemanas ulang, suhu slab sekitar 1250 derajat C. Selama rolling, karena kontak dengan strip, permukaan gulir memanas dari 50 derajat C hingga 80 derajat C (kondisi stasioner) ke suhu sangat tinggi (500 derajat C hingga 600 derajat C di stand awal) dalam satu detik, penyemprotan air kemudian mendinginkannya kembali ke 80 derajat C dalam sekitar 4 detik. Perubahan termal ini mempromosikan siklus fatigue termal parah yang mempengaruhi kedalaman 1 mm hingga 2 mm. Stres kompresi longitudinal dan circumferential dihasilkan saat permukaan gulir memanas hingga permukaan gulir mengalami kekuatan plastis (kekuatan lemah suhu tinggi dan koefisien ekspansi termal dari alloy menentukan titik ini). Dalam separuh siklus pendinginan, stres tarik dihasilkan dan kekuatan lanjut terjadi. Gambar 3 menunjukkan stres termal pada permukaan gulir kerja.
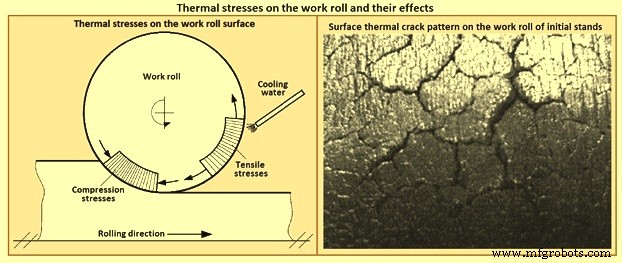
Gambar 3 Stres termal pada gulir kerja dan efeknya
Stres termal pada gulir kerja sangat tinggi sehingga pola retak berkembang setelah periode kerja singkat. Retak ini sebagian besar dalam gulir di stand awal, tetapi sebagian besar dangkal di stand finishing terakhir (Gambar 3). Fire cracks ini juga tumbuh dan cabang karena stres tinggi yang dihasilkan dalam setiap revolusi dalam kontak antara gulir kerja dan gulir cadangan (stres Hertzian lebih tinggi bahkan 2.000 MPa). Stres Hertzian meningkat dengan beban rolling seiring strip mendingin dalam kontak dengan gulir dari berbagai stand pabrik.
Lebih lanjut, permukaan gulir kerja juga menderita oksidasi dan proses aus abrasif. Aus dihasilkan oleh beban rolling kompresi dalam kombinasi dengan geser di antara gulir dan strip sepanjang sudut kontak dan terutama oleh kehadiran skala oksida pada permukaan strip. Skala ini terdiri dari tiga lapisan dengan lapisan luar Fe2O3, lapisan tengah Fe3O4 dan lapisan dalam FeO, kekerasan rata-rata mereka pada suhu ruang masing-masing 1.000 HV, 450 HV dan 350 HV. Selain itu, ketebalan lapisan ini bergantung pada suhu strip. Strip di bawah stand roughing dengan suhu dalam rentang 1.150 derajat C hingga 1.250 derajat C memiliki kandungan skala abrasif Fe2O3 yang besar, sementara di bawah stand finishing terakhir dengan suhu dalam rentang 850 derajat C hingga 950 derajat C skala FeO lunak mendominasi. Ini adalah alasan utama di balik pola aus yang berbeda yang biasanya diamati di berbagai stand HSM.
Selain itu, tabrakan kecepatan tinggi dengan ujung dingin leading dan trailing strip terjadi setiap 2 menit hingga 3 menit. Lebih lanjut, gulir kerja juga dapat menderita stres lentur dan torsi yang mencapai nilai maksimal di dekat leher gulir.
Kinerja gulir kerja di HSM bergantung pada ton yang digulung per milimeter pada waktu pembuangan gulir setelah mencapai diameter gulir minimum. Ini juga bergantung pada jumlah aus atau dressing yang diperlukan setelah setiap run gulir. Pada akhir run, permukaan gulir kerja diperiksa secara non-destruktif dan kemudian digiling untuk menghilangkan semua cacat (retak permukaan) dan lapisan rusak terluar. Setelah ini, gulir diperiksa lagi sebelum dipasang di pabrik. Setiap pasangan gulir kerja digunakan hingga diameter minimum tercapai. Oleh karena itu, setiap perbaikan perilaku gulir rolling di pabrik memiliki dampak langsung pada aspek biaya utama. Ini karena (i) kualitas strip yang lebih baik (permukaan dan bentuk), (ii) produktivitas yang lebih tinggi (ton yang digulung sebelum dibuang), (iii) jumlah pergantian gulir rolling yang dikurangi dan inventori gulir yang lebih rendah, dan (iv) kondisi kerja gulir rolling HSM yang ditingkatkan.
Ada beberapa metode untuk meningkatkan sifat mekanik strip. Metode ini termasuk pengaloyan, perawatan panas, controlled rolling dan accelerated control cooling. Yang paling menjanjikan untuk perbaikan kualitas strip adalah controlled rolling dengan subsequent accelerated control cooling (ACC). Selama ACC, pendinginan dilakukan dari panas rolling dengan menghilangkan panas oleh lingkungan pendingin (air) yang disuplai ke permukaan panas strip. Dalam kasus ini, metode dan laju pemberian air pada permukaan strip secara signifikan mempengaruhi sifat akhir strip.
Sistem ACC dirancang sebagai sistem aliran laminar di atas dan bawah, mengintegrasikan sistem tangki kepala sisi garis. Zona pendingin dibagi menjadi bank pendingin yang diperlukan yang terdiri dari bank pendingin intensif untuk pendinginan lebih cepat, bank pendingin reguler untuk pendinginan reguler, dan bank pendingin untuk kontrol suhu halus untuk mencapai pola pendinginan dan suhu gulung yang diinginkan untuk baja DP dan TRIP. Kombinasi pendinginan laminar dan sistem masking tepi mencegah pendinginan berlebihan tepi strip, sehingga meminimalkan perbedaan stres di seluruh lebar strip.
Beberapa langkah yang terlibat selama proses slab menjadi strip bergulung panas di HSM kompleks dan melibatkan teknologi mekanik dan otomatisasi. Rolling panas strip di HSM membutuhkan tidak hanya solusi mekanik tetapi juga teknologi kontrol yang sesuai. Proses rolling di HSM dapat dikontrol melalui arsitektur otomatisasi dan perangkat lunak standar yang mencakup empat level otomatisasi yaitu level 0, 1, 2, dan 3 masing-masing.
Penggunaan solusi kontrol dan pemodelan canggih untuk HSM menjadi subjek beberapa perkembangan di berbagai arah dalam 40 hingga 50 tahun terakhir. Ini termasuk (i) penggunaan teknik kontrol multivariat yang telah diusulkan untuk finishing mill sejak tahun 1970-an dan sekarang dianggap sebagai alat yang konsolidasikan untuk mengontrol stand rolling generik bersama dengan looper di bawahnya atau coiler di bawahnya, (ii) pengembangan berbagai model untuk memprediksi karakteristik material berdasarkan suhu material dan proses rolling serta aplikasi kontrol untuk mengatur suhu gulung, (iii) pengembangan teknik kontrol canggih yang diterapkan untuk mengkompensasi fenomena gesekan, (iv) pengembangan model dan pengontrol untuk meningkatkan flatness dan profile material, dan (v) pengembangan teknik kontrol steering yang baru-baru ini diperkenalkan untuk meningkatkan tingkat produktivitas dengan mengurangi probabilitas cobbles.
Sistem otomatisasi yang andal diperlukan untuk kinerja tinggi peralatan mekanik dan hidrolis pabrik. Sistem otomatisasi harus memutuskan setup pabrik yang menghitung jadwal rolling strip berkualitas tinggi dengan mempertimbangkan batasan pabrik, konsumsi energi, degradasi peralatan dan produktivitas pabrik. Jadwal rolling dihitung oleh model matematis untuk setiap slab yang akan digulung untuk mempertimbangkan variansi yang inherent pada pabrik, misalnya, perbedaan suhu yang mungkin terjadi antara dua slab konstitutif yang memasuki pabrik dan dampak perbedaan ini terhadap gaya rolling yang diperlukan untuk mencapai ketebalan akhir yang sama, atau aus gulir kerja yang tunduk pada, slab per slab, dan dampaknya terhadap ketebalan strip yang sedang digulung.
Sistem otomatisasi bukan penentu tunggal kinerja HSM. Namun, untuk konfigurasi tertentu peralatan mekanik dan listrik, potensi kinerja pabrik hanya dicapai dengan kontrol dan otomatisasi berkinerja tinggi. Data dasar untuk sistem otomatisasi meliputi (i) data geometris dan fisik slab masuk (dimensi dan kualitas baja), (ii) data target untuk strip (ketebalan, lebar, suhu, dan profile dll.) dan (iii) data pabrik dan batasan HSM.
Teknologi otomatisasi yang diterapkan di HSM biasanya dibagi menjadi empat level yang disebut sebagai level 0, 1, 2, dan 3, masing-masing (Gambar 4). Semua level otomatisasi ini perlu bekerja sama secara hierarkis untuk mencapai kinerja terbaik. Untuk tingkat produktivitas tertinggi pabrik, sejumlah teknologi kontrol, model matematis dari fenomena fisik, dan algoritma optimasi perlu diimplementasikan di pabrik.
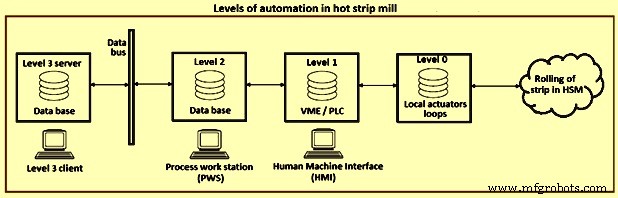
Gambar 4 Level otomatisasi di hot strip mill
Referensi ke sistem otomatisasi level 1 dan ke aktuator dihitung oleh model matematis untuk setiap strip yang akan digulung untuk mempertimbangkan variansi yang inherent pada pabrik. Misalnya, dapat ada perbedaan suhu yang mungkin terjadi antara dua slab yang memasuki pabrik, dan dampak perbedaan ini terhadap gaya rolling yang diperlukan untuk mencapai ketebalan strip akhir yang sama, atau aus gulir kerja yang tunduk pada, strip per strip, dan dampaknya terhadap ketebalan strip.
Otomatisasi level-2 mem perhatikan secara khusus untuk melacak strip dari masuk slab ke pabrik hingga saat coil bergulung panas diproduksi dan meninggalkan HSM. Pelacakan setiap strip yang digulung mempertimbangkan semua strip di seluruh pabrik. Ini memungkinkan akuisisi pengukuran dan mengelola semua operasi di mana setup dan adaptasi pabrik harus berjalan. Ada tiga faktor yang berkontribusi pada setup pabrik. Ini adalah (i) strategi rolling, (ii) model matematis dan (iii) adopsi model.
Fungsi level 3 terutama sebagai penjadwal hot strip mill. Ia mengambil order book untuk pabrik dan mengorganisirnya menjadi ronde, biasanya, 100 hingga 200 work pieces yang mematuhi aturan penjadwal yang dikembangkan untuk pabrik. Seperti HSM itu sendiri, level 3 mempertimbangkan proses upstream dan downstream serta area stok. Aturan penjadwal yang digunakan di HSM adalah, pada dasarnya, model global dari pabrik rolling yang memungkinkan penjadwal untuk mengorganisir ronde sehingga parameter kualitas yang diperlukan dapat dicapai dalam batasan yang ditetapkan oleh peralatan pabrik.



