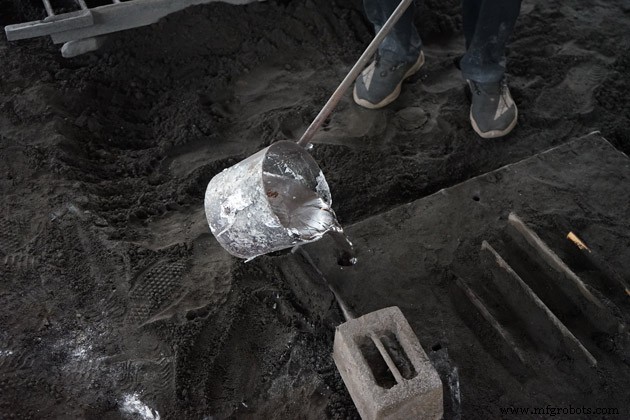
Metode Pengecoran Aluminium Dijelaskan: Memilih Teknik yang Tepat
Metode pengecoran aluminium bervariasi dalam berbagai proses manufaktur, dari pengecoran pasir, cetak tekanan, cetak tekanan, cetak berkelanjutan,cetak cetakan kulit, dll. Setiap proses pengecoran aluminium akan memiliki kelebihan dan kekurangannya. Bergantung pada ukuran dan kompleksitas cetakan, kita dapat memilih metode yang paling sesuai.
Aluminium banyak digunakan dalam berbagai bagian cetakan yang melayani berbagai industri, baik non-industri maupun industri. Bagi mereka yang sering meragukan “Bagaimana mencetak bagian aluminium”, jawabannya adalah pabrik cetak aluminium menggunakan berbagai teknologi cetak, dan kualitas adalah salah satu faktor kunci dalam menentukan teknologi mana yang sesuai.
Kualitas cetakan adalah ukuran dari dalam dan luar cetakan serta kekuatan dan duktilitasnya. Insinyur harus selalu mempromosikan kelebihan dan mengatasi kekurangan metode pengecoran aluminium untuk meningkatkan kualitas produk dan memenuhi kebutuhan pelanggan secara optimal.
Bandingkan metode pengecoran aluminium:
Proses cetak
Rentang ukuran
Toleransi
Biaya alat
Biaya relatif dalam jumlah besar
Biaya relatif dalam jumlah kecil
Finishing permukaan
Permintaan sudut minimum
Ketebalan bagian minimum
Pengecoran pasir
Semua ukuran
0-3″ = 1/32″ 3″- 6″=3/64″ 6+″=1/18″. Garis pemisahan tambah 0.020″ untuk cetakan kecil. 0.090″ untuk cetakan besar.
$50-$15,000
Rendah
Terendah
175-350 RMS
1-5⁰
0.125″-0.25″
Cetak tekanan
Ukuran kecil
Tidak kurang dari 0.002″. Tambahan .010″ pada dimensi yang terpengaruh oleh garis pemisahan.
$5,000-$150,000
Terendah
Tertinggi
20-90 RMS
1-3⁰
0.050″ Bagian kecil 0.080″ Bagian sedang
Cetak cetakan kulit
Maksimum normal 80cm2 area cetak yang dapat digunakan.
1″ =0.004″ 1″-3″ =0.010″ 3″-6″ =0.013″ 6″-12″ =0.016″ 12″-20″ =0.020″. Tambah 0.005″- 0.010″ di seluruh garis pemisahan.
$1,500-$25,000
Sedang
Sedang
75-125
Luar: 0 hingga 1 1/2⁰. Dalam: 0 hingga 2⁰
0.100″
Cetak permanen
0.25kg-50kg
0.015″ hingga 1″. Di garis pemisahan tambah +/- 0.010″ jika Cetakan Kecil, +/- 0.030″ jika Cetakan Besar.
$1,500-$55,000
Rendah
Terendah
125-200 RMS
2-4⁰
0.100″-0.150″
Cetak investasi
1 ons-100 pound
+/-0.005″-3″ +/- 0.002″ kemudian
$500-$20,000
Tertinggi
Sedang
60-120RMS
Tidak ada
0.3″
Cetak sentrifugal
Diameter: 1 – 120″. Panjang: Hingga 50 kaki. Berat: Hingga 5 ton
± 0.01″ untuk bentuk silinder. ± 0.002″ untuk bentuk kompleks.
Tidak ada informasi
Rendah
Sedang
63 – 500 μin untuk bentuk silinder 32 – 500 μin untuk bentuk kompleks.
Tidak ada
0.1 – 5.0″
Cetak berkelanjutan
Hingga 0,2-1m
Rendah
Tinggi
Tidak ada
Bergantung pada bentuk
Diskusi metode pengecoran aluminium
1. Pengecoran pasir aluminium
Pengecoran pasir adalah salah satu metode cetak tertua yang muncul sekitar 2000 tahun yang lalu. Pengecoran pasir telah digunakan untuk mencetak aluminium sejak aluminium logam menjadi populer sejak awal abad ke-20.
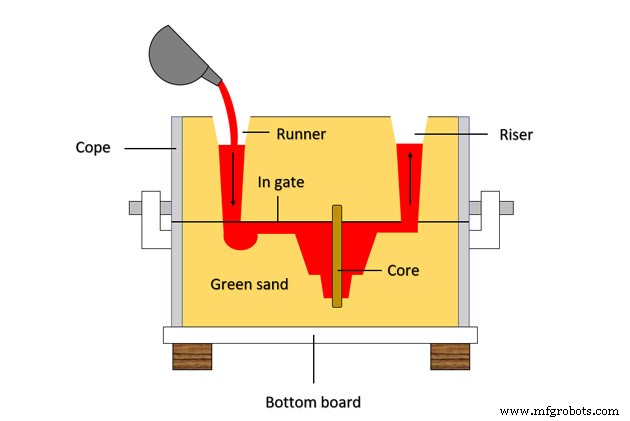
Dalam pengecoran pasir aluminium, cetakan dibuat dari pasir dan agen pengikat; pola ditempatkan di dalam cetakan dan ditekan rapat.
Setelah mencabut pola, terbuatlah ruang cetakan yang merupakan replika dari bentuk cetakan aluminium.
Melalui sistem saluran, aluminium cair dituangkan ke dalam ruang cetakan dan menyekuarkan. Saat cetakan dingin, pengerajut memecahkan cetakan pasir, dan cetakan dikumpulkan.
Saat ini, perbaikan dalam teknologi pengecoran pasir telah meningkatkan berat dan ukuran rata-rata pengecoran pasir aluminium. Banyak objek aluminium yang dicetak pasir beratnya lebih dari 50kg, bahkan beberapa cetakan sebesar 100m3.
Lihat artikel tentang pengecoran pasir di sini.
Kelebihan pengecoran pasir aluminium
Biaya rendah.
Fleksibilitas untuk memproduksi jumlah cetakan, baik pesanan kecil maupun besar.
Setiap legium aluminium dapat dicetak pasir, termasuk legium dengan hot shortness.
Pasir basah memiliki kekuatan tekan rendah, sehingga meminimalkan risiko defek retakan panas.
Fleksibilitas untuk menyesuaikan desain pola.
Kekurangan pengecoran pasir aluminium
Finishing permukaan tidak halus. dapat dirawat dengan peluru pasir untuk meningkatkan kualitas permukaan.
Ukuran cetakan memiliki toleransi yang lebih tinggi daripada metode pengecoran aluminium lainnya.
Cara menghitung penyusutan cetak aluminium: https://vietnamcastiron.com/aluminum-casting-shrinkage/
Aplikasi pengecoran pasir aluminium
Sulit untuk menyebut sebagian besar aplikasi pengecoran pasir aluminium karena proses pengecoran aluminium ini dapat memproduksi hampir semua bagian dalam ukuran apa pun.
Jika Anda memiliki anggaran sederhana dan ingin mencetak produk aluminium yang tidak memiliki persyaratan finishing permukaan yang terlalu tinggi, maka metode pengecoran pasir adalah pilihan nomor satu.
Detail cetak logam pasir basah:
2. Aluminium Pressure die casting
Ada dua jenis cetak tekanan: cetak tekanan aluminium tinggi dan cetak tekanan aluminium rendah.
Cetak tekanan aluminium tinggi
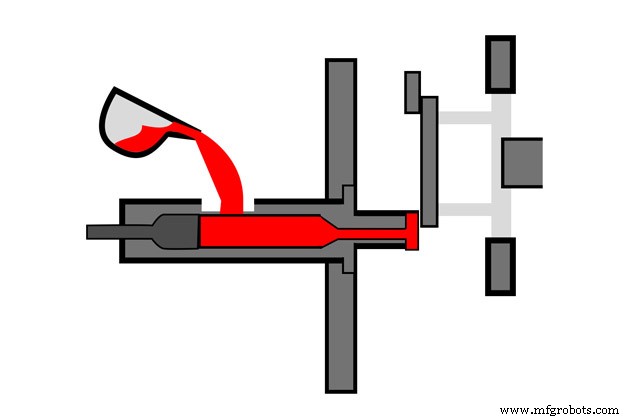
Cetak tekanan aluminium tinggi adalah proses pengecoran aluminium yang memproduksi bagian cetakan dengan menekan cairan aluminium di bawah tekanan tinggi (sekitar 1200 bar) ke dalam cetakan besi melalui silinder-pistol.
Aluminium cair dipompa dengan kecepatan tinggi dan menyekuarkan dengan cepat untuk membentuk bagian cetakan aluminium.
Ada dua jenis kamar cetak dalam cetak tekanan aluminium tinggi:
Kamar panas: adalah kamar cetak di mana silinder dan pistol terletak di sistem tungku dan memiliki suhu yang sama dengan titik leleh legium aluminium.
Kamar dingin: adalah kamar cetak di mana legium aluminium cair dituangkan ke dalam silinder, kemudian piston mendorong logam ke dalam cetakan melalui tekanan besar. Pistol ini tidak ditempatkan dalam oven dan dianggap dingin. Kamar dingin terutama digunakan untuk legium aluminium.
Cetak tekanan aluminium tekanan tinggi cocok untuk produksi massal detail kecil, berat sekitar 5kg, permukaan pemotongan tipis, dan ketebalan sekitar 0,4 mm. Semakin besar bagian cetakan aluminium, semakin tinggi biayanya.
Cetak tekanan aluminium tekanan rendah
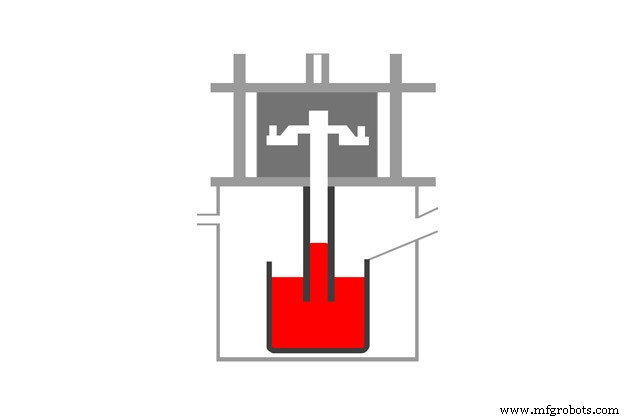
Dengan cetak tekanan aluminium tekanan rendah, cetakan diisi dengan logam cair dari rebung yang tekanannya dapat disesuaikan (biasanya 0,7bar).
Tunggu pemanas anil logam terletak di bawah (bukan horizontal seperti cetak tekanan aluminium tinggi), aluminium cair dipompa langsung dari bawah ke atas untuk mengisi cetakan.
Cetak tekanan aluminium tekanan rendah cocok untuk memproduksi bagian cetakan aluminium dengan ketebalan dinding 3 mm atau lebih, dan volume dapat hingga 150 kg.
Dalam cetak tekanan, legium aluminium adalah logam yang paling sering dicetak, dengan jumlah dua kali lipat dari metode cetak logam lainnya.
Jenis legium aluminium yang digunakan dalam metode cetak tekanan
380.0 (Al + Si + Cu + Mg): legium aluminium cetak, kekuatan mekanis tinggi, resistensi korosi baik, pengenceran tinggi, harga rendah. Sering digunakan untuk mencetak transmisi. Jenis legium ini mencakup 85% dari legium aluminium yang digunakan dalam cetak tekanan aluminium saat ini.
A360.0 (mengurangi jumlah Cu): legium aluminium cetak kelas tinggi, lebih sedikit kotoran, resistensi korosi lebih baik dari 380. Digunakan untuk mencetak instrumen musik, detail anti-korosi.
413.0 (Al + Si): legium cetak, resistensi korosi lebih baik dari 360. Sering digunakan untuk mencetak piston, crankshaft.
518 (Al + Mg): legium ingot terbaik, dengan daya tahan gosokan terbaik, tetapi pengenceran rendah dan sulit dicetak, biaya tinggi.
Kelebihan cetak tekanan
Toleransi ketat dari cetakan aluminium.
Permukaan halus dan mengkilat, dengan sedikit defek pada permukaan, sehingga produk lebih mudah dilapisi cat.
Bijih aluminium memiliki tekstur yang rapat, padat dan kecil, halus yang membantu cetakan memiliki sifat mekanis yang tinggi dan daya tahan gosokan yang baik.
Cocok untuk garis produksi otomatis.
Kekurangan cetak tekanan
Karena aluminium cair dipompa dengan kecepatan tinggi dan menyekuarkan cepat, ia menangkap kondensat ke dalam cetakan, sehingga sulit untuk dijalin dan diperlakukan panas. Untuk mengatasi gas yang terperangkap dalam cetakan, pabrik cetak dapat menggunakan teknologi descaling vakum. Legium aluminium dengan rentang suhu penyekuan pendek harus dipilih.
Biaya investasi untuk operasi dan cetakan mahal, hanya cocok untuk pesanan jumlah besar.
Sulit untuk menyesuaikan desain produk seperti metode pengecoran pasir.
Karena aliran legium tekanan tinggi, cetakan cepat aus.
Aplikasi cetak tekanan
Proses pengecoran aluminium ini memiliki rentang aplikasi yang luas dari komponen sederhana seperti komponen pencahayaan hingga komponen kompleks seperti mesin, transmisi, roda, suspensi otomotif dan pesawat luar angkasa.
3. Shell mold aluminium casting
Shell molding adalah teknologi cetakan dengan cetak yang terbuat dari resin fenolik termoest.
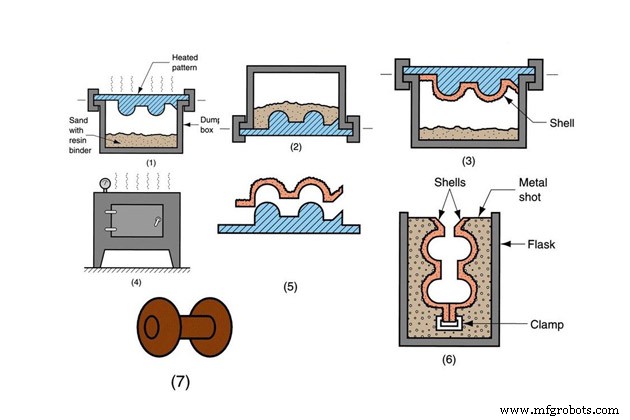
Pertama, dua setengah pola dirancang dan dibuat dari logam, kemudian dipanaskan dan dilapisi pelumas. Kemudian tempatkan pola ke dalam kamar pasir termo set yang telah disiapkan di atas dan balikkan terbalik. Campuran pasir resin menempel pada pola dan mengeras untuk membentuk cangkang.
Pola dicabut, meninggalkan cangkang. Dua setengah pola akan membentuk dua cetakan cangkang tebal sekitar 10-20 mm. Cetakan cangkang ini digabungkan untuk membentuk cetakan lengkap. Aluminium cair dituangkan ke dalam cetakan dan menyekuarkan menjadi bentuk cetakan.
Pada titik ini, cukup pecahkan cangkang cetakan lalu kita dapat mengumpulkan cetakan.
Shell mold aluminium casting adalah salah satu metode pengecoran aluminium yang cocok untuk pembuatan cetakan inti rongga atau cetakan tekanan.
Kelebihan cetakan kulit
Tingkat kesempurnaan finishing permukaan relatif tinggi.
Ukuran cetakan lebih akurat; toleransi ketat.
Pola dapat digunakan kembali.
Kekurangan cetakan kulit
Biaya produksi tinggi.
Untuk cetakan besar dan kompleks, akan sulit untuk dicetak.
Aplikasi cetakan kulit
Proses pengecoran aluminium ini dapat digunakan untuk mencetak silinder kepala, roda penghubung, blok mesin dan saluran manas, dasar mesin, hood truk, badan katup, dll.
4. Permanent mold aluminum casting
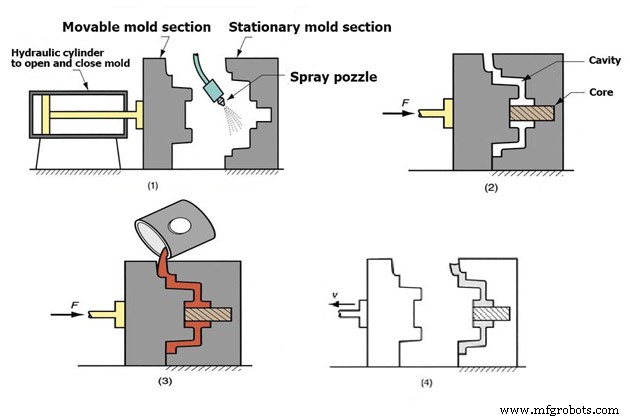
Permanent mold aluminum casting, juga dikenal sebagai cetakan logam, adalah salah satu metode pengecoran aluminium yang menggunakan logam sebagai bahan cetakan seperti cetak tekanan. Sesuai dengan itu, aluminium cair didorong ke dalam cetakan oleh gravitasi, jadi kecepatan penuangan cukup rendah.
Karena cetakan terbuat dari logam, kecepatan pendinginan cetakan cepat. Cetakan memiliki umur panjang, jadi disebut cetakan permanen.
Permanent mold aluminum casting cocok untuk mencetak massa lebih besar daripada cetak tekanan tinggi, sekitar 10 kg. Semakin besar volume, semakin mahal biayanya.
Jika digabungkan dengan metode perlakuan panas, sifat mekanis cetakan logam akan meningkat. Cetakan kecil akan dingin dengan cepat, jadi tidak diperlukan perlakuan panas.
Untuk sifat mekanis maksimum, perlakukan dengan larutan khusus pada suhu tinggi, kemudian dinginkan dan biarkan aging alami atau buatan.
Legium aluminium yang digunakan dalam Permanent mold aluminum casting
366: pembuatan pistol dan mobil.
355.0, C355.0, A357.0: pembuatan transmisi, untuk komponen kuat seperti bagian roket.
356.0, A356.0: bagian mesin, roda pesawat, …
Kelebihan permanent mold aluminum casting
Sifat pengecoran aluminium tinggi karena laju pendinginan cetakan yang cepat.
Rata-rata penyusutan aluminium rendah dan defek porositas gas. Toleransi dimensi hanya sekitar 1 mm.
Kualitas permukaan baik 1-6 µm Ra.
Lebih sedikit sisa.
Kekurangan permanent mold aluminum casting
Biaya tinggi.
Sulit untuk membuat produk pengecoran aluminium dengan kompleksitas dan ukuran tinggi.
Sulit untuk menyesuaikan desain produk.
Aplikasi permanent mold aluminum casting
Di industri otomotif, membuat bagian seperti gear, cetakan, suspensi, housing injeksi bahan bakar, dan piston mesin. Bagian pesawat juga sering dibuat melalui permanent mold aluminum casting.
Proses pengecoran aluminium ini digunakan di industri otomotif dan pesawat untuk membuat bagian, seperti gear, suspensi, pistol, housing bahan bakar, dll.
5. Aluminum Investment casting
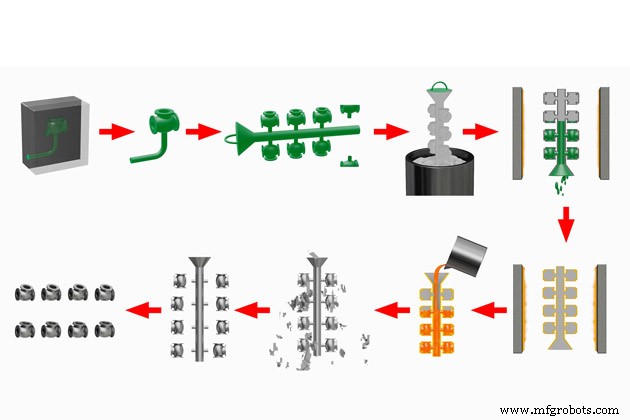
Aluminum Investment casting, juga dikenal sebagai aluminium lost wax casting, adalah metode pengecoran aluminium dengan memasukkan luka atau termoplastik ke dalam cetakan logam atau karet yang telah dibuat sebelumnya.
Pola luka dikumpulkan dan dirakit untuk membentuk cabang pohon yang terhubung dengan sistem saluran untuk dicetak dalam satu batch. Pola luka sekarang akan diberikan investasi dengan bahan refraktori. Proses ini diulang hingga lapisan luar mencapai ketebalan 5-15 mm. Cangkang ini adalah cetakan investasi.
Kemudian keringkan dan panaskan pohon sehingga luka di dalam meleleh, meninggalkan ruang dalam cetakan dalam bentuk cetakan yang diinginkan.
Cetakan investasi kemudian dipanaskan sebelum menuangkan cair aluminium. Retakan apa pun yang muncul pada cetakan dapat diperbaiki dengan keramik atau bahan khusus.
Aluminium cair dituangkan ke dalam cetakan, setelah kering hanya untuk menghancurkan cangkang keramik luar. Cetakan dikeluarkan dari pohon dan diteruskan ke proses finishing.
Kelebihan Aluminum Investment casting
Finishing permukaan tinggi, akurasi dimensi tinggi.
Mungkin untuk mencetak bagian cetakan aluminium yang kompleks.
Banyak objek cetakan aluminium dicetak sekaligus.
Kekurangan Aluminum investment casting
Biaya produksi tinggi.
Dengan cetakan yang mencakup inti, akan rumit dan sulit dicetak.
Memerlukan siklus produksi yang lebih lama.
Biasanya hanya cocok untuk bagian cetakan aluminium ukuran kecil.
Aplikasi Aluminum Investment casting
Teknologi lost wax casting memiliki banyak aplikasi seperti pembuatan bagian cetakan aluminium di industri penerbangan angkasa, listrik, senjata, mobil, militer, gas dan minyak, …
6. Aluminum Centrifugal Casting
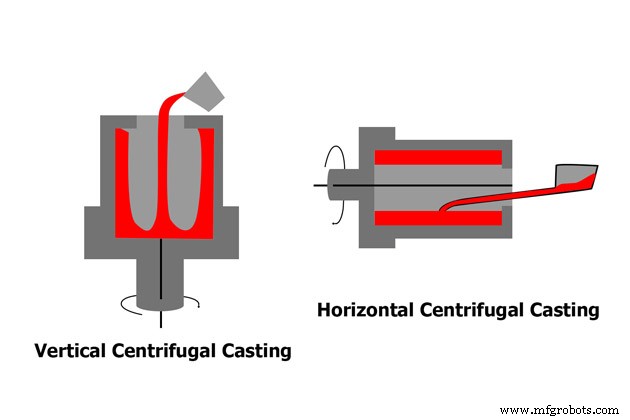
Aluminum Centrifugal casting adalah proses pengecoran aluminium di mana cetakan terbuat dari logam, plester, atau grafit. Cetak diputar pada mesin cetak sentrifugal, sementara di luar aluminium cair dituangkan ke dalam cetakan. Cair aluminium akan merata di dinding cetakan berdasarkan gaya sentrifugal dan menyekuarkan sesuai bentuk cetakan.
Ada dua jenis cetakan sentrifugal: cetak sentrifugal vertikal dengan sumbu vertikal dan cetak sentrifugal horizontal dengan sumbu horizontal. Motor rotasi cetakan memutar cetakan untuk menyebar logam secara merata di permukaan cetakan.
Kelebihan aluminium centrifugal casting
Ukuran bagian cetakan aluminium sangat akurat karena gaya sentrifugal yang terbatas dan logam tertutup rapat.
Pengecoran aluminium memiliki sifat mekanis tinggi, organisasi logam halus di luar.
Tidak perlu menggunakan inti tetapi masih bisa rongga di tengah untuk menghemat biaya pembuatan inti.
Tidak perlu sistem penuangan untuk menghemat logam.
Kekurangan Aluminum centrifugal Casting
Permukaan dalam bagian cetakan aluminium sentrifugal memiliki finishing yang buruk, banyak kotoran dan diameter dalam tidak benar.
Biasanya hanya cocok untuk mencetak bagian aluminium bulat atau silinder. Untuk bentuk cetakan kompleks, perlu digabungkan dengan metode cetakan kulit.
Aplikasi cetakan sentrifugal
Cetak sentrifugal digunakan oleh pabrik cetak aluminium untuk memproduksi bagian cetakan aluminium kompresor mesin jet, tabung pemanas petrokimia, dan banyak peralatan militer dan pertahanan.
7. Aluminum Continuous casting
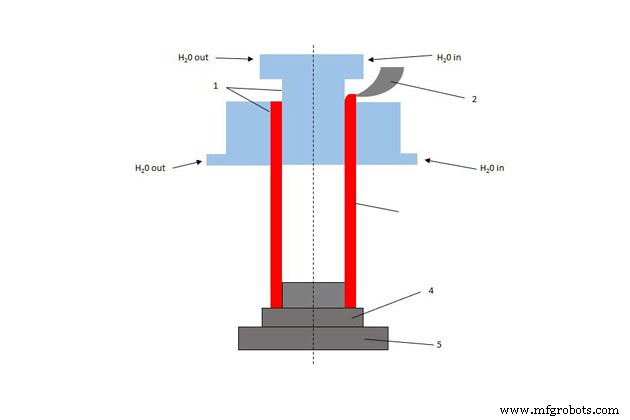
Aluminum Continuous casting adalah proses pengecoran di mana legium aluminium dituangkan secara berkelanjutan ke dalam cetakan dengan sistem pendinginan air beredar. Di mana pun cetakan dibuat, segera didinginkan dan dikeluarkan.
Diatur segera setelah sistem cetakan akan ada garis stempel dan gulungan berkelanjutan. Produk cetak adalah batang aluminium, lembar, atau pipa dengan ukuran hingga 0,2x1 m.
Ini adalah sistem cetak yang sangat efisien dan banyak digunakan di pabrik cetak aluminium dan besi.
Kelebihan continuous casting
Karena didinginkan dengan cepat, aluminium continuous casting memiliki sifat mekanis tinggi.
Otomatisasi mudah menghasilkan produktivitas tinggi.
Permukaan cetakan sempurna, bijih logam teratur rapat.
Kekurangan Aluminum continuous casting
Hanya cocok untuk produk cetakan aluminium dengan bentuk sederhana.
Tidak mungkin mencetak objek dengan panjang silang.
Biaya konstruksi awal tinggi.
Aplikasi Aluminum Continuous casting
Aluminum Continuous casting digunakan untuk mencetak batang logam, pipa logam dengan ukuran berbeda.
Selain itu, ada juga beberapa metode pengecoran aluminium lainnya yang digunakan untuk memproduksi aplikasi cetakan aluminium seperti proses cetakan mold vacuum terkeliling, Ablation casting, lost foam, dll. Mereka juga memiliki banyak keuntungan yang mirip dengan proses cetakan di atas.
Pertimbangan teknologi pengecoran aluminium yang sesuai
Setiap proses pengecoran aluminium memiliki kelebihan dan kekurangannya. Setelah merujuk hati-hati pada informasi perbandingan berbagai metode pengecoran aluminium dalam artikel ini, buatlah pilihan untuk pabrik cetak Anda berdasarkan anggaran, jenis produk cetakan aluminium yang ingin Anda sasarkan, persyaratan akurasi, dan output tahunan.
Banyak faktor lain yang mempengaruhi pilihan teknologi pengecoran aluminium. Namun, semoga melalui informasi yang disediakan dalam artikel ini, VIC telah sebagian membantu pembaca lebih memahami metode pengecoran aluminium serta membuat keputusan yang tepat.
Di VIC, kami memiliki sistem pabrik cetak logam dengan berbagai teknologi pemrosesan. Khususnya dalam pengecoran aluminium, VIC menggunakan teknologi pengecoran pasir basah dan lost foam dan sedang memperluas garis produksi dengan teknologi cetakan lain yang sesuai dengan kebutuhan pasar.
VIC senang bekerjasama dengan mitra di seluruh dunia untuk membantu pelanggan menjual produk cetakan logam dengan kualitas dan harga yang wajar.
Informasi kontak:
Vietnam Cast Iron Company Limited
Alamat: Lai Xuan, Thuy Nguyen District, Hai Phong city, Vietnam