Menguasai Pemrosesan Lubur Presisi: Langkah dan Teknik untuk Akurasi
Pemboran yang baik sangat penting untuk cnc machining, jadi artikel ini meringkas langkah dan metode pemboran untuk meningkatkan akurasi pemboran, semoga bermanfaat bagi yang membutuhkannya.
Konsep Dasar Pemboran
Dalam kondisi normal, pemboran merujuk pada metode pemrosesan di mana bor digunakan untuk membuat lubur pada tampilan produk.
Saat membor produk di mesin bor, bor harus menyelesaikan dua gerakan secara bersamaan.
1.Gerakan utama, yaitu gerakan rotasi bor di sekitar sumbu (gerakan pemotong).
2.Gerakan sekunder, yaitu gerakan linier bor menuju workpiece sepanjang sumbu (gerakan feed).
Saat pemboran, karena kekurangan dalam struktur bor, itu akan meninggalkan jejak pada bagian yang diproses dari produk dan mempengaruhi kualitas pemrosesan workpiece. Akurasi pemrosesan umumnya di bawah IT10, dan kekasaran permukaan sekitar Ra12.5μm, yang termasuk dalam kategori rough machining.
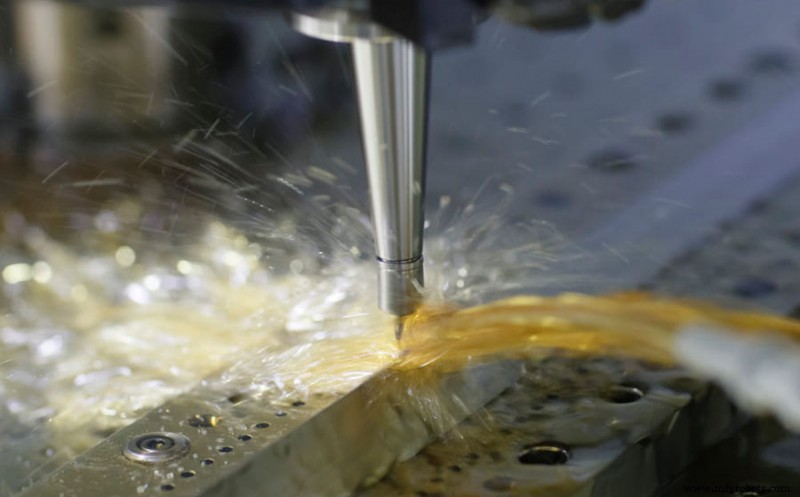
Proses Operasi Pemboran
1. Pencoretan:
Sebelum membor, pertama-tama pahami persyaratan gambar. Sesuai persyaratan dasar pemboran, gunakan alat untuk menggambar garis tengah posisi lubur. Garis tengah harus jelas dan akurat, dan semakin tipis semakin baik. Setelah garis digambar Gunakan vernier caliper atau steel ruler untuk mengukur.
2. Buat Inspection Grid atau Inspection Circle:
Setelah garis digambar dan lulus inspeksi, inspection grid atau inspection circle dengan garis tengah lubur sebagai simetri pusat harus digambar sebagai garis inspeksi selama trial drilling untuk memudahkan inspeksi selama pemboran Dan koreksi orientasi lubur.
3. Proofing And Punching:
Gambarkan check square atau check circle yang sesuai, Anda harus melakukan proofing punching dengan hati-hati. Buat titik kecil terlebih dahulu, ukur beberapa kali di berbagai arah garis tengah silang untuk melihat apakah punch memang mengenai persimpangan garis tengah silang, lalu pukul punch ke kanan, bulat, dan besar untuk membuatnya akurat. Knife centered.
4. Klem:
Gunakan kain untuk membersihkan meja mesin, permukaan klem, dan permukaan referensi workpiece, lalu klem workpiece. Klemnya rata dan dapat diandalkan sesuai kebutuhan, dan nyaman untuk memeriksa dan mengukur kapan saja. Perlu memperhatikan metode klem workpiece untuk mencegah workpiece deformasi karena klem.
4. Trial drilling:
Trial drilling harus dilakukan sebelum formal drilling: bor disesuaikan dengan tengah lubur untuk membuat lubur dangkal, lalu secara visual periksa apakah lubur dangkal berada pada orientasi yang benar, dan koreksi berkelanjutan diperlukan untuk membuat lubur dangkal dan inspection circle. Coaxial. Jika pelanggaran kecil, Anda dapat memaksa workpiece Bergerak di arah sebaliknya dari pelanggaran selama trip untuk mencapai koreksi bertahap.
5. Drilling:
Pemboran tambahan mesin biasanya dilakukan dengan operasi feed manual. Ketika akurasi azimut trial drilling diperlukan, pemboran dapat dilakukan. Selama feed manual, gaya feed tidak boleh menyebabkan bor membungkuk dan menghindari sumbu lubur dari menyimpang.
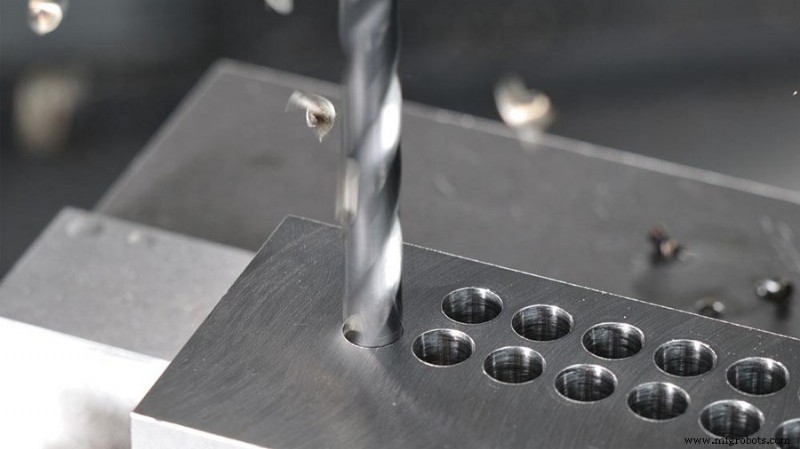
Cara Meningkatkan Akurasi Pemboran
1. Sharpen The Drill Bit
Sebelum membor, pilih bor yang sesuai untuk dihasilkan. Bor yang dihasilkan mempertahankan sudut apex, relief angle, dan chisel edge bevel angle yang akurat, panjang kedua tepi pemotong utama rata dan simetris terhadap garis tengah bor, dan kedua permukaan flank utama halus, untuk memudahkan centering dan mengurangi kekasaran dinding lubur, chisel edge dan tepi pemotong utama juga harus dihasilkan dengan benar (sebaiknya hasilkan kasar di grinder terlebih dahulu, lalu finishing di oilstone).
2. Accurately Draw Lines
Gunakan height ruler untuk menggambar garis dengan akurat. Hal pertama yang harus dilakukan adalah memastikan standar akurat. Saat scribing, sudut antara scribing angle dan scribing plane workpiece membentuk sudut 40 hingga 60 derajat (selarah arah scribing), sehingga garis yang digambar jelas dan rata. Perhatikan pemilihan datum plane untuk pencoretan, datum plane harus diproses secara akurat, dan flatnessnya serta perpendicularity terhadap permukaan bersebelahan harus dijamin. Setelah cross line lubur digambar, untuk memastikan mudah diatur saat membor, gunakan center punch untuk membuat titik tengah pada cross line (memerlukan titik punch kecil dan orientasi yang akurat).
3. Correct Clamping
Dalam kondisi normal, untuk lubur dengan diameter kurang dari 6mm, jika akurasi tidak tinggi, gunakan hand pliers untuk klem workpiece untuk membor; untuk lubur 6 hingga 10mm, jika workpiece reguler dan halus, flat-nose pliers dapat digunakan untuk memegang workpiece, namun workpiece harus diklem Permukaan tegak lurus terhadap spindle mesin bor. Saat membor lubur dengan diameter lebih besar, flat-nose pliers harus diklem dengan bolt pressing plate; untuk workpiece yang lebih besar dengan diameter lubur 10mm atau lebih, pressing plate klem digunakan untuk membor lubur.
4. Accurate Alignment
Setelah workpiece diklem, jangan terburu-buru untuk menjatuhkan bor, dan pertama-tama lakukan alignment. Alignment memiliki static alignment dan dynamic alignment. Yang disebut static alignment adalah alignment sebelum mesin bor dijalankan, sehingga garis tengah spindle mesin bor dan cross line workpiece selaras. Metode ini aman dan nyaman bagi pemula, dan lebih mudah dikuasai, namun tidak mempertimbangkan swing spindle mesin bor, misalnya. Dan faktor tidak pasti lainnya, akurasi pemboran rendah. Dynamic search dilakukan setelah mesin bor dijalankan. Selama alignment, beberapa faktor tidak pasti dipertimbangkan, dan akurasi relatif tinggi.
5. Careful Inspection
Deteksi dapat secara akurat dan tepat waktu menemukan akurasi lubur, sehingga tindakan yang diperlukan dapat diambil untuk mengompensasi. Untuk lubur dengan akurasi pemboran tinggi, kami umumnya menggunakan teknik pemrosesan drilling, reaming, dan reaming. Setelah membor lubur kecil di langkah pertama, gunakan caliper untuk mendeteksi error offset dari tengah lubur dasar ke referensi plane, dan hitung posisi lubur dasar dan pusat ideal setelah pengukuran aktual. Jika error tidak lebih dari 0.10mm, dapat di-reamed. Secara tepat tingkatkan apex angle bor, lemahkan efek centering otomatis, dorong workpiece secara positif, dan tingkatkan diameter ujung bor secara bertahap untuk mengompensasi. Jika jumlah fault lebih dari 0.10mm, Anda dapat menggunakan assorted round files untuk merapihkan dua dinding sisi lubur dasar, dan bagian yang dirapihkan harus terhubung dengan transisi halus dari lubur dasar.



