Mencapai Presisi Pemesinan Unggul melalui Putar, Frais, Rabut, Gerinda, Bor, dan Bor Dalam
Akurasi pemesinan terutama digunakan untuk mengkarakterisasi kehalusan produk, dan ini adalah istilah untuk mengevaluasi parameter geometris permukaan yang diproses. Akurasi pemesinan diukur dengan tingkat toleransi. Semakin kecil nilai tingkatnya, semakin tinggi akurasinya.
Ada 20 tingkat toleransi dari IT01, IT0, IT 1, IT 2, IT 3 hingga IT18. Di antaranya, IT01 mewakili akurasi pemesinan tertinggi bagian, dan it18 mewakili akurasi pemesinan terendah bagian. Mesin industri dan pertambangan umum termasuk it7, dan mesin pertanian umum termasuk it8. Berdasarkan fungsi berbeda bagian produk, presisi pemrosesan yang diperlukan berbeda, dan bentuk pemrosesan serta teknologi pemrosesan juga berbeda. Artikel ini memperkenalkan akurasi pemesinan yang dapat dicapai oleh putar, frais, rabut, gerinda, bor, dan bor dalam.
1. Putar
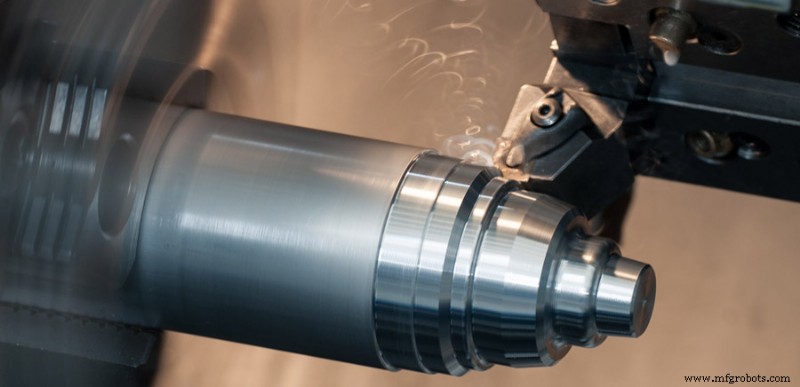
Benda kerja berputar, dan alat bubut melakukan pemotongan gerakan linier atau lengkung di bidang. Putar biasanya dilakukan pada bubut untuk memproses permukaan silinder dalam dan luar, permukaan ujung, permukaan kerucut, permukaan bentuk dan busur benda kerja.
Akurasi putar biasanya IT8-IT7, dan kekasaran permukaan adalah 1,6-0,8μm.
1) Putar kasar berusaha menggunakan kedalaman pemotongan besar dan geser besar untuk meningkatkan efisiensi putar tanpa mengurangi kecepatan pemotongan, tetapi akurasi pemesinan hanya dapat mencapai IT11, dan kekasaran permukaan adalah Rα20-10μm.
2) Putar semi-halus dan putar halus harus menggunakan kecepatan tinggi dan geser serta kedalaman pemotongan kecil sebanyak mungkin, akurasi pemesinan dapat mencapai IT10-IT7, dan kekasaran permukaan adalah Rα10-0,16μm.
3) Putar presisi kecepatan tinggi bagian logam non-ferrous dengan alat putar berlian halus pada bubut presisi tinggi dapat membuat akurasi pemesinan mencapai IT7-IT5, dan kekasaran permukaan adalah Rα0,04-0,01μm. Jenis putar ini disebut "putar cermin".
2. Frais
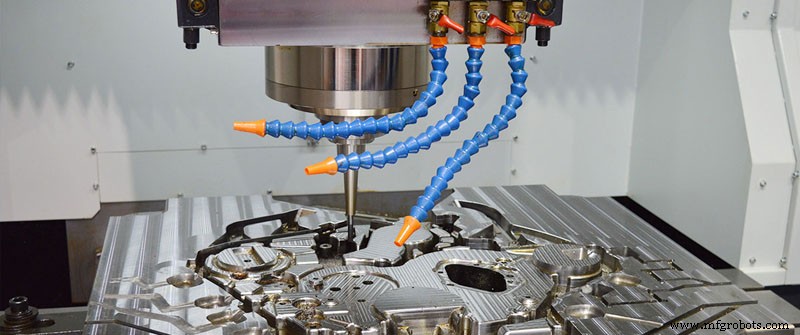
Frais merujuk pada penggunaan alat pemotong multi-tepi berputar untuk memotong benda kerja, dan merupakan metode pemrosesan yang sangat efisien. Ini cocok untuk memproses permukaan datar, selang, berbagai permukaan membentuk (seperti spline, gigi ganda dan busur) dan bentuk khusus cetakan. Berdasarkan arah yang sama atau berlawanan dari kecepatan gerak utama dan arah geser benda kerja selama frais, dibagi menjadi down milling dan up milling.
Akurasi pemesinan frais biasanya mencapai IT8-IT7, dan kekasaran permukaan adalah 6,3-1,6μm.
1) Akurasi pemesinan selama frais kasar adalah IT11-IT13, dan kekasaran permukaan adalah 5-20μm.
2) Akurasi pemesinan frais semi-halus adalah IT8-IT11, dan kekasaran permukaan adalah 2,5-10μm.
3) Akurasi pemesinan frais halus adalah IT16—IT8, dan kekasaran permukaan adalah 0,63—5μm.
3. Rabut
Pemrosesan rabut adalah metode pemotongan di mana rabut digunakan untuk melakukan gerakan lurus bolak-balik relatif horizontal pada benda kerja, dan terutama digunakan untuk pemrosesan bentuk bagian.
Akurasi pemesinan rabut biasanya dapat mencapai IT9-IT7, dan kekasaran permukaan adalah Ra6,3-1,6μm.
1) Akurasi rabut kasar dapat mencapai IT12-IT11, dan kekasaran permukaan adalah 25-12,5μm.
2) Akurasi rabut semi-halus dapat mencapai IT10-IT9, dan kekasaran permukaan adalah 6,2-3,2μm.
3) Akurasi rabut halus dapat mencapai IT8-IT7, dan kekasaran permukaan adalah 3,2-1,6μm. 4. Gerinda
Gerinda merujuk pada metode pemrosesan yang menggunakan abrasif dan alat gerinda untuk menghapus material berlebihan pada benda kerja. Ini termasuk pemurnian dan banyak digunakan di industri manufaktur mesin.
Gerinda biasanya digunakan untuk semi-halus dan pemurnian, dan akurasi dapat mencapai IT8-IT5 atau bahkan lebih tinggi. Kekasaran permukaan biasanya 1,25-0,16μm.
1) Kekasaran permukaan gerinda presisi adalah 0,16-0,04μm.
2) Kekasaran permukaan gerinda ultra-presisi adalah 0,04-0,01μm.
3) Kekasaran permukaan gerinda cermin dapat mencapai di bawah 0,01μm.
5. Bor
Bor adalah metode dasar pemrosesan lubang. Bor sering dilakukan pada mesin bor dan bubut, tetapi juga pada mesin bor dalam atau mesin frais.
Akurasi pemesinan bor relatif rendah, biasanya hanya mencapai IT10, dan kekasaran permukaan biasanya 12,5-6,3μm. Setelah bor, riam dan riam sering digunakan untuk semi-halus dan pemurnian.
6. Bor Dalam
Bor dalam adalah proses pemotongan diameter dalam yang menggunakan alat untuk memperbesar lubang atau kontur lingkaran lainnya. Rentang aplikasinya biasanya berkisar dari pemrosesan kasar-semi hingga pemurnian. Alat yang digunakan biasanya adalah alat bor dalam satu tepi (disebut tongkat bor dalam).
1) Akurasi bor dalam pada material baja biasanya dapat mencapai IT9-IT7, dan kekasaran permukaan adalah 2,5-0,16μm.
2) Akurasi pemesinan bor dalam presisi dapat mencapai IT7-IT6, dan kekasaran permukaan adalah 0,63-0,08μm.



