Busur Nonius Presisi: Alat Esensial untuk Inspeksi Pemesinan
Kualitas adalah kunci keberhasilan sebuah perusahaan. Setiap industri pemrosesan sangat menghargai kualitas produk. Oleh karena ituan, alat inspeksi untuk produk sangat penting, jadi hari ini saya akan memperkenalkan busur nonius, alat inspeksi dasar di industri pemrosesan.
Dalam artikel ini, kita akan memperkenalkan definisi, metode pembacaan, metode penyimpanan dan langkah-langkah berhati-hati dari busur nonius. Semoga bermanfaat bagi Anda.
Definisi Busur Nonius
Busur Nonius (VERNIER CALIPER) adalah peralatan yang digunakan untuk memeriksa dan memastikan bagian yang diproses dalam pemrosesan kasar dan pemerosotan setengah dari pemrosesan, dan untuk mengukur dimensi bagian yang diproses dengan toleransi besar. Ini adalah alat ukur untuk mengukur panjang, diameter dalam dan diameter luar, dan kedalaman. Busur nonius terdiri dari penggaris utama dan busur nonius yang geser yang terhubung dengan penggaris utama. Penggaris utama umumnya dalam milimeter. Busur nonius memiliki 10, 20 atau 50 skala. Menurut pembagian yang berbeda, busur nonius dapat dibagi menjadi busur nonius 10-divisi, busur nonius 20-divisi, busur nonius 50-divisi, dll. Busur nonius adalah 9mm untuk 10 divisi, 19mm untuk 20 divisi, dan 49mm untuk 50 divisi. Ada dua pengukur yang dapat bergerak pada penggaris utama dan busur nonius dari busur nonius, yaitu pengukur dalam dan pengukur luar. Pengukur dalam biasanya digunakan untuk mengukur diameter dalam, dan pengukur luar biasanya digunakan untuk mengukur panjang dan diameter luar. Pembacaan minimum ada dua jenis: 0,05mm dan 0,02mm.
Cara Membaca Busur Nonius
Saat menggunakan busur nonius untuk mengukur ukuran, pembacaan nilai dilakukan menggunakan dua skala, penggaris utama dan penggaris sekunder (busur nonius).
・Skala sub-skala standar (busur nonius) adalah skala yang didapat dengan membagi n-1 skala dari skala utama menjadi n bagian sama.
・Sub-ruler standar (Busur Nonius) memiliki dua jenis: 1/20 dan 1/50.
Cara membaca skala, seperti ditunjukkan di bawah
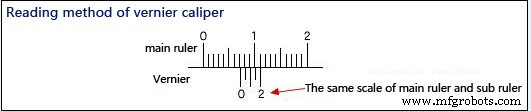
- Baca nilai skala penggaris utama yang ditunjukkan oleh “nol” sub skala.
→Pada saat ini, karena berada di antara 7mm dan 8mm, nilai yang diukur harus (7+α)mm.
- Temukan bagian di mana penggaris utama dan sub ruler memiliki skala yang sama.
→Pada saat ini, sesuai dengan gambar, garis skala ke-4 dari sub-skala konsisten dengan skala utama.
- Saat skala sekunder busur nonius adalah 1/20, karena 1 skala=0.05mm, kalikan jumlah skala yang sama pada skala sekunder dengan 0.05 untuk menghitung nilai α.
→Pada saat ini, α=0.05×4=0.20mm
- Menurut di atas, 7mm+0.20mm=7.20mm adalah nilai ukuran tetap.
Langkah-langkah Berhati-hati Selama Pengukuran
・Sebelum pengukuran, periksa untuk memastikan bahwa titik awal busur nonius sama? Jelaskan nilai nol yang akurat.
・Bagian yang memegang objek yang akan diukur (bagian pengukur dalam dan luar busur nonius) harus sejauh mungkin dekat dengan penggaris utama.
・Permukaan pengukuran bagian pengukur (pengukur dalam dan luar, pengukur kedalaman) busur nonius harus berkontak dengan benar dengan objek yang akan diukur.
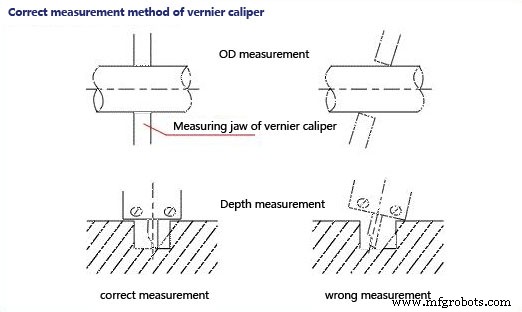
・Gaya pengukuran tidak boleh terlalu kuat/lemah, dan gaya konstan harus digunakan untuk pengukuran seberapa mungkin.
・Nilai skala harus dibaca dengan sudut siku-siku.
・Setelah digunakan, bersihkan kotoran dan simpan di tempat di mana perubahan kelembaban dan suhu kecil untuk mencegah deformasi.
Metode Penyimpanan
Setelah menggunakan busur nonius, bersihkan dengan benang kapas. Jika tidak digunakan untuk waktu yang lama, usap dengan mentega atau oli mesin. Kedua pengukur harus ditutup dan baut penutup harus ditekan, lalu masukkan ke dalam kotak busur nonius dan tutup.
Langkah-langkah Berhati-hati:
- Busur nonius adalah alat ukur yang lebih akurat. Ini harus diatasi dengan hati-hati dan tidak boleh dipukul atau jatuh ke tanah. Jangan menggunakannya untuk mengukur objek yang kasar selama penggunaan, agar tidak merusak cakar pengukur dan menghindari menempatkannya bersama alat pemotong. Bersama-sama, agar tidak menggores permukaan busur nonius, harus ditempatkan di tempat kering dan netral saat tidak digunakan, jauh dari zat asam dan basa untuk mencegah korosi.
- Bersihkan busur nonius sebelum mengukur, dan periksa apakah dua permukaan pengukur dan tepi pengukuran busur nonius lurus dan utuh. Saat dua pengukur pas pas, tidak boleh ada celah, dan posisi nol busur nonius dan penggaris utama harus selaras satu sama lain. Proses ini disebut kalibrasi posisi nol busur nonius.
- Saat memindahkan kerangka penggaris, gerakan harus bebas dan tidak terlalu longgar atau terlalu ketat, tidak pernah goyang. Saat memasang kerangka penggaris dengan baut penutup, pembacaan busur nonius tidak boleh berubah. Saat memindahkan kerangka penggaris, jangan lupa untuk melepas baut penutup, dan tidak boleh terlalu longgar untuk mencegahnya jatuh.
- Saat mengukur bagian dengan busur nonius, tekanan berlebihan tidak diizinkan. Tekanan harus sehingga dua pengukur hanya menyentuh permukaan bagian. Jika tekanan pengukuran terlalu besar, tidak hanya pengukur akan membengkok atau aus, tetapi pengukur akan berada di bawah tekanan. Menghasilkan deformasi elastis dan membuat ukuran yang diukur tidak akurat (ukuran luar lebih kecil dari aktual, dan ukuran dalam lebih besar dari aktual).
- Saat membaca pada busur nonius, pegang secara horizontal di arah cahaya terang, sehingga garis pandang orang sejauh mungkin tegak lurus terhadap permukaan terukir busur nonius, untuk menghindari kesalahan pembacaan.
- Untuk mendapatkan hasil pengukuran yang benar, Anda dapat mengukur beberapa kali, yaitu, mengukur di arah yang berbeda pada bagian yang sama. Untuk bagian yang lebih panjang, Anda harus mengukur di berbagai bagian dari panjang penuh untuk mendapatkan hasil pengukuran yang lebih benar.



