Jaminan Akurasi Pemesinan CNC: Strategi Terbukti untuk Bagian Presisi
Dalam pemrosesan aktual bahan kerja, kita juga harus memilih metode operasi yang benar dengan wajar sesuai dengan akurasi pemrosesan bahan kerja spesifik dan persyaratan proses serta kondisi pemrosesan spesifik untuk memastikan akurasi produk.
Akurasi pusat pemesinan mempengaruhi kualitas pemrosesan. Hari ini kita akan mempertimbangkan aspek-aspek berikut: pemilihan mesin, pemilihan pemegang alat, pemilihan alat, rencana pemrosesan, pembuatan program, persyaratan operator, dll., untuk memastikan bahwa bagian CNC diproses Ketika akurasi pemrosesan tidak ada masalah.
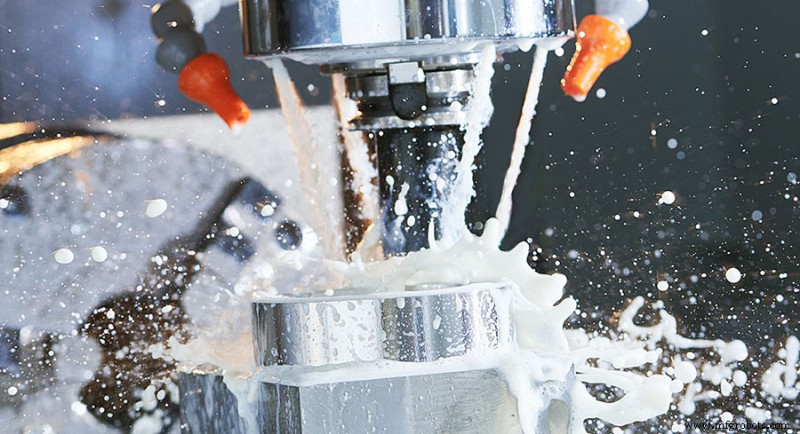
1. Ukuran bahan kerja akurat, tetapi finishing permukaan buruk
Penyebab Masalah:
Ujung alat rusak dan tidak tajam
Mesin perkakas berezonansi dan penempatannya tidak stabil
Mesin mengalami gelembung
Teknologi pemrosesan tidak baik.
Solusi:
Jika alat tidak tajam setelah aus atau rusak, sikat ulang atau pilih alat yang lebih baik untuk menyesuaikan ulang alat; mesin perkakas berezonansi atau tidak ditempatkan mulus, atur level, letakkan fondasi, dan pasang mesin secara mulus. Alasan gelembung mesin adalah karena panduan kereta borey aus, bola baut pemimpin aus atau longgar, mesin perkakas harus dipelihara, dan kawat harus dibersihkan setelah kerja, dan minyak pelumas harus ditambahkan segera untuk mengurangi gesekan; pilih pendingin yang cocok untuk pemrosesan bahan kerja. Jika dapat memenuhi persyaratan pemrosesan proses lain, cobalah pilih kecepatan poros yang lebih tinggi.
2. Fenomena taper dan kepala kecil pada bahan kerja
Penyebab Masalah:
Penempatan level mesin perkakas tidak disesuaikan dengan baik, satu tinggi dan satu rendah, resulting in penempatan yang tidak merata; saat memutar poros panjang, kontribusi material lebih keras, dan alat memotong lebih dalam, menyebabkan alat lepas.
Senter penutup tidak konsentris dengan poros.
Solusi:
Gunakan alat ukur level untuk menyesuaikan level mesin perkakas, letakkan fondasi yang kokoh, pasang mesin perkakas untuk meningkatkan keanggunannya; pilih proses yang wajar dan makin pemotongan yang sesuai untuk menghindari alat dipaksa untuk memberikan alat.
Atur penutup senter.
3. Ukuran bahan kerja berbeda dari ukuran aktual beberapa milimeter, atau ada perubahan besar pada sumbu tertentu
Penyebab Masalah:
Kecepatan penempatan cepat terlalu cepat, dan drive dan motor tidak dapat bereaksi
Setelah gesekan aus jangka panjang, baut kereta mekanik dan bearing terlalu ketat dan macet
Pemegang alat terlalu longgar setelah mengganti alat, dan kunci tidak chắc; program yang diedit salah, kepala dan ekor tidak bereaksi atau kompensasi alat diakhiri tanpa dibatalkan
Rasio gear elektronik atau sudut langkah sistem diatur dengan salah.
Solusi:
Jika kecepatan penempatan cepat terlalu cepat, atur kecepatan GO dengan wajar, percepatan dan waktu pemotongan untuk membuat drive dan motor bekerja pada frekuensi operasi rated yang normal
Setelah mesin perkakas aus, bearing kereta atau baut pemimpin terlalu ketat dan macet, harus disesuaikan dan diperbaiki ulang.
Jika pemegang alat terlalu longgar setelah pergantian alat, periksa apakah waktu reversi pemegang alat terpenuhi, periksa apakah gear cacing di dalam pemegang alat aus, apakah celah terlalu besar, apakah pemasangan terlalu longgar, dll.
Jika disebabkan oleh program, Anda harus memodifikasi program, perbaiki sesuai dengan persyaratan gambar bahan kerja, pilih teknologi pemrosesan yang wajar, dan tulis program yang benar sesuai dengan petunjuk manual.
Jika ditemukan deviasi ukuran terlalu besar, periksa apakah parameter sistem diatur dengan benar, terutama apakah parameter seperti gear elektronik dan sudut langkah rusak. Fenomena ini dapat diukur menggunakan dial indicator.
4. Efek pemrosesan busur tidak ideal, dan ukuran tidak tepat
Penyebab Masalah:
Tumpang tindih frekwensi getaran menyebabkan rezonansi
Teknologi pemrosesan; pengaturan parameter tidak wajar, kecepatan makin terlalu tinggi, dan pemrosesan busur out of step
Longgar yang disebabkan oleh celah baut besar atau out of step yang disebabkan oleh baut terlalu ketat
Pita timing aus.
Solusi:
Temukan bagian yang berezonansi, ubah frekuensinya untuk menghindari rezonansi; pertimbangkan teknologi pemrosesan material bahan kerja, dan buat program yang wajar
Untuk motor stepper, kecepatan pemrosesan F tidak boleh diatur terlalu besar
Apakah mesin perkakas dipasang dengan kokoh dan ditempatkan stabil, apakah kereta terlalu ketat setelah aus, celah bertambah atau pemegang alat longgar, dll.
Ganti pita timing.
5. Ada perubahan dalam pemrosesan proses tertentu dari bahan kerja, dan dimensi proses lain akurat
Penyebab Masalah:
Apakah parameter program blok wajar, apakah mereka berada dalam trajetur yang ditentukan, dan apakah format pemrograman memenuhi persyaratan manual.
Solusi:
Jika gewind berantakan dan jarak gigi salah, itu segera mengaitkan dengan konfigurasi periferal (encoder) dari gewind dan faktor objektif dari fungsi.
6. Setiap proses bahan kerja mengalami peningkatan atau penurunan
Penyebab Masalah:
Kesalahan pemrograman; pengaturan parameter sistem yang tidak wajar; konfigurasi yang tidak tepat
Komponen transmisi mekanik mengalami perubahan dan kegagalan teratur dan periodik.
Solusi:
Periksa apakah instruksi yang digunakan oleh program dieksekusi sesuai dengan trajetur yang ditentukan dalam manual. Anda dapat menilai dengan memukul dial indicator. Posisikan dial indicator di awal program dan apakah kereta kembali ke posisi awal setelah program selesai. Ulangi eksekusi bahkan jika Anda mengamatinya. Akibatnya, kuasai hukumnya.
Periksa apakah parameter sistem diatur dengan wajar atau dipertimbangkan untuk diubah; apakah konfigurasi mesin yang relevan memenuhi persyaratan pada parameter perhitungan koneksi kopling, dan apakah ekuivalen pulsa akurat.
Periksa apakah bagian transmisi mesin rusak, apakah kopling gigi seragam, periksa apakah ada fenomena kegagalan periodik dan teratur, dan jika ada, periksa bagian kunci dan hilangkan.
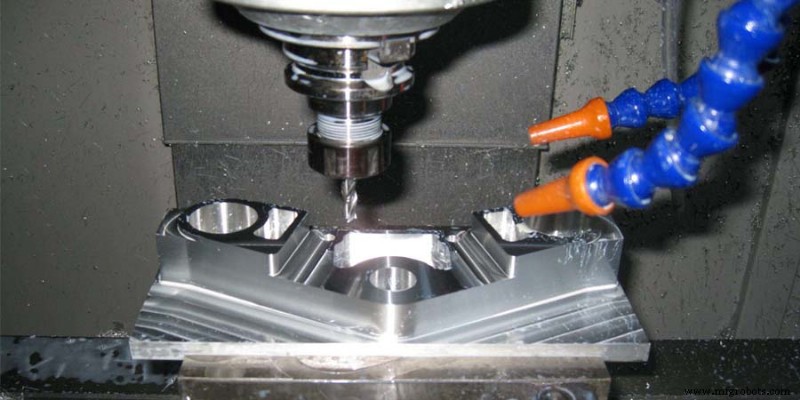
7. Perubahan ukuran tidak stabil yang disebabkan oleh sistem
Penyebab Masalah:
Pengaturan parameter sistem yang tidak wajar; tegangan kerja tidak stabil
Sistem terpengaruh oleh interferensi eksternal, causing the system to lose synchronization
Kapasitor telah ditambahkan, tetapi impedansi antara sistem dan driver tidak cocok, resulting in loss of useful signal
Transmisi sinyal antara sistem dan drive tidak normal
Sistem rusak atau kegagalan internal.
Solusi:
Apakah kecepatan, waktu percepatan terlalu besar, apakah kecepatan poros dan kecepatan pemotongan wajar, apakah modifikasi parameter oleh operator menyebabkan kinerja sistem berubah.
Pasang peralatan stabilisasi tegangan.
Kabel ground dan pastikan terhubung dengan andal, tambahkan kapasitor penyerap anti-interferensi di kontak output pulsa driver
Pilih model kapasitor yang sesuai.
Periksa apakah kabel koneksi sinyal antara sistem dan drive dilindungi, apakah koneksi andal, dan periksa apakah sinyal pulsa sistem hilang atau bertambah.
Kirim ke pabrik untuk perbaikan atau penggantian motherboard.
8. Apa yang harus saya lakukan jika perpindahan bahan kerja mempengaruhi akurasi?
Penyebab Masalah:
Pemrosesan dari bahan kerja yang disebutkan di atas pada pusat pemesinan CNC tiga kadang-kadang menyebabkan masalah seperti gerakan struktur internal bahan kerja yang akan diproses dan keluar dari toleransi akurasi dimensi. Penyebab masalah ini seringkali disebabkan oleh akurasi pemosisian yang buruk dari klem sekunder.
Solusi:
1) Metode Dial Indicator Palanca
Metode dial indicator palanca adalah untuk menempelkan dial indicator palanca pada poros pusat pemesinan CNC, membuat dial indicator mendekati posisi horizontal, dan kemudian menurunkan dial indicator ke level datum presisi yang akan dikalibrasi, dan melalui roda tangan pulsa sistem kontrol numerik CNC Moves meja kerja, dan pada saat yang sama memutar poros utama dengan tangan, sehingga dial gauge ditekan ke permukaan referensi presisi dan menunjukkan nilai maksimum, dan bahan kerja disesuaikan. Pada saat itu, nilai koordinat relatif arah yang relevan dari sistem kontrol numerik CNC pusat pemesinan CNC diatur ulang ke nol.
2) Metode Bantal
Metode bantal memerlukan penggunaan bantal standar dan alat bantu lainnya untuk mentransfer permukaan datum presisi bahan kerja. Letakkan bantal standar antara pemegang alat dan bahan kerja, pasang penemu tepi fotoelektrik pada poros pusat pemesinan CNC, putar poros pada kecepatan rendah, penemu tepi fotoelektrik secara langsung menyentuh bantal kiri dan kanan, dan perbedaan kedua adalah nilai kesalahan. Bahan kerja dapat disesuaikan sesuai dengan perbedaan ini. Namun, karena celah antara bantal dan bahan kerja, metode ini tidak seakurat menggunakan indikator palanca.
Di atas adalah tentang solusi yang telah ditangani masalah akurasi pemrosesan saat pusat pemesinan CNC memroses bagian, semoga bermanfaat bagi Anda.



