Bagaimana Analisis Getaran Mendeteksi Keausan Bantalan pada Pendingin Udara Industri
Dalam studi kasus ini, cacat bearing outer-race pada chiller pendingin udara 1.250 ton (4.400 kW) teridentifikasi menggunakan perangkat dan perangkat lunak analisis getaran portabel yang tersedia secara komersial.
Chiller adalah kompresor sentrifugal satu tahap dengan bearing thrust elemen bergulung di ujung bebas motor dan bearing sisik di ujung drive motor. Pendekatan diagnostik yang diilustrasikan di sini berlaku untuk setiap mesin putar—pompa, kipas, gear—yang menggunakan bearing kontak roll.
Alat Analisis Getaran
Selama kuartal abad terakhir, alat pengukuran getaran berkembang secara dramatis. Untuk sebagian besar mesin industri, akselerometer triaxial masih menjadi pilihan sensor. Meskolim output mentah proporsional dengan akselerasi, biasanya diintegrasi dan dinyatakan dalam satuan kecepatan. Semua data dalam kasus ini dikumpulkan dengan kluster akselerometer triaxial, seperti yang diilustrasikan pada Gambar 2.
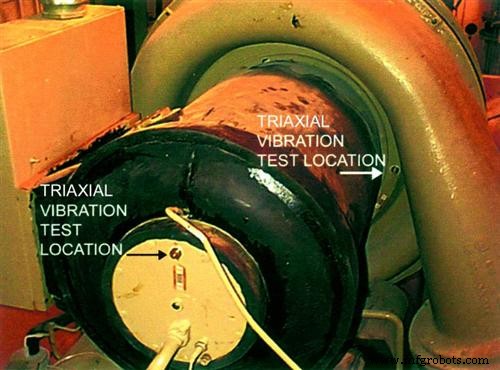
Gambar 1. Chiller yang menunjukkan lokasi uji getaran pada perapian bearing motor.
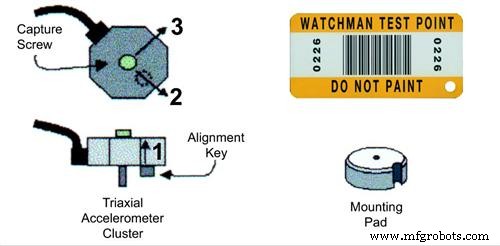
Gambar 2. Sketsa kluster akselerometer triaxial (kiri) yang dipasang dengan bulatan pada pad montir piringan bronze (kanan bawah). Kluster berisi tiga akselerometer, masing-masing saling tegak lurus. Pengumpulan data getaran diaktifkan menggunakan kode barcode yang secara otomatis mengonfigurasi pengumpul data, merekam, dan menyimpan data.
Pad montir dirigidkan pada perapian bearing motor, dan kluster triaxial dipasang dengan bulatan, memungkinkan pengumpulan semua tiga sumbu secara bersamaan.
Pengaturan berbasis kode barcode memastikan pengumpulan data yang dapat diulang dan akurat, terlepas dari siapa yang melakukan tes. Kondisi operasi yang konsisten menghasilkan data yang konsisten ketika keadaan mekanis mesin tetap tidak berubah.
Pilihan pemrosesan sinyal bervariasi dengan detail yang diinginkan. Program pemeliharaan prediktif rutin biasanya mengumpulkan dua tipe data:
Tingkat keseluruhan: Pengukuran getaran broadband yang mewakili amplitudo total atas rentang frekuensi yang luas. Murah untuk dikumpulkan, diproses, dan di-trend.
Narrowband: Menggunakan Fast Fourier Transform (FFT), sinyal getaran diurai ke dalam frekuensi diskrit, ditampilkan sebagai plot spektral 2-D amplitudo versus frekuensi. Dalam kasus ini, setiap spektrum berisi 800 puncak diskrit, menawarkan resolusi frekuensi yang halus.
Kriteria Penerimaan Getaran
Tingkat getaran apa yang dapat diterima untuk chiller 1.250 ton (4.400 kW)? Produsen menggunakan spesifikasi lulus/gagal broadband 0,25 in/s (peak). Batas penerimaan biasanya dinyatakan sebagai kriteria mutlak atau relatif.
Tabel Tingkat Keberat Getaran Mesin Umum IRD, diringkas dalam Tabel 1, adalah referensi mutlak yang banyak digunakan. Setiap kondisi dipisahkan oleh faktor dua dalam kecepatan, yang sesuai dengan perubahan 6-dB dalam VdB.
Tabel 1. Tabel Tingkat Keberat Getaran Mesin Umum IRD
| Kondisi Mesin | Kecepatan (in./speak) | Kecepatan (VdB) |
|---|
| Sangat Kasar | >0,628 | >121 |
| Kasar | 0,314 < V < 0,628 | 115 < VdB < 121 |
| Sedikit Kasar | 0,157 < V < 0,314 | 109 < VdB < 115 |
| Cukup Baik | 0,0785 < V < 0,157 | 103 < VdB < 109 |
| Baik | 0,0392 < V < 0,0785 | 97 < VdB < 103 |
| Sangat Baik | 0,0196 < V < 0,0392 | 91 < VdB < 97 |
| Halus | 0,0098 < V < 0,0196 | 85 < VdB < 91 |
| Sangat Halus | 0,0049 < V < 0,0098 | 79 < VdB < 85 |
| Sangat Halus | <0,0049 | <79 |
Tabel 1. Tabel IRD menawarkan tampilan bertingkat dari kondisi mesin untuk frekuensi antara 1,6 dan 1.667 Hz, berlaku untuk sebagian besar peralatan putar.
Kriteria mutlak cukup untuk pengujian penerimaan, namun pemeliharaan prediktif memerlukan kriteria relatif yang lebih sensitif. Batas relatif diperoleh dengan merata-rata spektrum getaran dari beberapa mesin identik di bawah beban yang serupa. Untuk studi ini, spektrum dari 12 chiller identik dirata-rata. Pad piringan bronze dipasang secara identik, dan data dikumpulkan dengan setiap chiller berjalan pada sekitar 80% beban tercatat.
Setelah tinjauan manual, spektrum dasar ditetapkan dan deviasi standar dihitung. Masker “rata-rata + 1 σ” kemudian dihasilkan. Secara statistik, sekitar 85% amplitudo getaran seharusnya berada di bawah masker ini. Tidak seperti batas lulus/gagal yang ditentukan vendor, pendekatan relatif ini menyesuaikan rentang yang dapat diterima dengan peralatan tertentu.
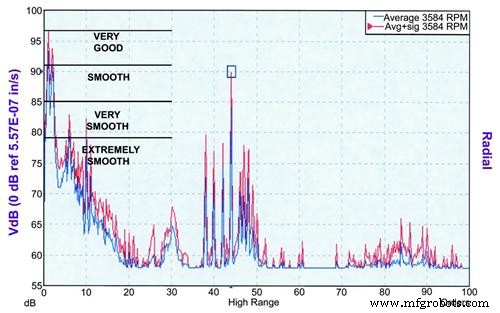
Gambar 3. Kriteria penerimaan relatif untuk chiller 1.250 ton, dihasilkan dari 12 unit identik. Spektrum biru adalah rata-rata; kurva merah adalah rata-rata + 1 σ. Untuk perbandingan, Tabel Tingkat Keberat IRD ditempel.
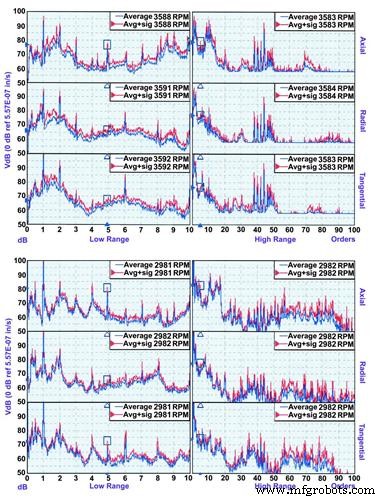
Gambar 4. Data dasar dari dua fasilitas: Pabrik A (enam spektrum atas) dan Pabrik B (enam spektrum bawah). Setiap pabrik memiliki 18 chiller identik. Kecepatan berjalan Pabrik B (2.982 rpm) mencerminkan garis masukan 50-Hz tipis dari Eropa. Data mewakili bearing ujung bebas motor.
Masalah Bantal Anti-Gesekan
Kerusakan bearing adalah salah satu masalah yang paling sering terdeteksi oleh analisis getaran. Defek awal muncul sebagai komponen getaran pada frekuensi yang bukan kelipatan dari kecepatan rotasi poros. Frekuensi non-sinkron ini ditentukan oleh geometri bearing dan dapat diapproksimasi dengan aturan berikut:
Ball Pass Frequency Outer Race (BPFO) = # roller × kecepatan poros × 0,4
Ball Pass Frequency Inner Race (BPFI) = # roller × kecepatan poros × 0,6
Fundamental Train Frequency (FTF) = kecepatan poros × 0,4
Produsen menentukan bearing SKF 7318. Tabelnya menunjukkan frekuensi ball-pass outer dan inner masing-masing 4,9×M dan 7,1×M, yang mengonfirmasi bearing 12 elemen. Seiring bertambahnya aus, harmonis (kelipatan integer) dari frekuensi ball-pass ini muncul dalam spektrum. Tergantung pada tipe defek, sideband 1×M mungkin juga hadir. Aus parah meningkatkan lantai kebisingan frekuensi tinggi antara 70×M dan 100×M.
Strategi Diagnostik Umum
Deteksi aus bearing yang akurat memerlukan metodologi pengumpulan dan analisis data yang konsisten. Meter broadband sering melewatkan aus awal, memberikan peringatan terbatas sebelum kegagalan meluas. Metode getaran frekuensi tinggi atau ultrasonik dapat mendeteksi aus awal namun melewatkan kesalahan frekuensi rendah seperti ketidakseimbangan atau kesetidaksamaan.
Analisis spektral narrowband triaxial dengan kriteria penerimaan relatif memberikan deteksi awal yang andal dan dapat mendiagnosis berbagai macam kesalahan—ketidakseimbangan, kesetidaksamaan, clearence impeller, longgar, resonansi. Studi ini menggunakan pendekatan tersebut.
Data set narrowband mencakup dua spektrum triaxial resolusi tinggi (800 garis) dari satu titik pada perapian bearing yang rigid. Spektrum rendah mencakup 0–10 orde kecepatan poros, menangkap nada dasar bearing. Spektrum tinggi mencakup 0–100 orde, mengungkapkan harmoni nada bearing dan lantai kebisingan frekuensi tinggi. Sementara ekstensif, pengaturan berbasis kode barcode memungkinkan akuisisi data yang cepat dan dapat diulang, dan pemrosesan PC cepat dan otomatis.
Model kesalahan untuk defek bearing mencakup empat indikator kunci:
- Seri harmoni puncak pada frekuensi fundamental non-sinkron.
- Sideband 1×M dan/atau FTF di sekitar puncak tersebut.
- Lantai kebisingan frekuensi tinggi yang meningkat.
- Seri harmoni pada kecepatan rotasi poros akibat keongalan bearing.
Analisis Getaran: Manusia vs. Komputer
Volume data narrowband yang diperlukan untuk diagnosis yang akurat memerlukan pemrosesan berbasis komputer. Komputer pribadi, dilengkapi dengan sistem pakar, dapat melakukan langkah-langkah berikut dalam hitungan detik:
- Menormalisasi spektrum relatif terhadap kecepatan poros.
- Mengekstrak amplitudo frekuensi pemaksa kunci dan puncak pendukung.
- Menerapkan model kesalahan untuk mengidentifikasi pola defek.
- Mengukur keparahan berdasarkan kemunculan pola tersebut.
Aturan logika ini dikalibrasi dengan membandingkan diagnosis otomatis terhadap analisis pakar dari populasi mesin yang besar, memastikan kesimpulan komputer mencerminkan penilaian analis getaran yang berpengalaman.
Gambar 5 menunjukkan laporan diagnostik berbasis teks yang dihasilkan oleh sistem pakar untuk Chiller 4.
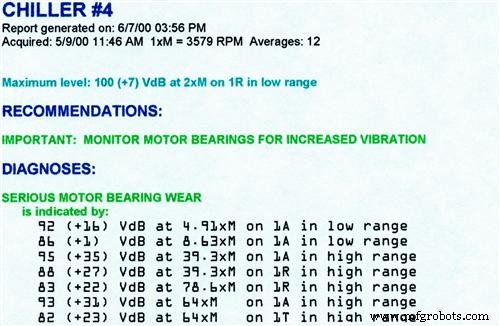
Gambar 5. Hasil diagnostik yang dihasilkan komputer untuk Chiller 4.
Tinjauan Manual Data Spektral
Gambar 6 menyajikan data ujung bebas motor yang dikumpulkan pada 25 Maret untuk Chiller 4. Masker rata-rata + σ (merah) ditempel untuk perbandingan. Sumbu horizontal diskalakan dalam “orde,” di mana 1 orde sama dengan satu rotasi poros.
Puncak non-sinkron yang mencolok muncul pada 4,9×M dan 7,1×M dalam data low-range axial—tepatnya BPFO dan BPFI untuk bearing motor. Dalam spektrum high-range, harmoni yang dijarakkan pada 4,9×M mengonfirmasi seri harmoni BPFO. Lantai kebisingan frekuensi tinggi cocok dengan masker σ, menunjukkan bahwa aus ada namun belum kritis.
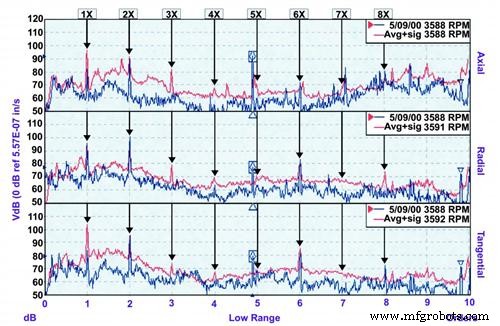
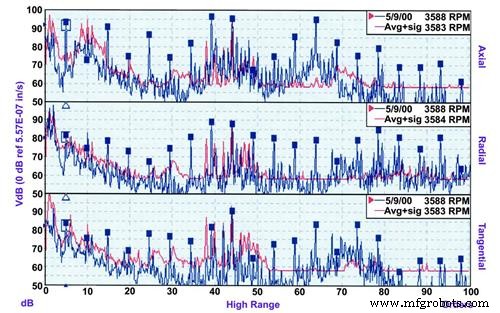
Gambar 6. Spektrum getaran triaxial untuk bearing ujung bebas motor pada Chiller 4. Kiri: data low-range; kanan: data high-range. Puncak yang ditandai menunjukkan seri harmoni 4,9×M BPFO.
Prognosis
Setelah kesalahan bearing dikonfirmasi, pertanyaan berikutnya adalah sisa umur. Analis yang berpengalaman menunda penilaian hingga beberapa data set mengungkapkan tren. Sistem pakar menghitung skor keparahan berdasarkan tiga faktor:
- Jumlah puncak pendukung.
- Sejauh mana setiap puncak melebihi kriteria.
- Amplitudo mutlak dari setiap puncak.
Skor keparahan dipetakan ke skala ringan, sedang, serius, dan ekstrim. Dalam plot tren (Gambar 7), keparahan aus bearing telah stabil pada tingkat serius rendah.
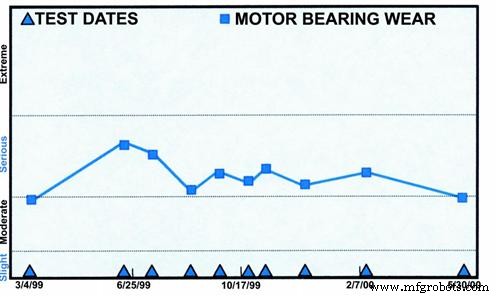
Gambar 7. Plot tren sistem pakar untuk Chiller 4.
Umur bearing sebagian besar ditentukan oleh beban; data saat ini tidak menunjukkan penurunan selama setahun terakhir. Analisis getaran memberikan bukti yang dapat diukur tentang kesehatan bearing, memungkinkan keputusan proaktif. Seiring bertambahnya aus, sistem akan meningkatkan skor keparahan sesuai.
Selama kunjungan servis sebelumnya, insinyur produsen menggunakan meter getaran keseluruhan dan menyimpulkan bahwa bearing baik. Batas peak 0,25 in/s produsen mungkin terpenuhi, yang mengilustrasikan keterbatasan kunci pengukuran broadband untuk pemeliharaan prediktif—mereka melewatkan tanda non-sinkron halus seperti harmoni BPFO.
Kesimpulan
Untuk memaksimalkan umur bearing, insinyur fasilitas harus terus memantau setiap mesin terhadap baseline rata-rata + 1 σ spesifik modelnya. Skor keparahan sistem pakar menawarkan tren yang konsisten dan objektif yang member informasi keputusan pemeliharaan tepat waktu. Ketika keparahan mendekati tingkat ekstrim, penggantian bearing harus dijadwalkan, dan bearing yang dilepas harus diperiksa untuk menutup loop diagnostik.
Tentang Azima DLI
Azima DLI adalah penyedia terkemuka pemantauan dan analisis kondisi mesin prediktif, menyediakan solusi andal dan scalable yang selaras dengan standar tinggi pelanggan untuk uptime. Layanan WATCHMAN Reliability mereka menggabungkan deploymen yang fleksibel, perangkat lunak diagnostik yang terbukti, dan keahlian analitik yang dalam untuk menyediakan program pemeliharaan berbasis kondisi yang berkelanjutan dan hemat biaya. Dengan kantor pusat di Woburn, Massachusetts, dan kehadiran global di AS, Asia-Pasifik, Amerika Tengah, Eropa, dan Amerika Selatan, Azima DLI membantu pelanggan memaksimalkan ketersediaan dan produktivitas aset. Untuk informasi lebih lanjut, kunjungi www.azimadli.com.



