Total Effective Equipment Performance (TEEP): KPI Strategis untuk Penjadwalan & Perencanaan Kapasitas
Kotak peralatan dirancang untuk satu tujuan: memberi Anda alat yang tepat pada waktu yang tepat. Namun, mengandalkan satu alat saja membatasi apa yang dapat Anda capai. Demikian pula, tim pemeliharaan yang memantau hanya satu KPI dapat melewatkan peluang untuk meningkatkan kinerja pabrik.
Dalam artikel ini, kita menjelajahi Total Effective Equipment Performance (TEEP) dan bagaimana TEEP, bersama dengan OEE dan OOE, dapat membantu pemimpin pemeliharaan mengoptimalkan penjadwalan dan meningkatkan output.
Apa itu TEEP?
TEEP adalah bagian dari keluarga KPI yang sama dengan Overall Equipment Effectiveness (OEE) dan Overall Operations Effectiveness (OOE). Ketiganya menggabungkan kinerja, kualitas, dan ketersediaan untuk menilai kinerja peralatan. Perbedaan utamanya terletak pada cara setiap metrik mendefinisikan ketersediaan.
TEEP mengukur kapasitas potensial aset dengan memperlakukan ketersediaan sebagai rasio waktu produksi aktual terhadap kalender penuh 24 jam, 365 hari setahun. Ini menjawab pertanyaan, “Seberapa banyak yang bisa kita produksi jika penjadwalan tidak terbatas?”
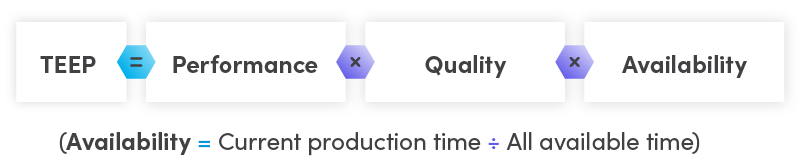
Secara matematis, TEEP = kinerja × kualitas × ketersediaan, di mana ketersediaan = (waktu produksi saat ini) ÷ (semua waktu yang tersedia). Misalnya, jika mesin beroperasi nonstop selama satu minggu dan memproduksi bagian sempurna, TEEP-nya akan 100 %. Jika mesin yang sama beroperasi 16 jam sehari, ketersediaannya adalah 16 ÷ 24 = 67 %. Dengan asumsi kinerja 90 % dan kualitas 88 %, TEEP akan 0,9 × 0,88 × 0,67 ≈ 53 %.
Karena sebagian besar pabrik tidak beroperasi 24/7, TEEP memberikan patokan yang berharga untuk menilai kapasitas yang belum terungkap.
TEEP vs. OEE
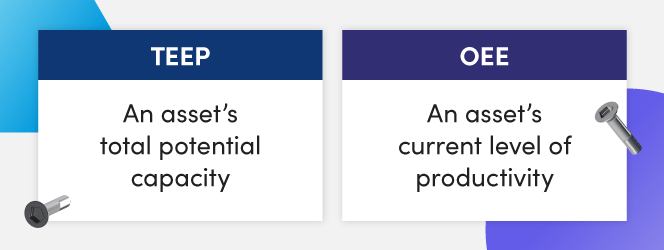
OEE, KPI yang paling banyak digunakan, mengukur produktivitas aset saat ini. Komponen ketersediaannya dihitung sebagai (waktu berjalan aktual) ÷ (waktu produksi yang direncanakan). Dengan demikian, OEE mencerminkan realitas operasional nyata, sedangkan TEEP memproyeksikan output maksimum yang dapat dicapai.
Karena OEE didasarkan pada jadwal yang ada, ia memberikan wawasan segera apakah penyesuaian ketersediaan, kinerja, atau kualitas dapat membuka kapasitas tambahan. Fasilitas sering memantau OEE secara real-time untuk mendorong perbaikan berkelanjutan.
TEEP vs. OOE
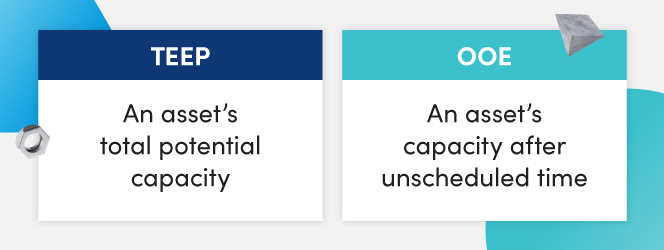
Overall Operations Effectiveness (OOE) memperluas OEE dengan memasukkan waktu henti yang tidak terjadwal dalam perhitungan ketersediaan: ketersediaan = (waktu produksi aktual) ÷ (waktu produksi yang direncanakan + waktu henti yang tidak terjadwal). Ini memberikan gambaran yang lebih komprehensif tentang efisiensi operasional.
Menggunakan TEEP dalam Praktik
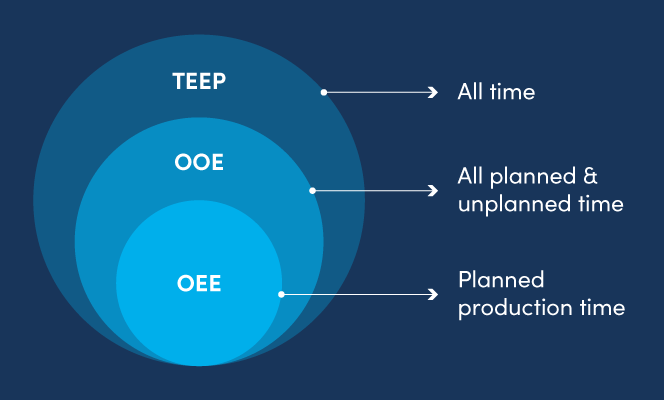
Ketika dilihat bersama, TEEP, OOE, dan OEE membentuk kerangka bertingkat: TEEP mewakili potensi total, OOE mencerminkan kinerja saat ini dengan semua waktu henti dipertimbangkan, dan OEE menangkap kondisi produksi saat ini. Hierarki ini membantu tim menentukan di mana perubahan penjadwalan dapat menghasilkan keuntungan terbesar.
Kami berbicara dengan Stuart Fergusson, Director of Solutions Engineering di Fiix, tentang penerapan metrik ini di tingkat pabrik. “TEEP adalah satu langkah jauh dari KPI pemeliharaan murni,” katanya. “Ia berharga bagi manajer pabrik karena memberitahu keputusan penjadwalan tingkat tinggi.”
Pertanyaan typical yang dijawab TEEP meliputi: “Apakah kita harus menambahkan shift?” “Apakah layak untuk beroperasi melalui hari libur?” atau “Apa yang akan terjadi jika kita beroperasi di akhir pekan?”
Stuart memperingatkan bahwa beberapa tim mungkin terlalu bergantung pada TEEP karena perhitungan OEE tidak lengkap. Misalnya, jika semua pemeliharaan dilakukan pada akhir pekan dan jam-jam tersebut dikecualikan dari waktu henti OEE, metrik tersebut dapat terlihat melampaui batas. Dengan memperlakukan pemeliharaan sebagai waktu henti yang direncanakan, Anda mendapatkan OEE yang lebih akurat dan gambaran yang lebih jelas tentang kapasitas nyata.
Pertimbangkan pabrik yang melaporkan OEE 90 % selama minggu kerja lima hari. Pada pandangan pertama, ini menunjukkan sedikit ruang untuk pertumbuhan. Namun, jika semua pemeliharaan rutin dijadwalkan pada akhir pekan—jam-jam yang sebaliknya tersedia untuk produksi—hari-hal tersebut secara efektif dihilangkan dari persamaan kapasitas, sehingga mendistorsi OEE ke atas. Membandingkan TEEP, OOE, dan OEE secara berdampingan mengungkap keterbatasan tersembunyi ini.
“Dengan memeriksa delta antara metrik ini, Anda dapat uncover palanca penjadwalan,” kata Stuart. “Misalnya, TEEP yang rendah relatif terhadap OEE menunjukkan bahwa menggeser atau memperpanjang jam operasional dapat membuka kapasitas besar.”
TEEP untuk Perencanaan Kapasitas
TEEP paling berdampak ketika OEE telah mencapai platou dan tidak ada cara yang jelas untuk meningkatkan jadwal produksi saat ini. Ia memberikan patokan untuk mengevaluasi seberapa banyak peralatan yang diam dan memandu keputusan tentang perluasan shift, cakupan hari libur, atau operasi akhir pekan.
Namun, Stuart menekankan bahwa TEEP sebaiknya disimpan untuk pengambil keputusan yang dapat mempengaruhi penjadwalan—misalnya, operator tidak dapat mengubah kalender 24 jam. “Metrik harus dapat ditindaklanjuti,” katanya. “Jika metrik berada di luar kendali seseorang, ia memberikan nilai yang sedikit.”
Ketika tim pemeliharaan, operator, dan manajer pabrik bekerja sama—memanfaatkan metrik mereka sendiri seperti MTTR untuk mengurangi waktu henti—maka mereka dapat secara sistematis meningkatkan kinerja peralatan secara keseluruhan. Bersama-sama, upaya ini menggambarkan gambaran holistik tentang kemampuan sebenarnya pabrik.
Dengan mengintegrasikan TEEP ke dalam portofolio KPI Anda, Anda memperoleh alat yang kuat untuk penjadwalan strategis, perluasan kapasitas, dan peningkatan kinerja jangka panjang.