Teknik Las Optimal untuk Sistem Hidrolik
Pengelasan digunakan secara teratur dalam hubungan dengan sistem hidrolik, untuk segalanya dari memperbaiki silinder hidrolik hingga memproduksi rangka dan dukungan. Ada juga berbagai proses pengelasan yang dapat digunakan, termasuk arc welding, stick welding, dan solid-state welding. Namun, ada empat proses pengelasan khusus yang paling banyak digunakan dalam perbaikan dan pembuatan hidrolik: MIG, TIG, stick, dan friction welding. Setiap memiliki keuntungan dan kerugiannya sendiri, serta situasi tempat bekerja paling baik.
MIG Welding
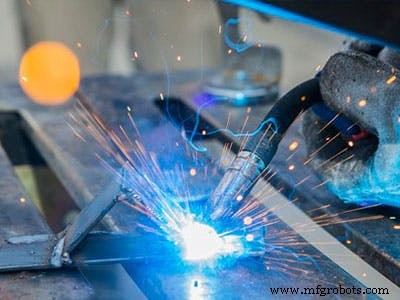
MIG welding, yang singkatan dari metal inert gas welding, adalah subdivisi GMAW, atau gas metal arc welding. Dalam arc welding, listrik arc dihasilkan antara elektroda dan workpiece logam. Arc tersebut menyediakan pembangkitan panas lokal yang diperlukan untuk meleleh logam workpiece.
Dalam kasus MIG welding, elektroda adalah kawat logam polos. Spreader pengelasan secara terus-menerus memberi kawat elektroda yang dapat dikonsumsi untuk menjaga arc tetap berjalan. Pada saat yang sama, ia juga menutupi arc logam dengan gas pelindung. Gas pelindung yang digunakan dengan MIG welding adalah kombinasi dari gas iners (argon) dengan gas aktif (karbon dioksida atau oksigen). Dengan menggunakan kombinasi gas pelindung ini dengan kawat polos yang dapat dikonsumsi, tidak ada slag yang dihasilkan.
Ada beberapa manfaat dari MIG welding, yang juga menjelaskan mengapa sangat umum digunakan. Ia mendukung kemampuan untuk membuat beberapa pass pengelasan pada persimpangan yang sama dan sedikit hingga tidak ada pembersihan pasca pengelasan. Ia dapat digunakan dengan presisi yang luar biasa dan bekerja baik bahkan untuk workpiece yang sangat tipis. Selain itu, waktu arc dengan MIG welding lebih sedikit dari banyak proses pengelasan lainnya karena ia menggunakan feed kawat logam yang berkelanjutan. Faktanya, banyak pengelasan menganggapnya salah satu metode pengelasan tercepat. Jika Anda perlu mencapai pengelasan beban berat pada bagian tebal, MIG welding adalah opsi yang sangat baik.
Ada kekurangan dari MIG welding yang perlu Anda perhatikan ketika mempertimbangkannya. Permukaan tempat pengelasan akan diterapkan harus sepenuhnya bersih (bebas dari karat, cat, atau kontaminan lain) atau Anda berisiko hasil pengelasan yang buruk. Proses ini sangat sensitif terhadap angin — bahkan kipas dapat mengganggu gas pelindung cukup untuk mengkompromi pengelasan. Selain itu, memerlukan penggunaan botol gas tertekan, membuatnya sulit untuk digunakan di lapangan dan tidak sangat portabel.
TIG Welding
TIG welding termasuk dalam kategori gas tungsten arc welding (GTAW) dan singkatan dari tungsten inert gas welding. Seperti MIG welding, listrik arc diinduksi antara elektroda dan workpiece untuk meleleh logam. Hal yang membuat TIG berbeda adalah penggunaan tungsten sebagai bahan elektroda. Tungsten digunakan karena titik lelehnya yang sangat tinggi.
Sama seperti MIG welding, TIG welding juga memerlukan penggunaan gas pelindung: argon, helium, atau campuran keduanya. Perhatikan bahwa TIG welding tidak memerlukan penggunaan filler metal, tetapi ketika filler digunakan, mereka ditambahkan ke dalam pozas pengelasan dari kawat atau rod terpisah.
Keuntungan utama dari TIG welding adalah ia dapat menyatukan hampir semua logam dan ketebalan workpiece. Ini mencakup ketebalan yang MIG welding tidak dapat tangani. TIG welding dapat menghasilkan pengelasan berkualitas tinggi tanpa solap dan sedikit hingga tidak ada pembersihan pasca pengelasan. Pengelasan besi cor dan besi tahta sangat sulit untuk dicapai, tetapi pengelasan yang berpengalaman menggunakan TIG dapat melakukannya. Juga, ia dapat menyatukan logam yang berbeda (seperti aluminium dan stainless steel).
Saat digunakan dengan baja, TIG welding dapat lebih lambat dan lebih mahal daripada stick welding atau MIG welding. Pengecualian nyata dari aturan ini adalah saat membuat pengelasan berkualitas tinggi menggunakan bagian tipis. Dan, bahkan untuk pengelasan logam yang sama, TIG welding memerlukan kontrol yang hati-hati terhadap arus listrik yang digunakan serta tekanan dan waktu.
Stick Welding
Stick welding, juga dikenal sebagai shielded metal arc welding (SMAW), adalah proses arc welding lain. Hal yang membuatnya berbeda adalah penggunaan rod filler metal yang dapat dikonsumsi sebagai elektroda. Rod ini, disebut stick pengelasan, dilapisi dengan bahan untuk mendukung flux dan pelindung. Ujung logam polos dari stick pengelasan diklematkan dalam holder elektroda dengan handle yang terisolasi. Holder elektroda itu sendiri terhubung pada sumber daya.
Peralatan yang digunakan dengan stick welding portabel dan berbiaya rendah, membuatnya ideal untuk operasi pengelasan di lokasi. Tidak seperti MIG dan TIG welding, Anda tidak perlu menghapus cat atau korosi pada titik pengelasan. Stick welding juga menghasilkan arc yang cukup besar sehingga angin atau suhu tidak mempengaruhinya. Stick welding juga sangat fleksibel ketika berkaitan dengan di mana Anda dapat menggunakannya: di dalam ruangan, di luar ruangan, area berangin, dan ruang terbatas. Ini membuatnya ideal untuk perbaikan di lokasi.
Kekurangan utama dari stick welding terletak pada penggunaan rod yang dapat dikonsumsi. Anda perlu mengganti rod selama proses, yang dapat membuat stick welding memakan waktu. Karena panjang elektroda bervariasi selama proses pengelasan, resistensi rod juga akan bervariasi. Ini, pada gilirannya, mengarah pada variasi arus yang dapat menyebabkan panas berlebihan dan meleleh lebih awal, terutama saat Anda menggunakan stick baru.
Panas yang terlibat juga membatasi seberapa tipis logam dapat (biasanya tidak lebih tipis dari 18 gauge). Akhirnya, pembentukan slag dan solap berarti Anda perlu membersihkan permukaan pengelasan sebelum cat atau pengelasan lebih lanjut.
Friction Welding
Friction welding (FRW), tidak seperti MIG, TIG, dan stick welding, adalah proses pengelasan solid-state. Dalam proses pengelasan solid-state, ikatan metalurgis dibuat antara dua logam dasar — tanpa peluruhan yang terlibat. Friction welding, khususnya, menggunakan panas gesekan digabungkan dengan tekanan untuk mencapai ikatan.
Dalam kebanyakan kasus, Anda akan memutar satu bagian relatif terhadap yang lain sambil membawa mereka dalam kontak melalui gaya aksial tinggi. Gerakan relatif di bawah gaya tinggi ini mengarah pada gesekan. Gesekan itu menghasilkan cukup panas untuk membentuk ikatan metalurgis yang kuat antara dua permukaan.
Saat Anda menggunakan rotational friction welding, pilihan workpiece Anda terbatas: setidaknya satu workpiece harus berbentuk silinder, seperti tabung atau pipa. Di sisi lain, linear friction welding menggunakan gerakan bolak-balik, alih-alih gerakan rotasi, untuk menghasilkan gesekan dan panas yang diperlukan. Penggunaan gerakan linier menghilangkan persyaratan bahwa setidaknya satu workpiece harus berbentuk silinder.
Friction welding dapat mencapai kontak penuh di seluruh antarmuka, tidak seperti TIG, MIG, atau stick welding yang membatasi kontak pada lemah pengelasan. Friction welding juga membuatnya jauh lebih mudah untuk menyatukan logam yang berbeda. Juga, ia tidak memerlukan flux, pelindung, atau filler metal dan, saat dilakukan dengan benar, menghasilkan pengelasan padat tanpa porositas.
Salah satu kekurangan friction welding adalah materi flash yang tidak dapat dihindari yang berkembang di tempat dua bagian disatukan. Untuk memotongnya dari assembly akhir, Anda perlu menggunakan operasi turning. Kehadiran flash juga berarti Anda kehilangan beberapa panjang asli workpiece. Anda dapat dengan mudah memperkirakan kehitungan ini dan mempertimbangkannya dalam proses desain sejak awal.
Selain itu, pengelasan berkualitas tinggi yang dicapai menggunakan pengelasan gesekan memerlukan peralatan besar dan kuat yang mirip dengan lathe. Karena ini, peralatan untuk friction welding tidak portabel seperti MIG, TIG, dan stick welding.
Masalah Umum Pengelasan
Komponen dan peralatan hidrolik bekerja pada tekanan tinggi, yang membuat pengelasan padat sangat penting. Ketika pengelasan Anda tidak dilakukan dengan benar, itu dapat sangat berbahaya. Dua pertimbangan dalam konteks ini adalah cacat pengelasan, distorsi, dan stres sisa.
Cacat pengelasan dapat mencakup berikut:
- Fusi tidak lengkap
- Kaviti
- Retakan
- Kurangnya penetrasi (di mana fusi belum mencapai akar persimpangan)
- Kurangnya fusi (di mana fusi belum tercapai seluruh penampang persimpangan)
- Inklusi (di mana partikel nonlogam terjepit dalam pengelasan)
- Solap berlebihan
- Profil pengelasan yang buruk
Pelatihan dan pengalaman diperlukan untuk mencapai pengelasan yang bebas dari cacat ini, dan hasil bergantung sangat pada proses yang digunakan oleh pengelasan.
Kejebakan besar lainnya dalam pengelasan melibatkan penyatukan dua logam yang berbeda. Saat menggunakan MIG, TIG, atau stick welding, Anda harus mempertimbangkan konduktivitas termal dan ekspansi relatif mereka untuk menghindari distorsi dan stres sisa saat pendingin. Misalnya, dapat terjadi pengecilan di seluruh assembly pengelasan, yang sangat umum dalam butt welding (pengelasan ujung-ke-ujung). Pengecilan ini terjadi saat pendingin dan dapat mengarah pada pembengkokan dan stres sisa. Faktanya, karena masalah panas lokal dan geometri bagian yang di-las, ini dapat terjadi bahkan ketika logam yang sama digunakan.
Pengelasan profesional tahu jenis tindakan apa yang harus diambil untuk meminimalkan kemungkinan stres sisa dan distorsi. Ada berbagai pendekatan, termasuk penggunaan heat sink untuk mengalihkan panas, fixture pengelasan untuk mencegah pergerakan bagian selama proses pengelasan, dan heat treatment penanggulangan stres untuk meminimalkan stres sisa dan menghilangkan distorsi.
Pengelasan bersertifikat memiliki pengetahuan dan pengalaman untuk memilih parameter proses pengelasan yang benar (misalnya, kecepatan, arus, jumlah filler metal, gas pelindung) untuk mencapai pengelasan yang kuat tanpa cacat pengelasan.
Kesimpulan
Apakah aplikasi hidrolik Anda memerlukan MIG, TIG, stick, atau friction welding, proses pengelasan sebenarnya paling baik diserahkan pada profesional. Ada banyak variabel dalam pengelasan yang melampaui hanya logam yang digunakan dan ketebalannya. Untuk mencapai pengelasan yang kuat bebas cacat atau pengelasan yang efektif antara dua logam yang berbeda, Anda memerlukan pengelasan yang bersertifikat dan berpengalaman untuk peralatan hidrolik Anda.
MAC Hydraulics
Di MAC Hydraulics, pengelasan bersertifikat kami sangat bangga dengan pekerjaan mereka. Mereka tidak hanya menyiapkan area pengelasan dan melakukan pengelasan, tetapi memilih proses yang paling tepat untuk proyek dan memverifikasi integritas pengelasan melalui beberapa metode pengujian non-destruktif. Pengelasan berpengalaman di MAC Hydraulics dapat menangani stainless steel, baja karbon, dan bahkan cast iron untuk fabrikasi dan perbaikan yang paling sulit dan kompleks yang Anda miliki. Hubungi kami hari ini untuk mengetahui lebih lanjut tentang layanan pengelasan kami!



