Temukan Jenis Printer 3D dan Kemampuannya
Pencetakan 3D adalah metode manufaktur yang optimal untuk menghasilkan prototype dan bahkan beberapa bagian akhir. Ini adalah opsi paling hemat biaya dan memberikan nilai luar biasa, tergantung pada teknologi spesifik yang Anda pilih.
Ada banyak kategori printer 3D dan di dalamnya banyak jenis printer komersial dan industri. Artikel ini mencakup jenis printer 3D utama dan apa yang dapat mereka produksi.
Memahami lanskap yang kompleks dari pencetakan 3D akan membantu Anda saat saatnya memproduksi bagian yang Anda desain dan menghemat banyak waktu dan dana yang cukup. Jadi, mari kita mulai.
Apa saja jenis printer 3D?
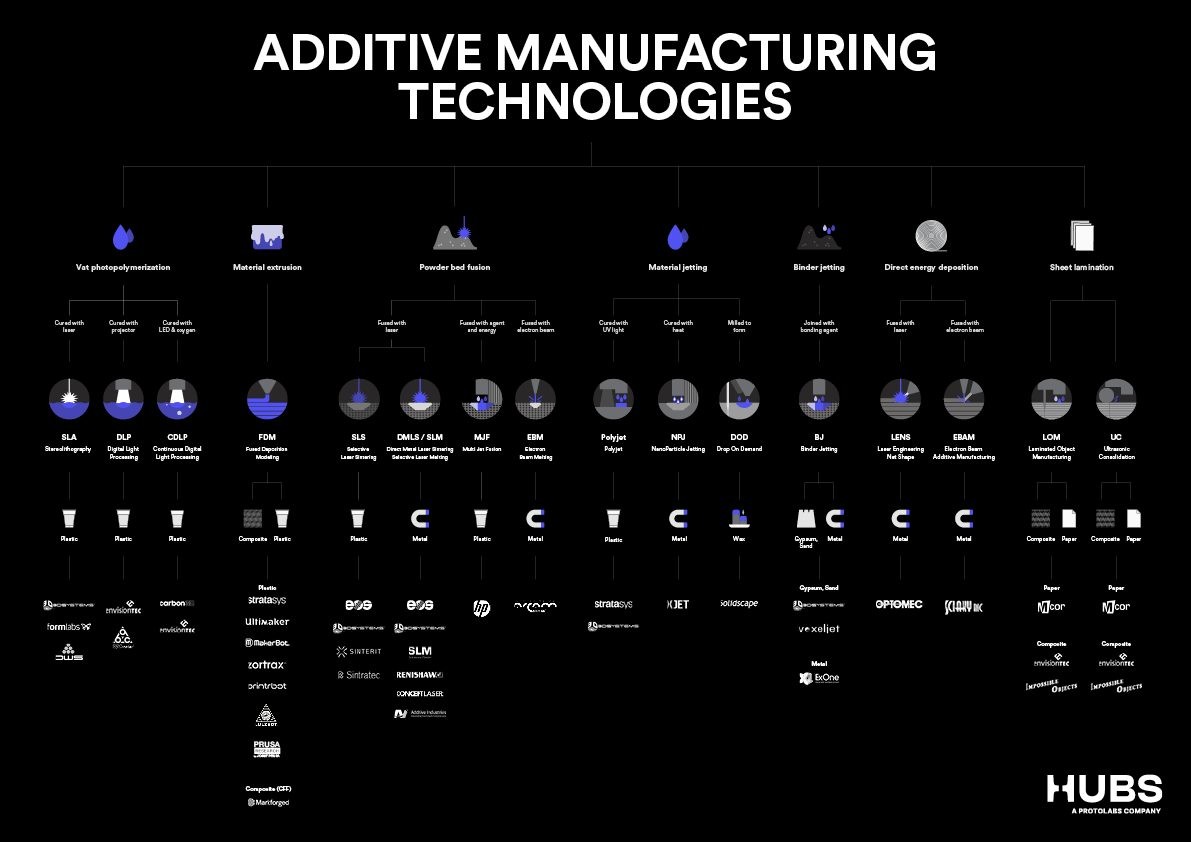
Pada 2015, ISO/ASTM 52900 dibuat untuk mengstandarisasi cara klasifikasi printer 3D dan teknologi pencetakan 3D. Sebanyak tujuh kategori proses ditetapkan.
-
Vat polymerization: resin photopolymer cair diobati oleh cahaya
-
Material extrusion: termoplastik cair (filamen) disetorkan melalui nozzel panas
-
Powder bed fusion (PBF): partikel bubuk difuse oleh sumber energi tinggi
-
Material jetting: titik cair agen fusione foto-sensitif disetorkan pada saran bubuk dan diobati oleh cahaya
-
Binder jetting: titik cair agen perekat disetorkan pada saran bahan granulat, yang kemudian disinter bersama
-
Direct energy deposition: logam cair disetorkan dan difuse secara bersamaan
-
Sheet lamination: lembaran bahan individu dipotong sesuai bentuk dan dilaminasi bersama.
Setiap payung teknologi mencakup banyak jenis teknologi dan printer yang berbeda. Proses yang kami tawarkan di Hubs adalah Stereolithography (SLA), Fused Deposition Modeling (FDM), Selective Laser Sintering (SLS) dan HP's Multi Jet Fusion (MJF).
Apa itu vat photopolymerization dan bagaimana cara kerjanya?
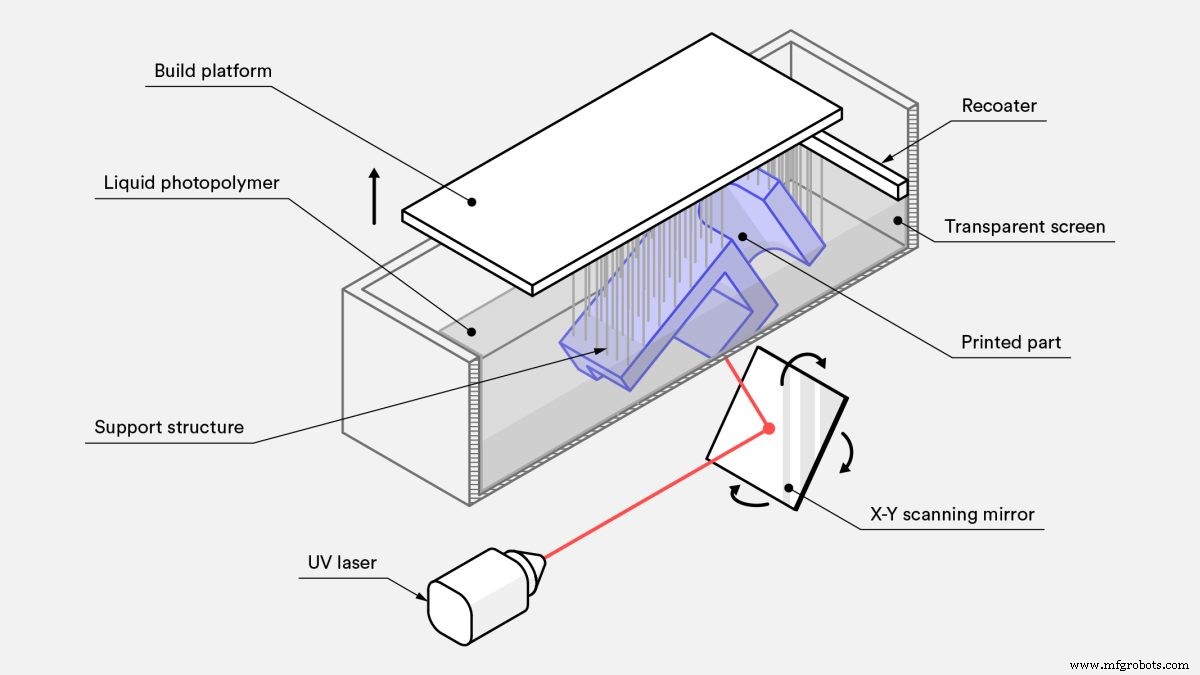
Vat photopolymerization menghasilkan bagian dengan mengobati secara selektif resin photopolymer cair dengan sumber cahaya UV. Platform pembangunan direndam dalam tangki yang diisi dengan resin. Cahaya secara selektif diarahkan melalui permukaan resin dengan cermin.
Setelah lapis diobati, platform diangkat atau diturunkan dalam inkremen kecil untuk memungkinkan cair baru mengalir. Lapis berikutnya kemudian diobati dan menyatu dengan lapisan yang telah diobati sebelumnya. Setelah lapis terakhir diobati, cetakan dikeluarkan dari resin. Pada tahap ini, sudah terbentuk sepenuhnya meskipun dapat diperkuat dengan curing lebih lanjut di oven UV.
Jenis printer 3D vat photopolymerization
Vat photopolymerization memiliki beberapa teknologi pencetakan yang berbeda. Tiga yang paling umum adalah SLA, direct light processing ( DLP) dan continuous liquid interface production (CLIP). Mereka sangat mirip dalam hal cara sumber cahaya mengarahkan cahaya pada resin. Secara keseluruhan, SLA adalah yang paling umum dan banyak digunakan di antara printer dalam keluarga vat photopolymerization.
Mari kita uraikan jenis-jenis printer photopolymerization 3D:
-
SLA menggunakan laser satu titik untuk melintasi garis tipis di sepanjang permukaan resin, mengisi bentuk lapisan penampang yang akan diobati. Sangat akurat tetapi bisa memakan waktu.
-
DLP menggunakan proyektor cahaya digital untuk menyisakan satu citra dari seluruh lapis sekaligus. Ini membuatnya lebih cepat dari SLA. Namun, karena proyektor adalah layar digital, citra setiap lapis terdiri dari piksel persegi, menghasilkan resolusi yang sedikit lebih rendah.
-
CLIP sama dengan DLP kecuali platform pembangunan bergerak dalam gerakan kontinu. Ini memungkinkan waktu pembangunan yang lebih cepat dan kontur yang lebih halus sepanjang sumbu z.
Bahan untuk vat photopolymerization
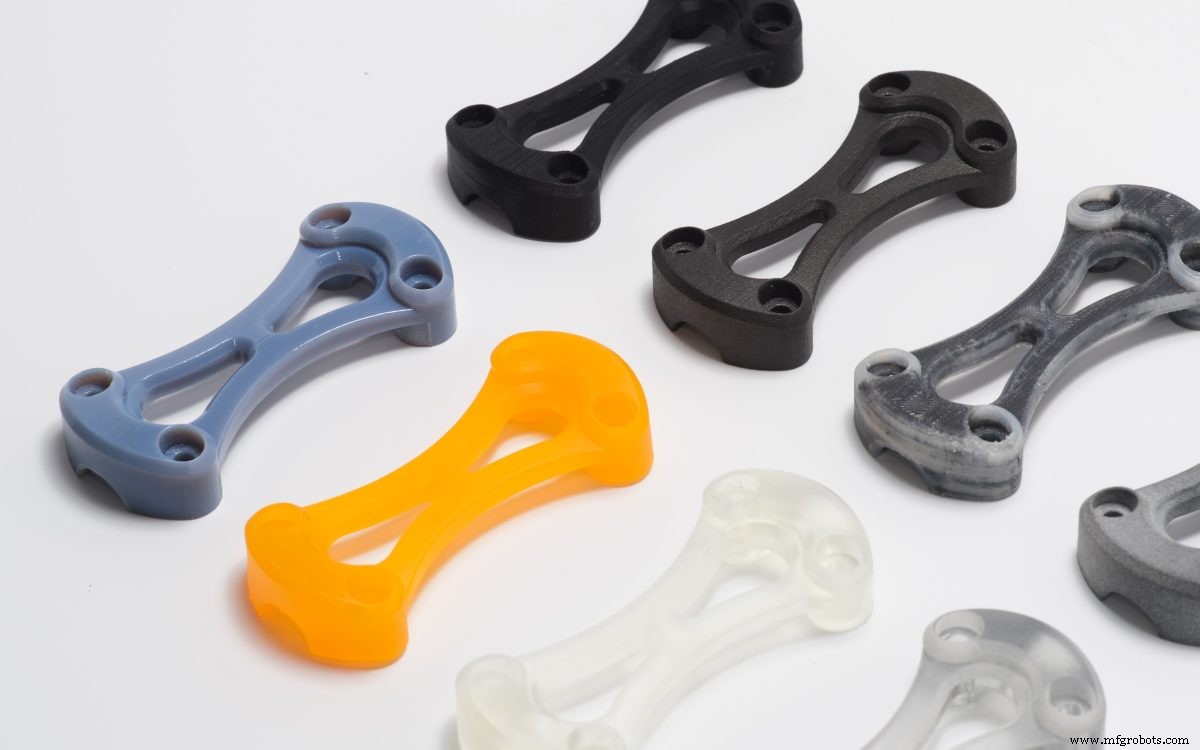
Semua printer vat photopolymerization menggunakan resin photopolymer, sebagian besar milik produsen. Ada banyak jenis yang tersedia, termasuk resin standar untuk prototyping umum. Jenis umum lainnya termasuk resin mirip ABS yang tahan, resin mirip karet fleksibel, resin castable transparan dengan kandungan abu nol setelah pembakaran, resin terisi keramik untuk cetakan yang sangat rigid dan resin biocompatible untuk peralatan medis.
Beberapa resin, termasuk yang transparan, memerlukan post-processing tambahan untuk mencapai hasil visual terbaik atau, dalam hal resin jernih, kejelasan optik. Jika Anda memilih SLA untuk bagian kustom Anda, lihat perbandingan kami tentang bahan pencetakan 3D SLA yang berbeda.
Properti geometris vat photopolymerization
Volume pembangunan bervariasi banyak antara printer SLA desktop dan industri, tetapi biasanya lebih kecil dari FDM atau PBF. Mereka mencetak maksimal sekitar 300 mm dalam satu dimensi. Mesin vat photopolymerization dapat mencetak bagian yang sangat kompleks, meskipun tidak sekompleks yang dicapai oleh PBF karena kebutuhan akan struktur dukungan.
Apa yang kurang dalam volume pembangunan dan kompleksitas, vat photopolymerization mengganti dengan resolusi cetak, karena mesin ini dapat mencetak detail yang sangat halus.
Properti mekanik vat photopolymerization
Printer vat photopolymerization menghasilkan bagian dengan toleransi yang sangat ketat dan dapat memungkinkan keberulangan yang konsisten. Jika bagian diobati sepenuhnya setelah pencetakan, mereka juga dapat sepenuhnya isotropik. Namun di mana teknologi ini benar-benar bersinar adalah finishing permukaan. Vat photopolymerization dapat mencetak kontur yang sangat halus, yang dapat dibandingkan dengan yang dapat dicapai oleh injeksi cetak.
Manfaat besar lain dibandingkan teknologi lain adalah bagian yang diobati sepenuhnya dapat dibuat watertight dan airtight. Namun, proses curing tidak dapat diubah kembali, jadi bagian yang dipanaskan akan terbakar daripada meleleh.
Apakah printer vat photopolymerization cepat dan hemat biaya?
Vat polymerization adalah jenis pencetakan 3D yang tertua, dengan printer SLA pertama berasal dari tahun 1970-an. Kompetensi antara produsen printer terus menekan harga ke bawah, tetapi tetap mahal, berkisar sama dengan plastic powder bed fusion (PBF). Mesin ini lebih murah daripada mesin untuk SLS, tetapi bahan lebih mahal.
Banyak faktor mempengaruhi waktu cetak, tetapi vat polymerization umumnya dianggap salah satu teknologi tercepat.
Aplikasi komersial: apa yang dapat Anda produksi dengan vat photopolymerization?
Rentang bahan yang luas memberikan proses vat photopolymerization rentang aplikasi yang sama luasnya, dari prototyping hingga bagian akhir.
Resolusi tinggi dan toleransi ketat membuat teknologi ini ideal untuk perhiasan, injeksi cetak run rendah dan banyak aplikasi gigi dan medis. Dapatnya mencetak bagian watertight membuat vat photopolymerization populer di industri otomotif, penerbangan dan ruang angkasa, dan kesehatan. Juga, finishing permukaan yang halus membuatnya optimal untuk prototyping bagian injeksi cetak.
Apa itu material extrusion dan bagaimana cara kerjanya?
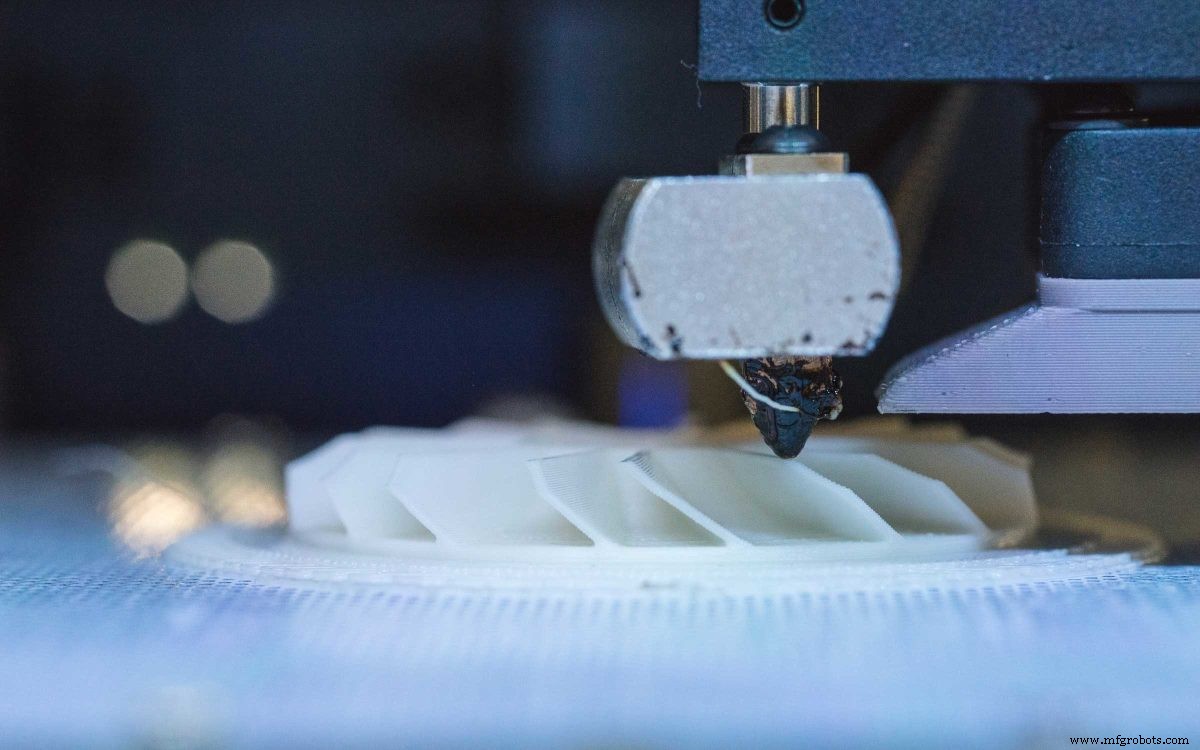
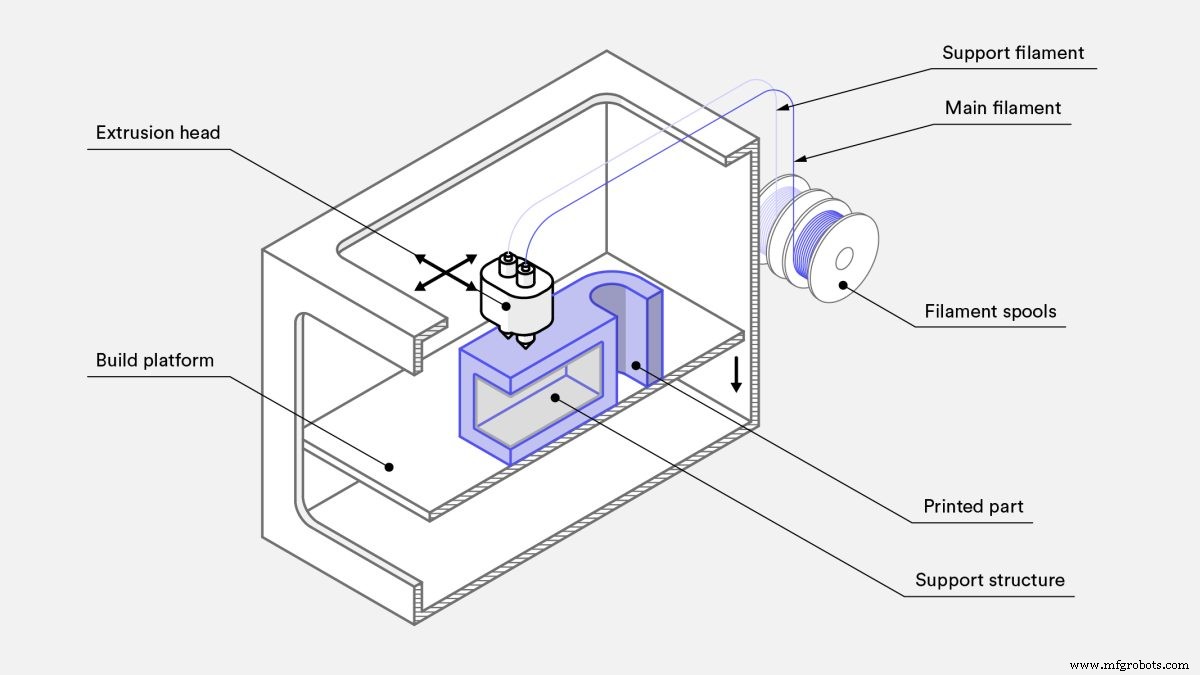
Material extrusion menghasilkan bagian dengan mencetak lapisan termoplastik cair satu di atas yang lain. Gulungan filamen dimasukkan melalui nozzel extrusion yang dipanaskan dan dilelehkan. Printer secara kontinu menyetorkan filamen yang dilelehkan di lokasi yang presisi, di mana mendingin dan membeku. Bayangkan pistola lem otomatis yang bergerak metodik di atas permukaan pembangunan datar.
Nozzel printer dapat bergerak sepanjang tiga sumbu relatif terhadap platform pembangunan. Ini melacak bentuk satu penampang cetak sepanjang sumbu x- dan y-, melapis penampang satu sama lain sepanjang sumbu z untuk membangun cetak penuh.
Jenis printer material extrusion
Fused deposition modeling (FDM) dan fused filament fabrication (FFF) adalah dua jenis teknologi pencetakan material extrusion. Material extrusion relatif sederhana dan jauh paling hemat biaya dan luas tersedia di pasar.
Dua jenis utama FDM adalah prototyping (desktop) dan industri. Kami membedakan keduanya karena, meskipun teknologi secara virtual identik, skala masing-masing sangat berbeda.
Bahan untuk material extrusion
Karena FDM sangat banyak digunakan, ribuan jenis filamen yang berbeda telah muncul di pasar. Yang paling umum adalah ABS dan PLA, tetapi Nylon, PC, PETG, TPU dan PEI juga tersedia. Beberapa filamen juga datang dengan penguat serat, seperti karbon, Kevlar, fiberglass, kayu dan logam.
Untuk informasi lebih lanjut tentang cara memilih filamen yang tepat untuk pekerjaan Anda, kami menulis panduan membandingkan bahan pencetakan 3D FDM yang berbeda.
Properti geometris material extrusion dan FDM
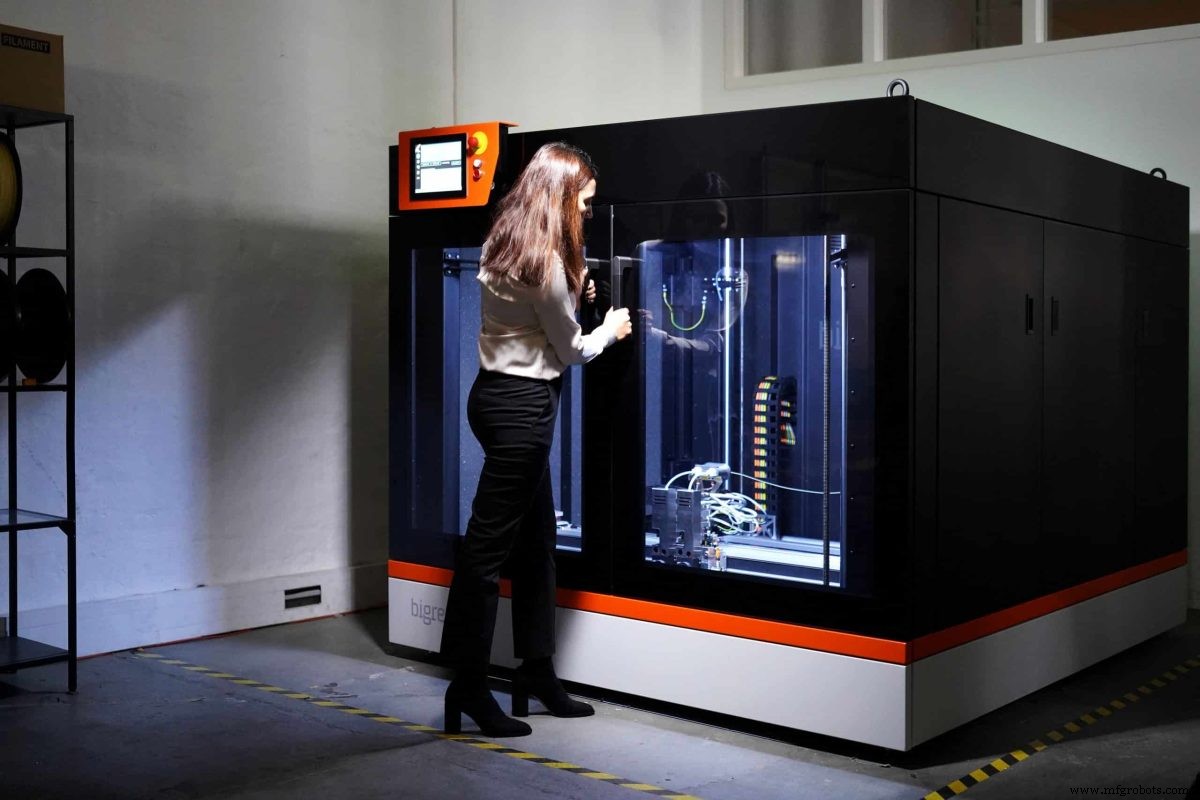
Ada ribuan merek printer FDM, dengan semua bentuk dan ukuran. Yang terbesar memiliki platform pembangunan sekitar 1.500 mm di semua dimensi, sementara yang terkecil dapat dengan mudah muat di meja Anda di samping mesin espresso Anda.
Karena bagian dibangun dari bawah ke atas, fitur tertentu, seperti overhangs, memerlukan dukungan yang dibangun bersama dengan bagian sebenarnya. Ini berarti, FDM tidak selalu solusi ideal untuk mencetak komponen yang lebih kompleks.
Resolusi adalah fungsi dari filamen, dengan filamen yang paling tipis sekitar 0,15 mm tebal. Fakta bahwa filamen bundar berarti sudut tajam tidak dapat dicetak dan dinding tidak pernah datar kecuali diproses setelah pencetakan.
Properti mekanik material extrusion dan FDM
Printer FDM umumnya tidak digunakan untuk memproduksi bagian akhir fungsional, meskipun ada beberapa pengecualian di sini dan di sana. Mereka bukan printer 3D yang paling akurat, karena bagian yang dicetak lemah sepanjang sumbu z. Bagian juga memiliki lapisan yang sangat jelas di setiap permukaan.
Apakah material extrusion dan FDM cepat dan hemat biaya?
Printer FDM dikenal lebih rendah dalam hal biaya, dengan mesin desktop berkisar antara $500 dan $5.000. Mesin kelas industri, sebaliknya, dapat jauh lebih mahal dan jauh di luar jangkauan finansial bahkan hobi yang paling dedication.
Mesin material extrusion murah untuk dimiliki dan mudah dioperasikan, tetapi outsourcing juga sama populer karena kelengkapan teknologi membuat waktu tunggu satu hari menjadi praktik umum.
Bahan FDM standar tersedia luas dan kompetensi menjaga harga turun. Waktu cetak cepat untuk bagian tunggal tetapi, berbeda dengan vat photopolymerization atau PBF, tidak ada ekonomis skala. Ini membuat FDM relatif lambat untuk run volume besar, dan kemungkinan bukan nilai terbaik untuk sejumlah besar bagian.
Aplikasi komersial: apa yang dapat Anda produksi dengan material extrusion dan FDM?
Sementara bagian FDM tidak tahan atau kosmetik seperti komponen yang dibuat dengan teknik lain, sangat hemat biaya. Karakteristik ini membuat FDM teknologi yang paling banyak digunakan untuk banyak tahap prototyping, terutama awalnya pada tahap proof of concept.
Kevariasi bahan FDM, kecepatan dan hemat biaya juga membuatnya sangat menarik untuk jenis produksi tertentu selama resolusi dan finishing permukaan bukan faktor kritis. Printer FDM industri dapat dengan mudah menghasilkan prototype fungsional dan bagian akhir dari bahan yang kuat, seperti grips, jigs dan fixtures. Memproduksi komponen akhir ini dengan mesin FDM lebih disukai daripada manufaktur tradisional dalam hal harga.
Apa itu powder bed fusion (PBF) dan bagaimana cara kerjanya?
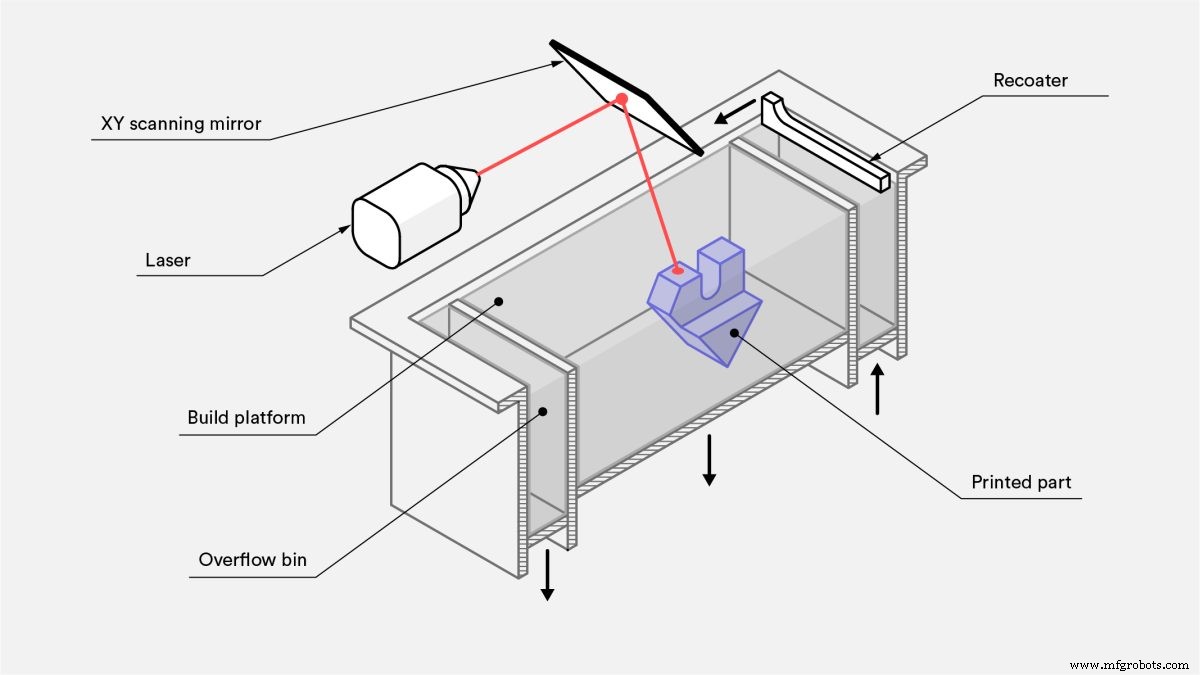
Printer powder bed fusion menghasilkan bagian dengan meleleh atau sintering secara selektif partikel bubuk bersama untuk membentuk objek utuh. Bahan bubuk dipanaskan hingga di bawah titik lelehnya dan disebarkan di atas platform pembangunan dalam lapisan yang sangat halus. Laser atau sinar elektron kemudian diarahkan melintasi permukaan bubuk, memfuse partikel bersama untuk membentuk satu penampang cetak.
Setiap lapisan, platform pembangunan diturunkan dan proses diulang. Setiap lapisan baru difuse ke lapisan sebelumnya hingga semua lapisan telah difuse menjadi satu objek.
Karena lapisan dibangun di atas satu sama lain, partikel yang tidak difuse bertindak sebagai struktur dukungan untuk cetakan, sehingga menghilangkan kebutuhan akan struktur dukungan terpisah. Setelah cetakan selesai, bubuk pendukung berlebihan dikeluarkan dan didaur ulang.
Jenis printer PBF
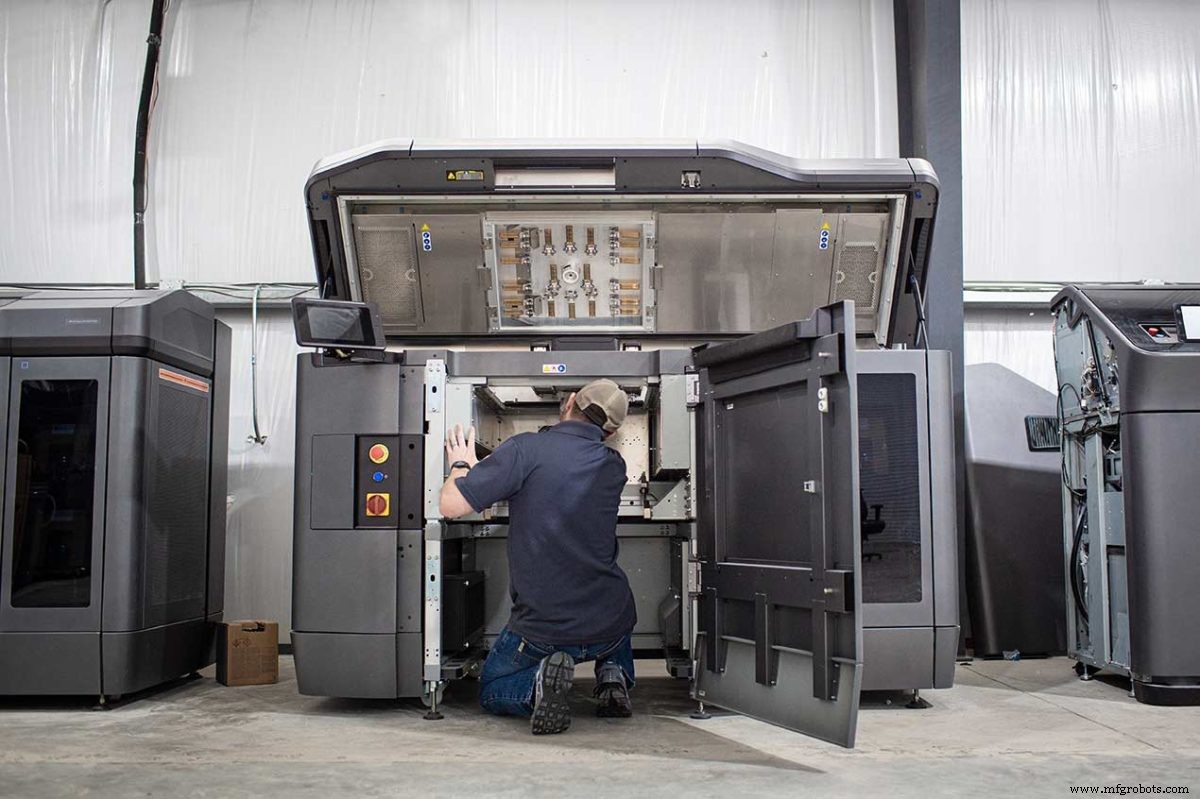
Banyak printer 3D menggunakan teknologi PBF. Jenis printer yang paling umum adalah selective laser sintering ( SLS), direct metal laser sintering (DMLS), selective laser melting (SLM), HP’s Multi Jet Fusion ( MJF), high-speed sintering (HSS) dan electron beam melting (EBM). SLS yang paling umum untuk plastik, dan DMLS dan SLM yang paling umum untuk logam.
-
Printer SLS menghasilkan bagian plastik padat menggunakan laser untuk sintering partikel bersama.
-
Printer DMLS membuat bagian logam poros menggunakan laser untuk sintering partikel bersama.
-
Printer SLM menghasilkan bagian logam padat menggunakan laser untuk meleleh partikel bersama, tidak hanya sintering. Karena ini hanya mungkin saat partikel memiliki titik leleh yang sama, SLM hanya dapat mencetak logam tunggal, bukan aloi.
-
MJF menghasilkan bagian plastik padat melalui kombinasi teknologi SLS dan material jetting. Setelah lapisan bubuk plastik disebarkan di atas platform pembangunan, printhead dengan nozzel inkjet secara selektif menyetorkan agen yang mendorong dan menghambat fusione. Sinar inframerah tinggi kemudian melewati lapisan, memfuse hanya area di mana agen fusione disediakan.
-
EBM menghasilkan bagian logam padat menggunakan sinar elektron untuk meleleh partikel bersama, tetapi bagian harus diproduksi dalam vakum. Proses hanya dapat digunakan dengan logam konduktif.
-
HSS menggunakan printhead inkjet untuk menyetorkan cairan yang menyerap inframerah secara langsung pada lapis tipis granulat plastik yang disebarkan di atas permukaan panas platform pembangunan, menggambarkan area di mana sintering diinginkan. Cahaya inframerah kemudian digunakan untuk memfuse bubuk di bawah cairan menjadi lapisan.
-
MJF menggunakan array inkjet untuk secara selektif menerapkan agen fusione dan detail di seluruh saran bubuk nylon, yang kemudian difuse oleh elemen pemanas menjadi lapis padat.
Bahan untuk powder bed fusion
SLS mencetak dalam plastik dan komposit nylon, seperti Alumide, yang merupakan kombinasi nylon dan aluminium. Polypropylene, polimer termoplastik, juga semakin populer baik untuk SLS maupun MJF.
Sementara bahan terus berkembang untuk SLS, nylon masih bahan yang paling umum digunakan. Ada banyak jenis nylon yang berbeda, tetapi PC, PEEK, PEKK, TPU fleksibel, dan nylon komposit dan terkuat semakin umum. Bagian biasanya dicetak dalam warna putih dan dapat dicat dengan warna apa pun.
MJF hanya dapat mencetak dalam nylon. Karena agen fusione hitam, di masa lalu bagian hanya dapat dicetak dalam warna abu-abu. Namun saat ini, printer HP Jet Fusion 500/300 series dapat mencetak bagian dalam warna penuh dan putih. Series ini sedang dicabut tetapi akan masih didukung untuk bertahun-tahun.
Properti geometris powder bed fusion
Printer PBF dapat diproduksi lebih besar dari vat photopolymerization, tetapi bahkan printer PBF besar jarang melebihi 300 hingga 400 mm dalam setiap dimensi. Printer ini juga dapat mencetak bagian dengan resolusi tinggi. Karena bubuk yang tidak digunakan bertindak sebagai bahan dukungan saat lapisan cetak dibangun, PBF dapat menghasilkan bagian dari model digital yang sangat kompleks.
Kompleksitas potensial sama untuk MJF dan SLS, keduanya menghasilkan hasil yang lebih baik dari SLA. Namun, SLA memiliki resolusi yang lebih tinggi (tinggi lapisannya bisa turun hingga 25 mikron sementara SLS selalu mencetak pada 100 mikron dan MJF pada 80 mikron). MJF dapat menghasilkan resolusi yang sedikit lebih baik dari SLS, tetapi SLS menawarkan rentang bahan yang lebih luas
Untuk logam, DMLS dapat mencetak bagian dengan beberapa resolusi tertinggi yang tersedia, diikuti oleh SLM dan kemudian EBM.
Properti mekanik powder bed fusion
PBF dapat menghasilkan toleransi yang setara dengan vat photopolymerization, tetapi bagian PBF jauh lebih kuat. PBF dapat menghasilkan bagian plastik fungsional dengan properti mekanik terbaik yang dapat dicapai oleh teknologi pencetakan 3D. Cetakan MJF sedikit lebih kuat dari SLS dan juga memiliki finishing permukaan yang lebih halus.
Sistem EBM menghasilkan stres siswa yang lebih rendah daripada DMLS dan SLM, menghasilkan potensi distorsi yang lebih kecil. Bagian logam yang dibuat oleh DMLS tidak sekuat yang dibuat oleh SLM, karena partikel bubuk hanya disinter dan bagian tetap sedikit poros. Namun, bagian SLM dapat memiliki properti mekanik yang setara dengan teknologi manufaktur tradisional seperti pemesinan dan pengeringan.
Semua cetakan PBF memiliki finishing sedikit kasar karena terbuat dari bubuk, meskipun dapat dengan mudah dipoles halus dengan post-processing sederhana.
Apakah powder bed fusion cepat dan hemat biaya?
Kompetensi pasar PBF terus menekan harga ke bawah, tetapi tetap mahal. Untuk pencetakan 3D logam, masih sangat mahal, biasanya lebih mahal daripada pemesinan CNC. Untuk plastik, biaya dapat dibandingkan dengan vat photopolymerization. MJF biasanya sekitar 10 persen lebih murah dari SLS.
Saat datang ke volume rendah untuk plastik, SLS dan MJF lebih lambat dari vat photopolymerization dan FDM. Namun, mereka tercepat untuk batch besar karena bagian dicetak langsung di platform pembangunan.
Aplikasi komersial: apa yang dapat Anda produksi dengan powder bed fusion?
Kemampuan untuk memproduksi bagian fungsional yang kuat membuat PBF teknologi pilihan untuk memproduksi volume rendah bagian plastik fungsional di semua industri. Aplikasi umum termasuk hardware industri satu-off seperti bagian mesin, jig, grips, dan fixture serta run produksi volume rendah dari komponen plastik kustom.
Karena mahal, DMLS, SLM, dan EBM hanya digunakan saat kompleksitas geometri bagian terlalu mahal untuk diproses atau melebihi apa yang dapat dihasilkan oleh pemesinan. Dapatnya menghasilkan bagian yang sangat kompleks membuat PBF teknologi andalan untuk rapid prototyping.
Apa itu material jetting dan bagaimana cara kerjanya?
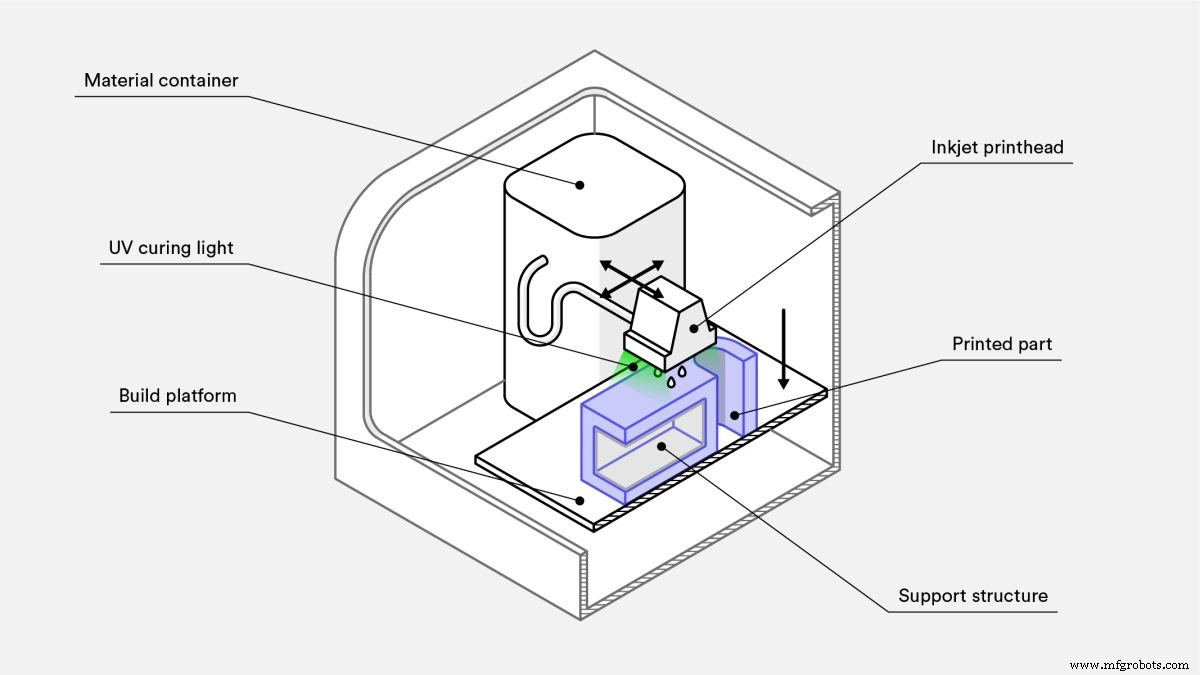
Material jetting menghasilkan bagian dengan menyetorkan titik cairan bahan kecil di atas platform pembangunan dan mengeraskannya dengan panas atau cahaya. Mirip dengan proses ink jetting 2D standar, printhead dengan ratusan jet bahan bergerak melintasi platform pembangunan, menyetorkan bahan sepanjang carrier X, menyapu kembali dan maju seperti pelap kaca mobil dan melapisi satu lapis penuh dalam satu laluan.
Satu printhead dapat membawa jet untuk berbagai bahan, memungkinkan pencetakan multi-material, pencetakan warna penuh, dan pengeluaran struktur dukungan yang dapat dibuang, seperti lilin.
Jenis printer 3D material jetting
Dalam kategori material jetting ada beberapa teknologi pencetakan yang berbeda. Tiga yang paling umum adalah PolyJet, NanoParticle Jetting (NPJ), dan Drop-On Demand (DOD). Pada pertengahan 2022, PolyJet jauh paling populer.
-
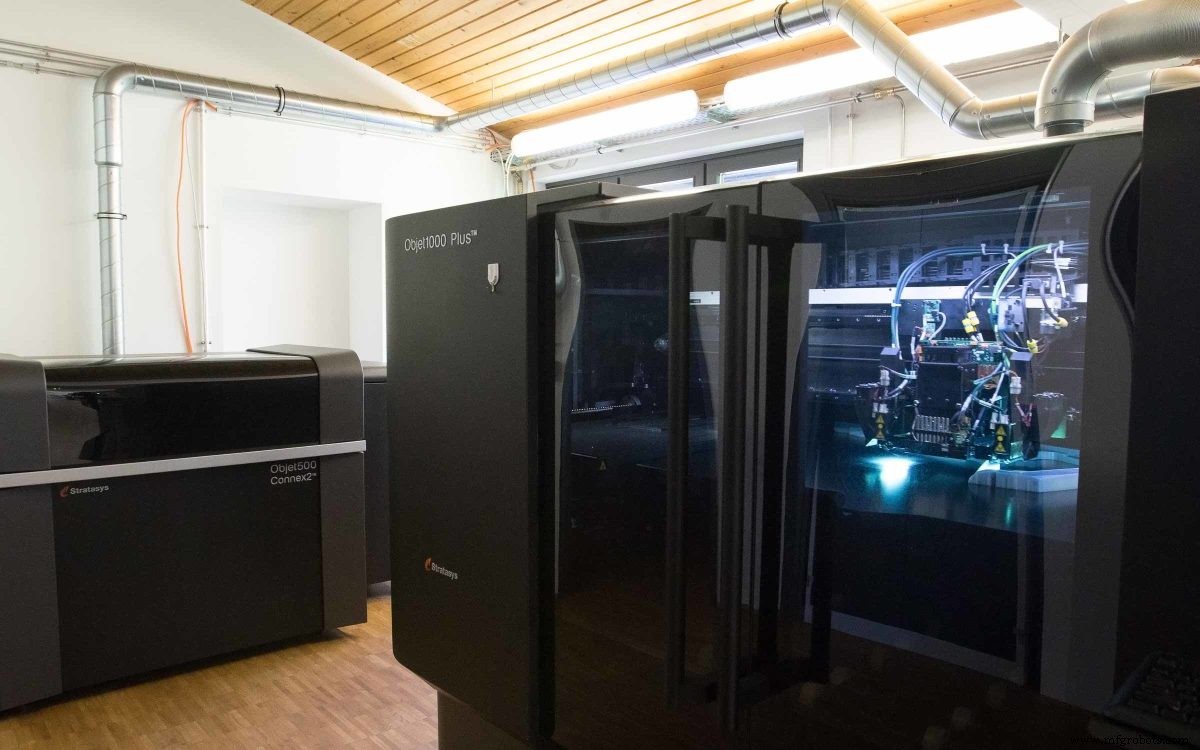
PolyJet, teknologi material jetting pertama, dipatenkan dan dimiliki oleh Stratasys. Jenis printer ini menyetorkan resin photopolymer cair dan bahan dukungan yang mudah dilepaskan dari printhead, yang kemudian diobati oleh cahaya UV.
-
NPJ adalah teknologi yang dipatenkan oleh XJet. Berbeda dengan PolyJet, di mana setiap lapis diobati sebelum lapis berikutnya disetorkan, cetakan NPJ diobati setelah semua lapis disetorkan. Nanopartikel logam atau keramik tersuspensi dalam cairan, yang disetorkan oleh printhead bersama dengan bahan dukungan. Panas di printer menyebabkan cairan suspensi menguap saat setiap lapis disetorkan, sehingga hanya logam atau keramik yang sedikit terikat dan dukungan tersisa. Setelah lapis terakhir selesai, bahan dukungan dikeluarkan dan seluruh bagian disinter untuk melekatkan semua nanopartikel.
-
DOD adalah teknologi yang dipatenkan oleh SolidScape (diakuisisi oleh Stratasys). Sangat mirip dengan PolyJet, tetapi dikembangkan khusus untuk pencetakan presisi tinggi dalam lilin untuk pengecoran investasi dan pembuatan cetakan, menargetkan industri perhiasan. Berbeda dengan PolyJet, printhead dapat mencetak kurva dengan resolusi tinggi dengan bergerak di kedua sumbu x dan y. Setelah titik cairan disetorkan, setiap lapis yang selesai dirapikan dengan fly cutter untuk memastikan permukaan yang sempurna datar. Faktor-faktor ini meningkatkan akurasi dimensi akhir.
Bahan untuk material jetting
Karena berbagai teknologi dalam kategori, berbagai macam bahan tersedia untuk digunakan dengan printer material jetting. Yang paling umum adalah photopolymers, plastik fleksibel, lilin cetakan, logam, dan keramik.
Printer PolyJet dikenal dapat menghasilkan cetak warna penuh, multi-material, multi-tektur.
Properti geometris material jetting
Platform pembangunan dapat menjadi cukup besar—mengukur hingga 1 meter persegi, hampir sebesar yang digunakan dalam FDM. Bagian individu juga dapat sangat besar, mengisi seluruh tempat cetak. Karena dukungan padat sepenuhnya dibangun di sekitar bagian, mereka juga dapat menghasilkan bagian yang sangat kompleks.
Properti mekanik material jetting
Printer material jetting sangat presisi dan mampu menghasilkan bagian dengan toleransi yang sangat tinggi, meskipun kekuatan bagian biasanya lebih rendah daripada yang dapat dicapai oleh FDM atau PBF. Finishing permukaan sangat halus, tetapi ada opsi untuk mencetak dalam pengaturan matte.
Apakah material jetting cepat dan hemat biaya?
Terlepas dari jenis printer, material jetting sebenarnya cukup mahal. Bahan mahal dan struktur dukungan dicetak padat, yang berarti ada banyak pemborosan bahan per bagian.
Kecepatan produksi dapat dibandingkan dengan printer PBF.
Aplikasi komersial: apa yang dapat Anda produksi dengan material jetting?
Material jetting adalah teknologi pencetakan 3D yang mahal, tetapi akurasi dimensi yang sangat tinggi dan finishing permukaan yang halus menjadikannya solusi yang satu-satunya yang feasible ketika akurasi dimensi atau visual yang mengesankan adalah kritis. Ini sering kasus untuk prototype yang sangat realistis, model anatomis, tooling yang kompleks dan presisi tinggi, perhiasan, peralatan medis, dan alat bedah.
Pencetakan multi-material umum digunakan untuk prototype umpan balik haptic, misalnya, casing yang kaku dengan tombol fleksibel.
Apa itu binder jetting dan bagaimana cara kerjanya?
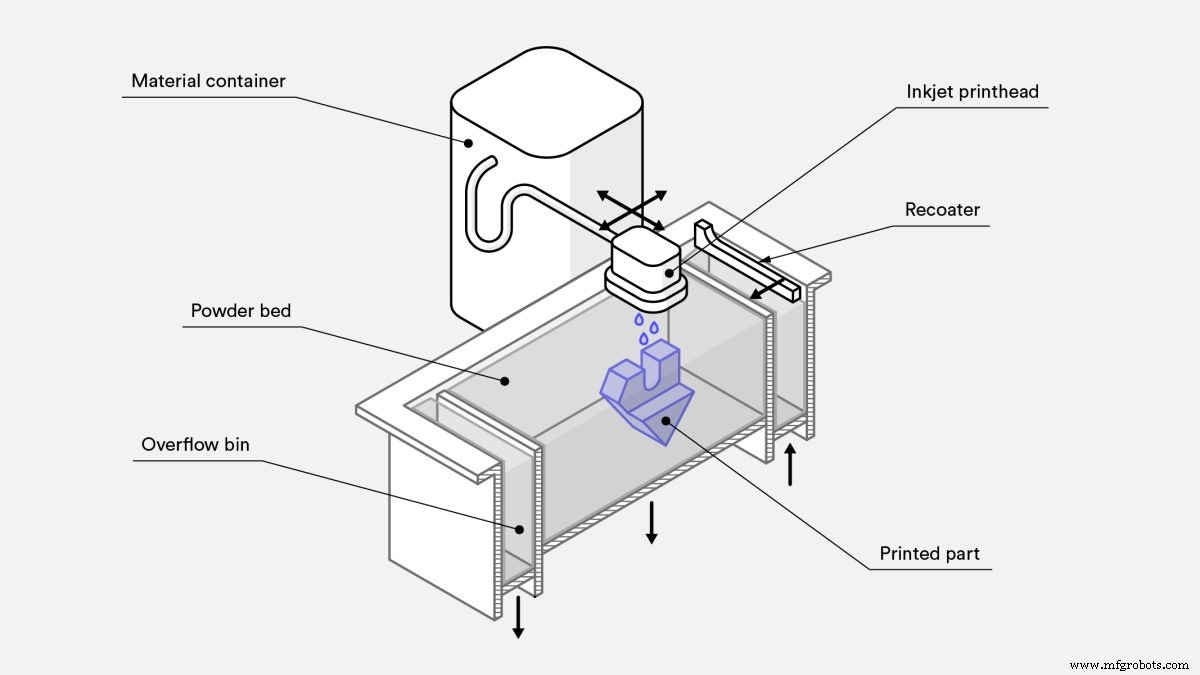
Binder jetting menghasilkan bagian dengan menyetorkan secara selektif agen perekat di atas saran bubuk. Platform pembangunan pertama ditutupi dengan lapisan bubuk bahan yang sangat tipis. Printhead yang dilapisi dengan nozzel inkjet kemudian melewati, menyetorkan agen perekat di mana cetakan akan dibentuk. Printer binder jetting juga dapat mencetak dalam warna dengan menyetorkan tinta berwarna setelah agen perekat, sebelum lapisan bubuk baru menutupi yang sebelumnya.
Setelah lapis terakhir selesai, bagian dibiarkan mengeras di dalam bubuk dan biarkan agen perekat memperoleh kekuatan. Setelah dikeluarkan dari bak bubuk, beberapa jenis bahan siap digunakan. Namun, jika bagian untuk penggunaan fungsional, sebagian besar perlu diinfiltrasi dan disinter, yang menyebabkan menyusut hingga 40 persen.
Jenis printer 3D binder jetting
Binder jetting dicapai oleh hanya satu teknologi, meskipun ada banyak jenis printer yang berbeda, dibedakan oleh jenis bahan dan perekat yang dapat mereka gunakan.
Untuk mempelajari lebih lanjut, baca artikel pengantar kami tentang binder jet 3D printing.
Bahan untuk binder jetting
Karena cetakan dipertahankan oleh agen perekat—sebaliknya dengan ikatan antara partikel bahan pembangunan—banyak bahan yang dapat ditaburi dapat dicetak dengan binder jetting. Bahan yang paling umum adalah pasir, keramik, dan logam, meskipun plastik juga dapat digunakan.
Properti geometris binder jetting
Binder jetting paling cocok untuk bagian yang lebih kecil dari ukuran kepalan tangan.
Karena bubuk yang tidak digunakan bertindak sebagai struktur dukungan alami, bagian kompleks juga mungkin. Namun, satu keterbatasan adalah ketebalan tidak boleh melebihi 10mm karena filtrasi mungkin tidak konsisten. Juga, resolusinya tinggi, setara dengan PBF.
Properti mekanik binder jetting
Binder jetting dapat menghasilkan bagian dengan toleransi yang baik, tetapi toleransi akhir sulit diprediksi karena penyusutan terjadi dengan post-processing.
Sebelum infiltrasi, bagian logam sangat lemah dan dapat hancur jika tidak ditangani dengan hati-hati. Setelah infiltrasi, mereka hampir sepenuhnya padat, tetapi properti mekaniknya tidak memenuhi kualitas yang lebih tinggi dari bagian yang diproduksi secara tradisional.
Kekeruhan permukaan bagian logam ini lebih baik daripada yang dicapai dengan DMLS dan SLM.
Apakah pencetakan 3D binder jetting cepat dan hemat biaya?
Binder jetting adalah teknologi yang terjangkau, bahkan lebih murah dari vat photopolymerization dan PBF. Kecepatan cetak dapat dibandingkan dengan PBF dan sejalan dengan teknologi lain untuk run volume rendah, tetapi cepat untuk volume yang lebih tinggi.
Aplikasi komersial: apa yang dapat Anda produksi dengan binder jetting?
Karena dapat menghasilkan bagian kompleks dengan cukup cepat dan hemat biaya dalam berbagai warna, binder jetting ideal untuk prototyping warna penuh. Titik harga binder jetting lebih rendah dari material jetting, dan meskipun keterbatasan properti mekanik, masih dapat mencapai resolusi yang cocok untuk sebagian besar prototype.
Ini juga salah satu teknik tercepat dan paling terjangkau untuk memproduksi bagian logam dan keramik yang kompleks dan presisi tinggi. Berbagai macam bubuk tersedia, dan tempat cetak dapat cukup besar. Properti mekanik bagian logam binder-jetted tidak cocok dengan kekuatan atau toleransi cetakan PBF tetapi masih dapat fungsional jika diinfiltrasi dan disinter.
Binder jetting sangat menarik untuk memproduksi cetakan kompleks dari pasir karena dapat mencetak geometri kompleks yang besar dengan biaya relatif rendah. Dan proses cukup sederhana untuk diintegrasikan dengan sebagian besar proses pabrik cetak tradisional.
Apa itu direct energy deposition dan bagaimana cara kerjanya?
Direct energy deposition (DED) menghasilkan bagian dengan melapisi titik bahan cair, yang biasanya logam. Teknologi ini sangat mirip dengan yang digunakan dalam printer material extrusion plastik, tetapi untuk logam. Bahan baku, yang adalah bubuk atau kawat, secara kontinu dipaksa melalui nozzel dan dilelehkan oleh laser atau sinar elektron atau arc di titik penyetorkan, di mana mendingin dan membeku.
Nozzel dapat bergerak entlang beberapa sumbu relatif terhadap platform pembangunan. Mesin tiga sumbu melacak bentuk satu penampang cetak sepanjang sumbu x dan y, melapis penampang satu sama lain entlang sumbu z untuk membangun bagian penuh. Printer DED lima sumbu tidak terbatas pada membangun bagian lapis demi lapis karena dapat menyetorkan bahan dari sudut apa pun. Ini berarti mereka dapat melakukan lebih dari sekadar membangun bagian dari awal dan sering digunakan untuk menyetorkan bahan pada beberapa sisi objek yang sudah ada.
DED sering disebut sebagai direct metal deposition (DMD). Ada juga banyak teknologi milik yang berbeda yang namanya sering digunakan secara bergantian, meskipun berbeda dalam bahan dan sumber energi mereka.
Semua bekerja sesuai prinsip yang sangat mirip. Laser Engineered Net Shaping (LENS) oleh Optomec adalah contoh terbaik dari teknologi yang memfuse bubuk dengan laser berdaya tinggi. Electron Beam Additive Manufacturing (EBAM) oleh Sciaky adalah contoh terbaik dari teknologi yang memfuse kawat yang diekstrusi dengan sinar elektron.
Jenis printer DED
LENS menggunakan deposition head yang terdiri dari laser head, nozzel penyedot bubuk, dan tabung gas iners. Laser bergerak melalui tengah head untuk membuat leleh pool di area pembangunan dan bubuk disemburkan dari sisi di mana dileleh dan kemudian membeku. Gas iners membentuk shroud yang bebas oksigen dan kelembaban, yang mencegah oksidasi permukaan dan mempromosikan adhesi lapisan yang lebih baik.
EBAM menyedot kawat las logam melalui nozzel dan melehkannya dengan sinar elektron di titik kontak dengan area pembangunan. Esensialnya, EBAM adalah FDM untuk logam.
Bahan untuk DED
Teknologi LENS dapat mencetak dalam logam dan keramik, meskipun keramik jauh lebih umum digunakan. Bahan yang tersedia untuk LENS dan EBAM termasuk hampir semua logam yang dapat di las, seperti aluminium, baja, titanium, Inconel, tantalum, tungsten, nikel, dan niobium.
Properti geometris DED
Keuntungan utama lainnya dari DED adalah ukuran tempat cetak yang sangat besar. Tidak jarang produsen besar membangun printer DED kustom dengan envelope pembangunan yang panjang beberapa meter di setiap dimensi.
Struktur dukungan mungkin tetapi sulit karena leleh pool cair yang besar di titik penyetorkan tidak mengizinkan overhang. Atribut yang sama berarti geometri kompleks juga tidak mungkin. Resolusi sangat buruk dibandingkan printer logam 3D lainnya. Ukuran partikel bubuk antara 50 dan 150 mikron dan kawat las berkisar dari 1 hingga 3mm diameter.
Sudut tajam, misalnya, hanya dapat dicapai dalam post-processing, biasanya oleh CNC mill. Ini sangat umum dilakukan, karena bahan baru dibangun dengan DED dan kemudian diproses untuk presisi yang diinginkan.
Properti mekanik DED
Jumlah energi yang tinggi yang diperlukan untuk mempertahankan titik leleh di titik penyetorkan menciptakan gradien termal besar yang dapat menyebabkan banyak stres siswa, tetapi DED menghasilkan bagian sepenuhnya padat dengan properti mekanik yang sebaik dengan bagian logam yang dicetak.
Resolusi yang rendah, Namun, berarti bagian cenderung memiliki finishing permukaan yang buruk, yang memerlukan pemesinan sekunder untuk mencapai hasil yang diinginkan.
Apakah DED cepat dan hemat biaya?
Dua keuntungan utama dari DED adalah kecepatan cetak dan biaya bahan. Semua teknologi DED relatif cepat dalam menyetorkan bahan, dengan mesin tercepat mencetak 11kg per jam, (meski dengan resolusi sangat rendah). Bahan baku logam yang digunakan juga lebih murah daripada yang digunakan oleh printer logam 3D lainnya.
Bubuk biasanya adalah bahan komersial off-the-shelf (COTS) yang dirancang untuk pengelasan dan tersedia luas. Namun untuk bagian sederhana, manufaktur tradisional masih hampir selalu lebih murah.
Aplikasi komersial: apa yang dapat Anda produksi dengan DED?
Tiga aplikasi utama dari DED adalah perbaikan bagian, penambahan fitur, dan produksi bagian near-net-shape. Esensialnya bentuk pengelasan, DED dapat mencetak pada bagian yang sudah ada. Ini menjadikannya ideal untuk memperbaiki bagian yang rusak dan menambahkan fitur yang tidak dapat ditambahkan melalui proses lain. Perbaikan alat adalah penggunaan yang paling umum, dan perusahaan beralih ke DED ketika mesin mahal terbukti lebih hemat biaya untuk diperbaiki daripada memesan ulang, seperti di industri berat.
Karena resolusi sangat rendah, sebagian besar bagian juga memerlukan post-processing dengan CNC mill. Bagian oleh karena itu dicetak near to net shape, dengan harapan akan diproses untuk toleransi yang tepat. Karena manufaktur konvensional hampir selalu lebih murah, pencetakan DED near-net-shape hanya digunakan ketika manufaktur tradisional sangat lambat, mahal, atau secara tidak mungkin.
Apa itu sheet lamination dan bagaimana cara kerjanya?
Sheet lamination menghasilkan bagian dengan menumpuk dan melaminasi lembaran bahan yang dipotong untuk mencocokkan penampang horizontal tunggal bagian. Dalam beberapa printer, lembaran pertama dipotong dan kemudian dilaminasi. Dalam sebagian besar, lembaran pertama diletakkan dan dilaminasi dan kemudian dipotong sesuai ukuran.
Jenis printer sheet lamination
Ini adalah salah satu metode paling sederhana untuk membangun model 3D. Meski sederhana, ada banyak teknologi milik yang berbeda berdasarkan bahan, metode lamination, dan metode pemotongan. Dalam sebagian besar kasus, proses adalah variasi sederhana dari paper laminated object manufacturing (LOM). Ultrasonic consolidation (UC) adalah satu-satunya teknologi yang radikal berbeda, karena menggunakan pengelasan ultrasonik sebagai bentuk gesekan pemanasan.
-
LOM melaminasi lembaran bersama dengan perekat pengikat dan kemudian mengurangi fitur lapis demi lapis, menggunakan CNC milling, pemotongan laser, atau pemotongan water-jet.
-
UC mengikuti proses yang sama dengan LOM, kecuali lamination dicapai melalui getaran ultrasonik sebagai bentuk gesekan pemanasan.
Bahan untuk sheet lamination
Di seluruh berbagai jenis printer, ada banyak bahan yang tersedia: kertas, sebagian besar polimer, polimer terisi serat, keramik, dan hampir semua logam. Lapisan multi-material juga dapat dicapai dengan semua bahan ini, asalkan setiap lapis dapat dilaminasi dan dibentuk dengan metode yang sama.
Menggunakan lembaran berwarna memungkinkan cetak warna penuh di seluruh spektrum warna.
Properti geometris sheet lamination
Tempat cetak sheet lamination bervariasi cukup banyak dalam ukuran, tetapi dapat dibandingkan dengan printer SLA dan SLS. Printer format besar tidak umum.
Karena metode pemotongan lembaran relatif sederhana, bentuk yang sangat kompleks tidak mungkin. Namun, karena struktur dukungan tidak diperlukan, struktur internal mungkin.
Opsi desain tambahan adalah meletakkan kabel yang tertanam di antara lembaran. Sebagian besar proses tidak memerlukan panas, jadi harapkan risiko yang lebih rendah dari suhu tinggi yang merusak kabel. Resolusi lapisan yang khas tergantung sepenuhnya pada bahan baku
Properti mekanik sheet lamination
Akurasi dimensi dan finishing permukaan setara dengan yang dapat dicapai oleh CNC milling machine sederhana, laser cutter, atau water-jet cutter. Kelemahan ikatan di antara lembaran, Namun, berarti bagian ini tidak cocok untuk tujuan struktural atau fungsional.
Apakah sheet lamination cepat dan hemat biaya?
LOM sangat hemat biaya thanks to the ready availability of all the raw materials. The lack of pre-production preparation means the printers are also very fast.
Apa aplikasi komersial sheet lamination?
LOM awalnya digunakan dalam arsitektur untuk model bangunan. Saat ini penggunaan yang paling umum adalah untuk objek yang sangat detail dan berwarna, biasanya untuk proof-of-concept dan look-and-feel prototyping.
Pertanyaan yang sering diajukan
Bagaimana saya memutuskan teknologi pencetakan 3D yang tepat untuk bagian kustom saya?
Ada banyak faktor yang perlu dipertimbangkan sebelum menentukan printer 3D yang tepat untuk kebutuhan manufaktur Anda. Ini termasuk fungsionalitas, bahan yang diperlukan, karakteristik kosmetik, kemampuan proses dan banyak lagi. Untuk memulai, periksa sumber daya yang komprehensif ini tentang memilih proses pencetakan 3D yang tepat, dan ingatlah bahwa Anda dapat (dan harus) selalu mencoba berbagai metode pencetakan sebelum menemukan yang sempurna untuk bagian kustom Anda.
Printer 3D apa yang optimal untuk geometri kompleks.
Untuk desain dengan geometri kompleks, kami sangat merekomendasikan memilih teknologi powder bed fusion seperti SLS atau MJF.
Apa yang harus saya lakukan jika beberapa printer 3D bekerja untuk bagian kustom saya?
Seringkali, beberapa proses pencetakan 3D yang berbeda dapat menghasilkan bagian Anda. Jika ini akhirnya menjadi kasus, bandingkan biaya dan properti masing-masing untuk menentukan kesesuaian manufaktur yang tepat.
Teknologi pencetakan 3D apa yang tepat untuk bagian polimer fungsional?
Untuk bagian polimer fungsional, pilih termoplastics ( SLS atau FDM) daripada termo-sets (SLA/DLP atau material jetting).
Teknologi pencetakan 3D mana yang akan memberikan penampilan kosmetik terbaik?
Untuk kualitas kosmetik terbaik, termo-sets (SLA/DLP atau material jetting) akan memberikan estetika yang paling mengesankan.
Apa yang terbaik 3D printing technology untuk bagian logam?
Jujur, kami merekomendasikan beralih ke CNC machining untuk memproduksi bagian logam, meskipun jika desain Anda sangat kompleks, DMLS dan SLM adalah alternatif yang feasible untuk milling dan turning.



