Memahami Skirt, Brim, dan Raft: Solusi untuk Masalah Antrean Pencetakan 3D
Dengan penggunaan bahan non-konvensional, seperti nylon, atau saat mencetak beberapa bagian FDM / FFF dengan dasar kecil atau desain kompleks, masalah antrean filamen ke dasar dapat terjadi baik di awal maupun selama proses pencetakan 3D. Dalam hal itu, hal pertama yang harus diperiksa adalah apakah leveling dasar dan suhu dasar benar untuk jenis filamen yang dipilih. Namun, jika masalah antrean masih berlanjut, dapat diatasi dengan 3 metode untuk meningkatkan antrean dasar: brim, raft atau skirt. Pengaktifan opsi antrean ini dalam perangkat lunak slicing (Cura, Simplify3D, dll) dapat ditemukan di bagian "platform antrean".
Berikut adalah apa yang dimaksud dengan ketiga parameter ini:
SKIRT
Dalam proses ini, salinan kontur piece yang akan dicetak disiapkan sebelum piece itu sendiri dicetak. Ini adalah cara untuk menghindari kesalahan di tahap awal dengan memastikan dasar rata dan ekstruder dibersihkan sebelum proses pencetakan dimulai. Jumlah putaran kontur, jarak pemisahan skirt dari piece, dan tinggi skirt dapat diatur dalam perangkat lunak slicing. Jika skirt diatur untuk memiliki tinggi yang sama dengan piece, sebuah dinding dibuat yang melindungi piece dari corokan angin, yang membantu dalam pencetakan 3D bahan yang sensitif terhadap corokan angin, seperti ABS.
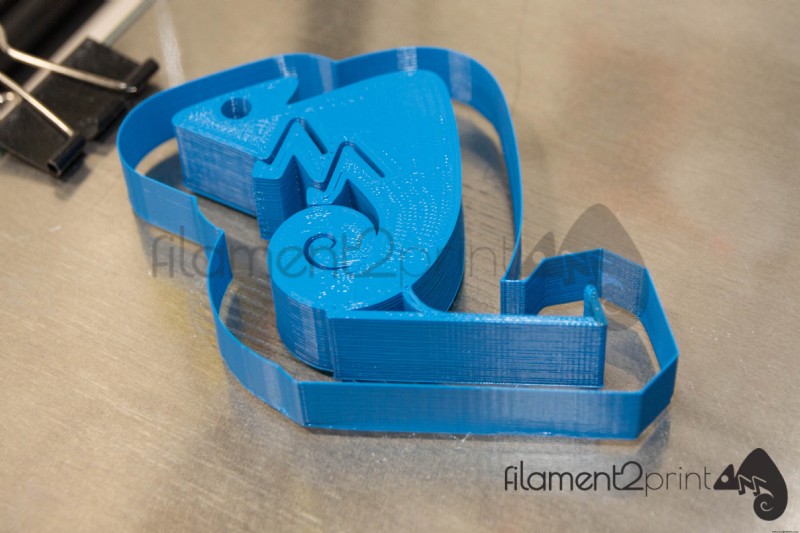
Gambar 1: Contoh Skirt.
BRIM
Brim menggunakan proses yang sama seperti skirt, tetapi dalam kontak langsung dengan piece. Metode ini ideal untuk cetakan dengan bagian dasar yang kecil atau sempit, seperti kursi atau menara. Juga disarankan untuk menggunakan brim saat mencetak 3D bagian dengan sudut yang dapat terangkat atau piece yang mengandung bagian sempit, seperti gigi dan gear. Dalam kasus tersebut, brim dengan tinggi 1-2 lapisan sudah menjamin antrean yang cukup. Kekurangan tunggal dari metode ini adalah kesulitan menghapus brim dari bagian yang dicetak 3D jika tidak ada alat pemrosesan pasca yang tersedia, seperti Modifi3D.
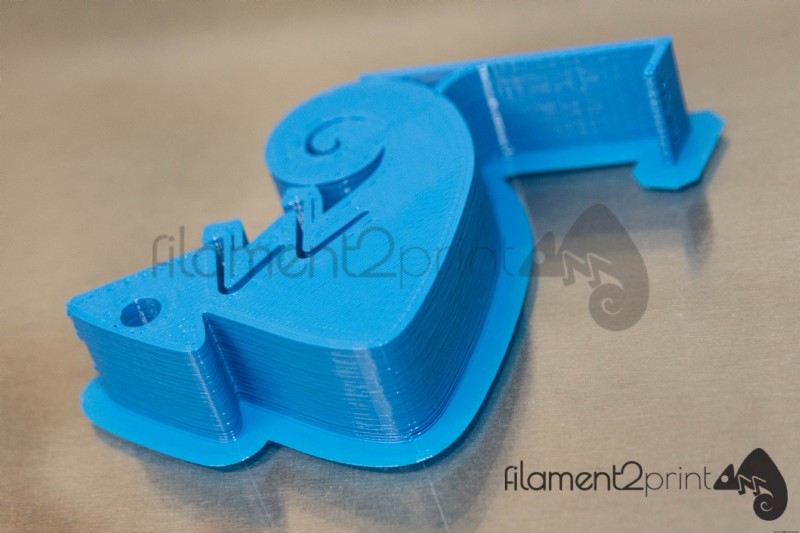
Gambar 2: Contoh Brim.
RAFT
Ini adalah metode yang paling cocok untuk bahan yang sulit untuk menempel ke dasar. Raft dibuat dengan mencetak 3D kerangka horizontal antara dasar printer 3D dan bagian. Karena kerangka ini memiliki area kontak yang lebih besar dengan dasar daripada piece itu sendiri, itu mendukung antrean dan menghindari masalah leveling (kala lampiran kecil). Terkait hal terakhir, dalam beberapa printer 3D yang memiliki dasar besar dan leveling yang sangat sulit untuk dicapai, disarankan untuk selalu menggunakan raft. Tidak seperti brim, raft mudah dihilangkan dan hampir tidak meninggalkan “sisa” pada piece yang dicetak 3D.
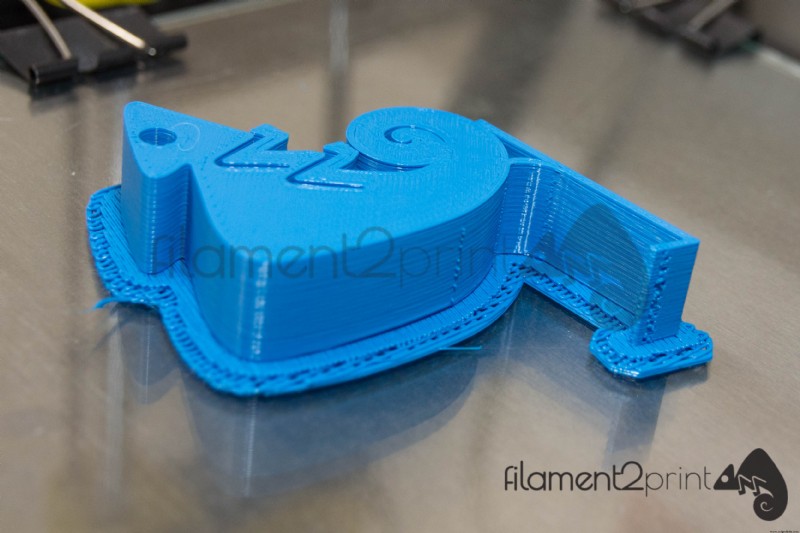
Gambar 3: Contoh Raft.
Dengan menerapkan metode yang disebutkan di atas, setiap pengguna dapat membuat cetakan 3D dari semua jenis dan dengan hampir semua bahan tanpa mengalami komplikasi seperti penyejukan.



