Las Sinar Laser vs. Las Plasma Arc: Tinjauan Komparatif
Las Sinar Laser
Las sinar laser adalah metode pengelasan yang efisien dan presisi menggunakan sinar laser dengan kekerapan energi tinggi sebagai sumber panas. Pengelasan ini dapat dilakukan dengan sinar laser berkelanjutan atau pulsed. Prinsip pengelasan laser dibagi menjadi pengelasan konduksi panas dan pengelasan laser mendalam. Ketigkatan daya kurang dari 10⁴~10⁵ W/cm² merupakan pengelasan konduksi panas. Pada kondisi ini, kedalaman penetrasi dangkal dan kecepatan pengelasan lambat; ketika kekerapan energi lebih dari 10⁵~10⁷ W/cm², permukaan logam terendap membentuk "lubang" di bawah pengaruh panas, membentuk pengelasan penetrasi dalam dengan kecepatan pengelasan cepat dan rasio aspek besar.
Las sinar laser umumnya menggunakan sinar laser berkelanjutan untuk menyelesaikan pengkoneksian material. Proses fisik metalurginya sangat mirip dengan pengelasan sinar elektron, yaitu mekanisme konversi energi diselesaikan melalui struktur "key-hole". Di bawah iradiasi sinar laser dengan kekerapan energi yang cukup tinggi, material menguap dan membentuk lubang kecil. Lubang kecil yang terisi uap ini seperti hitam sempurna, menyerap hampir semua energi sinar yang datang. Suhu seimbang dalam rongga sekitar 2500°C. Panas dipindahkan dari dinding luar rongga suhu tinggi, melelehkan logam di sekitar rongga. Lubang kecil diisi dengan uap suhu tinggi yang dihasilkan oleh penguapan berkelanjutan material dinding di bawah sinar cahaya. Empat dinding lubang kecil mengelilingi logam cair dan logam cair mengelilingi material padat. (Dalam sebagian besar proses pengelasan konvensional dan pengelasan konduksi laser, energi pertama kali tersimpan di permukaan workpiece, kemudian dipindahkan ke dalam melalui transfer). Aliran cair di luar dinding lubang dan tegangan permukaan lapisan dinding searas dengan tekanan uap yang terus dihasilkan di dalam rongga lubang dan menjaga keseimbangan dinamis. Sinar cahaya terus masuk ke lubang kecil, dan material di luar lubang kecil terus mengalir. Saat sinar cahaya bergerak, lubang kecil selalu dalam kondisi aliran stabil. Dengan kata lain, lubang kecil dan logam cair yang mengelilingi dinding lubang bergerak maju dengan kecepatan maju sinar depan. Logam cair mengisi celah yang ditinggalkan oleh lubang kecil kemudian membeku, dan las terbentuk. Semua proses di atas terjadi sangat cepat sehingga kecepatan pengelasan dapat mencapai beberapa meter per menit.
Fitur
1. Las sinar laser adalah las peleburan, yang menggunakan sinar laser sebagai sumber energi dan mempengaruhi sambungan yang dihasilkan.
2. Sinar laser dapat diarahkan oleh elemen optik datar (seperti cermin), kemudian sinar dilemparkan pada sambungan las dengan elemen fokus reflektor atau lensa.
3. Las sinar laser adalah pengelasan non-kontak. Tidak diperlukan tekanan selama operasi, tetapi gas iners diperlukan untuk mencegah oksidasi kolam peleburan. Logam pengisi kadang-kadang digunakan.
4. Las sinar laser dapat digabungkan dengan pengelasan MIG untuk membentuk las komposit laser MIG guna mencapai pengelasan penetrasi besar, sementara input panas sangat dikurangi dibandingkan dengan pengelasan MIG.
Aplikasi
Teknologi mesin las laser digunakan luas dalam bidang manufaktur presisi tinggi seperti mobil, kapal, pesawat, dan kereta api cepat. Ini telah membawa peningkatan signifikan dalam kualitas hidup masyarakat, dan juga telah memimpin industri elektronik rumah tangga ke era rekayasa presisi.
Las Plasma Arc
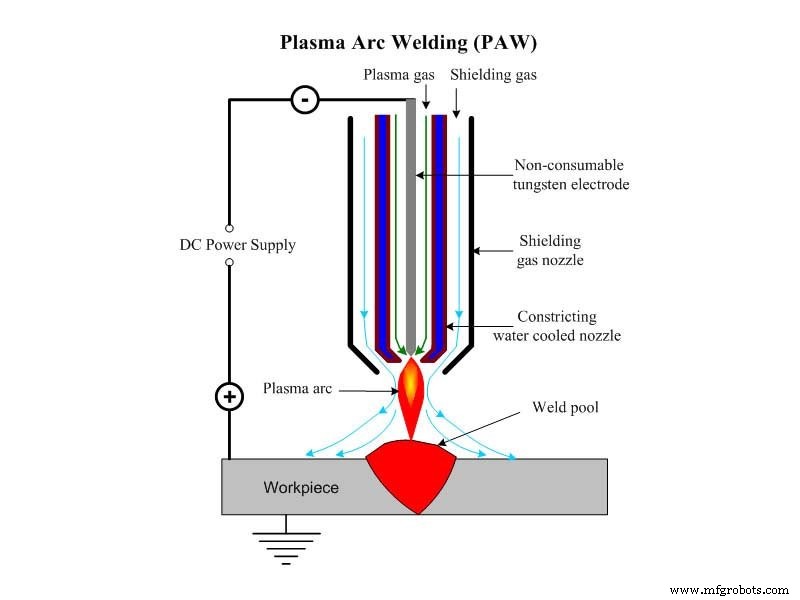
Las plasma arc merujuk pada metode pengelasan peleburan yang menggunakan sinar plasma arc dengan kekerapan energi tinggi sebagai sumber panas pengelasan. Saat pengelasan, gas ion (membentuk ion arc) dan gas pelindung (untuk melindungi kolam peleburan dan sambungan las dari efek berbahaya udara) adalah argon murni. Elektroda yang digunakan dalam las plasma arc umumnya elektroda tungsten, dan kadang-kadang perlu diisi dengan logam (kawat las). Secara umum, metode koneksi DC positif diadopsi (batang tungsten terhubung ke katoda). Oleh karena itu, las plasma arc pada dasarnya adalah pengelasan gas pelindung tungsten dengan efek kompresi.
Las plasma arc memiliki karakteristik konsentrasi energi, produktivitas tinggi, kecepatan pengelasan cepat, deformasi stres kecil, isolasi listrik stabil, dan cocok untuk pengelasan plat tipis dan material kotak. Ini sangat cocok untuk berbagai material logam tahan panas, mudah teroksidasi, dan sensitif terhadap panas (seperti tungsten, molibdenum, tembaga, nikel, titanium, dll.).
Gas terurai oleh pemanasan arc, dan terkompresi saat melewati nozzle pendingin air dengan kecepatan tinggi, meningkatkan kekerapan energi dan derajat deretasi, membentuk plasma arc. Stabilitas, nilai kalor, dan suhunya lebih tinggi dari arc umum, sehingga memiliki penetrasi dan kecepatan pengelasan yang lebih besar. Gas yang membentuk plasma arc dan gas pelindung di sekitarnya umumnya menggunakan argon murni. Bergantung pada karakteristik material berbagai workpiece, ada juga yang menggunakan helium, nitrogen, argon, atau campuran keduanya.
Fitur
1. Las plasma arc micro-beam dapat mengelasa foil dan plat tipis.
2. Dengan efek lubang kecil, dapat lebih baik menyelesaikan pengelasan satu sisi dan pembentukan bebas dua sisi.
3. Plasma arc memiliki kekerapan energi tinggi, suhu kolam arc tinggi, dan kemampuan penetrasi kuat. Dapat mencapai pengelasan baja tebal 10-12mm tanpa slope. Dapat dielasi melalui pembentukan dua sisi dalam satu kali. Kecepatan pengelasan cepat, produktivitas tinggi, dan deformasi stres kecil.
4. Peralatan relatif rumit, konsumsi gas besar, grup memiliki persyaratan yang ketat pada celas dan kebersihan workpiece, dan hanya cocok untuk pengelasan indoor.
Aplikasi
Las plasma digunakan luas dalam produksi industri, terutama dalam pengelasan tembaga dan legam tembaga, titanium dan legam titanium, baja legam, baja tahan karat, molibdenum, dan logam lainnya yang digunakan dalam teknologi industri militer dan canggih penerbangan dan angkasa, seperti cangkang missile legam titanium, beberapa wadah berdinding tipis pada pesawat, dll.



