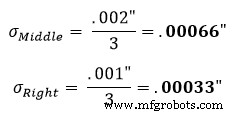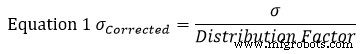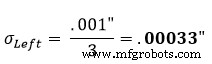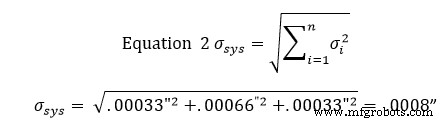Menguasai Toleransi Stacking: Praktik Terbaik Terbukti untuk Presisi dan Efisiensi Biaya
Tolerance stacking, juga dikenal sebagai tolerance stack-up, merujuk pada kombinasi berbagai toleransi dimensi bagian. Setelah toleransi diidentifikasi pada dimensi sebuah bagian, penting untuk menguji apakah toleransi itu akan bekerja dengan toleransi alat: baik ujung atas atau bawah. Sebuah bagian atau rangkaian dapat terkena ketidakakuratan saat toleransinya ditumpuk dengan salah.
Pentingnya Toleransi
Toleransi secara langsung mempengaruhi biaya dan kinerja produk. Toleransi yang lebih ketat membuat bagian yang dimesin lebih sulit diproduksi dan oleh karena itu seringkali lebih mahal. Dengan ini dalam pikiran, penting untuk menemukan keseimbangan antara kemanufakturan bagian, fungsinya, dan biayanya.
Tips untuk Toleransi Stacking yang Berhasil
Hindari Menggunakan Toleransi yang Tidak Perlu Kecil
Seperti yang disebutkan di atas, toleransi yang lebih ketat mengarah pada biaya manufaktur yang lebih tinggi karena bagian lebih sulit dibuat. Biaya lebih tinggi ini seringkali disebabkan oleh jumlah bagian yang dibuang yang meningkat yang dapat terjadi saat dimensi ditemukan di luar toleransi. Biaya pengikat alat dan alat berkualitas tinggi dengan toleransi yang lebih ketat juga dapat menjadi biaya tambahan.
Secara tambahan, toleransi yang tidak perlu kecil akan mengarah pada waktu manufaktur yang lebih lama, karena lebih banyak pekerjaan dilakukan untuk memastikan bagian memenuhi kriteria yang ketat selama pemesinan, dan setelah pemesinan dalam proses inspeksi.
Hati-hati Jangan Melebihi Dimensi Sebagian
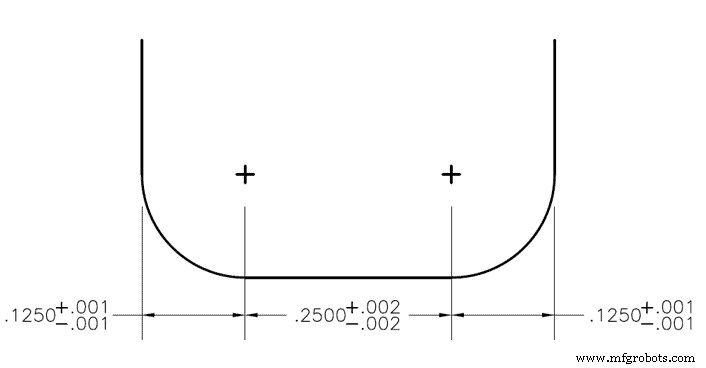
Saat toleransi atas dan bawah dilabeli pada setiap fitur bagian, over-dimensioning dapat menjadi masalah. Misalnya, radius sudut pemotong dengan radius sudut kanan dan kiri mungkin memiliki toleransi +/- .001", dan datar di antaranya memiliki toleransi .002". Dalam hal ini, jendela toleransi untuk diameter pemotong akan +/- .004", tetapi seringkali dihitung salah saat dimensi bagian. Lebih lanjut, memasang toleransi pada panggilan ini akan menyebabkan over dimensioning, dan oleh karena itu dimensi referensi “REF” harus dibiarkan untuk mengambil tempat toleransi.
Manfaatkan Analisis Toleransi Statistik:
Analisis statistik melihat kemungkinan bahwa ketiga toleransi akan di bawah atau di atas lebar slot yang dimensikan, berdasarkan standar deviasi. Probabilitas ini direpresentasikan oleh fungsi kepadatan probabilitas normal, yang dapat dilihat pada gambar 2 di bawah ini. Dengan menggabungkan semua probabilitas dari berbagai bagian dan dimensi dalam desain, kita dapat menentukan probabilitas bahwa bagian akan mengalami masalah, atau gagal sepenuhnya, berdasarkan dimensi dan toleransi bagian. Secara umum, metode analisis ini hanya digunakan untuk rangkaian dengan empat atau lebih toleransi.
Sebelum memulai analisis toleransi statistik, Anda harus menghitung atau memilih faktor distribusi toleransi. Distribusi standar adalah 3. Ini berarti sebagian besar data (atau dalam hal ini toleransi) akan berada dalam 3 standar deviasi dari rata-rata. Standar deviasi dari semua toleransi harus dibagi oleh faktor distribusi toleransi ini untuk menormalisasi mereka dari distribusi 3 menjadi distribusi 1. Setelah ini dilakukan, root sum squared dapat diambil untuk menemukan standar deviasi rangkaian.
Bayangkan seperti secangkir kopi yang dibuat dengan 3 biji berukuran berbeda. Untuk membuat secangkir kopi yang enak, Anda harus menggiling semua biji ke ukuran yang sama sehingga dapat ditambahkan ke saringan kopi. Dalam hal ini, biji adalah standar deviasi, penggiling adalah faktor distribusi toleransi, dan saringan kopi adalah persamaan root sum squared. Ini diperlukan karena beberapa toleransi mungkin memiliki faktor distribusi yang berbeda berdasarkan ketesatan rentang toleransi.
Metode analisis statistik digunakan jika ada persyaratan bahwa slot harus .500" lebar dengan toleransi +/- .003", tetapi tidak ada kebutuhan agar radius (.125") dan datar (.250") tepat selama mereka muat di dalam slot. Dalam contoh ini, kita memiliki 3 toleransi bilateral dengan standar deviasi mereka yang sudah tersedia. Karena mereka bilateral, standar deviasi dari rata-rata akan sekedar nilai toleransi + atau -. Untuk radius luar, ini akan .001" dan untuk daerah datar tengah ini akan .002".
Untuk contoh ini, mari kita temukan standar deviasi (σ) dari setiap bagian menggunakan persamaan 1. Dalam persamaan ini mewakili standar deviasi.
Asumsi standar adalah bahwa toleransi bagian mewakili distribusi normal +/- 3. Oleh karena itu, faktor distribusi akan 3. Menggunakan persamaan 1 pada bagian kiri gambar 1, kita menemukan bahwa standar deviasi yang dikoreksi sama dengan:
Ini kemudian diulang untuk bagian tengah dan kanan:
Setelah sampai pada standar deviasi ini, kita memasukkan hasilnya ke dalam persamaan 2 untuk menemukan standar deviasi zona toleransi. Persamaan 2 dikenal sebagai persamaan root sum squared.
Pada titik ini, ini berarti 68% slot akan berada dalam toleransi +/- .0008". Mengalikan toleransi ini dengan 2 akan menghasilkan jendela kepercayaan 95%, sedangkan mengalinya dengan 3 akan menghasilkan jendela kepercayaan 99%.
68% slot akan berada dalam +/- .0008"
95% slot akan berada dalam +/- .0016"
99% slot akan berada dalam +/- .0024"
Jendela kepercayaan ini standar untuk kumpulan titik data yang terdistribusi normal. Distribusi normal standar dapat dilihat pada Gambar 2 di atas.
Analisis toleransi statistik hanya boleh digunakan untuk rangkaian dengan lebih dari 4 bagian yang ditoleransi. Banyak faktor yang tidak dipertimbangkan dalam analisis sederhana ini. Contoh ini untuk 3 dimensi bilateral yang toleransinya mewakili standar deviasi mereka dari rata-rata mereka. Dalam analisis toleransi statistik standar, variabel lain masuk ke dalam permainan seperti sudut, runout, dan parallelism, yang memerlukan faktor koreksi.
Apakah Anda Tahu bahwa Merek Harvey Performance Company Bekerja sama dengan Penyedia Perusahaan CAM Premier Industri untuk Menyediakan Perpustakaan Alat?
Klik Di Sini untuk Mempelajari Lebih Lanjut
Gunakan Analisis Kasus Terburuk:
Analisis kasus terburuk adalah praktik menambahkan semua toleransi bagian untuk menemukan toleransi bagian total. Saat melakukan jenis analisis ini, setiap toleransi diatur ke batas terbesar atau terkecilnya dalam rentang masing-masing. Toleransi total ini kemudian dapat dibandingkan dengan batas kinerja bagian untuk memastikan rangkaian dirancang dengan benar. Ini biasanya digunakan untuk hanya 1 dimensi (Hanya 1 bidang, jadi tidak ada sudut yang terlibat) dan untuk rangkaian dengan sejumlah kecil bagian.
Analisis kasus terburuk juga dapat digunakan saat memilih alat pemotong yang tepat untuk pekerjaan Anda, karena toleransi alat dapat ditambahkan ke toleransi bagian untuk skenario kasus terburuk. Setelah skenario ini diidentifikasi, pemain atau insinyur dapat melakukan penyesuaian yang tepat untuk menjaga bagian berada dalam dimensi yang ditentukan pada cetakan. Harus dicatat bahwa skenario kasus terburuk jarang sekali terjadi dalam produksi aktual. Sementara analisis ini dapat mahal untuk manufaktur, ini memberikan ketenangan pikiran bagi pemain dengan menjamin bahwa semua rangkaian akan berfungsi dengan baik. Seringkali metode ini memerlukan toleransi yang ketat karena stack up total pada kondisi maksimum adalah fitur utama yang digunakan dalam desain. Toleransi yang lebih ketat meningkatkan biaya manufaktur karena jumlah pembuangan yang meningkat, waktu produksi untuk inspeksi, dan biaya alat yang digunakan pada bagian ini.
Contoh skenario kasus terburuk dalam konteks Gambar 1:
Temukan batas spesifikasi bawah.
Untuk radius sudut kiri
.125" – .001" = .124"
Untuk bagian datar
.250" – .002" = .248"
Untuk radius sudut kanan
.125" – .001" = .124"
Tambahkan semuanya untuk batas spesifikasi bawah:
.124" + .248" + .124" = .496"
Temukan batas spesifikasi atas:
Untuk radius sudut kiri
.125" + .001" = .126"
Untuk bagian datar
.250" + .002" = .252"
Untuk radius sudut kanan
.125" + .001" = .126"
Tambahkan semuanya untuk batas spesifikasi bawah:
.126" + .252" + .126" = .504"
Kurangi keduanya dan bagi jawaban ini dengan dua untuk mendapatkan toleransi kasus terburuk:
(Batas Atas – Batas Bawah)/2 = .004"
Oleh karena itu, skenario kasus terburuk dari slot ini adalah .500" +/- .004".