4 Strategi Terbaik untuk Mengoptimalkan Toleransi dalam Injection Molding
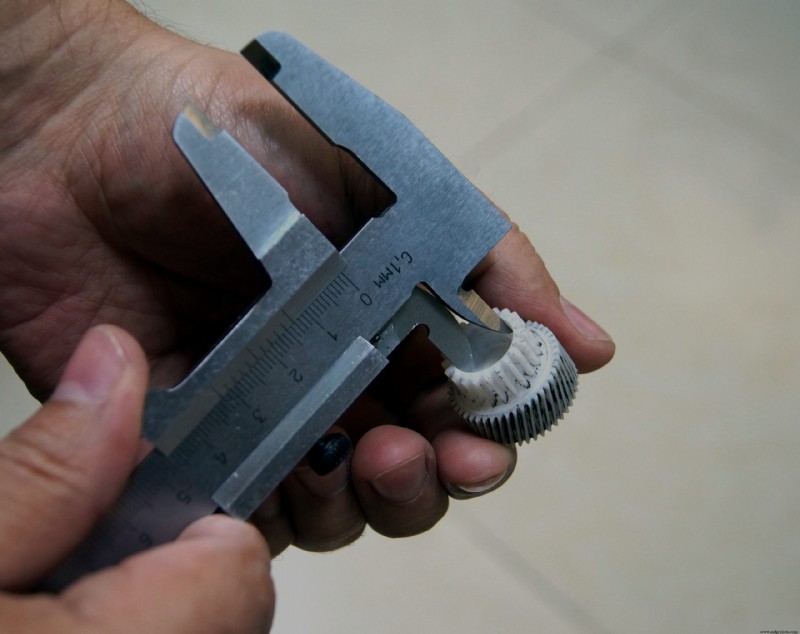
Injection molding adalah metode manufaktur serbaguna yang ideal untuk produksi massal. Proses ini melibatkan injeksi termoplastik atau thermoset cair ke dalam cetakan logam tahan lama, mengeluarkan bagian setelah itu mendingin, dan kemudian mengulangi proses itu. Ini memungkinkan produsen untuk dengan cepat dan ekonomis menghasilkan volume besar komponen identik yang secara andal memenuhi persyaratan mekanis yang ketat.
Sementara faktor seperti penyusutan material — yang terjadi secara alami saat plastik mengeras — dapat dengan cukup mudah diprediksi, variasi kecil di antara bagian adalah hal yang biasa. Namun, penting bagi tim produk untuk menetapkan rentang variasi yang dapat diterima yang akan memungkinkan bagian berfungsi sesuai keinginan. Rentang deviasi yang dapat diterima ini, atau "toleransi," menjadi sangat penting untuk bagian yang lebih besar serta yang dirakit dari beberapa komponen. Jika variasi di antara komponen tidak dijaga dalam batas yang dapat diterima untuk toleransi injection molding standar, mereka mungkin tidak akan cocok sama sekali dan bagian mungkin tidak berfungsi sesuai keinginan.
Cetakan injection molding biasanya di-mesin CNC dengan toleransi +/- 0,005 inci, kecuali toleransi yang lebih restriktif diperlukan. Secara umum, "toleransi ketat" injection molding merujuk pada variasi +/- 0,002 inci, dan "sangat ketat" pada +/- 0,001 inci. Toleransi normal untuk injection molding cenderung lebih murah untuk diproduksi daripada bagian dengan toleransi ketat, itulah sebabnya menentukan toleransi optimal untuk bagian tertentu sangat penting untuk menghasilkan bagian berkualitas tinggi dengan harga yang terjangkau.
Berikut adalah beberapa pedoman toleransi injection molding yang dapat diikuti desainer dan insinyur untuk mengoptimalkan toleransi bagian:
1. Rancang bagian untuk kemampuan produksi
Mengantisipasi masalah toleransi sejak awal fase desain adalah kunci untuk mencegah redesen yang mahal dan memakan waktu pada tahap produksi lebih lanjut. Untuk meminimalkan potensi pembengkokan dan ketidakselarasan bagian, desainer harus memastikan bahwa mereka mematuhi praktik terbaik design for manufacturability (DFM). Prinsip DFM melibatkan merancang bagian dengan metode manufaktur tertentu dalam pikiran. Metode manufaktur — dan keterbatasan uniknya — harus memberikan informasi tentang faktor-faktor seperti ketebalan dinding, sudut draft, dan fitur desain seperti boss.
Mempertahankan ketebalan dinding yang seragam di seluruh bagian adalah kunci untuk mencegah tingkat penyusutan yang tidak merata, yang dapat menyebabkan deformitas yang menghambat kemampuan bagian untuk mempertahankan toleransi ketat. Dalam banyak kasus, fitur desain seperti support rib lebih efisien dan efektif dalam memberikan kekuatan daripada meningkatkan ketebalan dinding.
Sudut draft — penurunan halus yang diterapkan pada permukaan bagian yang selaras dengan arah penarikan — esensial untuk memastikan bahwa komponen dapat dikeluarkan dengan mudah dari cetakan tanpa pembengkokan atau kerusakan. Sudut yang sesuai secara alami bervariasi berdasarkan desain bagian dan finishing permukaan yang diinginkan, tetapi draft 1,5-2 derajat biasanya merupakan minimum yang aman untuk sebagian besar bagian injection molding.
Boss adalah fitur bagian yang ditinggikan yang biasanya digunakan untuk memasang beberapa komponen plastik bersama-sama selama assembling. Jika boss dirancang terlalu tebal, mereka dapat menyebabkan sink mark pada permukaan bagian. Selain itu, jika boss tidak terpasang pada dinding samping bagian (biasa dilakukan melalui support rib), mereka menjadi rentan terhadap distorsi atau pembengkokan, yang dapat secara signifikan menghambat kemampuan komponen untuk dipasang bersama.
2. Pilih material yang ideal untuk aplikasi
Toleransi bagian injection molding juga dapat dipengaruhi secara signifikan oleh material — itulah sebabnya pemilihan material sama pentingnya dengan desain bagian. Injection molding kompatibel dengan berbagai macam resin plastik — yang karakteristik mekaniknya dapat ditingkatkan atau dimodifikasi dengan aditif, filler, dan stabilizer. Fleksibilitas pilihan material yang ditawarkan oleh injection molding sangat bermanfaat bagi tim produk, karena memungkinkan mereka untuk menyempurnakan dan meningkatkan kualitas material dan performa yang mereka cari untuk aplikasi tertentu.
Penting untuk dicatat bahwa berbagai resin memiliki tingkat penyusutan yang berbeda — yang harus dipertimbangkan baik dalam pemilihan material maupun dalam desain alat cetakan. Jika rangkaian bagian mencakup komponen yang terbuat dari lebih dari satu material, tingkat penyusutan yang berbeda perlu dipertimbangkan untuk memastikan bahwa potongan individu cocok bersama sesuai keinginan. Memahami yang jelas tentang berbagai properti dari resin tertentu adalah kunci untuk memastikan toleransi injection molding plastik yang konsisten.
3. Pertimbangkan pertimbangan tooling
Karena alat cetakan biasanya dirancang sedikit lebih besar — untuk mengakomodasi penyusutan material — penting untuk pertama menentukan material mana yang akan digunakan. Alat cetakan yang dirancang dengan baik memainkan peran integral dalam memastikan bahwa bagian mendingin dengan baik dan mematuhi standar toleransi injection molding yang ketat.
Alat cetakan perlu memberikan pemanasan dan pendinginan yang konsisten dan dapat diulang antara shot — jika tidak, toleransi ketat akan sulit dipertahankan, yang terutama perlu diingat seiring bertambahnya kompleksitas bagian (dan alat). Pendinginan yang buruk atau tidak konsisten dapat menyebabkan deviasi yang signifikan dari persyaratan toleransi. Dengan memantau tekanan injeksi, viskositas resin, dan waktu fill, insinyur dapat melacak dan menyesuaikan variabel produksi untuk memastikan tekanan, pemanasan, dan pendinginan yang tepat selama proses injeksi.
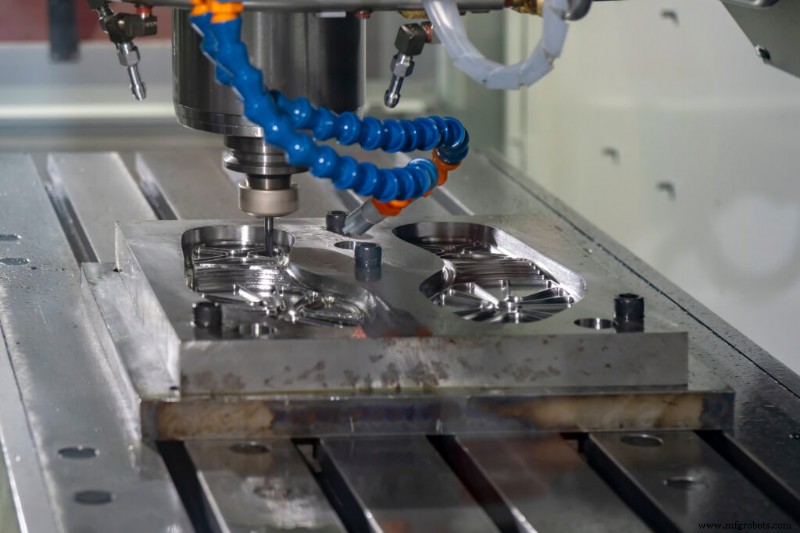
Menentukan lokasi ideal untuk gate (lubang di mana resin mengalir ke dalam cetakan) lebih membantu mencegah fill yang tidak merata dan meminimalkan penyusutan serta pembengkokan yang tidak tepat. Bagian injection molding yang kompleks mungkin memerlukan lebih dari satu gate untuk memastikan distribusi fill yang merata dan pendinginan yang tepat. Demikian pula, lokasi ejector pin dapat mempengaruhi konsistensi dimensi, karena beberapa material mungkin belum sepenuhnya kaku saat dikeluarkan dari cetakan (seringkali untuk meminimalkan waktu siklus). Menempatkan pin sehingga mereka meminimalkan pembengkokan dan kerusakan pada finishing permukaan adalah penting.
Sementara toleransi dari alat cetakan itu sendiri biasanya sangat ketat (dan cetakan yang di-mesin CNC memungkinkan tingkat penyempurnaan jika mereka tidak menghasilkan komponen dalam batas toleransi yang dapat diterima), ini adalah pertimbangan lain yang harus diperiksa ulang oleh tim produk.
4. Terapkan kontrol proses yang dapat diulang
Proses manufaktur melibatkan sejumlah besar variabel yang dapat mempengaruhi kelayakan dan kualitas bagian, dan kontrol proses adalah cara untuk mengkalibrasi variabel-variabel ini guna meminimalkan deviasi.
Sensor tekanan dan suhu yang tertanam dalam alat cetakan sering memainkan peran kunci dalam mengembangkan kontrol proses yang kuat, karena mereka memberikan umpan balik real-time tentang parameter ini, memberdayakan tim untuk melakukan penyesuaian cepat jika variasi yang tidak dapat diterima terdeteksi. Setelah variabel-variabel ini dikendalikan dengan cara yang dapat diulang, alat cetakan akan mampu menciptakan bagian dengan toleransi yang presisi dan variasi minimal.
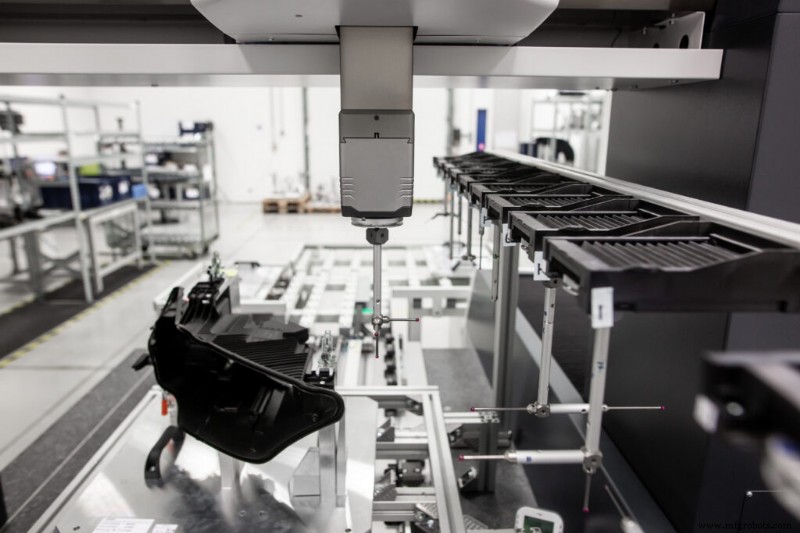
Resin plastik umumnya memiliki koefisien ekspansi termal yang lebih tinggi — berarti mereka lebih mudah berubah ukuran saat suhu berubah. Akibatnya, bagian dengan toleransi yang lebih ketat sering perlu diukur pada suhu yang konsisten untuk memastikan konsistensi dimensi dan performa.
Tingkatkan toleransi injection molding dengan bantuan mitra manufaktur ahli
Sementara sejumlah tingkat variasi tidak dapat dihindari dalam manufaktur, memastikan bahwa deviasi ini dijaga dalam rentang yang dapat diterima sangat penting untuk menghasilkan bagian dengan performa tinggi dan konsisten secara dimensi. Proses yang andal dan dapat diulang, alat cetakan berkualitas tinggi, dan mengoptimalkan desain bagian untuk manufaktur adalah kunci untuk menjamin akurasi dan kualitas bagian yang konsisten.
Bekerjasama dengan ahli manufaktur on-demand seperti Fast Radius adalah cara yang pasti untuk memastikan bahwa desain bagian dioptimalkan untuk produksi dan akan mematuhi toleransi dimensi yang ketat. Tim kami membawa keahlian teknis selama dekade ke setiap pekerjaan produksi. Kami bukan sekadar penyedia layanan — kami adalah mitra layanan penuh yang berkomitmen untuk memberikan dukungan end-to-end dari desain dan prototyping hingga produksi dan fulfillment. Setiap pekerjaan yang kami terima dieksekusi dengan cepat dan dipertahankan pada standar kualitas tertinggi. Siap untuk memulai? Hubungi kami hari ini.
Untuk mempelajari lebih lanjut tentang layanan injection molding — mulai dari dasar-dasar — atau untuk menjelajahi rentang lengkap kemampuan manufaktur yang ditawarkan Fast Radius, kunjungi pusat pembelajaran kami.



