Panduan Langkah demi Langkah Memprogram Operasi Frezing Helikal
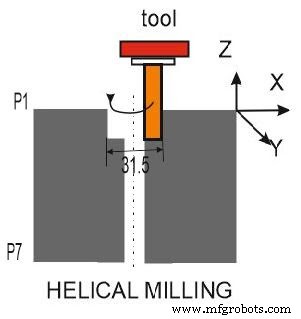
Dalam program helical milling kita memperlebar diameter lubang hingga 31.5mm. Mari kita lihat cara membuat program untuk helical milling ;
O1234 N10 M06 T0606 ; N20 G91 G54 G21 G17 G80 G43 ; N30 M03 S1200 ; N40 G00 X0.0 Y0.0 ‘ N50 G00 Z10 M08 ; N60 G01 Z0 G95 F0.2 ; N70 G01 X15.5 G41 ; N80 G03 I= -15.75 Z= IC (-4) ; N90 G03 I= -15.75 Z= IC (-4) ; N100 G03 I= -15.75 Z= IC (-4) ; N110 G03 I= -15.75 Z= IC (-4) ; N120 G03 I= -15.75 Z= IC (-4) ; N130 G03 I= -15.75 Z= IC (-4) ; N140 G03 I= -15.75 Z= IC (-4) ; N150 G01 X0.0 G40 ; N160 G00 Z50 ; N170 M09 M05 M30 ;
DESCRIPTION O1234 ; N10- Perintah penggantian alat, pilih cutter nomor 6 .
N20- Program dalam sistem koordinat increment, tujuan koordinat kerja pada mesin milling, semua dimensi dalam “mm”, pilih bidang xy, batalkan canned cycle jika berlaku, kompensasi tinggi alat negatif ;
N30 – Spindel hidup berarah jarum jam kecepatan 1200 r.p.m .
N40 – Rapid traverse di posisi X0 & Z0 .
N50- Rapid traverse di mana alat bergerak di posisi Z10, coolant nyala .
N60- Perintah interpolasi linier di mana Z adalah 0 . (alat menyentuh workpiece), feed rate per revolusi adalah 0.2
N70- Perintah interpolasi linier di mana alat mengambil posisi 15.75 di axis X, kompensasi radius alat kiri.
N80- Interpolasi lingkaran berlawanan jarum jam di mana I = -15.75 & depth of cut di axis Z adalah -4 .( potongan pertama titik imajiner P0 ke P1) I= Jarak increment dan arah dari titik awal busur ke pusat busur di sepanjang axis X.
N90- Interpolasi lingkaran berlawanan jarum jam di mana I = -15.75 & depth of cut di axis Z adalah -4 . ( potongan kedua dari titik P1 ke P2) N100- Interpolasi lingkaran berlawanan jarum jam di mana I = -15.75 & depth of cut di axis Z adalah -4 . ( potongan ketiga dari titik P2 ke P3) N110- Interpolasi lingkaran berlawanan jarum jam di mana I = -15.75 & depth of cut di axis Z adalah -4 . ( potongan keempat dari titik P3 ke P4) N120- Interpolasi lingkaran berlawanan jarum jam di mana I = -15.75 & depth of cut di axis Z adalah -4 . ( potongan kelima dari titik P4 ke P5) N130- Interpolasi lingkaran berlawanan jarum jam di mana I = -15.75 & depth of cut di axis Z adalah -4 . ( potongan keenam dari titik P5 ke P6) N140- Interpolasi lingkaran berlawanan jarum jam di mana I = -15.75 & depth of cut di axis Z adalah -4 . ( potukan ketujuh dari titik P6 ke P7)
N150- Perintah interpolasi linier di mana alat kembali ke posisi awal X =0, kompensasi hidung alat off.
N160- Rapid traverse di mana alat bergerak di posisi Z50 .
N170- Coolant off, spindle off, program utama selesai .



