Teknik Masuk Alat Esensial untuk Pemesinan Presisi
Masuk alat adalah kunci keberhasilan pemesinan, karena merupakan salah satu operasi paling keras untuk cutter. Masuk bagian dengan cara yang tidak ideal untuk alat atau operasi dapat menyebabkan bagian yang rusak atau sumber daya bengkel yang terhabis. Di bawah, kita akan menjelajahi metode masuk bagian paling umum, serta tips untuk melakukannya dengan sukses.
Lubang Pre-Drilled
Pre-drilling lubang ke kedaluhan pocket penuh (dan 5-10% lebih besar dari diameter end mill) adalah praktik terbaik untuk menurunkan end mill Anda ke dalam pocket. Metode ini memastikan penyalahgunaan end yang paling sedikit dan aus alat dini.
Helical Interpolation
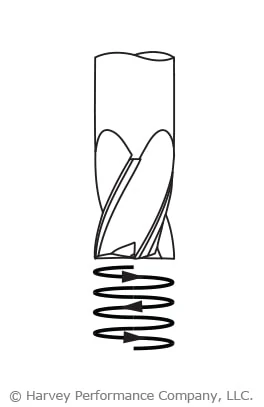
Helical Interpolation adalah praktik yang sangat umum dan aman untuk masuk alat dengan bahan ferrous. Menggunakan end mill corner radius selama operasi ini akan mengurangi aus alat dan mengurangi kerusakan sudut. Dengan metode ini, gunakan diameter helix yang diprogram lebih besar dari 110-120% diameter cutter.
Ramping-In
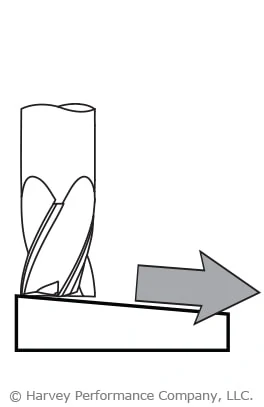
Tipe operasi ini dapat sangat berhasil, tetapi institusi banyak gaya torsional yang berbeda yang harus ditahan cutter. Inti yang kuat adalah kunci untuk metode ini, seperti juga ruang untuk pengeluaran chip yang tepat. Menggunakan alat dengan corner radius, yang memperkuat bagian pemotongnya, akan membantu.
Sudut Ramp Awal yang Direkomendasikan:
Bahan Hard/Ferrous: 1°-3°
Bahan Soft/Non-Ferrous: 3°-10°
Untuk informasi lebih lanjut tentang metode masuk alat populer ini, lihat Ramping to Success.
Arcing
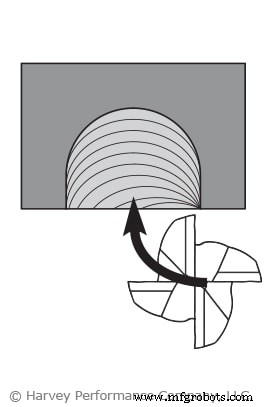
Metode masuk alat ini mirip dengan ramping baik dalam metode maupun manfaat. Namun, sementara ramping memasuki bagian dari atas, arcing melakukannya dari sisi. End mill mengikuti lintasan alat melengkung, atau arc, saat memesin, ini secara bertahap meningkatkan beban pada alat saat memasuki bagian. Selain itu, beban yang diberikan pada alat berkurang saat keluar dari bagian, membantu menghindari shock loading dan kegagalan alat.
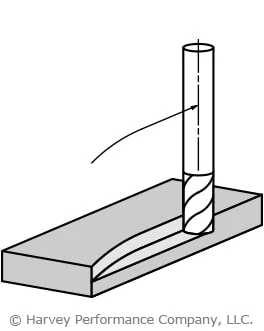
Straight Plunge
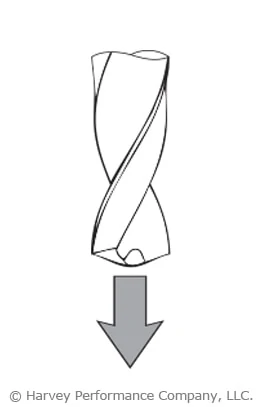
Ini adalah metode umum, namun sering bermasalah untuk memasuki bagian. Straight plunge ke dalam bagian dapat dengan mudah menyebabkan kegagalan alat. Jika memilih metode pemesinan ini, namun, kriteria tertentu harus dipenuhi untuk peluang terbaik keberhasilan pemesinan. Alat harus center cutting, karena end milling menyertakan titik masuk datar yang membuat pengeluaran chip sangat sulit. Drill bits dimaksudkan untuk straight plunging, namun, dan harus digunakan untuk tipe operasi ini.
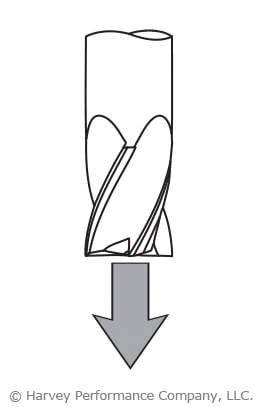
Straight Tool Entry
Masuk lurus ke dalam bagian menimbulkan beban pada cutter, seperti straight plunge. Sampai cutter sepenuhnya terlibat, feed rate saat masuk direkomendasikan untuk dikurangi setidaknya 50% selama operasi ini.
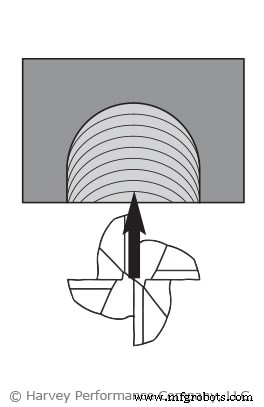
Roll-In Tool Entry
Gulungan ke dalam potong memastikan cutter bekerja jalannya ke keterlibatan penuh dan secara alami memperoleh ketebalan chip yang tepat. Feed rate dalam skenario ini harus dikurangi 50%.